 EN



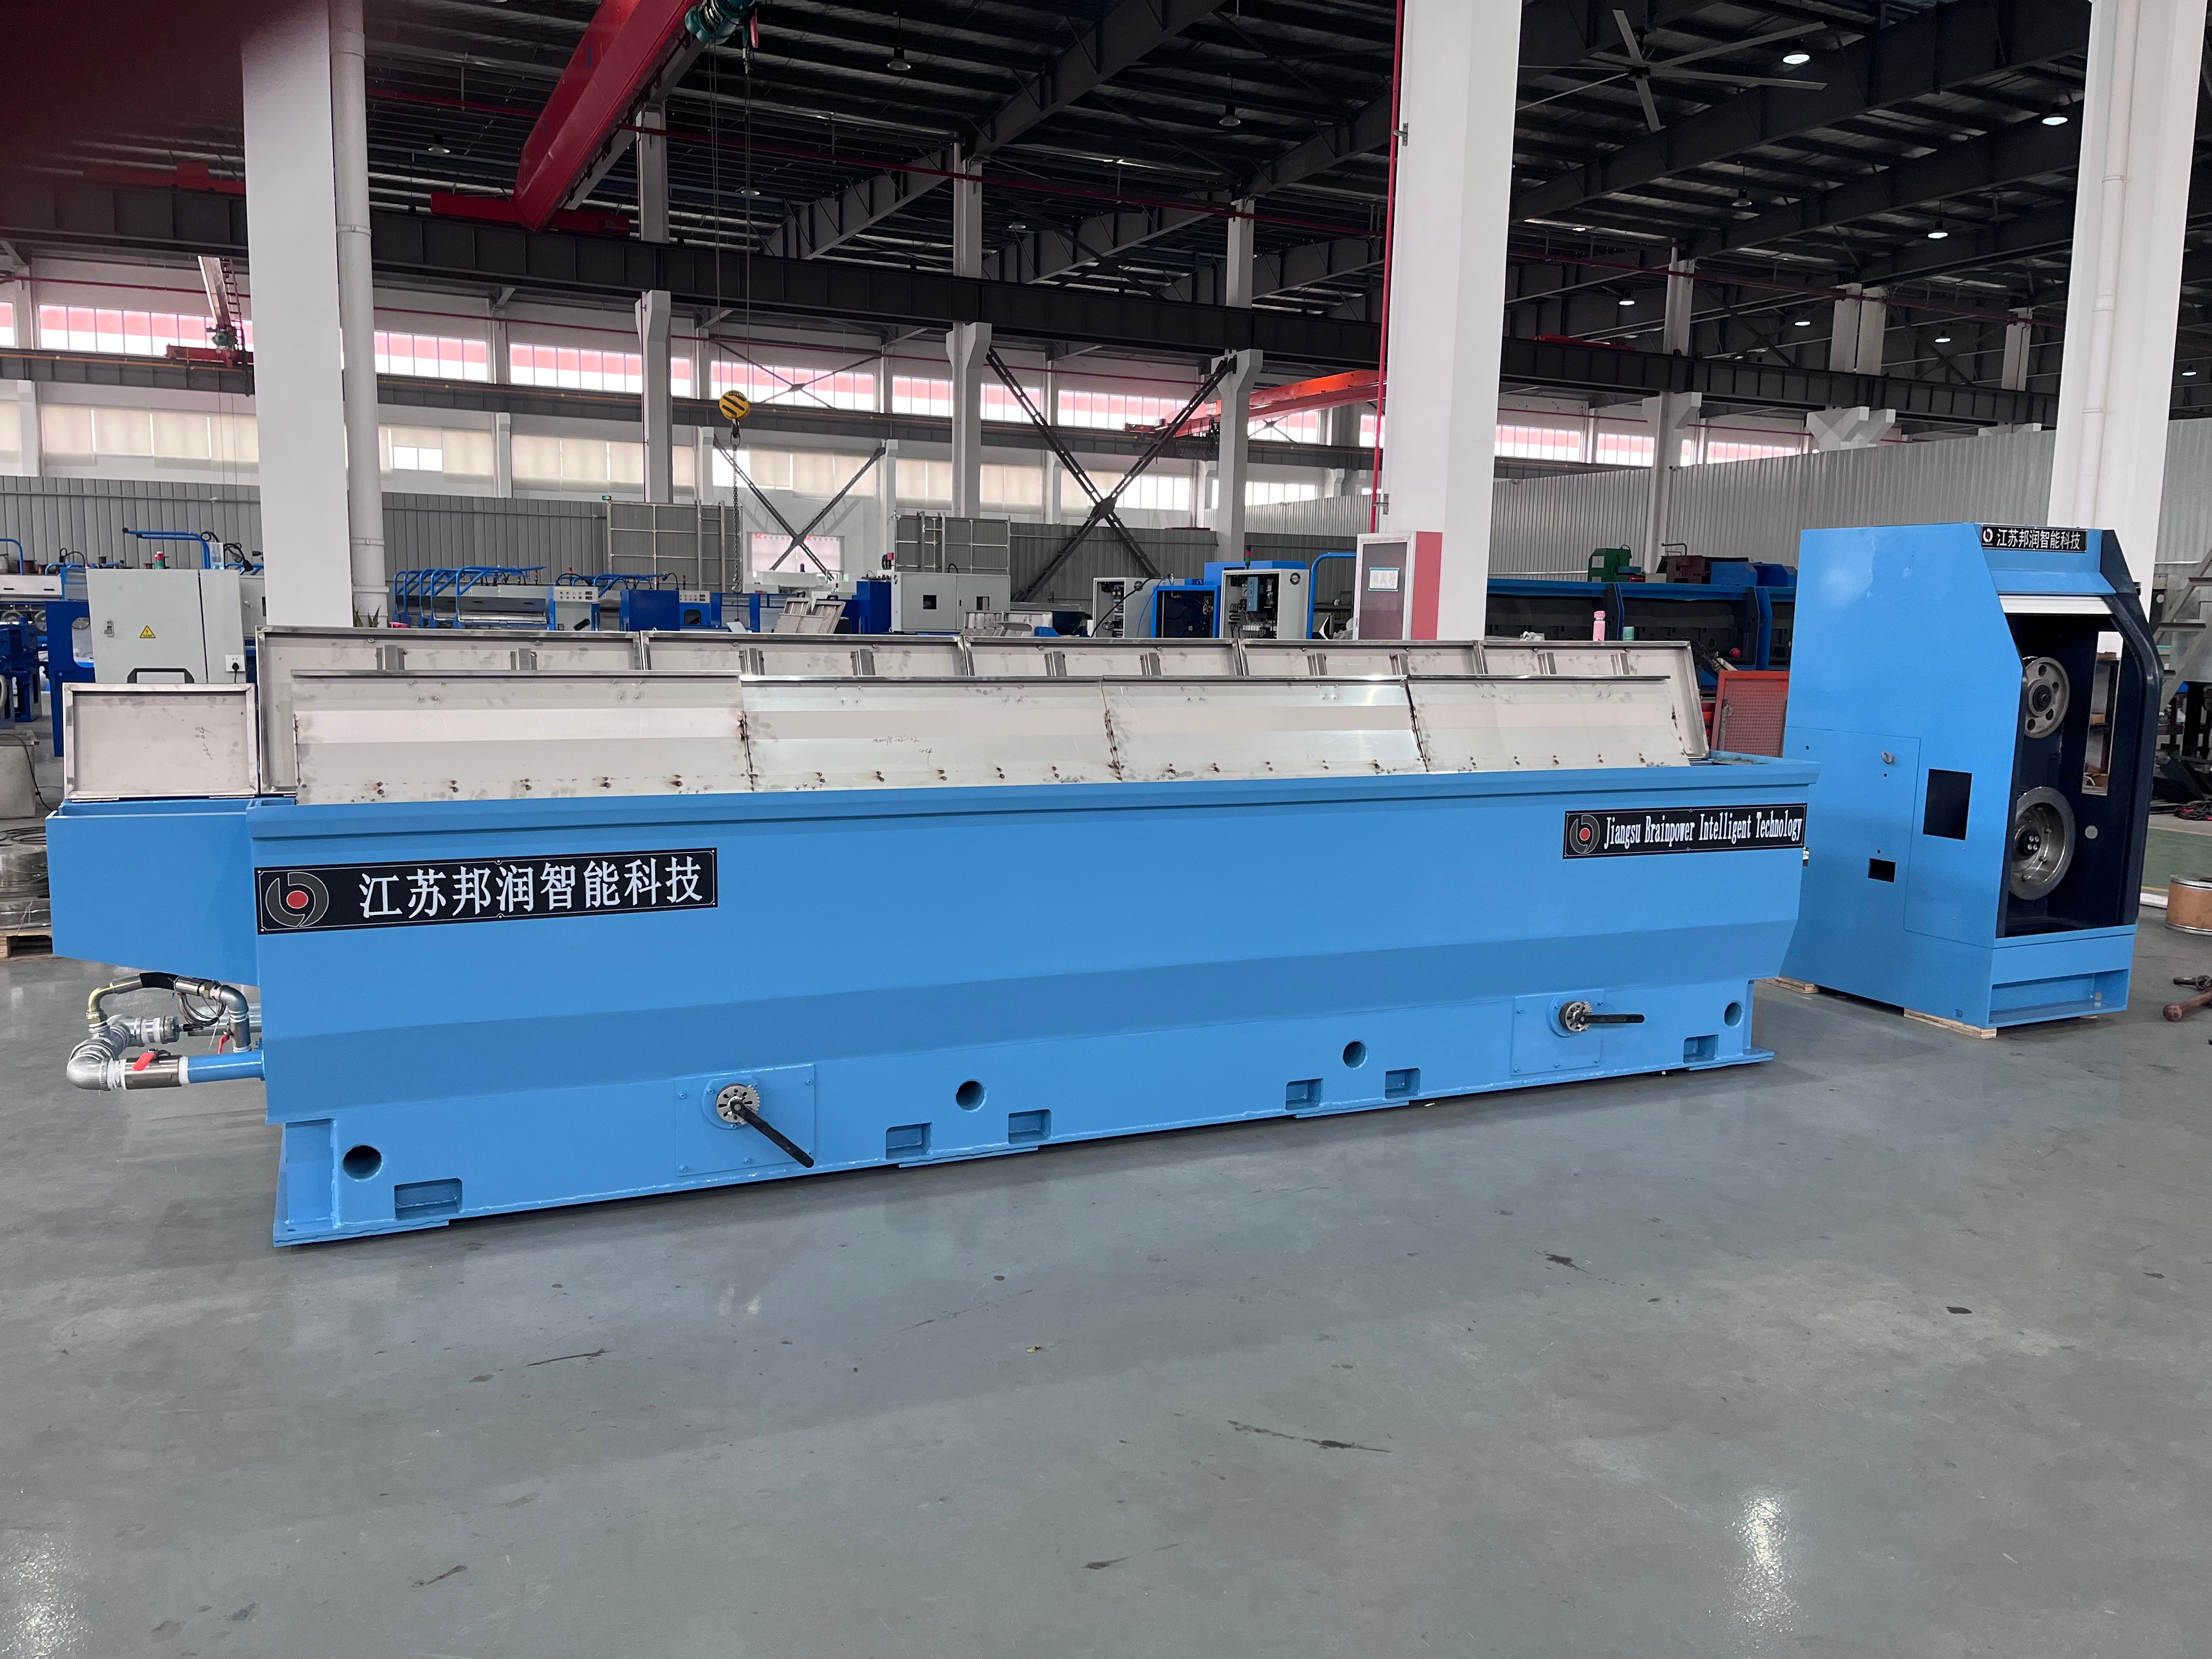
Çekme işlemi sırasında tel çatlaması, metal imalattaki en maliyetli üretim zorluklarından biridir. Kullanırken bir tavlama ünitesi ile birlikte tel çekme makinesi , nihai ürününüzün kalitesi, iç çatlakların ve yüzey kusurlarının önlenmesine kritik derecede bağlıdır. Bu çatlaklar, malzeme verimini sadece azaltmakla kalmaz, aynı zamanda elektronik, otomotiv ve endüstriyel sektörlerdeki sonraki uygulamalar için temel olan mekanik özelliklerini de zayıflatır.

Tavlama teknolojisinin tel çekme sisteminize entegrasyonu, tüm üretim denklemini değiştirir. Doğru tavlama kontrolü, her çekme aşamasında tel kalitesini doğrudan etkiler ve çatlamaya neden olan gevrekliği ve iç gerilmeyi ortadan kaldırır. Sıcaklık yönetimi, zamanlama ve mekanik redüksiyon arasındaki ilişkinin anlaşılması, tutarlı ve kusursuz tel çıktısı elde etmek için temeldir.
Tel çatlamasının kök nedenlerini anlamak
Termal gerilme ve malzeme gevrekliği
Tel çatlaması, temelde çekme işlemi sırasında gerilimin tam olarak giderilememesinden kaynaklanır. Metal, ardışık çekme kalıplarından geçerken moleküler yapısı giderek daha fazla gerilime maruz kalır ve iş sertleşmesi yaşar. Uygun termal müdahale yapılmadığı takdirde bu biriken gerilim, malzemenin kırılma eşiğini aşar ve felaket niteliğinde bir arıza meydana gelir. Tel kalitesi, metalin ileri deformasyona uyum sağlayacak yeterli sünekliğe sahip olmaması nedeniyle bozulur.
Tavlama kontrolü, bu durumda kritik düzeltici mekanizma görevi görür. Telin yeniden kristalleşme noktasının altındaki belirli sıcaklıklara kadar ısıtılmasıyla atom hareketliliği yeniden sağlanır ve iç gerilmeler giderilir. Tavlama kontrolü süreci, özel alaşımınızın bileşimi ile önceki çekme aşamalarında biriken toplam gerilime tam olarak uyacak şekilde hassas bir şekilde ayarlanmalıdır. Sıcaklık değerinin aşırı yükseltilmesi, çatlamaya karşı direnci aksine azaltan iri taneli yapılar oluştururken, yetersiz ısıtma ise arta kalan gerilmeleri korur.
Yanlış Çekme Parametreleri ve Azaltma Oranları
Çekme hızı, kalıp geometrisi ve azaltma yüzdesi, tel çatlaması olasılığını doğrudan etkiler. Tek çekmede aşırı azaltma, malzemenin plastik şekil değiştirme kapasitesini aşmasına neden olur ve bu da devam eden gerilim altında yayılan mikroçatlakların oluşumunu başlatır. Tavlama ünitesiyle donatılmış bir tel çekme makinesi, operatörlerin her aşamada daha küçük azaltmalarla çalışmasına olanak tanır çünkü tavlama aralıkları, çekmeler arasında malzeme özelliklerini yeniler. Bu aşama yaklaşımı, gerilimi daha eşit dağıtır ve tel kalitesinin iyileşmesine olanak tanır.
Sürtünmeden kaynaklanan kalıp sıcaklıklarının yükselmesiyle yağlamanın etkinliği azalır. Tel ile kalp arasındaki kötü yüzey durumu, ek mekanik gerilim yoğunlaşma noktaları oluşturur. Burada tav kontrolü de hayati öneme sahiptir çünkü optimize edilmiş termal döngüler, çekme sürtünmesinden kaynaklanan birikmiş ısıyı azaltır; bu da yağlama filmi bütünlüğünü korur ve çatlamayı hızlandıran yüzey oksidasyonunu önler.
Maksimum Tel Kalitesi İçin Tavlama Kontrolünün Optimize Edilmesi
Sıcaklık Hassasiyeti ve Soğutma Stratejisi
Etkili tavlama kontrolü için sıcaklık aralığı dar ve malzemeye özgüdür. Bakır ve bakır alaşımları için tipik tavlama işlemi, alaşım bileşimi ve önceki işlenme geçmişine bağlı olarak 300°C ile 600°C arasında gerçekleşir. Sıcaklığın hedef değerden fazla yükseltilmesi tane büyümesini teşvik eder ve kırılganlık yoluyla tel kalitesini düşürür; sıcaklığın çok düşük tutulması ise geri kalan şekil değişimini (residual strain) ortadan kaldırmaz. Tavlama ünitesiyle donatılmış uygun şekilde yapılandırılmış bir tel çekme makinesi, hedef sıcaklık değerlerinin ±10°C sınırları içinde korunmasını sağlayan hassas termokupllar ve geri bildirim döngüleri içerir.
Tavlama sonrası soğutma hızı, yeniden sertleşmeyi ve gerilim oluşumunu önlemek için eşit dikkat gerektirir. Hızlı hava soğutması yeni yüzey gerilimleri oluşturabilirken, aşırı yavaş soğutma çevrim süresini ve enerjiyi israf eder. Optimal strateji, metalurjik gereksinimleri üretim verimliliğiyle dengeleyen kontrollü bir soğutma yöntemini kullanır. Bazı gelişmiş sistemler, tel kalitesini sıcaklık geçişi boyunca korurken ideal soğutma eğrisini elde etmek için fan destekli veya su püskürtmeli soğutma yöntemlerinden yararlanır.
Entegre İzleme ve Geri Bildirim Sistemleri
Modern tavlama kontrol sistemleri, gerilim izleme ve mekanik özellik testleri aracılığıyla gerçek zamanlı tel kalitesi değerlendirmesi içerir. Tel uzaması ve kopma mukavemeti aralıklı olarak ölçüldüğünde, operatörler çatlak oluşmadan önce yetersiz tavlamanın erken belirtilerini tespit edebilir. Bu ölçütler, tavlama kontrol algoritmalarıyla donatılmış tel çekme makinesine doğrudan aktarılır ve sıcaklık, bekleme süresi ve soğutma hızlarının otomatik olarak ayarlanmasını sağlar.
Veri kaydı sistemleri, her tav döngüsünün parametrelerini izler ve bunları aşağı akıştaki çatlama olaylarıyla ilişkilendirir. Bu tarihsel analiz, ortam sıcaklığındaki mevsimsel değişimlerin soğuma oranlarını etkilemesi veya fırının yavaş ilerleyen sapması gibi elle yapılan gözlemlerin kaçırabileceği desenleri ortaya çıkarır; bu durum, yeniden kalibre edilmesini gerektirir. Tav kontrol verileri ile çekme gerilimi profillerinin entegre edilmesi durumunda, kalite bozulmasından önce önleyici müdahaleye olanak tanıyan tahmine dayalı bakım mümkün hale gelir.
Üretim Uygulaması İçin En İyi Uygulamalar
Temel Malzeme Karakterizasyonunun Belirlenmesi
Isıl işlem kontrolünü optimize etmeden önce, gelen tel ham maddesini birden fazla tedarikçi partisinde kapsamlı bir şekilde karakterize edin. Başlangıç sertliği, tane yapısı ve iz element bileşimi değişiklikleri, malzemenin termal çevrimlere verdiği tepkiyi önemli ölçüde etkiler. İşletmenizde kullanılan her alaşım ve çap kombinasyonu için malzemeye özel ısıl işlem profilleri oluşturun. Esnek programlama özelliğine sahip bir tel çekme makinesiyle entegre edilmiş ısıl işlem cihazı, bu çeşitliliği elle kalıp değişimleri veya ekipman yeniden yapılandırması gerektirmeden karşılayabilmelidir.
Yeni ısıl işlem kontrol reçetelerine güven oluşturmak amacıyla her aşamada numune testleri gerçekleştirin. İstenen yumuşatmayı elde edip etmediğini doğrulamak için ısıl işlem öncesi ve sonrası sertlik değerlerini grafik üzerinde gösterin; bununla birlikte aşırı ısıl işlem yapılmamasını da sağlayın. Bu ampirik doğrulama, tel kalitesinin tutarlılığını garanti eder ve üretim tam kapasiteye çıktığında beklenmedik çatlama riskini önler.
Önleyici Bakım ve Sistem Kalibrasyonu
Fırın ısıtma elemanları, tav kontrol hassasiyetini azaltarak ve sıcaklık aşımı riskini artırarak kademeli olarak bozulur. Üç aylık termokupl doğrulaması, tel kalitesini tehlikeye atan sapmaları önleyebilir; bu doğrulama, sertifikalı referans standartlarına karşı yapılır. Fırın duvarlarında oluşan pas tabakası, ısıtma elemanlarını yalıtır ve tel kesitinde homojen olmayan tav işlemine neden olan sıcaklık gradyanları oluşturur; bu da lokal çatlakların oluşumunu tetikler.
Yağlama sistemi bakımı, çekme sırasında tutarlı film dayanımını koruyarak çatlak önleme sürecine doğrudan destek sağlar. Son kullanma tarihini geçmiş ya da kirli çekme bileşenleri, viskozite ve sınır yağlama özelliklerini kaybeder; bu da sürtünmeyi ve ısı üretimini artırır. Sınırlı tav kontrolüyle birlikte, bozulmuş yağlama çatlak arızalarının başlangıcını hızlandırır. Akışkan değişim aralıklarını, keyfi takvim planları yerine kullanım saatlerine göre belirleyin; böylece her üretim turu boyunca optimal yağlama performansı sağlanır.
SSS
Bakır tel çekme işleminde tav kontrolü için en uygun sıcaklık aralığı nedir?
Bakır, optimal gerilim giderimi ve tel kalitesi yenilenmesi için genellikle 300°C ile 450°C arasında bir tav kontrolü gerektirir. Kesin sıcaklık, önceki iş sertleşmesi derecesine ve hedeflenen nihai özelliklere bağlıdır. Tel kalitesini maksimize ederken tane irileşmesini önleyen ve dayanımı azaltmayan tam ayar noktasını belirlemek için özel malzemenizi ve alaşım bileşimini test edin.
Tav işlemi, çekme süreci boyunca ne sıklıkla uygulanmalıdır?
Tav aralıkları, birikimsel indirgeme yüzdesine ve tel çapına bağlıdır. İnce tel uygulamalarında, önceki tavdan sonra toplam indirgeme %20–%40 civarında olunca tav kontrolü yapılabilir. Tav ünitesiyle donatılmış bir tel çekme makinesi esnek zamanlama imkânı sunar; tel gerilimini izleyin ve mekanik özellikleri test edin — ek tav döngülerinin tel kalitesini artırıp artırmadığını ya da fazla işleme kaynaklanan verimsizliği temsil edip etmediğini belirleyin.
Kötü ısıl işlem kontrolü, hemen görünmeyen iç çatlaklara neden olabilir mi?
Evet, yetersiz ısıl işlem kontrolü, çekme sırasında görünür çatlaklara neden olmasa da daha sonraki işleme aşamalarında, sarım sırasında veya kullanım sırasında ortaya çıkan gerilme artıkları bırakır. Bu gecikmeli çatlaklar tel kalitesini ciddi şekilde zayıflatır ve müşteri iadelerine yol açar. Çekme işlemlerinden önce tam gerilme giderilmesini sağlamak amacıyla mekanik özellik doğrulaması ile birlikte titiz ısıl işlem kontrolü, bu gizli kusur türünü önler.

