 EN



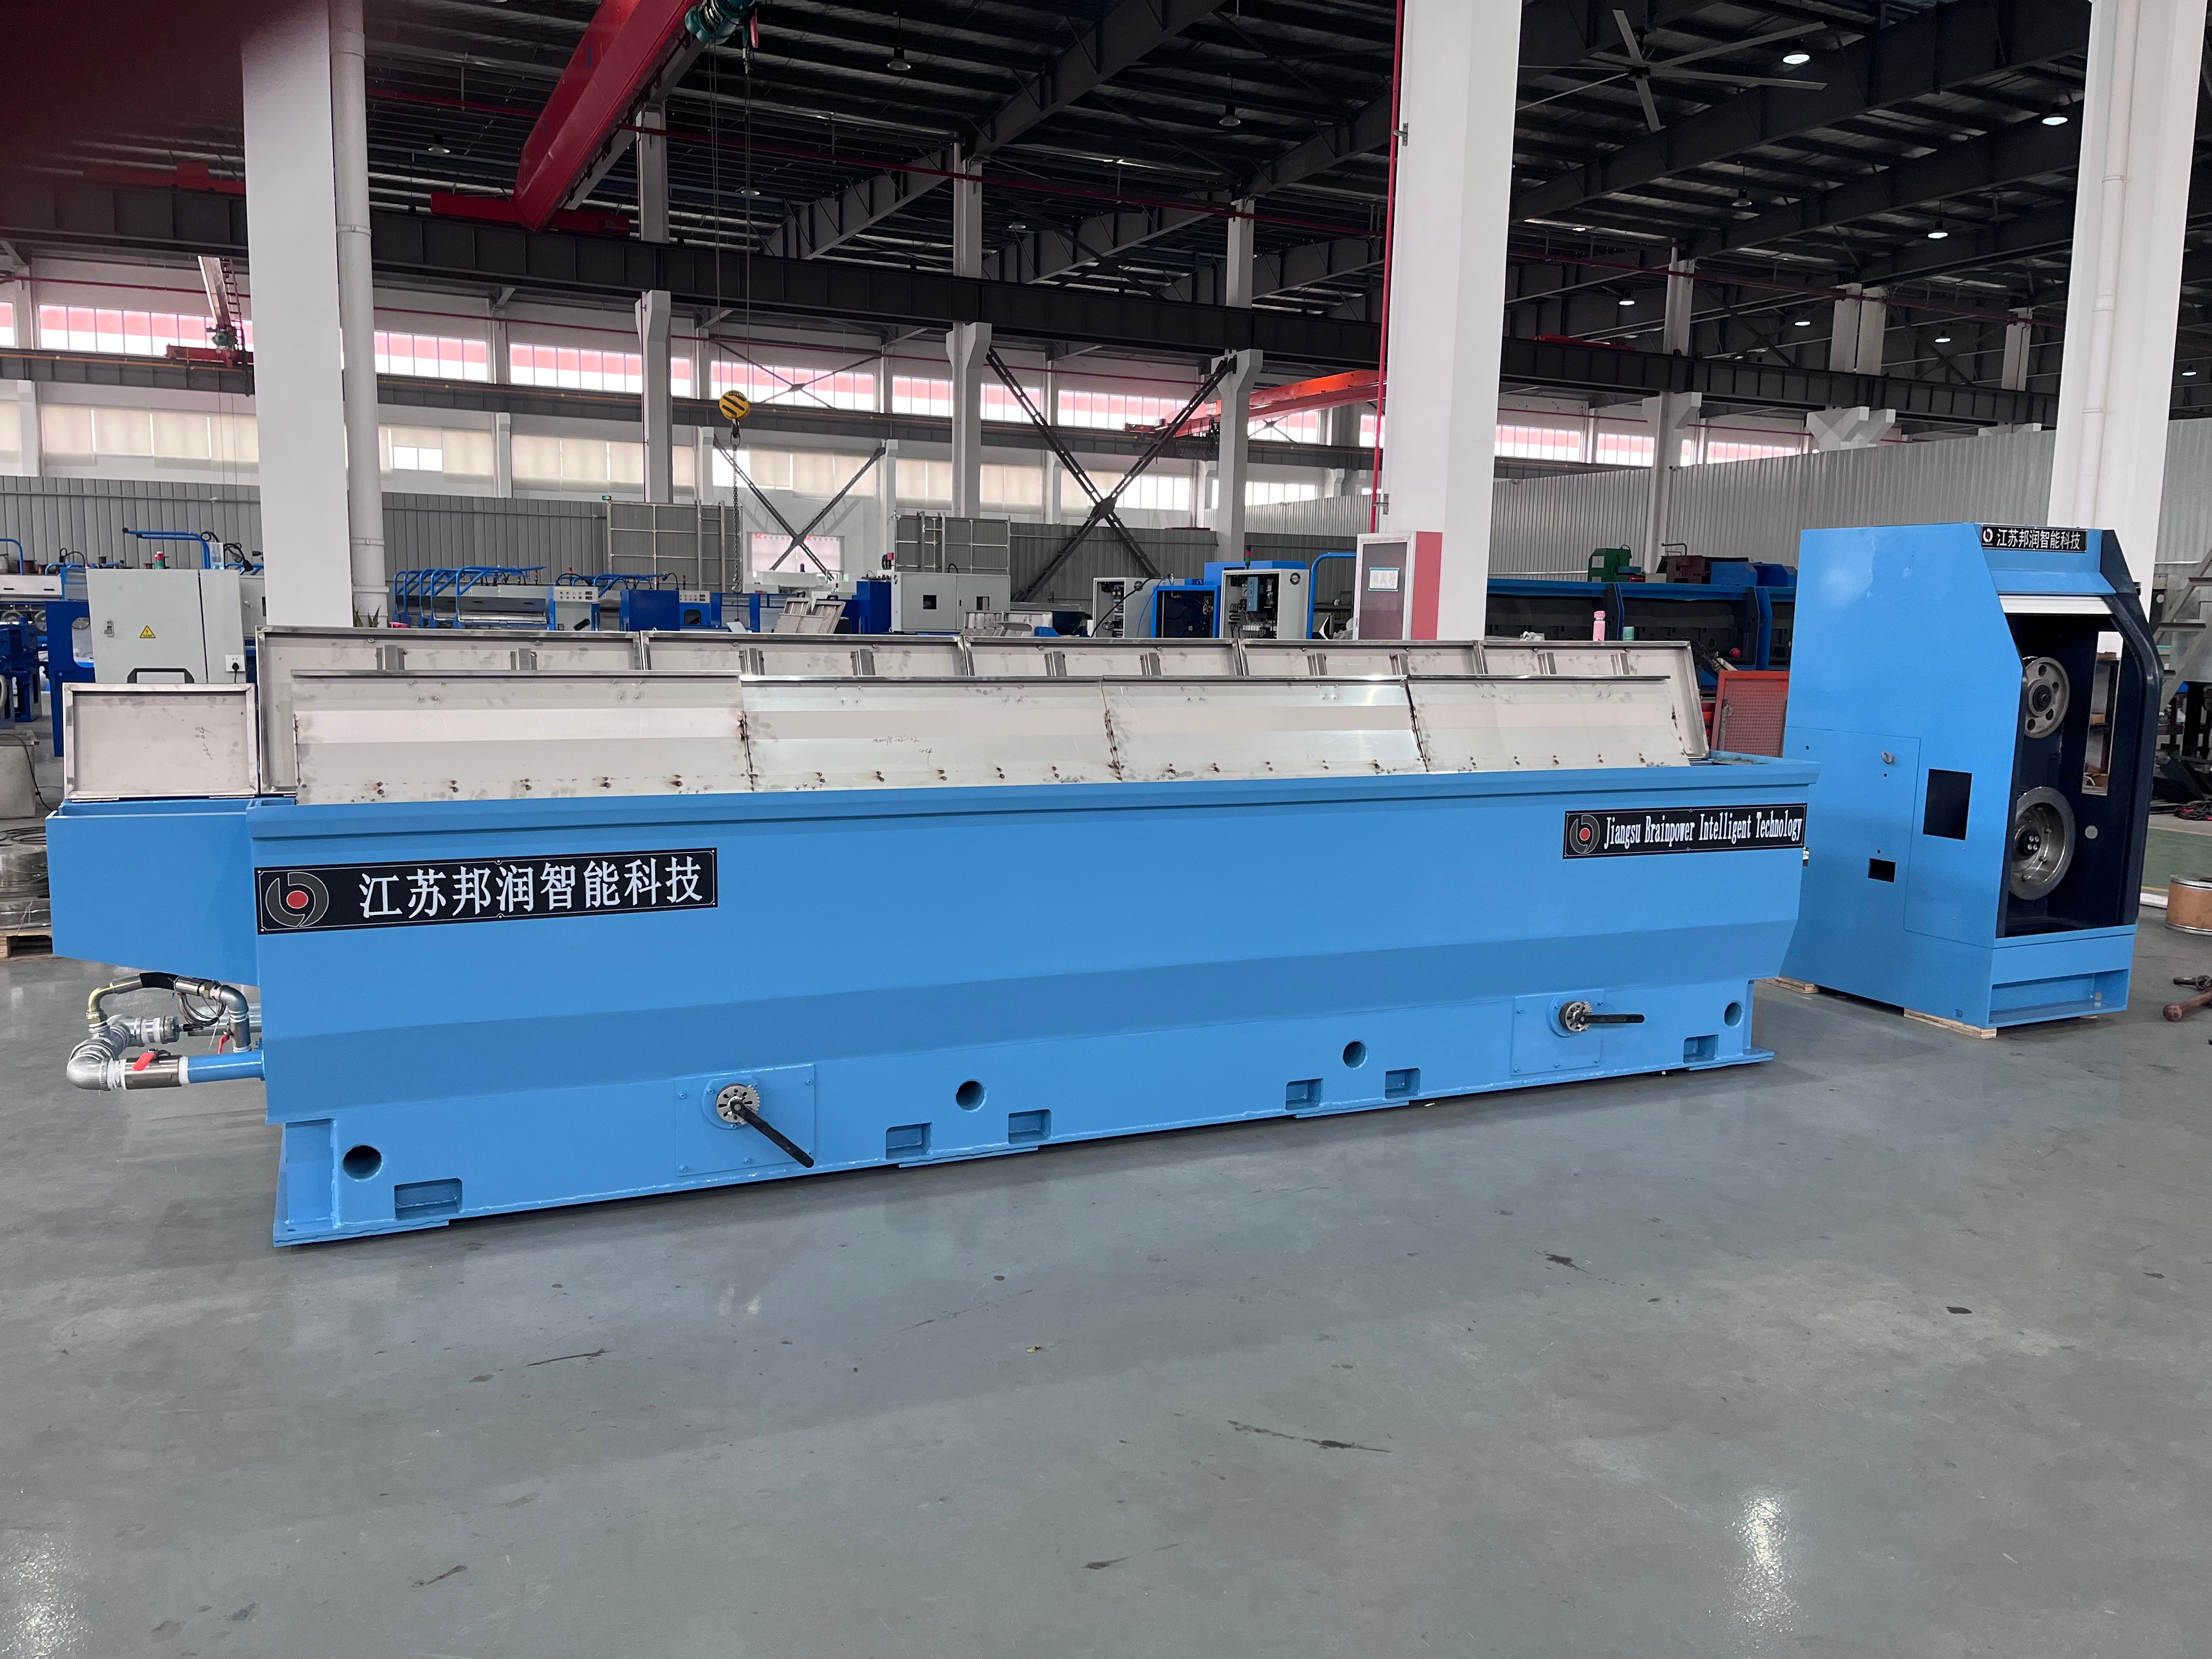
Retak kawat selama proses penarikan merupakan salah satu tantangan produksi paling mahal dalam fabrikasi logam. Saat menggunakan mesin penarik kawat dengan pemanas ulang , kualitas produk akhir Anda sangat bergantung pada pencegahan retakan internal dan cacat permukaan. Retakan ini tidak hanya mengurangi hasil pemakaian bahan baku, tetapi juga melemahkan sifat mekanis yang penting untuk aplikasi lanjutan di sektor elektronik, otomotif, dan industri.

Integrasi teknologi anil dalam sistem penarikan kawat Anda mengubah seluruh persamaan produksi. Pengendalian anil yang tepat secara langsung memengaruhi kualitas kawat di setiap tahap penarikan, sehingga menghilangkan kerapuhan dan tegangan internal yang memicu terjadinya retak. Memahami hubungan antara pengaturan suhu, waktu, serta reduksi mekanis merupakan hal mendasar untuk mencapai keluaran kawat yang konsisten dan bebas cacat.
Memahami Penyebab Utama Retak Kawat
Tegangan Termal dan Kerapuhan Material
Retak kawat pada dasarnya berasal dari pelepasan tegangan yang tidak lengkap selama proses penarikan. Saat logam bergerak melalui serangkaian die penarikan secara berturut-turut, struktur molekulnya menjadi semakin tertegang dan mengalami penguatan akibat deformasi (work-hardening). Tanpa intervensi termal yang tepat, tegangan terakumulasi ini melebihi ambang batas patah material, sehingga menyebabkan kegagalan total. Kualitas kawat memburuk karena logam tidak memiliki daktilitas yang cukup untuk menahan deformasi lebih lanjut.
Pengendalian anil merupakan mekanisme korektif kritis dalam skenario ini. Dengan memanaskan kawat hingga suhu tertentu di bawah titik rekristalisasi, mobilitas atom dipulihkan dan tegangan internal dilepaskan. Proses pengendalian anil harus dikalibrasi secara presisi agar sesuai dengan komposisi paduan spesifik Anda serta regangan kumulatif dari tahap penarikan sebelumnya. Kelebihan suhu (temperature overshooting) menghasilkan struktur butir kasar yang justru memperparah kerentanan terhadap retak, sedangkan pemanasan yang tidak memadai meninggalkan tegangan sisa tanpa terlepaskan.
Parameter Gambar dan Rasio Pengurangan yang Tidak Tepat
Kecepatan penarikan, geometri die, dan persentase pengurangan secara langsung memengaruhi probabilitas retak kawat. Pengurangan berlebihan dalam satu tahap penarikan memaksa material melewati kapasitas deformasi plastisnya, sehingga memicu mikro-retakan yang menyebar di bawah beban tegangan berkelanjutan. Mesin penarik kawat dengan annealer memungkinkan operator menggunakan pengurangan per-tahap yang lebih kecil karena interval annealing memperbarui sifat material di antara tahap-tahap penarikan. Pendekatan bertahap ini mendistribusikan tegangan secara lebih merata serta memungkinkan pemulihan kualitas kawat.
Efektivitas pelumasan menurun ketika suhu die naik akibat gesekan. Kondisi permukaan yang buruk antara kawat dan die menciptakan titik-titik konsentrasi tegangan mekanis tambahan. Pengendalian annealing juga menjadi penting di sini, karena siklus termal yang dioptimalkan mengurangi panas kumulatif yang dihasilkan oleh gesekan saat penarikan, sehingga menjaga integritas lapisan pelumas dan mencegah oksidasi permukaan yang mempercepat terjadinya retakan.
Mengoptimalkan Pengendalian Annealing demi Kualitas Kawat Maksimal
Presisi Suhu dan Strategi Pendinginan
Jendela suhu untuk pengendalian annealing yang efektif bersifat sempit dan spesifik terhadap bahan. Untuk tembaga dan paduan tembaga, annealing khas berlangsung antara 300°C hingga 600°C, tergantung pada komposisi paduan serta riwayat deformasi sebelumnya. Menahan suhu terlalu tinggi memicu pertumbuhan butir dan menurunkan kualitas kawat akibat kerapuhan; sementara menahan suhu terlalu rendah menyisakan regangan sisa. Mesin drawing kawat yang dikonfigurasi secara tepat dengan unit annealer mencakup termokopel presisi dan loop umpan balik yang menjaga suhu dalam rentang ±10°C dari titik set target.
Laju pendinginan setelah anil harus diperhatikan secara setara guna mencegah pengerasan kembali dan regenerasi tegangan. Pendinginan udara cepat dapat menimbulkan tegangan permukaan baru, sedangkan pendinginan terlalu lambat membuang waktu siklus dan energi. Strategi optimal menggunakan pendinginan terkendali yang menyeimbangkan kebutuhan metalurgis dengan efisiensi produksi. Beberapa sistem canggih memanfaatkan pendinginan bantu kipas atau semprotan air untuk mencapai kurva pendinginan ideal sekaligus menjaga kualitas kawat selama transisi suhu.
Sistem Pemantauan dan Umpan Balik Terintegrasi
Sistem kendali anil modern mengintegrasikan penilaian kualitas kawat secara waktu nyata melalui pemantauan ketegangan dan pengujian sifat mekanis. Dengan mengukur pemanjangan kawat dan kekuatan tarik maksimum pada interval tertentu, operator dapat mendeteksi tanda-tanda awal anil yang tidak memadai sebelum terjadi retak. Parameter-parameter ini langsung diumpankan ke mesin drawing kawat bersama algoritma kendali anil, sehingga memungkinkan penyesuaian otomatis suhu, waktu tinggal, dan laju pendinginan.
Sistem pencatatan data melacak parameter setiap siklus anil dan menghubungkannya dengan insiden retak di proses berikutnya. Analisis historis ini mengungkap pola yang tidak terdeteksi oleh pengamatan manual, seperti variasi musiman suhu lingkungan yang memengaruhi laju pendinginan atau pergeseran bertahap tungku yang memerlukan kalibrasi ulang. Pemeliharaan prediktif menjadi memungkinkan ketika data kontrol anil terintegrasi dengan profil tegangan penarikan, sehingga intervensi pencegahan dapat dilakukan sebelum terjadinya penurunan kualitas.
Praktik Terbaik untuk Implementasi Produksi
Menetapkan Karakterisasi Material Dasar
Sebelum mengoptimalkan pengendalian anil, karakterisasi menyeluruh bahan baku kawat masuk dari berbagai lot pemasok. Variasi dalam kekerasan awal, struktur butir, dan komposisi unsur jejak secara signifikan memengaruhi cara material bereaksi terhadap siklus termal. Buat profil anil spesifik-material untuk setiap kombinasi paduan dan diameter yang digunakan dalam operasi Anda. Mesin penarik kawat dengan perangkat anil yang dilengkapi pemrograman fleksibel harus mampu menyesuaikan variasi ini tanpa memerlukan pergantian mati manual atau rekonfigurasi peralatan.
Uji sampel pada setiap tahap untuk membangun kepercayaan terhadap resep pengendalian anil baru. Plot nilai kekerasan sebelum dan sesudah anil guna memverifikasi bahwa siklus termal mencapai pelunakan yang diinginkan tanpa anil berlebih. Validasi empiris ini menjamin konsistensi kualitas kawat serta melindungi dari retak tak terduga ketika produksi ditingkatkan ke kapasitas penuh.
Pemeliharaan Pencegahan dan Kalibrasi Sistem
Elemen pemanas tungku mengalami penurunan kinerja secara bertahap, sehingga mengurangi presisi kontrol proses anil dan meningkatkan risiko lonjakan suhu. Verifikasi termokopel setiap tiga bulan terhadap standar referensi bersertifikat mencegah pergeseran kalibrasi yang dapat merusak kualitas kawat. Penumpukan kerak pada dinding tungku mengisolasi elemen pemanas serta menciptakan gradien suhu yang menyebabkan proses anil tidak seragam di seluruh penampang kawat, sehingga memicu retakan lokal.
Pemeliharaan sistem pelumasan secara langsung mendukung pencegahan retakan dengan menjaga kekuatan lapisan pelumas secara konsisten selama proses drawing. Senyawa pelumas drawing yang kadaluwarsa atau terkontaminasi kehilangan viskositas dan sifat pelumasan batas, sehingga meningkatkan gesekan dan pembangkitan panas. Kombinasi antara pengendalian anil yang kurang optimal dan pelumasan yang menurun mempercepat munculnya kegagalan retakan. Tetapkan interval penggantian cairan berdasarkan jam pemakaian, bukan jadwal kalender acak, guna memastikan kinerja pelumasan tetap optimal sepanjang setiap proses produksi.
Tanya Jawab
Kisaran suhu berapa yang paling efektif untuk pengendalian anil pada proses penarikan kawat tembaga?
Tembaga umumnya memerlukan pengendalian anil antara 300°C dan 450°C guna mencapai peredaan tegangan optimal serta pemulihan kualitas kawat. Suhu yang tepat bergantung pada tingkat pengerjaan dingin sebelumnya dan sifat akhir yang ditargetkan. Uji material dan komposisi paduan spesifik Anda untuk menentukan setpoint eksak yang memaksimalkan keuletan tanpa menyebabkan penebalan butir yang mengurangi kekuatan.
Seberapa sering proses anil harus dilakukan selama proses penarikan?
Interval anil bergantung pada persentase reduksi kumulatif dan diameter kawat. Untuk aplikasi kawat halus, pengendalian anil dapat dilakukan setelah reduksi total sebesar 20–40% dari anil sebelumnya. Mesin penarik kawat dengan unit anil memungkinkan penjadwalan yang fleksibel; pantau tegangan kawat dan uji sifat mekanis guna menentukan apakah siklus anil tambahan meningkatkan kualitas kawat atau justru merupakan pemborosan akibat pengolahan berlebih.
Apakah pengendalian anil yang buruk dapat menyebabkan retak internal yang tidak segera muncul?
Ya, pengendalian anil yang tidak memadai meninggalkan tegangan sisa yang mungkin tidak menyebabkan retak terlihat selama proses drawing, tetapi muncul selama pemrosesan hilir, penggulungan, atau penggunaan dalam layanan. Retak tertunda ini sangat merusak kualitas kawat dan memicu pengembalian produk oleh pelanggan. Pengendalian anil yang ketat disertai verifikasi sifat mekanis mencegah mode cacat tersembunyi ini dengan memastikan pelepasan tegangan secara lengkap sebelum tahap drawing berikutnya dilakukan.

