 EN



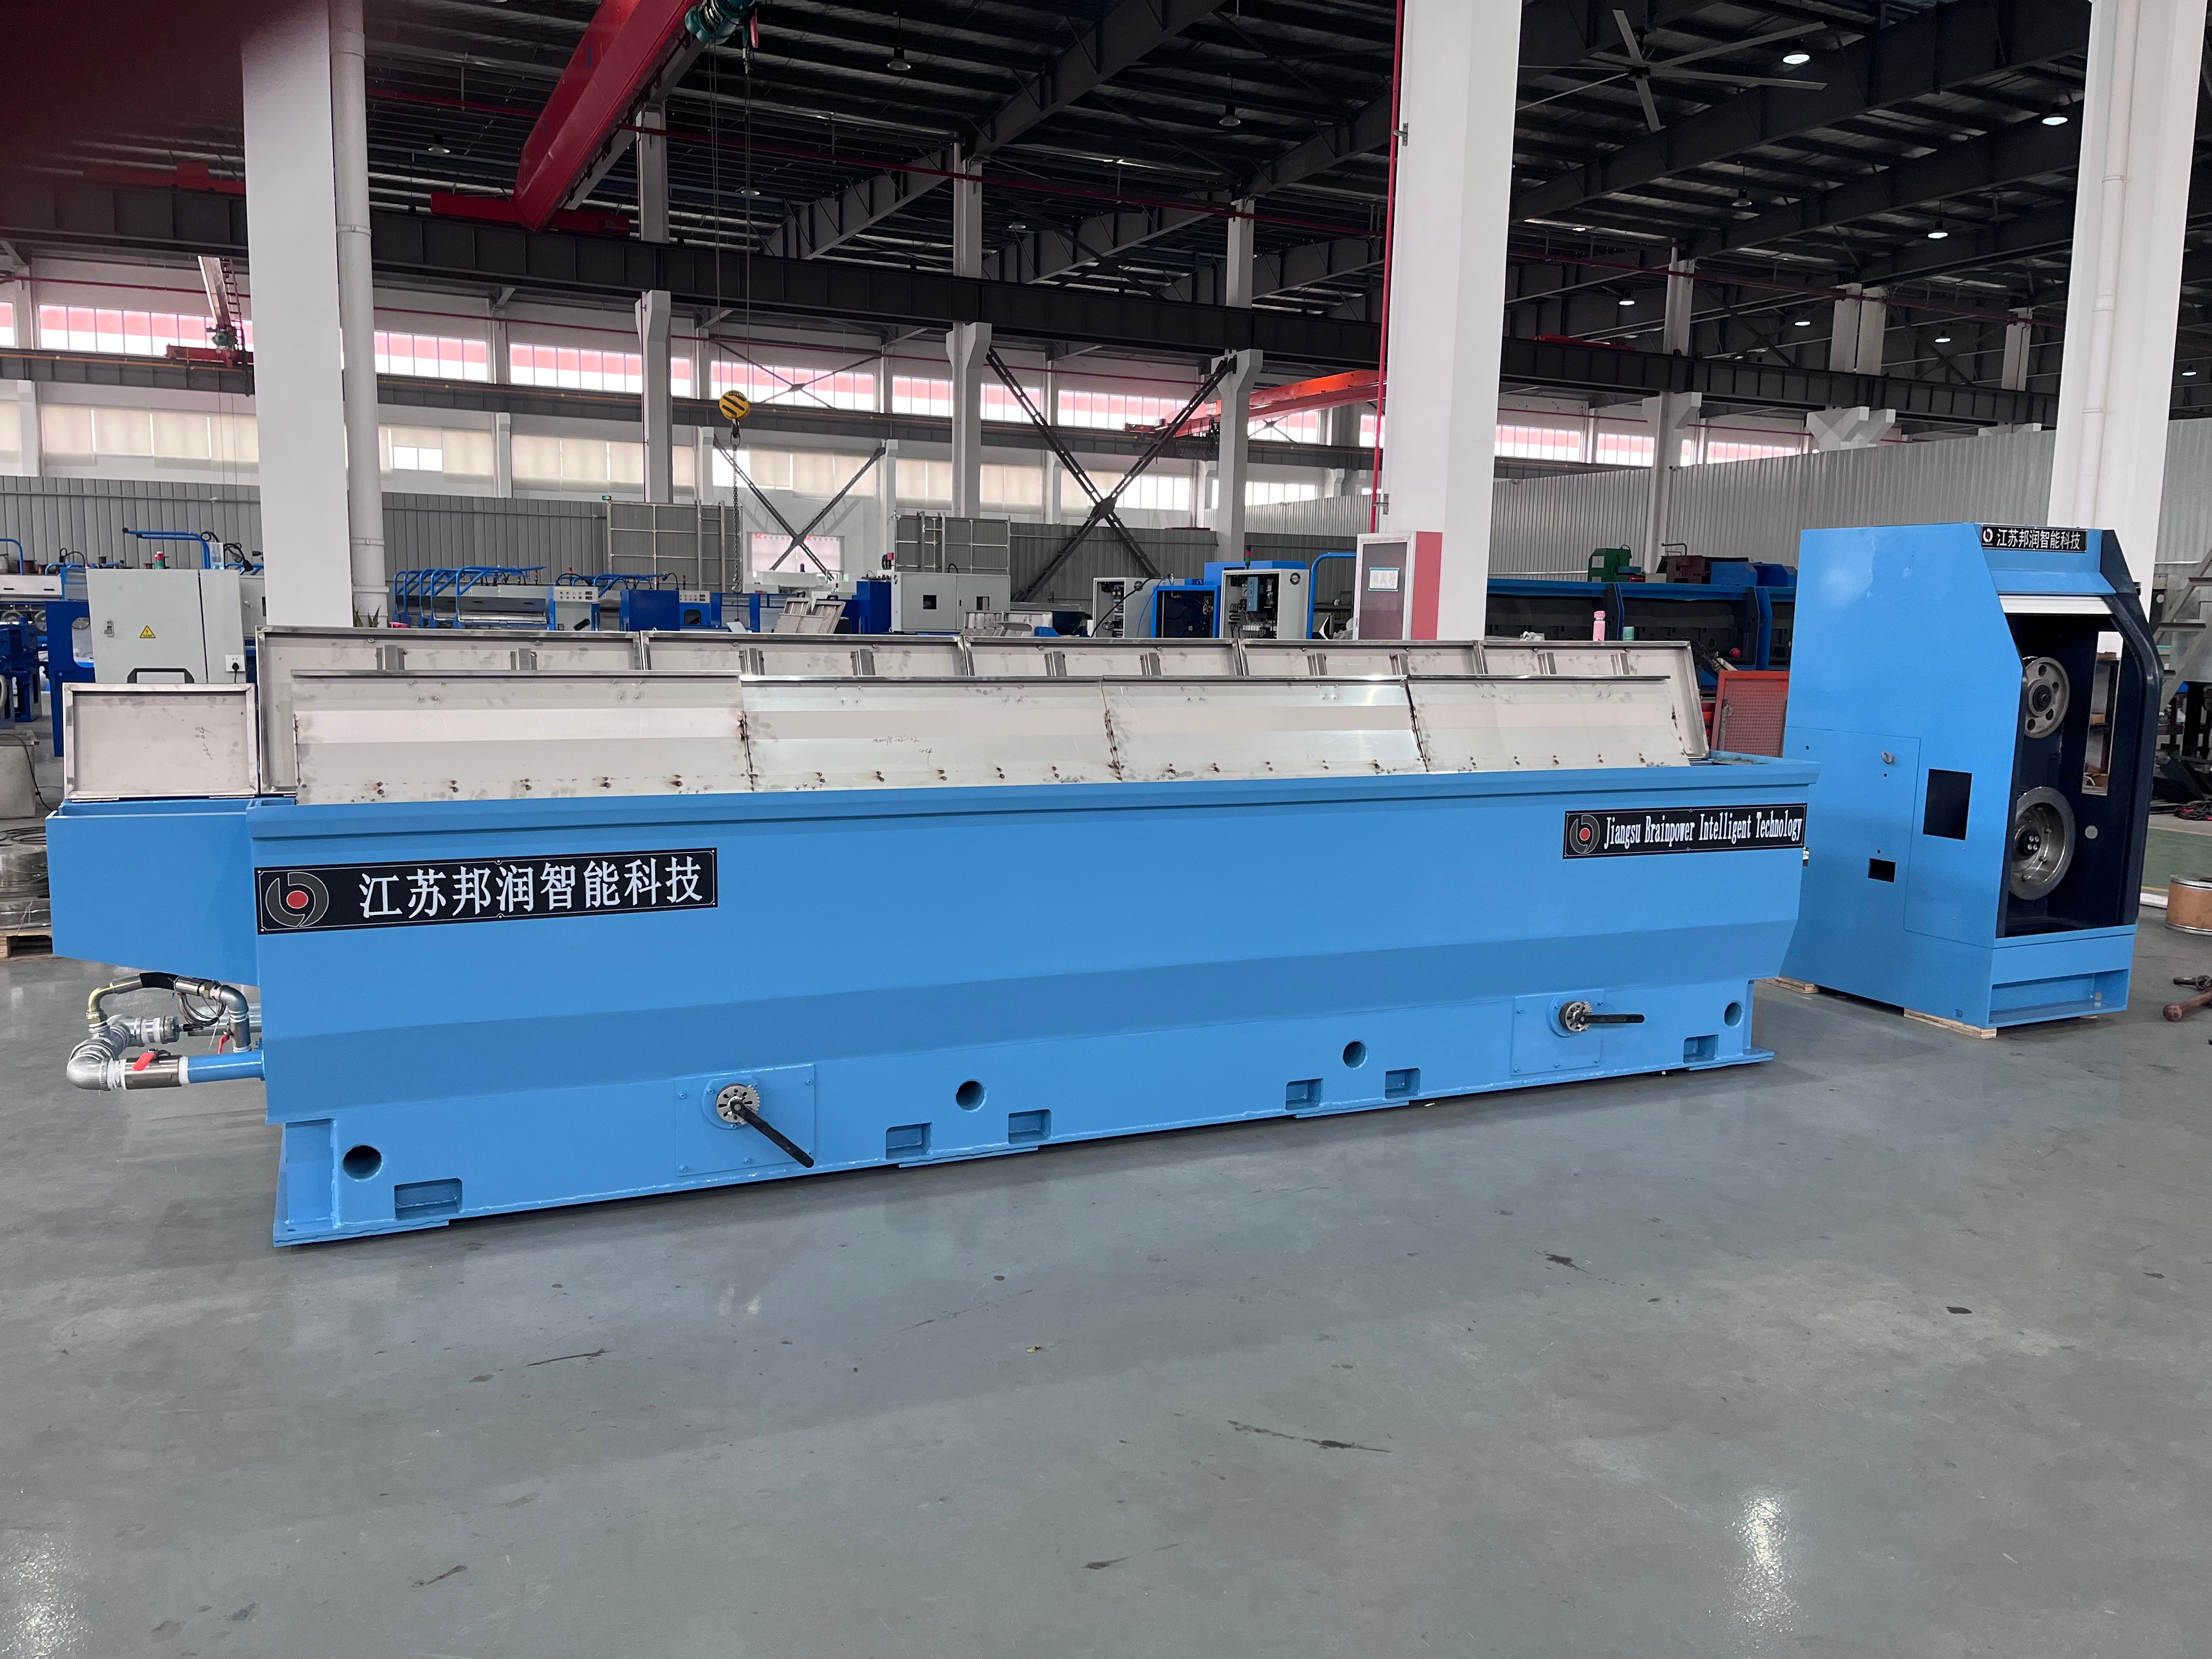
La fisuración del alambre durante el proceso de estirado representa uno de los desafíos de producción más costosos en la fabricación de metales. Al utilizar un máquina de estirado de alambre con recocedor , la calidad de su producto final depende críticamente de la prevención de fracturas internas y defectos superficiales. Estas grietas no solo reducen el rendimiento del material, sino que también comprometen las propiedades mecánicas esenciales para aplicaciones posteriores en los sectores electrónico, automotriz e industrial.

La integración de la tecnología de recocido en su sistema de estirado de alambres transforma por completo la ecuación de producción. Un control adecuado del recocido afecta directamente la calidad del alambre en cada etapa de estirado, eliminando la fragilidad y las tensiones internas que provocan las grietas. Comprender la relación entre la gestión de la temperatura, el tiempo y la reducción mecánica es fundamental para lograr una producción constante de alambre sin defectos.
Comprensión de las causas fundamentales de la fisuración del alambre
Estrés térmico y fragilidad del material
La fisuración del alambre se origina fundamentalmente en una relajación incompleta de las tensiones durante el proceso de estirado. A medida que el metal avanza a través de matrices de estirado sucesivas, su estructura molecular se vuelve progresivamente más tensionada y endurecida por deformación. Sin una intervención térmica adecuada, esta tensión acumulada supera el umbral de fractura del material, provocando una falla catastrófica. La calidad del alambre se deteriora porque el metal carece de suficiente ductilidad para soportar deformaciones adicionales.
El control del recocido actúa como el mecanismo correctivo crítico en este escenario. Al calentar el alambre a temperaturas específicas por debajo del punto de recristalización, se restablece la movilidad atómica y se alivian las tensiones internas. El proceso de control del recocido debe calibrarse con precisión para adaptarse a la composición específica de su aleación y a la tensión acumulada proveniente de las etapas previas de estirado. Un exceso de temperatura genera estructuras de grano grueso que, paradójicamente, incrementan la susceptibilidad a fisuración, mientras que un calentamiento insuficiente deja intactas las tensiones residuales.
Parámetros de estirado inadecuados y relaciones de reducción
La velocidad de estirado, la geometría de la matriz y el porcentaje de reducción influyen directamente en la probabilidad de fisuración del alambre. Una reducción excesiva en una sola pasada fuerza al material más allá de su capacidad de deformación plástica, iniciando microfisuras que se propagan bajo esfuerzos continuos. Una máquina de estirado de alambre con recocedor permite a los operadores aplicar reducciones menores por etapa, ya que los intervalos de recocido renuevan las propiedades del material entre pasadas. Este enfoque escalonado distribuye el esfuerzo de forma más uniforme y posibilita la recuperación de la calidad del alambre.
La eficacia de la lubricación disminuye cuando la temperatura de la matriz aumenta debido a la fricción. Un estado superficial deficiente entre el alambre y la matriz crea puntos adicionales de concentración mecánica de esfuerzo. Aquí también resulta esencial el control del recocido, pues ciclos térmicos optimizados reducen el calor acumulado generado por la fricción durante el estirado, manteniendo mejor la integridad de la película lubricante y evitando la oxidación superficial que acelera la fisuración.
Optimización del control del recocido para lograr la máxima calidad del alambre
Precisión de la temperatura y estrategia de enfriamiento
La ventana de temperatura para un control eficaz del recocido es estrecha y específica según el material. Para el cobre y sus aleaciones, el recocido típico se lleva a cabo entre 300 °C y 600 °C, dependiendo de la composición de la aleación y de su historial previo de trabajo. Mantener una temperatura demasiado alta favorece el crecimiento de granos y reduce la calidad del alambre al provocar fragilidad; mantenerla demasiado baja deja tensiones residuales. Una máquina de estirado de alambre correctamente configurada, equipada con horno de recocido, incluye termopares precisos y bucles de retroalimentación que mantienen la temperatura dentro de ±10 °C del valor establecido.
La velocidad de enfriamiento tras el recocido exige igual atención para evitar el reendurecimiento y la regeneración de tensiones. El enfriamiento rápido con aire puede introducir nuevas tensiones superficiales, mientras que un enfriamiento excesivamente lento desperdicia tiempo de ciclo y energía. La estrategia óptima emplea un enfriamiento controlado que equilibra los requisitos metalúrgicos con la eficiencia productiva. Algunos sistemas avanzados utilizan enfriamiento asistido por ventiladores o mediante pulverización de agua para lograr la curva de enfriamiento ideal, manteniendo así la calidad del alambre durante toda la transición térmica.
Sistemas integrados de supervisión y retroalimentación
Los sistemas modernos de control del recocido incorporan una evaluación en tiempo real de la calidad del alambre mediante la monitorización de la tensión y ensayos de propiedades mecánicas. Al medir la elongación del alambre y su resistencia a la tracción máxima a intervalos regulares, los operarios detectan señales tempranas de un recocido insuficiente antes de que aparezcan grietas. Estas mediciones se transmiten directamente a la máquina de estirado de alambre junto con los algoritmos de control del recocedor, lo que permite ajustar automáticamente la temperatura, el tiempo de permanencia y las velocidades de enfriamiento.
Los sistemas de registro de datos supervisan los parámetros de cada ciclo de recocido y los correlacionan con incidentes posteriores de agrietamiento. Este análisis histórico revela patrones que la observación manual pasa por alto, como las variaciones estacionales de la temperatura ambiente que afectan las velocidades de enfriamiento o la deriva gradual del horno que requiere recalibración. La mantenimiento predictivo se vuelve posible cuando los datos de control del recocido se integran con los perfiles de tensión durante el estirado, lo que permite una intervención preventiva antes de que ocurra la degradación de la calidad.
Buenas prácticas para la implementación en producción
Establecimiento de la caracterización inicial del material
Antes de optimizar el control del recocido, caracterice exhaustivamente la materia prima en forma de alambre entrante procedente de varios lotes de distintos proveedores. Las variaciones en la dureza inicial, la estructura de grano y la composición de elementos traza influyen notablemente en la forma en que el material responde a los ciclos térmicos. Cree perfiles específicos de recocido para cada combinación de aleación y diámetro utilizada en su proceso productivo. Una máquina de estirado de alambre con recocedora equipada con programación flexible debe poder adaptarse a estas variaciones sin requerir cambios manuales de matrices ni reconfiguración del equipo.
Pruebe muestras en cada etapa para ganar confianza en las nuevas recetas de control del recocido. Represente gráficamente los valores de dureza antes y después del recocido para verificar que el ciclo térmico logra el ablandamiento deseado sin sobrerecocer. Esta validación empírica garantiza la consistencia de la calidad del alambre y protege contra grietas inesperadas cuando la producción se escala hasta su capacidad máxima.
Mantenimiento Preventivo y Calibración del Sistema
Los elementos calefactores del horno se degradan gradualmente, lo que reduce la precisión del control del recocido y aumenta el riesgo de sobrepaso de temperatura. La verificación trimestral de los termopares frente a estándares de referencia certificados evita la deriva que compromete la calidad del alambre. La acumulación de costra en las paredes del horno aísla los elementos calefactores y genera gradientes térmicos que provocan un recocido no uniforme a lo largo de la sección transversal del alambre, desencadenando grietas localizadas.
El mantenimiento del sistema de lubricación contribuye directamente a la prevención de grietas al mantener una resistencia constante de la película lubricante durante el estirado. Los compuestos para estirado caducados o contaminados pierden viscosidad y propiedades de lubricación límite, lo que incrementa la fricción y la generación de calor. Combinado con un control marginal del recocido, una lubricación degradada acelera la aparición de fallos por grietas. Establezca los intervalos de cambio de fluido según las horas de uso, no según calendarios arbitrarios, para garantizar un rendimiento óptimo de la lubricación durante cada ciclo de producción.
Preguntas frecuentes
¿Qué rango de temperatura funciona mejor para el control del recocido en la laminación de alambre de cobre?
El cobre normalmente requiere un control del recocido entre 300 °C y 450 °C para lograr una relajación óptima de tensiones y restaurar la calidad del alambre. La temperatura exacta depende del grado previo de endurecimiento por deformación y de las propiedades finales deseadas. Pruebe su material y composición de aleación específicos para determinar el punto de ajuste exacto que maximice la ductilidad, evitando al mismo tiempo el engrosamiento de grano, que reduce la resistencia.
¿Con qué frecuencia debe realizarse el recocido durante el proceso de laminación?
Los intervalos de recocido dependen del porcentaje acumulado de reducción y del diámetro del alambre. En aplicaciones de alambre fino, el control del recocido puede realizarse tras una reducción total del 20 % al 40 % respecto al recocido anterior. Una máquina de laminación de alambre con horno de recocido permite una programación flexible; supervise la tensión del alambre y pruebe sus propiedades mecánicas para determinar si ciclos adicionales de recocido mejoran la calidad del alambre o representan un desperdicio por sobreprocesamiento.
¿Puede un control deficiente del recocido provocar grietas internas que no aparezcan de inmediato?
Sí, un control inadecuado del recocido deja tensiones residuales que quizás no causen grietas visibles durante el estirado, pero sí se manifiestan durante el procesamiento posterior, el enrollado o el uso en servicio. Estas grietas tardías afectan gravemente la calidad del alambre y generan devoluciones por parte de los clientes. Un control riguroso del recocido, acompañado de la verificación de las propiedades mecánicas, evita este modo oculto de defecto al garantizar la eliminación completa de tensiones antes de que se realicen etapas adicionales de estirado.

