 EN



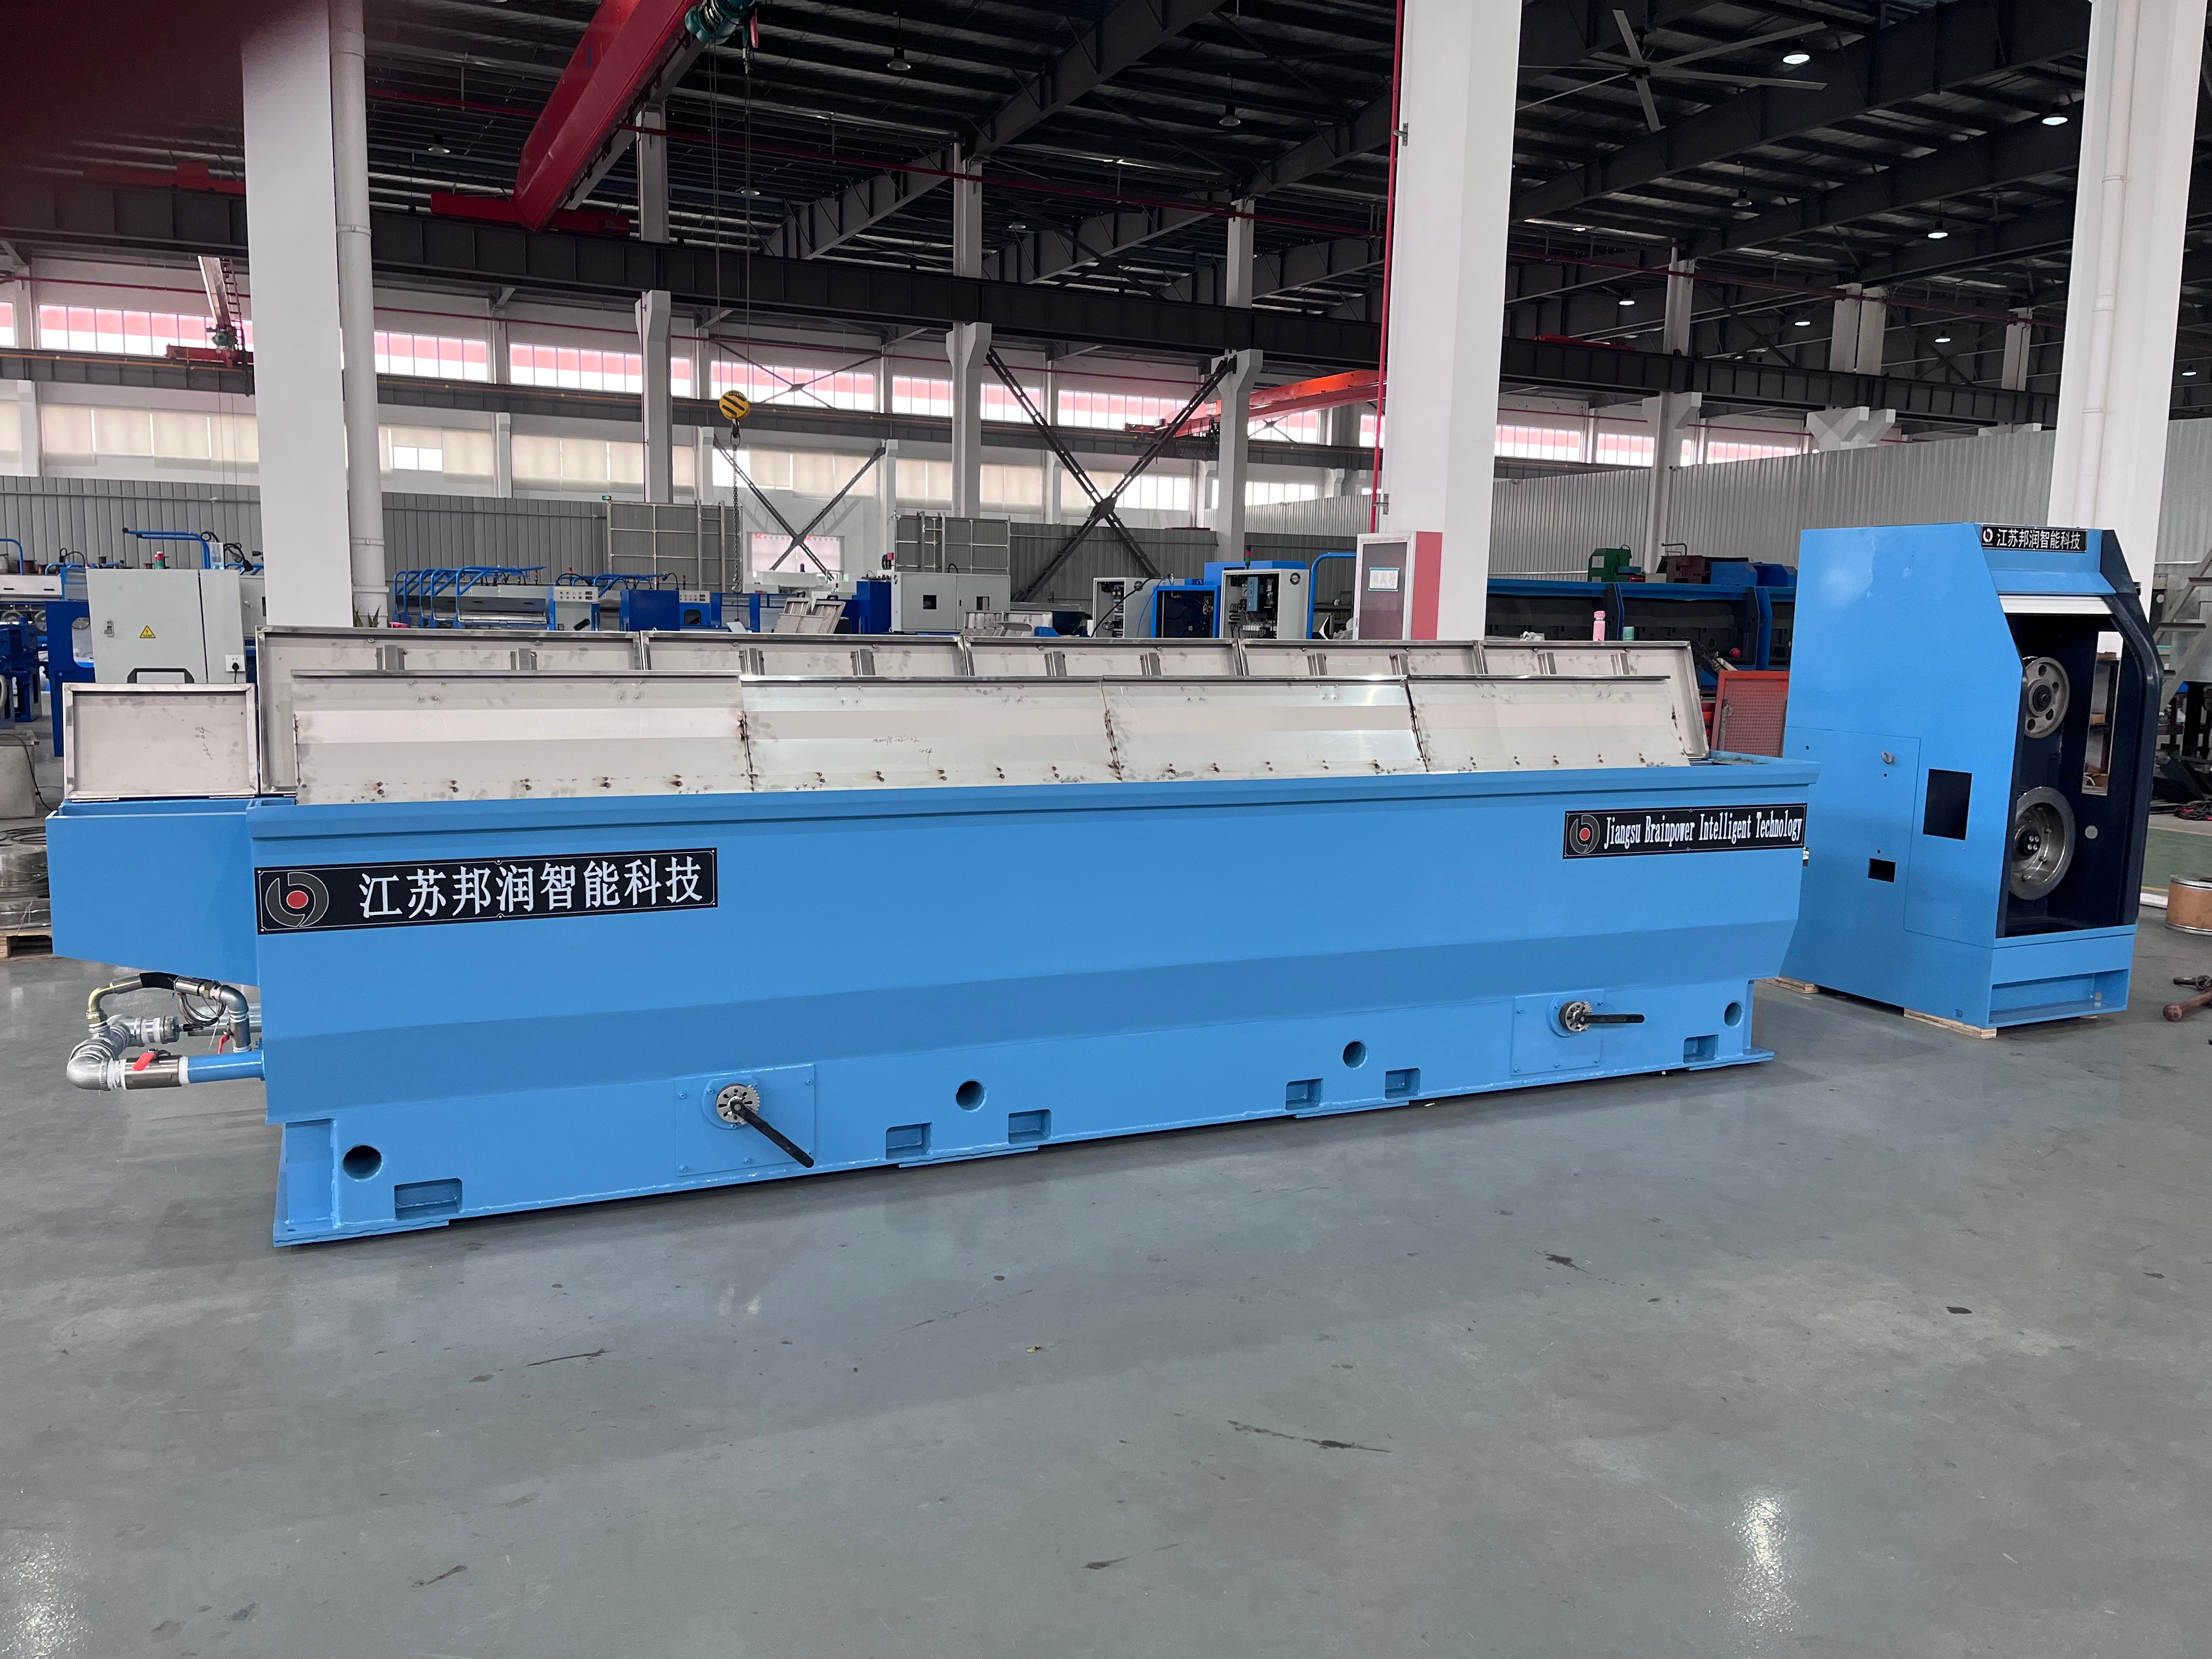
La fissuration des fils pendant le processus d’étirage constitue l’un des défis de production les plus coûteux dans la fabrication métallique. Lors de l’utilisation d’un machine à tirer les fils avec recuit , la qualité de votre produit final dépend fortement de la prévention des fractures internes et des défauts de surface. Ces fissures réduisent non seulement le rendement matériel, mais compromettent également les propriétés mécaniques essentielles pour les applications en aval dans les secteurs électronique, automobile et industriel.

L’intégration de la technologie de recuit au sein de votre système d’étirage transforme entièrement l’équation de production. Un contrôle adéquat du recuit influence directement la qualité du fil à chaque stade d’étirage, éliminant la fragilité et les contraintes internes à l’origine des fissures. Comprendre la relation entre la gestion de la température, le temps de traitement et la réduction mécanique est fondamental pour obtenir une sortie de fil constante et exempte de défauts.
Comprendre les causes profondes de la fissuration des fils
Contraintes thermiques et fragilité du matériau
La fissuration des fils résulte fondamentalement d’une détente incomplète des contraintes durant le tréfilage. Lorsque le métal traverse successivement plusieurs filières, sa structure moléculaire subit une déformation croissante et s’écrouit par écrouissage. En l’absence d’une intervention thermique adéquate, cette déformation accumulée dépasse le seuil de rupture du matériau, provoquant une défaillance catastrophique. La qualité du fil se dégrade parce que le métal ne possède pas une ductilité suffisante pour supporter une déformation supplémentaire.
La maîtrise du recuit constitue le mécanisme correctif essentiel dans ce cas. En chauffant le fil à des températures précises, inférieures au point de recristallisation, on restaure la mobilité atomique et l’on élimine les contraintes internes. Le processus de maîtrise du recuit doit être calibré avec précision en fonction de la composition spécifique de votre alliage ainsi que de la déformation cumulative subie aux étapes précédentes de tréfilage. Un dépassement de température engendre des structures à gros grains qui, paradoxalement, aggravent la sensibilité à la fissuration, tandis qu’un chauffage insuffisant laisse subsister des contraintes résiduelles.
Paramètres de tréfilage et rapports de réduction inappropriés
La vitesse de tréfilage, la géométrie de la filière et le pourcentage de réduction influencent directement la probabilité d’apparition de fissures sur le fil. Une réduction excessive lors d’un seul passage force le matériau au-delà de sa capacité de déformation plastique, initiant des microfissures qui se propagent sous l’effet d’une contrainte continue. Une machine à tréfiler équipée d’un recuit permet aux opérateurs d’appliquer des réductions plus faibles par étape, car les cycles de recuit régénèrent les propriétés du matériau entre chaque passage. Cette approche progressive répartit les contraintes plus uniformément et favorise la restauration de la qualité du fil.
L’efficacité de la lubrification diminue lorsque la température de la filière augmente sous l’effet du frottement. Un état de surface médiocre entre le fil et la filière crée des points supplémentaires de concentration de contrainte mécanique. Le contrôle du recuit revêt ici également une importance capitale, car des cycles thermiques optimisés réduisent la chaleur cumulative générée par le frottement lors du tréfilage, préservant ainsi l’intégrité du film lubrifiant et empêchant l’oxydation superficielle qui accélère l’apparition de fissures.
Optimisation du contrôle du recuit pour une qualité maximale du fil
Précision de la température et stratégie de refroidissement
La fenêtre de température permettant un contrôle efficace du recuit est étroite et spécifique au matériau. Pour le cuivre et ses alliages, le recuit s’effectue généralement entre 300 °C et 600 °C, selon la composition de l’alliage et son historique de déformation antérieure. Une température de maintien trop élevée favorise la croissance des grains et dégrade la qualité du fil en augmentant sa fragilité ; une température trop basse laisse subsister des contraintes résiduelles. Une machine à tirer les fils correctement configurée, équipée d’un recuit, intègre des thermocouples précis et des boucles de rétroaction permettant de maintenir la température à ±10 °C près des consignes définies.
Le taux de refroidissement après recuit exige une attention égale afin d’éviter le revenu et la régénération des contraintes. Un refroidissement rapide à l’air peut introduire de nouvelles contraintes en surface, tandis qu’un refroidissement excessivement lent gaspille du temps de cycle et de l’énergie. La stratégie optimale repose sur un refroidissement contrôlé qui équilibre les exigences métallurgiques et l’efficacité de production. Certains systèmes avancés utilisent un refroidissement assisté par ventilateurs ou par pulvérisation d’eau pour obtenir la courbe de refroidissement idéale tout en préservant la qualité du fil durant la transition thermique.
Systèmes intégrés de surveillance et de rétroaction
Les systèmes modernes de commande du recuit intègrent une évaluation en temps réel de la qualité du fil grâce à la surveillance de la tension et aux essais des propriétés mécaniques. En mesurant l’allongement du fil et sa résistance à la rupture à intervalles réguliers, les opérateurs détectent précocement les signes d’un recuit insuffisant avant l’apparition de fissures. Ces données sont directement transmises à la machine à tirer le fil, où des algorithmes de commande du recuit permettent d’ajuster automatiquement la température, le temps de maintien et les taux de refroidissement.
Les systèmes d’enregistrement des données suivent les paramètres de chaque cycle de recuit et les corrélaient aux incidents de fissuration en aval. Cette analyse historique révèle des tendances que l’observation manuelle ne détecte pas, comme les variations saisonnières de la température ambiante affectant les vitesses de refroidissement ou la dérive progressive du four nécessitant une recalibration. La maintenance prédictive devient possible lorsque les données de contrôle du recuit sont intégrées aux profils de tension d’étirage, permettant une intervention préventive avant toute dégradation de la qualité.
Bonnes pratiques pour la mise en œuvre en production
Établissement d’une caractérisation initiale des matériaux
Avant d’optimiser la commande du recuit, caractérisez soigneusement la matière première filaire entrante sur plusieurs lots de fournisseurs. Les variations de dureté initiale, de structure granulaire et de composition en éléments traces influencent fortement la réaction du matériau aux cycles thermiques. Élaborez des profils de recuit spécifiques à chaque matériau, pour chaque combinaison alliage/diamètre utilisée dans votre installation. Une machine à tirer le fil équipée d’un recuit intégré et dotée d’une programmation souple doit pouvoir s’adapter à ces variations sans nécessiter de changement manuel de filière ni de reconfiguration de l’équipement.
Effectuez des essais sur des échantillons à chaque étape afin de valider la fiabilité des nouvelles recettes de commande du recuit. Reportez graphiquement les valeurs de dureté avant et après recuit afin de vérifier que le cycle thermique permet l’adoucissement souhaité, sans sur-recuit. Cette validation empirique garantit la constance de la qualité du fil et prévient tout risque de fissuration imprévu lorsque la production passe à pleine capacité.
Maintenance préventive et étalonnage du système
Les éléments chauffants du four se dégradent progressivement, ce qui réduit la précision du contrôle du recuit et augmente le risque de dépassement de température. Une vérification trimestrielle des thermocouples par rapport à des étalons de référence certifiés empêche la dérive susceptible de nuire à la qualité du fil. L’accumulation de calamine sur les parois du four isole les éléments chauffants et crée des gradients de température, provoquant un recuit non uniforme sur la section transversale du fil et déclenchant des fissurations localisées.
La maintenance du système de lubrification contribue directement à la prévention des fissures en assurant une résistance constante du film lubrifiant pendant l’étirage. Les composés d’étirage périmés ou contaminés perdent leur viscosité ainsi que leurs propriétés de lubrification limite, ce qui accroît le frottement et la génération de chaleur. Couplée à un contrôle du recuit seulement juste suffisant, une lubrification dégradée accélère l’apparition de défaillances par fissuration. Établissez les intervalles de changement de fluide sur la base des heures d’utilisation plutôt que selon des calendriers arbitraires, afin de garantir des performances optimales de lubrification tout au long de chaque série de production.
FAQ
Quelle plage de température convient le mieux au contrôle du recuit dans le tréfilage de fil de cuivre ?
Le cuivre nécessite généralement un contrôle du recuit entre 300 °C et 450 °C pour une détente optimale des contraintes et la restauration de la qualité du fil. La température précise dépend du degré d’écrouissage antérieur et des propriétés finales ciblées. Testez votre matériau et composition d’alliage spécifiques afin de déterminer le point de consigne exact qui maximise la ductilité tout en évitant un grossissement des grains, qui réduirait la résistance.
À quelle fréquence le recuit doit-il être effectué au cours du processus de tréfilage ?
Les intervalles de recuit dépendent du pourcentage total de réduction cumulée et du diamètre du fil. Pour les applications de fil fin, le contrôle du recuit peut intervenir après une réduction totale de 20 à 40 % par rapport au recuit précédent. Une machine de tréfilage équipée d’un recuit permet une planification souple ; surveillez la tension du fil et testez ses propriétés mécaniques afin de déterminer si des cycles supplémentaires de recuit améliorent la qualité du fil ou constituent, au contraire, un gaspillage dû à un surtraitement.
Un mauvais contrôle du recuit peut-il provoquer des fissures internes qui ne se manifestent pas immédiatement ?
Oui, un contrôle insuffisant du recuit laisse des contraintes résiduelles qui peuvent ne pas engendrer de fissures visibles pendant l’étirage, mais apparaissent ultérieurement lors du traitement en aval, du bobinage ou de l’utilisation en service. Ces fissures différées compromettent gravement la qualité du fil et entraînent des retours clients. Un contrôle rigoureux du recuit, associé à une vérification des propriétés mécaniques, empêche ce mode de défaut caché en garantissant une relaxation complète des contraintes avant les étapes suivantes d’étirage.
Table des matières
- Comprendre les causes profondes de la fissuration des fils
- Optimisation du contrôle du recuit pour une qualité maximale du fil
- Bonnes pratiques pour la mise en œuvre en production
-
FAQ
- Quelle plage de température convient le mieux au contrôle du recuit dans le tréfilage de fil de cuivre ?
- À quelle fréquence le recuit doit-il être effectué au cours du processus de tréfilage ?
- Un mauvais contrôle du recuit peut-il provoquer des fissures internes qui ne se manifestent pas immédiatement ?

