 EN



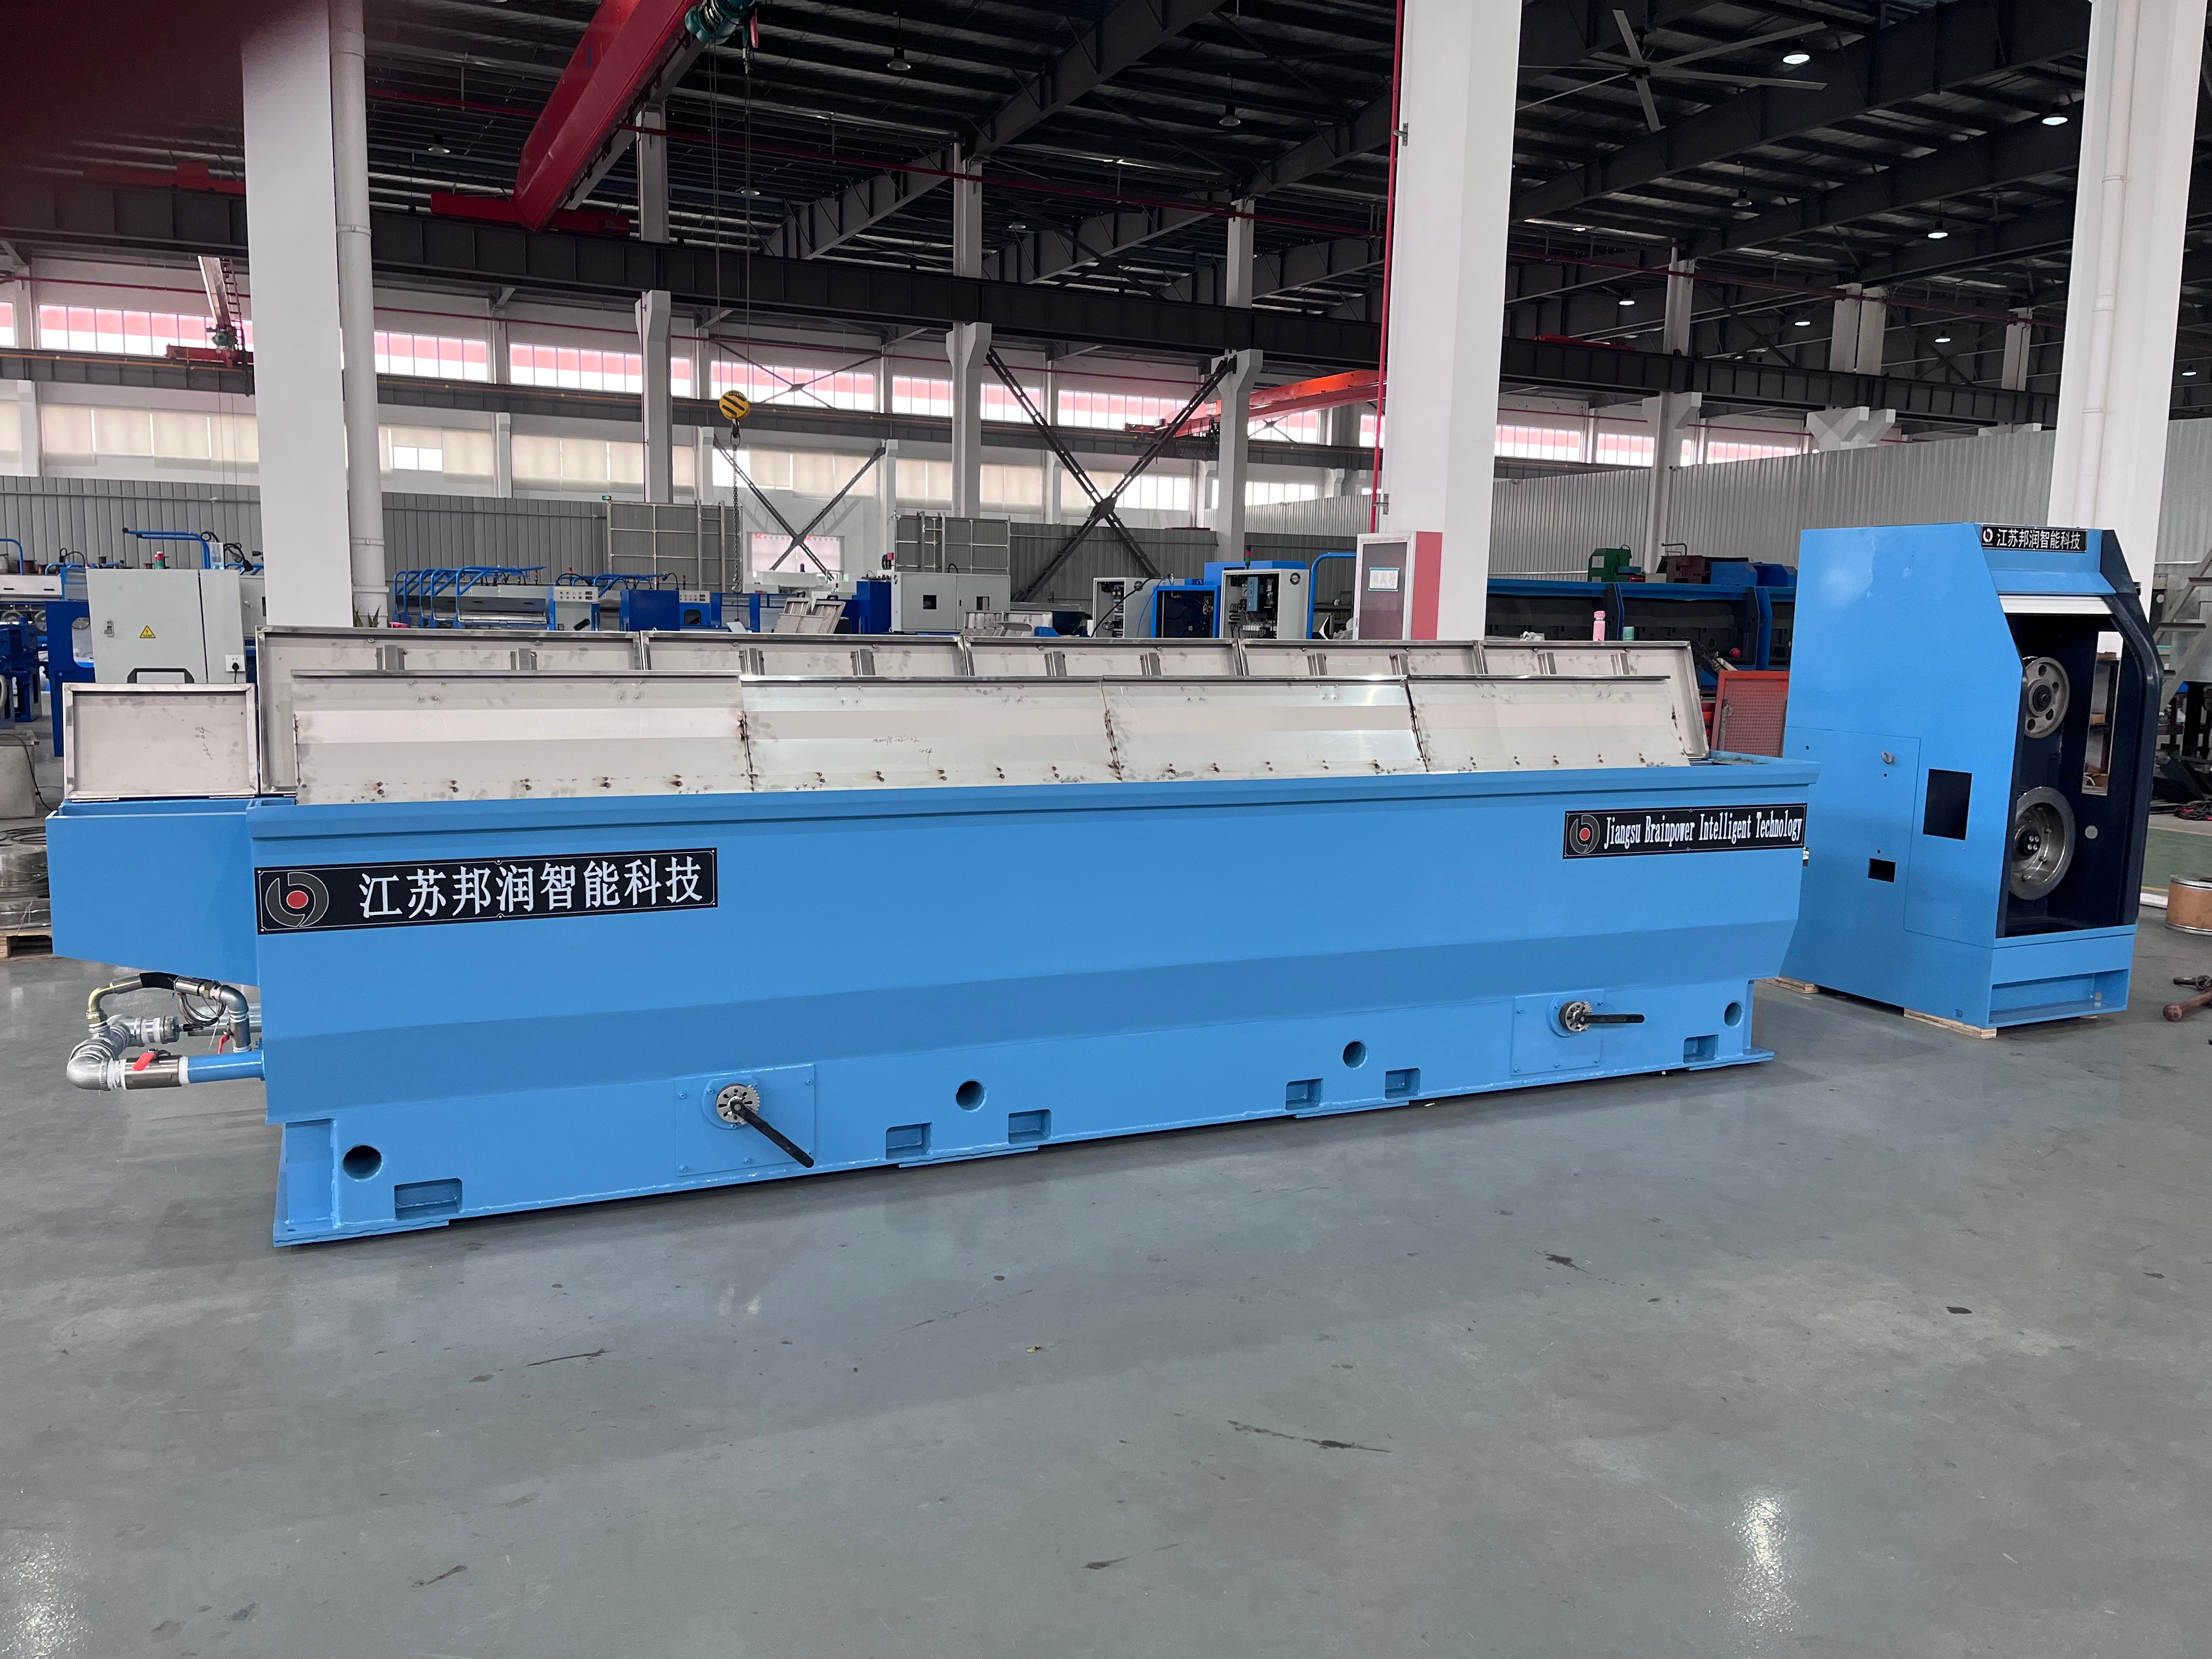
Розтріскування дроту під час процесу витягування є однією з найбільш витратних виробничих проблем у металообробці. Під час використання машина для витягування дроту з відпалювачем , якість кінцевого продукту критично залежить від запобігання внутрішнім тріщинам та поверхневим дефектам. Ці тріщини не лише знижують вихід матеріалу, а й погіршують механічні властивості, необхідні для подальшого застосування в електроніці, автомобільній промисловості та промислових галузях.

Інтеграція технології відпалу в систему витягування дроту кардинально змінює всю виробничу рівність. Налагоджений контроль відпалу безпосередньо впливає на якість дроту на кожному етапі витягування, усуваючи крихкість та внутрішні напруження, що спричиняють розтріскування. Розуміння взаємозв’язку між управлінням температурою, часом та механічним зменшенням є фундаментальним для досягнення стабільного, бездефектного випуску дроту.
Розуміння основних причин розтріскування дроту
Термічні напруження та крихкість матеріалу
Утворення тріщин у дроті в основному пов’язане з неповним зняттям напружень під час процесу витягування. Коли метал рухається через послідовні волоки, його молекулярна структура поступово деформується й упрочнюється. За відсутності належного термічного втручання накопичена деформація перевищує межу руйнування матеріалу, що призводить до катастрофічного розриву. Якість дроту погіршується, оскільки метал втрачає достатню пластичність для подальшої деформації.
Контроль відпалу виступає ключовим коригувальним механізмом у цьому сценарії. Нагріваючи дріт до певних температур нижче точки рекристалізації, ви відновлюєте рухливість атомів і знімаєте внутрішні напруження. Процес контролю відпалу має бути точно налаштованим під конкретний склад сплаву та сумарну деформацію, отриману на попередніх етапах витягування. Перегрів призводить до утворення грубозернистої структури, що, парадоксально, підвищує схильність до тріщин, тоді як недостатній нагрів залишає залишкові напруження без змін.
Неправильні параметри витягування та коефіцієнти зменшення
Швидкість витягування, геометрія матриці та відсоток зменшення безпосередньо впливають на ймовірність утворення тріщин у дроті. Надмірне зменшення поперечного перерізу за один цикл витягування примушує матеріал перевищити межі його пластичної деформації, що призводить до виникнення мікротріщин, які поширюються під впливом тривалого навантаження. Верстат для витягування дроту з вбудованим відпалювачем дає операторам змогу застосовувати менші коефіцієнти зменшення на кожному етапі, оскільки інтервали відпалу відновлюють властивості матеріалу між циклами витягування. Такий ступінчастий підхід рівномірніше розподіляє напруження й сприяє відновленню якості дроту.
Ефективність мастила знижується, коли температура матриці підвищується через тертя. Поганий стан поверхні контакту між дротом і матрицею створює додаткові точки концентрації механічних напружень. Тут також критично важливе точне регулювання відпалу, оскільки оптимізовані теплові цикли зменшують сумарну кількість тепла, що виділяється внаслідок тертя під час витягування, забезпечуючи кращу цілісність плівки мастила й запобігаючи поверхневому окисленню, яке прискорює утворення тріщин.
Оптимізація керування відпалом для досягнення максимальної якості дроту
Точність температури та стратегія охолодження
Температурне вікно для ефективного керування відпалом є вузьким і специфічним для матеріалу. Для міді та мідних сплавів типовий відпал здійснюється в діапазоні від 300 °C до 600 °C залежно від складу сплаву та попередньої історії обробки. Занадто висока температура утримання сприяє росту зерен і знижує якість дроту через крихкість; занадто низька — залишає залишкові напруження. Правильно налаштований верстат для витягування дроту з відпалювачем має точні термопари та контури зворотного зв’язку, які підтримують температуру в межах ±10 °C від заданих значень.
Швидкість охолодження після відпалу вимагає такої самої уваги, щоб запобігти повторному загартуванню та регенерації напружень. Швидке охолодження повітрям може спричинити нові поверхневі напруження, тоді як надто повільне охолодження марнує час циклу й енергію. Оптимальна стратегія передбачає контрольоване охолодження, яке поєднує металургійні вимоги з ефективністю виробництва. Деякі сучасні системи використовують охолодження за допомогою вентиляторів або водяного розпилення, щоб досягти ідеальної кривої охолодження й зберегти якість дроту протягом усього температурного переходу.
Інтегровані системи моніторингу та зворотного зв’язку
Сучасні системи керування відпалом включають оцінку якості дроту в реальному часі шляхом контролю натягу та випробування механічних властивостей. Вимірюючи видовження дроту та його межу міцності на розрив у заданих інтервалах, оператори виявляють перші ознаки недостатнього відпалу ще до виникнення тріщин. Ці показники безпосередньо надходять у машину для витягування дроту разом із алгоритмами керування відпалом, що дозволяє автоматично коригувати температуру, час витримки та швидкість охолодження.
Системи реєстрації даних фіксують параметри кожного циклу відпалу й співвідносять їх із подальшими випадками утворення тріщин. Такий історичний аналіз виявляє закономірності, які не помічаються при ручному спостереженні, наприклад, сезонні коливання навколишньої температури, що впливають на швидкість охолодження, або поступове зміщення показників пічі, що вимагає повторної калібрування. Прогнозне технічне обслуговування стає можливим, коли дані керування відпалом інтегруються з профілями натягу під час витягування, що дозволяє проводити профілактичне втручання до початку погіршення якості.
Найкращі практики для впровадження виробництва
Встановлення базової характеристики матеріалу
Перед оптимізацією керування відпалом ретельно охарактеризуйте вхідну дротову сировину з кількох партій різних постачальників. Варіації початкової твердості, структури зерен та складу мікроелементів значно впливають на те, як матеріал реагує на термічні цикли. Складіть профілі відпалу, спеціально розроблені для кожного сплаву й діаметра, що використовуються у вашому виробництві. Машина для витягування дроту з вбудованим відпалювальним пристроєм і гнучким програмним забезпеченням має забезпечувати можливість застосування цих профілів без необхідності ручної заміни матриць або переналаштування обладнання.
Випробовуйте зразки на кожному етапі, щоб підтвердити надійність нових рецептур керування відпалом. Побудуйте графіки значень твердості до й після відпалу, щоб перевірити, чи досягає термічний цикл бажаного пом’якшення без надмірного відпалу. Це емпіричне підтвердження забезпечує сталість якості дроту й запобігає неочікуваним тріщинам під час масштабування виробництва до повної потужності.
Профілактичне технічне обслуговування та калібрування системи
Елементи нагріву пічі поступово деградують, що знижує точність керування процесом відпалу й підвищує ризик перевищення температури. Щоквартальна верифікація термопар за сертифікованими еталонними стандартами запобігає зсуву показників, який погіршує якість дроту. Накопичення накипу на стінках пічі ізоляційно впливає на елементи нагріву й створює температурні градієнти, що призводять до неоднорідного відпалу по поперечному перерізу дроту й спричиняють локальні тріщини.
Обслуговування системи мащення безпосередньо сприяє запобіганню тріщинам, забезпечуючи сталу міцність мастильної плівки під час витягування. Застарілі або забруднені мастильні суміші втрачають в’язкість та властивості граничного мащення, що збільшує тертя й генерацію тепла. У поєднанні з недостатньо точним керуванням відпалом погіршене мащення прискорює появу тріщин. Встановлюйте інтервали заміни рідини на основі нароблених годин роботи, а не довільних календарних термінів, щоб забезпечити оптимальну роботу системи мащення протягом усього циклу виробництва.
Часті запитання
Який діапазон температур є найефективнішим для керування відпалом у процесі витягування мідного дроту?
Для міді зазвичай потрібне керування відпалом у діапазоні від 300 °C до 450 °C, щоб оптимально зняти напругу та відновити якість дроту. Точна температура залежить від ступеня попереднього зміцнення внаслідок пластичної деформації та бажаних кінцевих властивостей. Проведіть випробування вашого конкретного матеріалу й складу сплаву, щоб визначити точне значення температури, яке максимізує пластичність, не допускаючи при цьому зростання розміру зерен, що знижує міцність.
Як часто слід проводити відпал під час процесу витягування?
Інтервали між відпалами залежать від сумарного відсотка зменшення перерізу та діаметра дроту. У випадку тонкого дроту відпал може проводитися після загального зменшення перерізу на 20–40 % порівняно з попереднім відпалом. Верстат для витягування дроту з вбудованим пристроєм відпалу дозволяє гнучко планувати цей процес; контролюйте натяг дроту та перевіряйте механічні властивості, щоб визначити, чи покращує додатковий цикл відпалу якість дроту чи, навпаки, призводить до надлишкової обробки й втрат.
Чи може поганий контроль відпалу призводити до внутрішніх тріщин, які не проявляються одразу?
Так, недостатній контроль відпалу залишає залишкові напруження, які можуть не викликати видимих тріщин під час витягування, але проявляються під час подальшої обробки, намотування або експлуатації. Ці запізнені тріщини серйозно погіршують якість дроту й призводять до повернень з боку клієнтів. Суворий контроль відпалу разом із верифікацією механічних властивостей запобігає цьому прихованому дефекту, забезпечуючи повне зняття напружень до початку наступних стадій витягування.

