 EN



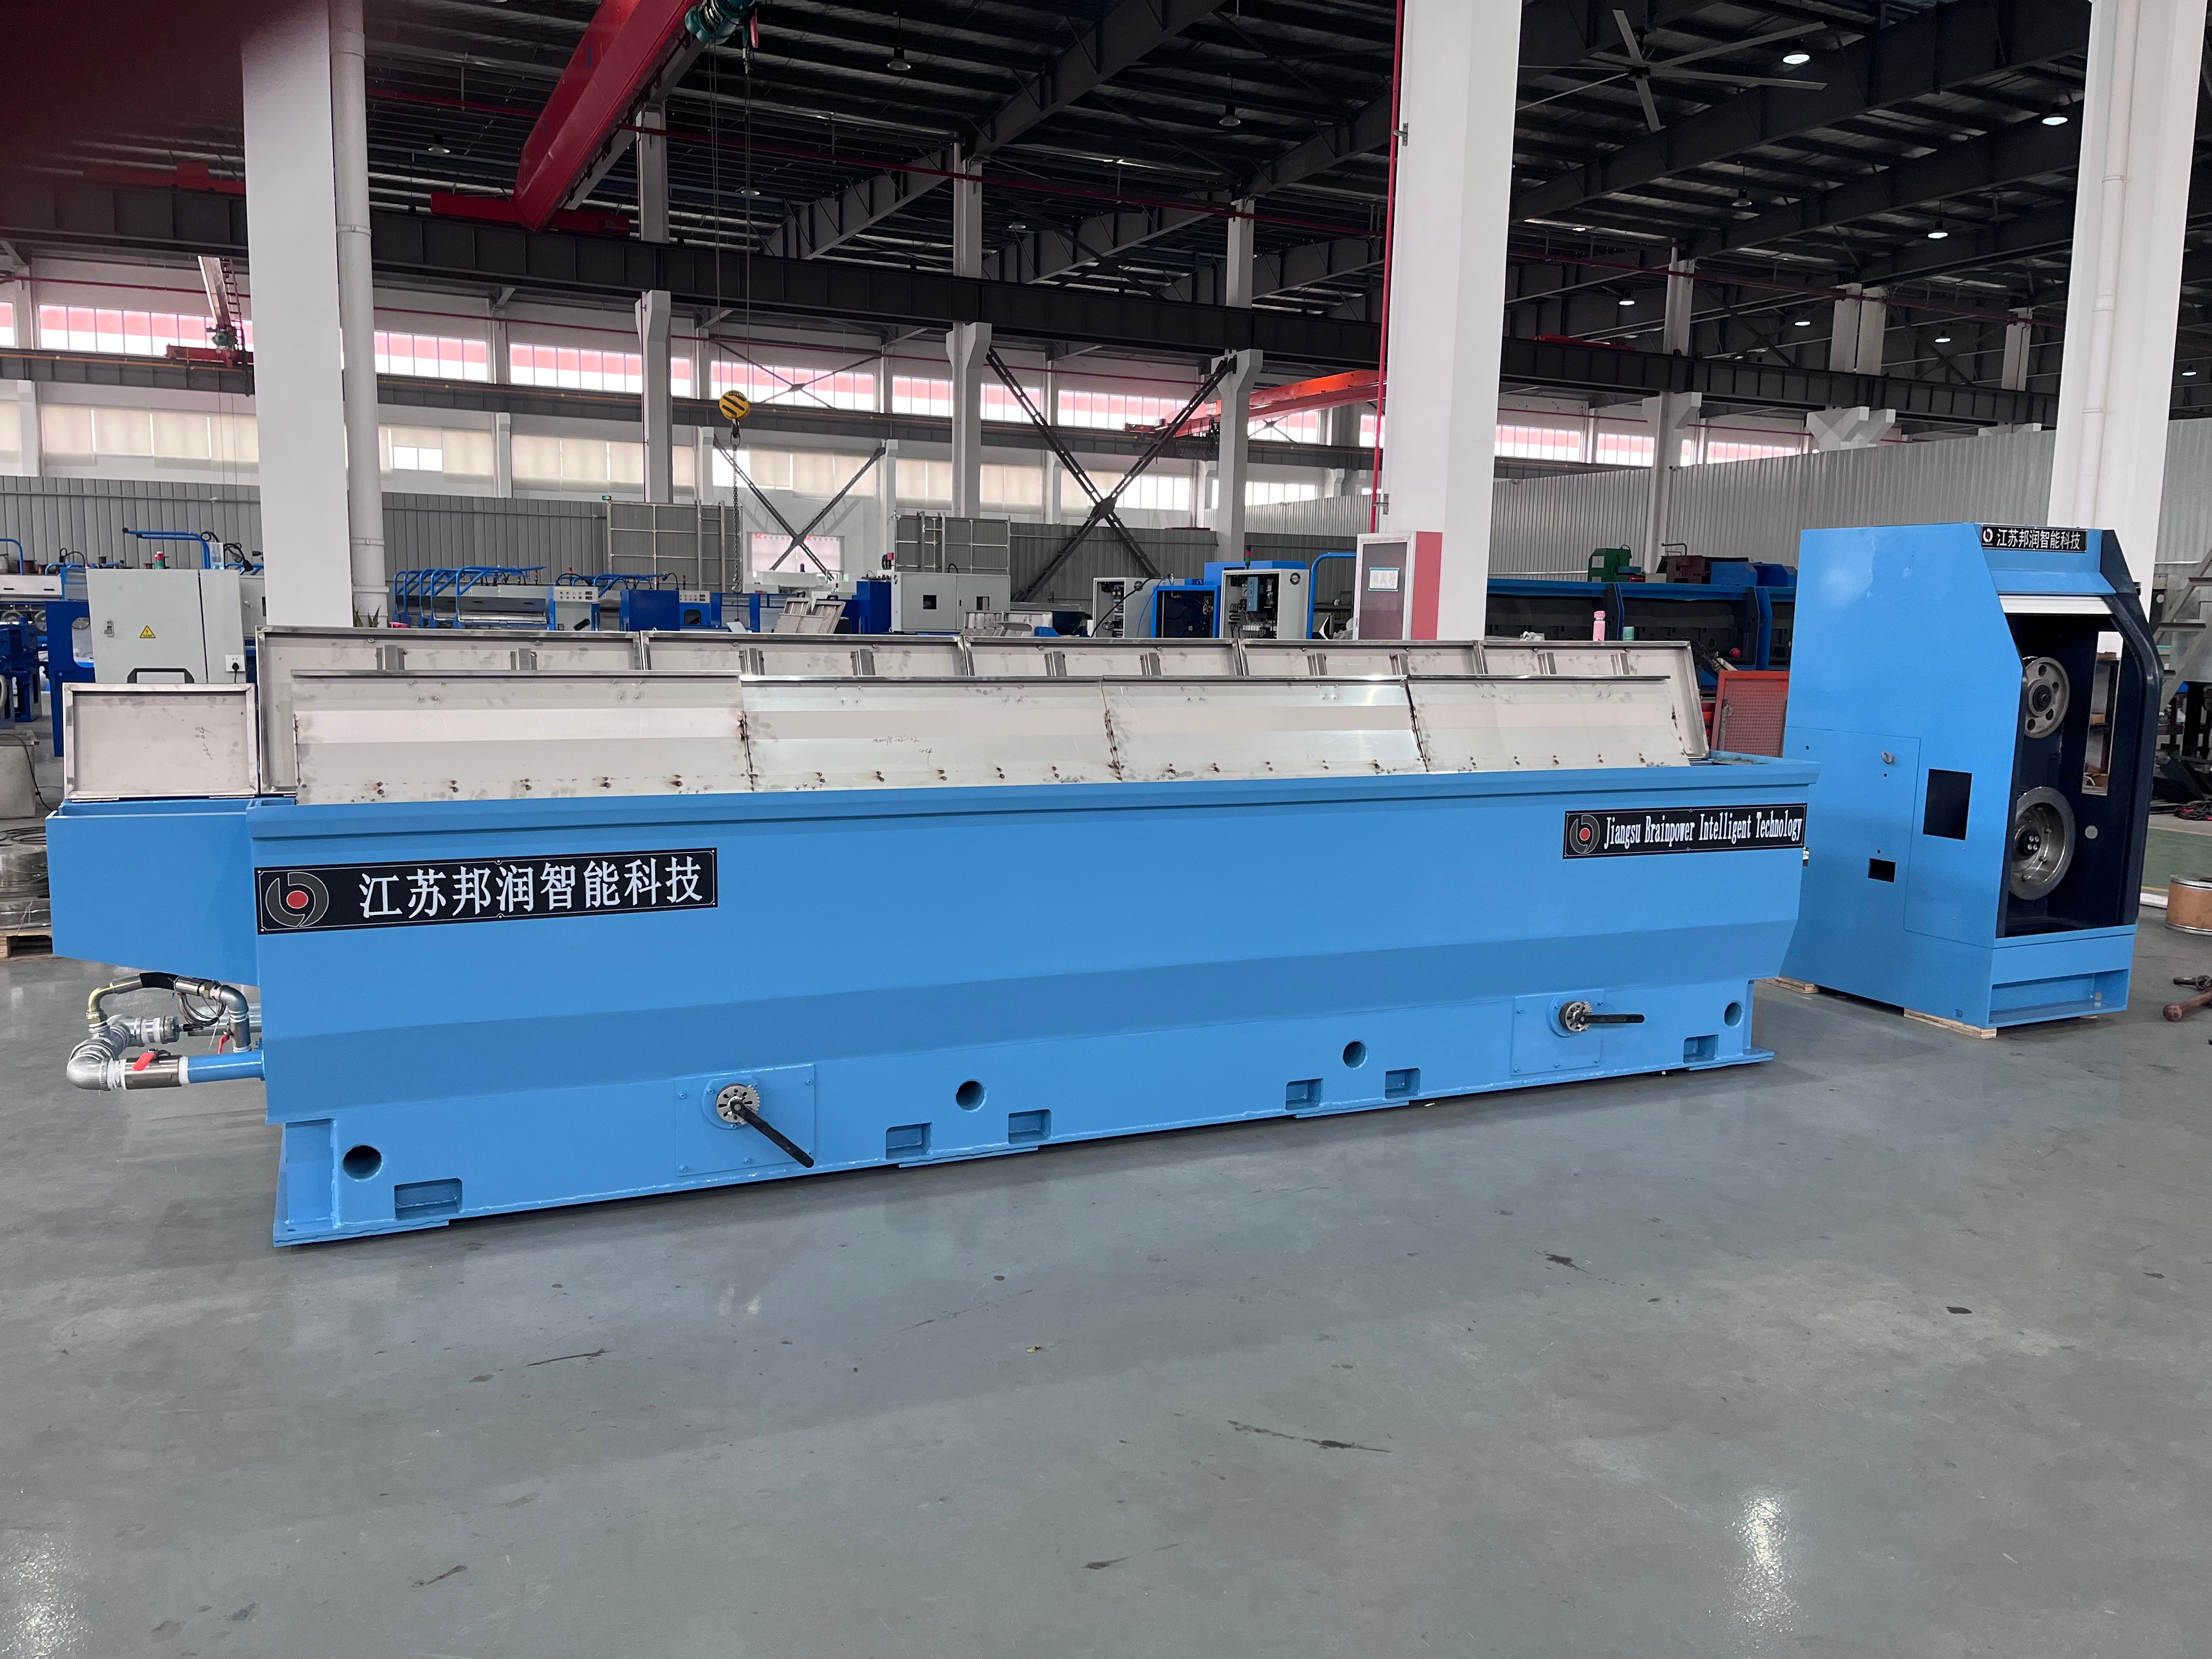
Hiện tượng nứt dây trong quá trình kéo là một trong những thách thức sản xuất tốn kém nhất trong gia công kim loại. Khi sử dụng một máy kéo dây có thiết bị ủ , chất lượng sản phẩm cuối cùng của bạn phụ thuộc rất nhiều vào việc ngăn ngừa các vết nứt bên trong và các khuyết tật bề mặt. Những vết nứt này không chỉ làm giảm hiệu suất sử dụng vật liệu mà còn làm suy giảm các tính chất cơ học thiết yếu cho các ứng dụng tiếp theo trong lĩnh vực điện tử, ô tô và công nghiệp.

Việc tích hợp công nghệ ủ vào hệ thống kéo dây của bạn sẽ làm thay đổi hoàn toàn phương trình sản xuất. Việc kiểm soát chính xác quá trình ủ ảnh hưởng trực tiếp đến chất lượng dây ở mọi giai đoạn kéo, loại bỏ độ giòn và ứng suất nội sinh gây ra hiện tượng nứt. Việc hiểu rõ mối quan hệ giữa kiểm soát nhiệt độ, thời gian và mức độ giảm cơ học là yếu tố nền tảng để đạt được đầu ra dây đồng đều và không có khuyết tật.
Hiểu rõ nguyên nhân gốc rễ gây nứt dây
Ứng suất nhiệt và độ giòn của vật liệu
Việc nứt dây chủ yếu bắt nguồn từ việc giải phóng ứng suất chưa đầy đủ trong quá trình kéo. Khi kim loại di chuyển qua các khuôn kéo liên tiếp, cấu trúc phân tử ngày càng bị biến dạng và cứng hóa do gia công. Nếu không có can thiệp nhiệt thích hợp, ứng suất tích lũy này sẽ vượt ngưỡng gãy vỡ của vật liệu, dẫn đến hư hỏng nghiêm trọng. Chất lượng dây suy giảm vì kim loại thiếu độ dẻo cần thiết để chịu đựng thêm biến dạng.
Kiểm soát ủ là cơ chế điều chỉnh then chốt trong tình huống này. Bằng cách đun nóng dây ở nhiệt độ xác định dưới điểm tái kết tinh, bạn khôi phục khả năng di chuyển của nguyên tử và giải phóng ứng suất nội tại. Quá trình kiểm soát ủ phải được hiệu chuẩn chính xác nhằm phù hợp với thành phần hợp kim cụ thể của bạn cũng như mức biến dạng tích lũy từ các giai đoạn kéo trước đó. Việc vượt quá nhiệt độ quy định sẽ tạo ra cấu trúc hạt thô, vô tình làm tăng nguy cơ nứt; trong khi đun nóng không đủ lại để sót ứng suất dư.
Tham số kéo dây và tỷ lệ thu nhỏ không phù hợp
Tốc độ kéo, hình dạng khuôn và phần trăm thu nhỏ ảnh hưởng trực tiếp đến xác suất xuất hiện vết nứt trên dây. Việc thu nhỏ quá mức trong một lần kéo khiến vật liệu vượt quá khả năng biến dạng dẻo của nó, gây ra các vi nứt bắt đầu lan rộng dưới tác động của ứng suất liên tục. Một máy kéo dây có bộ ủ cho phép người vận hành áp dụng mức thu nhỏ nhỏ hơn ở từng giai đoạn vì các khoảng ủ định kỳ làm tươi lại đặc tính vật liệu giữa các lần kéo. Cách tiếp cận theo từng giai đoạn này phân bố ứng suất đều hơn và tạo điều kiện phục hồi chất lượng dây.
Hiệu quả bôi trơn suy giảm khi nhiệt độ khuôn tăng lên do ma sát. Tình trạng bề mặt kém giữa dây và khuôn tạo thêm các điểm tập trung ứng suất cơ học. Kiểm soát quá trình ủ cũng trở nên thiết yếu tại đây, bởi vì các chu kỳ nhiệt tối ưu giúp giảm lượng nhiệt tích lũy sinh ra bởi ma sát trong quá trình kéo, duy trì độ nguyên vẹn tốt hơn của màng bôi trơn và ngăn ngừa sự oxy hóa bề mặt – yếu tố đẩy nhanh quá trình nứt.
Tối ưu hóa điều khiển ủ để đạt chất lượng dây dẫn cao nhất
Độ chính xác nhiệt độ và chiến lược làm nguội
Dải nhiệt độ hiệu quả cho việc điều khiển quá trình ủ khá hẹp và phụ thuộc vào từng loại vật liệu. Đối với đồng và hợp kim đồng, quá trình ủ thường diễn ra trong khoảng từ 300°C đến 600°C, tùy theo thành phần hợp kim và lịch sử biến dạng trước đó. Giữ nhiệt độ quá cao sẽ thúc đẩy sự phát triển hạt và làm giảm chất lượng dây dẫn do độ giòn tăng; giữ nhiệt độ quá thấp sẽ để lại ứng suất dư. Một máy kéo dây được cấu hình đúng cách kèm thiết bị ủ sẽ bao gồm các cặp nhiệt điện chính xác và vòng phản hồi giúp duy trì nhiệt độ trong phạm vi ±10°C so với giá trị cài đặt mục tiêu.
Tốc độ làm nguội sau khi ủ đòi hỏi sự chú ý tương đương nhằm ngăn ngừa hiện tượng tôi lại và tái sinh ứng suất. Làm nguội nhanh bằng không khí có thể gây ra ứng suất bề mặt mới, trong khi làm nguội quá chậm sẽ làm lãng phí thời gian chu kỳ và năng lượng. Chiến lược tối ưu sử dụng phương pháp làm nguội được kiểm soát nhằm cân bằng giữa yêu cầu kim loại học và hiệu quả sản xuất. Một số hệ thống tiên tiến áp dụng làm nguội hỗ trợ bằng quạt hoặc phun nước để đạt được đường cong làm nguội lý tưởng đồng thời duy trì chất lượng dây trong suốt quá trình chuyển đổi nhiệt độ.
Các hệ thống giám sát và phản hồi tích hợp
Các hệ thống điều khiển ủ hiện đại tích hợp việc đánh giá chất lượng dây theo thời gian thực thông qua giám sát lực căng và kiểm tra tính chất cơ học. Bằng cách đo độ giãn dài và giới hạn bền kéo của dây tại các khoảng thời gian nhất định, người vận hành có thể phát hiện sớm các dấu hiệu ủ chưa đủ trước khi xảy ra nứt. Các thông số này được truyền trực tiếp tới máy kéo dây cùng thuật toán điều khiển lò ủ, cho phép tự động điều chỉnh nhiệt độ, thời gian giữ nhiệt và tốc độ làm nguội.
Các hệ thống ghi dữ liệu theo dõi mọi thông số của từng chu kỳ ủ và liên hệ chúng với các sự cố nứt xảy ra ở công đoạn sau. Phân tích dữ liệu lịch sử này tiết lộ những xu hướng mà quan sát thủ công không thể phát hiện, ví dụ như sự biến đổi theo mùa của nhiệt độ môi trường ảnh hưởng đến tốc độ làm nguội hoặc sự trôi dần của lò nung đòi hỏi hiệu chuẩn lại. Việc bảo trì dự đoán trở nên khả thi khi dữ liệu điều khiển quá trình ủ được tích hợp với biểu đồ lực kéo trong quá trình kéo sợi, cho phép can thiệp phòng ngừa trước khi chất lượng bắt đầu suy giảm.
Các Thực hành Tốt Nhất để Triển khai Sản xuất
Xác lập Đặc tả Vật liệu Gốc
Trước khi tối ưu hóa điều khiển ủ, hãy đặc tả kỹ lưỡng nguyên liệu dây đầu vào từ nhiều lô nhà cung cấp khác nhau. Sự khác biệt về độ cứng ban đầu, cấu trúc hạt và thành phần nguyên tố vết ảnh hưởng đáng kể đến cách vật liệu phản ứng với chu kỳ nhiệt. Hãy xây dựng các thông số ủ riêng cho từng loại hợp kim và đường kính dây được sử dụng trong quy trình sản xuất của bạn. Một máy kéo dây có bộ ủ tích hợp khả năng lập trình linh hoạt phải có thể đáp ứng những khác biệt này mà không cần thay đổi tay gá hoặc cấu hình lại thiết bị.
Thử nghiệm mẫu tại mỗi giai đoạn nhằm xây dựng độ tin cậy cho các công thức điều khiển ủ mới. Vẽ biểu đồ giá trị độ cứng trước và sau khi ủ để xác minh chu kỳ nhiệt đạt mức làm mềm mong muốn mà không bị ủ quá mức. Việc kiểm chứng thực nghiệm này đảm bảo tính nhất quán về chất lượng dây và ngăn ngừa hiện tượng nứt bất ngờ khi sản xuất tăng lên công suất đầy đủ.
Bảo trì phòng ngừa và Hiệu chuẩn hệ thống
Cac bo phan dun nong lo giam dan ve do chinh xac, lam giam do chinh xac cua qua trinh ủ va tang nguy co vuot qua nhiet do. Viec kiem tra nhiet ke moi quy theo cac tieu chuan tham chieu da duoc chung nhan giup ngan chan su lech nhiet do—dieu nay neu xay ra se anh huong den chat luong day. Su tich tu bac tren thanh lo lam mat cac bo phan dun nong va tao ra cac gradient nhiet do, dan den viec ủ khong dong deu tren toan bo tiet dien day, tu do gay nen cac vet no cuc bo.
Viec bao tri he thong boi tron co tac dung truc tiep trong viec ngan chan cac vet no bang cach duy tri do ben cua mang boi tron o muc on dinh trong qua trinh keo day. Cac chat boi tron keo het han hoac bi nhiem ban mat do nhot va kha nang boi tron gioi han, lam tang ma sat va sinh nhiet. Khi ket hop voi viec dieu khien qua trinh ủ o muc gioi han, viec boi tron kem se lam toc do xuat hien cac su co no. Can thiet lap khoang thoi gian thay dau mo dua tren so gio su dung thay vi theo lich tuan hoac thang co tinh chat tu nhien, de dam bao hieu suat boi tron toi uu trong toan bo chu ky san xuat.
Câu hỏi thường gặp
Dải nhiệt độ nào hoạt động tốt nhất cho việc kiểm soát ủ trong quá trình kéo dây đồng?
Đồng thường yêu cầu kiểm soát quá trình ủ ở khoảng nhiệt độ từ 300°C đến 450°C để giảm ứng suất tối ưu và khôi phục chất lượng dây. Nhiệt độ chính xác phụ thuộc vào mức độ biến cứng do gia công trước đó và các tính chất cuối cùng mong muốn. Hãy thử nghiệm vật liệu và thành phần hợp kim cụ thể của bạn để xác định giá trị cài đặt chính xác nhằm tối đa hóa độ dẻo dai, đồng thời tránh hiện tượng thô hóa hạt làm giảm độ bền.
Việc ủ nên được thực hiện với tần suất như thế nào trong quá trình kéo dây?
Khoảng cách giữa các lần ủ phụ thuộc vào tỷ lệ giảm tích lũy và đường kính dây. Đối với ứng dụng dây mảnh, việc kiểm soát ủ có thể được thực hiện sau khi đạt tổng tỷ lệ giảm từ 20–40% so với lần ủ trước đó. Một máy kéo dây tích hợp thiết bị ủ cho phép lên lịch linh hoạt; hãy theo dõi lực căng dây và kiểm tra các đặc tính cơ học để xác định xem việc bổ sung các chu kỳ ủ có thực sự cải thiện chất lượng dây hay chỉ gây lãng phí do xử lý quá mức.
Việc kiểm soát quá trình ủ kém có thể gây nứt bên trong mà không xuất hiện ngay lập tức hay không?
Có, việc kiểm soát quá trình ủ không đầy đủ sẽ để lại ứng suất dư, vốn có thể không gây ra các vết nứt nhìn thấy được trong quá trình kéo sợi nhưng lại bộc lộ trong các công đoạn gia công tiếp theo, cuộn dây hoặc sử dụng thực tế. Những vết nứt chậm trễ này làm suy giảm nghiêm trọng chất lượng dây và dẫn đến tình trạng khách hàng trả lại sản phẩm. Việc kiểm soát chặt chẽ quá trình ủ kết hợp với xác minh tính chất cơ học giúp ngăn chặn kiểu khuyết tật tiềm ẩn này bằng cách đảm bảo giải phóng hoàn toàn ứng suất trước khi tiến hành các công đoạn kéo sợi tiếp theo.

