 EN



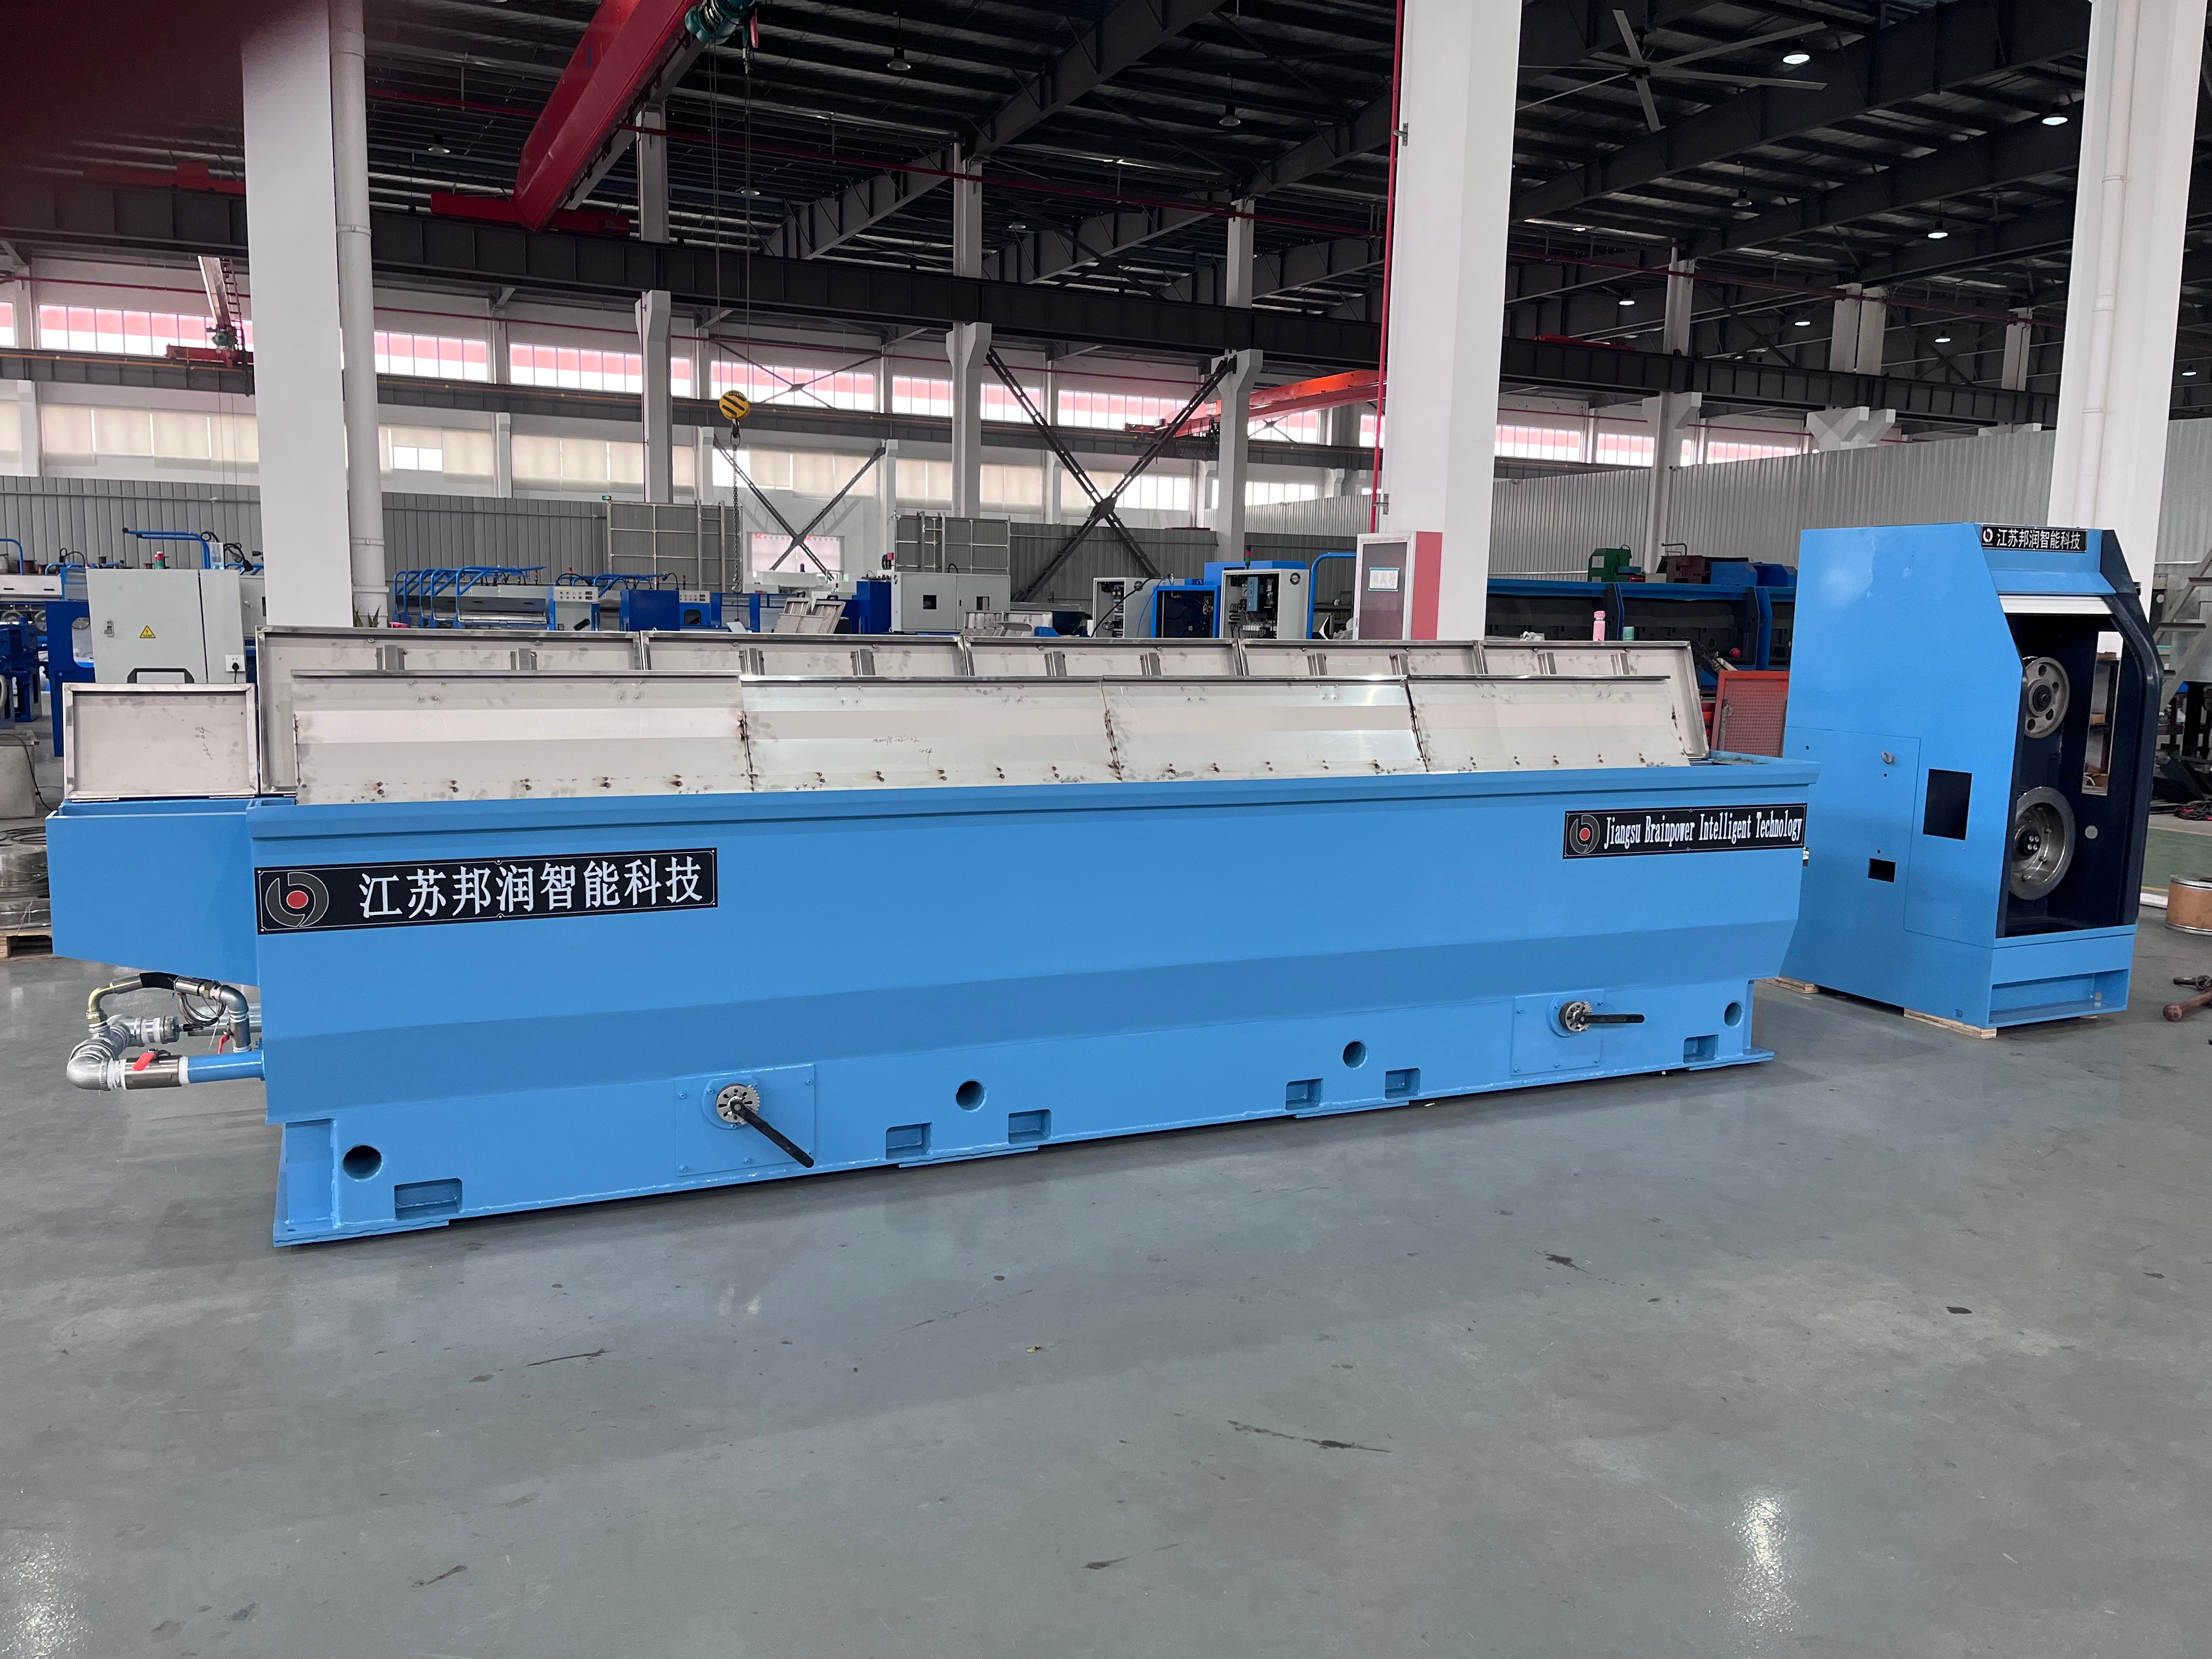
Simni tortish jarayonida sim yorilishi metall ishlab chiqarishda eng xavfli ishlab chiqarish muammolaridan biridir. Siz tuzilgan sim chizish apparati , oxirgi mahsulotingiz sifati ichki singanliklar va sirt nuqsonlarini oldini olishga ancha bog'liq. Bu yorilishlar faqatgina materialni yo'qotishni oshirmaydi, balki elektronika, avtomobilsozlik va sanoat sohalari uchun quyidagi qo'llanishlarda zarur mexanik xususiyatlarni ham buzadi.

Simni tortish tizimingizga anellash texnologiyasini joriy etish butun ishlab chiqarish tenglamasini o'zgartiradi. To'g'ri anellash boshqaruvi sim sifatiga har bir tortish bosqichida bevosita ta'sir qiladi, yorilishlarga sabab bo'ladigan shikastlanuvchanlik va ichki kuchlanishni yo'q qiladi. Haroratni boshqarish, vaqt va mexanik kamaytirish o'rtasidagi munosabatni tushunish doimiy, nuqsonsiz sim ishlab chiqarishga erishish uchun asosdir.
Sim yorilishining ildiz sabablarini tushunish
Issiqlik kuchlanishi va materialning shikastlanuvchanligi
Simli simning shikastlanishi asosan simni cho'zish jarayonida to'liq qilinmagan qovushoqlikni yo'qotishdan kelib chiqadi. Metall ketma-ket simli sim die-lar (simni cho'zish uchun ishlatiladigan teshikli puxta metall plastinkalar) orqali o'tganda, uning molekulyar tuzilishi barobarlikda kuchayib boradi va ish qattiklashadi. Qovushoqlikni yo'qotish uchun mos termik ta'sir etmasa, bu yig'ilgan qovushoqlik materialning sindirish chegarasidan oshib ketadi va natijada vahimaga sabab bo'ladigan avariya sodir bo'ladi. Sim sifati pasayadi, chunki metall keyingi deformatsiyalarga chidash uchun yetarli cho'ziluvchanlikka ega emas.
Tavla qilish boshqaruvi — bu vaziyatda muhim to'g'rilash mexanizmi hisoblanadi. Simni qayta kristallanish temperaturasi ostidagi aniq haroratlarga qadar isitish orqali atomlarning harakatlanuvchanligi tiklanadi va ichki qovushoqlik yo'qotiladi. Tavla qilish boshqaruvi jarayoni sizning maxsus qotishmaning tarkibi va oldingi simni cho'zish bosqichlarida yig'ilgan umumiy qovushoqlikka mos ravishda aniq sozlanishi kerak. Haroratni ortiqcha ko'tarish — aksincha, simning shikastlanishiga moyilligini oshiradigan yirik donali tuzilishni hosil qiladi, ya'ni yetarli darajada isitish esa qoldiq qovushoqlikni saqlab qoladi.
Noto'g'ri chizish parametrlari va qisqartirish nisbati
Chizish tezligi, kalib shakli va qisqartirish foizi bevosita sim yorilish ehtimolini ta'sirlaydi. Bitta chizishda ortiqcha qisqartirish materialni plastik deformatsiya qobiliyatidan tashqari ishga majbur qiladi va mikro-yorilishlarga sabab bo'ladi, bu esa davom etayotgan kuchlanish ostida tarqaladi. Tuzatish qurilmasi bilan jihozlangan sim chizish apparati operatorlarga har bir bosqichda kamroq qisqartirish qilish imkonini beradi, chunki tuzatish oraliqlari chizishlar orasida material xususiyatlarini tiklaydi. Bu bosqichma-bosqich yondashuv kuchlanishni tengroq tarqatadi va sim sifatini tiklashga imkon beradi.
Ishqalanish tufayli kalib temperaturasi ko'tarilganda moylash samaradorligi pasayadi. Sim va kalib o'rtasidagi yomon sirt holati qo'shimcha mexanik kuchlanish markazlarini yaratadi. Bu yerda ham tuzatish boshqaruvi muhim ahamiyatga ega, chunki optimallashtirilgan issiqlik sikllari chizish ishqalanishidan hosil bo'ladigan umumiy issiqlikni kamaytiradi, moylash filmi butunligini saqlaydi va yorilishlarni tezlashtiruvchi sirt oksidlanishini oldini oladi.
Simvol sifatini maksimal darajada oshirish uchun termik ishlov berishni optimallashtirish
Harorat aniqligi va sovutish strategiyasi
Samarali termik ishlov berishni boshqarish uchun harorat doirası tor va materialga xosdir. Mis va mis qotishmalarida, qotishma tarkibi va oldingi ish tarixiga qarab, odatda 300°C dan 600°C gacha bo'lgan haroratlarda termik ishlov beriladi. Haroratni juda yuqori saqlash dona o'sishini kuchaytiradi va sim sifatini murakkablik orqali pasaytiradi; haroratni juda past saqlash esa qoldiq kuchlanishni qoldiradi. Termik ishlov beruvchi bilan jihozlangan to'g'ri sozlangan sim chizish apparati aniq termoparalar va teskari aloqa konturlarini o'z ichiga oladi, bu esa maqsad haroratdan ±10°C oralig'ida haroratni saqlash imkonini beradi.
Qattiqroq qilish va qoldiq kuchlanishlarning qayta paydo bo'lishini oldini olish uchun anneylingdan keyingi sovutish tezligiga ham bir xil e'tibor berish talab etiladi. Tez havo sovutish yangi sirt kuchlanishlarini keltirib chiqarishi mumkin, shu bilan birga juda sekin sovutish tsikl vaqtini va energiyani sarflaydi. Optimal strategiya metallurgik talablarga va ishlab chiqarish samaradorligiga mos keladigan nazorat ostidagi sovutishni qo'llashdan iborat. Ba'zi ilg'or tizimlar ideal sovutish egri chizig'ini erishish va sim sifatini har qanday harorat o'tishida saqlash uchun ventilyator yordamida yoki suvli purkash orqali sovutishdan foydalanadi.
Integret monitoring va fikr-mulohaza tizimlari
Zamonaviy anneyling boshqaruv tizimlari simning ongli sifat baholashini g'altakdagi taranglikni nazorat qilish va mexanik xususiyatlarni sinovdan o'tkazish orqali amalga oshiradi. Simning cho'zilishini va maksimal cho'zilish kuchini davriy ravishda o'lchash orqali operatorlar simda qilinmagan anneyling belgilari — masalan, simning singanidan avvalgi bosqichlarda — ni erta aniqlay oladi. Bu ko'rsatkichlar bevosita sim chizish apparati va anneyling boshqaruv algoritmlari bilan bog'lanadi va bu temperatura, qolish vaqti va sovutish tezligini avtomatik ravishda sozlash imkonini beradi.
Ma'lumot yozib olish tizimlari har bir anneyling sikli parametrlarini kuzatib boradi va ularni keyingi qilichlanish hodisalari bilan bog'laydi. Bu tarixiy tahlil qo'lda kuzatishda e'tibor berilmaydigan namunalarni aniqlaydi, masalan, atrof-muhit haroratidagi fasldagi o'zgarishlar sovutish tezligiga ta'sir qilishi yoki pechning asta-sekin siljishi tufayli qayta kalibrlash talab qilinishi. Agar anneyling boshqaruvi ma'lumotlari chizish g'altaklarining tortishish profiliga integratsiya qilinsa, sifat pasayishidan oldin oldindan choralar ko'rmoq mumkin bo'ladi.
Ishlab chiqarishni amalga oshirish bo'yicha eng yaxshi amaliyotlar
Asosiy material xususiyatlarini belgilash
Issiqligini boshqarishni optimallashtirishdan oldin, tashkilotga keladigan simli xom ashyoni bir nechta etkazib beruvchi partiyalari bo'yicha batafsil tavsiflang. Dastlabki qattiqlik, dona tuzilishi va izdosh elementlarning tarkibi o'zgarishlari materialning issiqlik sikllariga qanday javob berishini keng ko'lamda ta'sirlaydi. Ishlatilayotgan har bir aloyni va diametr kombinatsiyasi uchun materialga mos issiqligini boshqarish profilini yarating. Moslashuvchan dasturlash imkoniyatiga ega bo'lgan issiqligini boshqaruvchi sim chizish apparati ushbu o'zgarishlarga moslashadi va qo'lda g'ildiraklar almashtirish yoki jihozlarni qayta sozlash talab qilmasdan ishlay oladi.
Yangi issiqligini boshqarish retseptlariga ishonch hosil qilish uchun har bir bosqichda namunalar sinab ko'ring. Issiqligini boshqarishdan oldin va keyin qattiqlik qiymatlarini chizing, shunda issiqlik sikli kerakli yumshatishni erishadi, lekin ortiqcha issiqligini boshqarish (over-annealing) sodir bo'lmaydi. Bu ampirik tekshiruv sim sifatining doimiylikka ega ekanligini ta'minlaydi va ishlab chiqarish to'liq quvvatga yetganda kutilmagan singanliklarga qarshi himoya qiladi.
Oldini olish chora-tadbirlari va tizim kalibrlash
Pishloq isitish elementlari asta-sekin buziladi, bu esa termik qayta ishlashni boshqarish aniqiligini pasaytiradi va haroratning chekdan tashqari oshish xavfini oshiradi. Har chorakda termoparalarni sertifikatlangan referens standartlar bilan tekshirish sim sifatini buzuvchi siljishni oldini oladi. Pishloq devorlarida hosil bo'lgan qo'rg'oz qatlam isitish elementlarini izolyatsiya qiladi va sim kesimining butun kengligida bir xil bo'lmagan termik qayta ishlashga sabab bo'ladigan harorat gradientlarini yaratadi, bu esa mahalliy shaklda simning troshlanishiga olib keladi.
Simalarni chizish jarayonida doimiy film mustahkamligini saqlash orqali moylash tizimini texnik xizmat ko'rsatish to'g'ridan-to'g'ri troshlanishni oldini oladi. Muddati o'tgan yoki ifloslangan chizish aralashmalari namoyish etuvchi qovushqoqlik va chegaraviy moylash xususiyatlarini yo'qotadi, bu esa ishqalanish va issiqlik hosil bo'lishini oshiradi. Shu bilan birga, yetarli darajada boshqarilmaydigan termik qayta ishlash bilan birlashganda, sifati pasaygan moylash troshlanish muammolarining tezroq boshlanishiga sabab bo'ladi. Suyuqlikni almashtirish muddatini faqat vaqt (soat) asosida belgilang, ixtiyoriy taqvim rejalariga qaramasdan, har bir ishlab chiqarish davri davomida optimal moylash samaradorligini ta'minlang.
Tez-tez so'raladigan savollar
Misolli sim yechishda qizdirishni boshqarish uchun qanday harorat oralig'i eng yaxshi natija beradi?
Mis odatda optimal qilish va sim sifatini tiklash uchun 300°C dan 450°C gacha bo'lgan qizdirishni boshqarishni talab qiladi. Aniq harorat oldingi qattiqroq ishlash darajasiga va maqsadli oxirgi xususiyatlarga bog'liq. Simning aniq materiali va qotishma tarkibini sinab ko'ring, shunda plastiklikni maksimal darajada oshirish va kuchni pasaytiruvchi dona kengayishini oldini olish uchun aniq sozlash nuqtasini aniqlashingiz mumkin.
Yechish jarayonida qizdirishni boshqarish qanchalik tez-tez amalga oshirilishi kerak?
Qizdirishni boshqarish oraliqlari umumiy kamaytirish foiziga va sim diametriga bog'liq. Maydanoz simlar uchun qizdirishni boshqarish avvalgi qizdirishdan keyin 20–40% umumiy kamaytirishdan keyin amalga oshirilishi mumkin. Qizdirish qurilmasi bilan jihozlangan sim yechish apparati mos keladigan rejimni ta'minlaydi; simning tarangligini kuzatib boring va mexanik xususiyatlarni sinab ko'ring — qo'shimcha qizdirish sikllari sim sifatini yaxshilaydimi yoki ortiqcha ishlash natijasida chiqindiga aylanadimi.
Yomon anellash nazorati ichki trog'lanishlarga sabab bo'lishi mumkinmi, lekin bu darhol namoyon bo'lmasa?
Ha, yetarli bo'lmagan anellash nazorati qolgan ichki kuchlanishni qoldiradi, bu esa simni cho'zish paytida ko'rinadigan treshiklarga sabab bo'lmasa ham, keyingi ishlash, o'ralish yoki foydalanish jarayonida namoyon bo'ladi. Bunday kechikkan treshiklar sim sifatini jiddiy zaiflatadi va mijozlarning mahsulotni qaytarishiga olib keladi. Mexanik xususiyatlarni tekshirish bilan birga qat'iy anellash nazorati bu yashirin nuqson turini oldini oladi, chunki keyingi cho'zish bosqichlaridan avval to'liq kuchlanishni yo'qotish ta'minlanadi.

