 EN



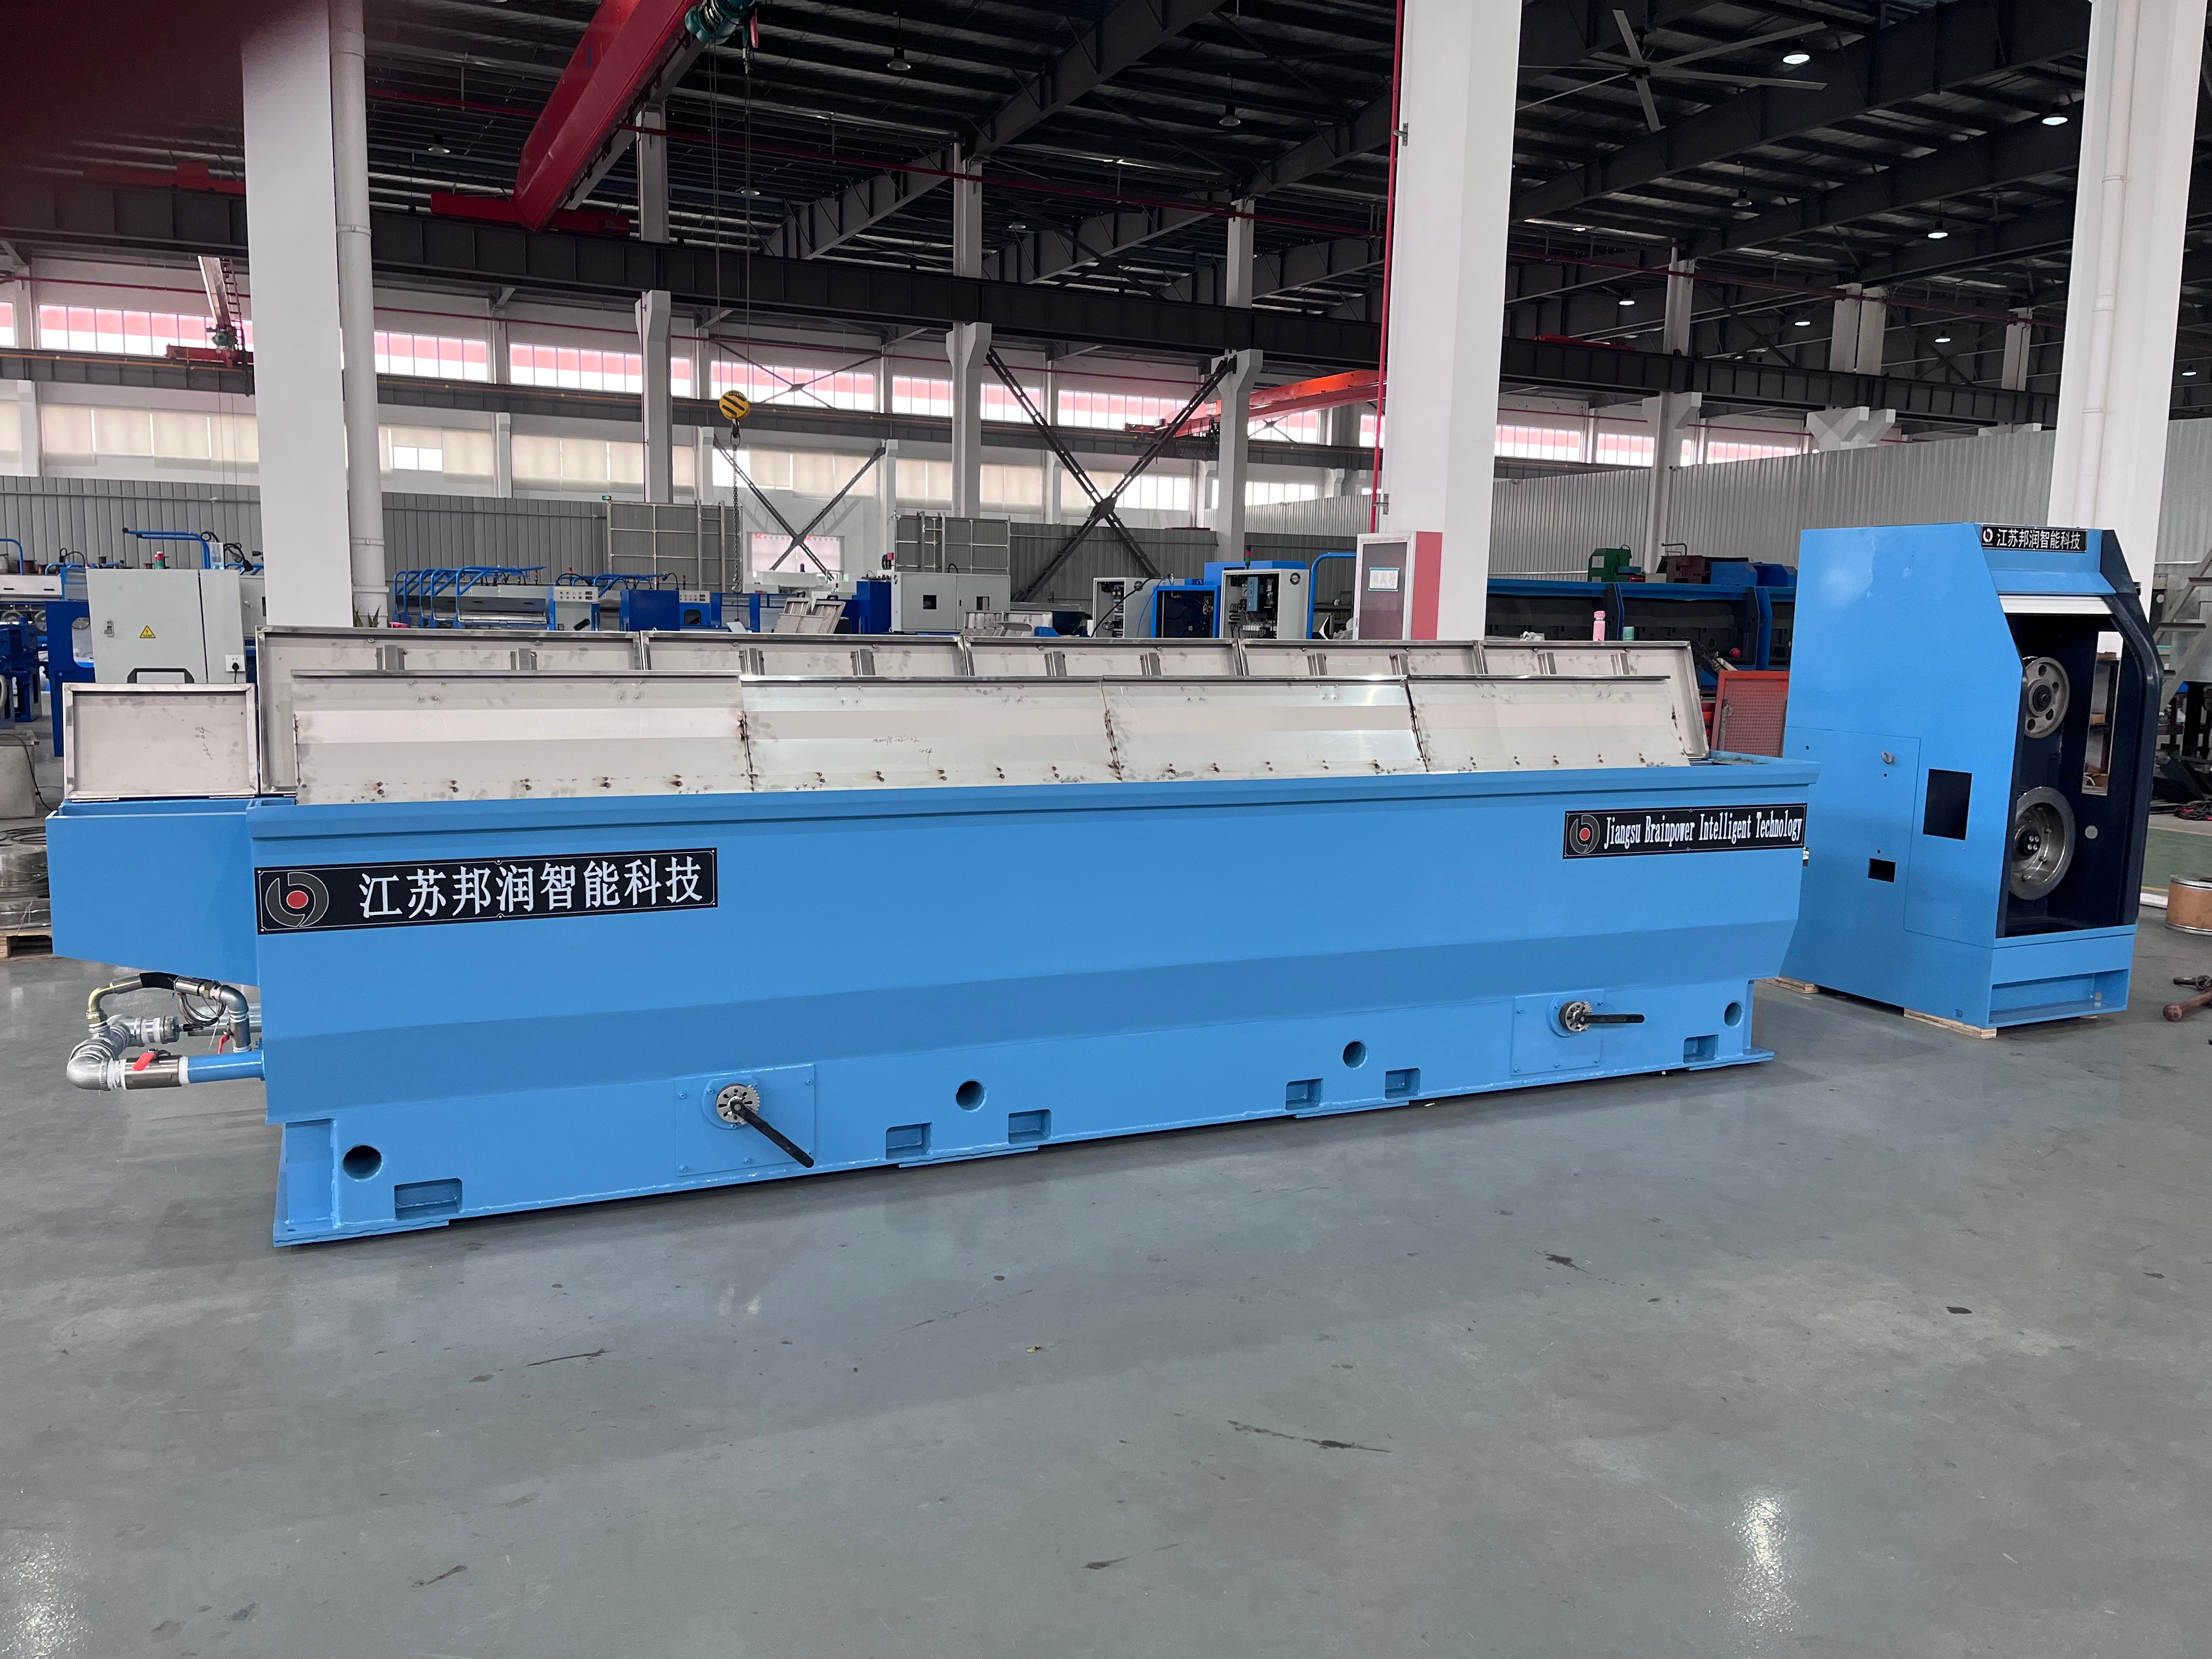
引抜工程中のワイヤーの亀裂は、金属加工における最もコストがかかる生産課題の一つです。当社の 退火装置付き線材引抜機 を採用する場合、最終製品の品質は、内部割れや表面欠陥の防止に大きく依存します。こうした亀裂は材料歩留まりの低下を招くだけでなく、電子機器・自動車・産業機器など、後工程での応用に不可欠な機械的特性も損ないます。

ワイヤー引抜装置内への焼鈍技術の統合は、生産全体の考え方を根本から変えます。適切な焼鈍制御は、すべての引抜段階においてワイヤー品質に直接影響を与え、亀裂を引き起こす原因となるもろさや内部応力を解消します。温度管理・処理時間・機械的断面縮小率の関係を正しく理解することが、安定した無欠陥ワイヤー出力を実現する上で不可欠です。
ワイヤー亀裂の根本原因の理解
熱応力と材料のもろさ
ワイヤーの亀裂は、引抜工程における応力緩和が不十分であることに根本的に起因します。金属が連続する引抜ダイを通過する際、その結晶構造は次第にひずみを受け、加工硬化が進行します。適切な熱処理が行われないと、こうした累積ひずみが材料の破断限界を超え、重大な破損を引き起こします。金属の延性が不足しているため、これ以上の塑性変形に対応できず、ワイヤーの品質が低下します。
この状況において、焼鈍制御は極めて重要な是正手段です。再結晶温度未満の特定温度までワイヤーを加熱することで、原子の移動性が回復し、内部応力が緩和されます。この焼鈍制御プロセスは、使用する合金の組成およびそれまでの引抜工程で蓄積されたひずみ量に応じて、きめ細かく調整される必要があります。温度が高すぎると粗大な結晶組織が形成され、逆に亀裂発生のリスクが高まってしまいます。一方、加熱が不十分だと残留応力が解消されず、そのまま残ることになります。
不適切な引抜きパラメータおよび縮径率
引抜き速度、ダイの形状、縮径率は、ワイヤーの亀裂発生確率に直接影響します。単一工程での過大な縮径は、材料をその塑性変形限界を超えて強制し、微小亀裂を誘発します。その後、継続的な応力によりこれらの亀裂が進行します。アニーリング機能付き引抜機では、工程間で材料特性を回復させるアニーリングを挟むため、各工程での縮径率を小さく設定して運用できます。この段階的な引抜き方式により、応力がより均等に分散され、ワイヤー品質の回復も可能になります。
摩擦によるダイ温度の上昇により、潤滑効果が低下します。ワイヤーとダイの接触面の状態が不良だと、さらに機械的応力集中点が生じます。このような場合、アニーリング制御が特に重要となります。最適化された熱処理サイクルを用いることで、引抜き時の摩擦熱の累積を抑制でき、潤滑膜の健全性を保ち、亀裂進行を促進する表面酸化を防ぐことができます。
最高品質のワイヤーを実現するための焼鈍制御の最適化
温度精度と冷却戦略
有効な焼鈍制御を実現するための温度範囲は、材質ごとに異なり、非常に狭い。銅および銅合金の場合、合金組成や加工履歴に応じて、通常300℃~600℃の範囲で焼鈍が行われる。温度を高めに設定しすぎると結晶粒の粗大化が進行し、もろさが増してワイヤー品質が低下する一方、低めに設定しすぎると残留応力が残ってしまう。焼鈍装置を備えた適切に設定されたワイヤードローイング機では、高精度の熱電対とフィードバック制御回路により、目標温度から±10℃以内の精度で温度を維持できる。
焼鈍後の冷却速度も、再硬化や応力の再生を防ぐために同様に厳密な管理が求められます。急冷(空冷)では新たな表面応力が生じる可能性があり、逆に過度に緩慢な冷却はサイクルタイムとエネルギーを無駄にします。最適な戦略は、金属組織上の要件と生産効率とを両立させる制御された冷却です。一部の先進的な装置では、ファン送風や水噴霧による冷却を用いて、温度変化の全過程においてワイヤ品質を維持しつつ、理想的な冷却カーブを実現しています。
統合監視・フィードバックシステム
最新の焼鈍制御システムでは、張力モニタリングや機械的特性試験を通じて、ワイヤ品質をリアルタイムで評価します。一定間隔でワイヤの伸び率および引張強さを測定することで、亀裂発生前の段階で不十分な焼鈍の兆候を早期に検出できます。これらの計測値は、焼鈍装置の制御アルゴリズムを備えたワイヤドローイング機に直接フィードバックされ、温度・保持時間・冷却速度を自動的に調整します。
データ記録システムは、すべての焼鈍サイクルのパラメーターを追跡し、それらをその後の亀裂発生事例と関連付けます。この歴史的分析により、気温の季節変動による冷却速度への影響や、炉の徐々なるドリフト(再較正が必要となる状態)など、手作業による観察では見落とされがちなパターンが明らかになります。また、焼鈍制御データを線材引抜き時の張力プロファイルと統合することで、品質劣化が発生する前に予防措置を講じる予知保全が可能となります。
量産導入におけるベストプラクティス
ベースラインとなる材料特性評価の確立
焼きなまし制御の最適化を開始する前に、複数のサプライヤーから調達した線材原料を、ロット単位で十分に特性評価してください。初期硬度、結晶粒構造、微量元素組成のばらつきは、材料の熱サイクルに対する応答性に大きく影響します。自社の製造工程で使用される合金種類と線径の組み合わせごとに、材料に特化した焼きなまし条件を策定してください。柔軟なプログラミング機能を備えた焼きなまし付線引き機であれば、これらの違いに対応するために手動でのダイス交換や装置の再設定を必要としません。
新たな焼きなまし制御条件の検証には、各工程で試料を採取して評価を行い、信頼性を段階的に高めてください。焼きなまし前後の硬度値をプロットし、所定の軟化効果が得られているか、過焼けが発生していないかを確認します。こうした実証的な検証により、線材品質の一貫性が確保され、量産規模への拡大時に予期せぬ割れが発生するリスクも低減されます。
予防保全およびシステムの校正
炉内の加熱素子は徐々に劣化し、焼鈍制御の精度が低下するとともに、温度オーバーシュートのリスクが高まります。四半期ごとに熱電対を認定済みの基準器と照合することで、ワイヤー品質を損なうドリフトを防げます。また、炉壁へのスケール付着は加熱素子を断熱し、温度勾配を生じさせ、ワイヤー断面全体にわたる均一でない焼鈍を引き起こします。その結果、局所的な亀裂が発生します。
潤滑システムの保守は、引抜き工程中の潤滑膜強度を一定に保つことで、亀裂の発生防止に直接貢献します。使用期限を過ぎた、あるいは汚染された引抜き用潤滑剤は、粘度および境界潤滑性能を失い、摩擦と発熱が増加します。このような劣化した潤滑状態が、すでに限界に近い焼鈍制御と重なると、亀裂による故障の発生がさらに加速します。潤滑油の交換時期は、使用時間に基づいて設定し、カレンダー上の任意の日付に依存させないよう努めてください。これにより、各生産ロットを通じて最適な潤滑性能を維持できます。
よくある質問
銅線の引抜き工程における焼鈍制御に最も適した温度範囲はどれですか?
銅線の応力緩和および線材品質の回復を最適化するには、通常300℃~450℃の範囲で焼鈍制御を行う必要があります。正確な温度は、それまでの加工硬化度および最終的に求められる特性によって異なります。 ductility(延性)を最大限に高めつつ、強度低下を招く結晶粒の粗大化を回避するため、ご使用の特定材料および合金組成について実験を行い、最適な設定温度を決定してください。
引抜き工程中における焼鈍の頻度は、累積圧下率および線径に依存します。細線用途では、前回の焼鈍後における総圧下率が20~40%に達した時点で焼鈍制御を行う場合があります。焼鈍装置付きの引抜機では、焼鈍タイミングを柔軟に調整できます。ワイヤー張力の変化を監視し、機械的特性試験を実施して、追加の焼鈍サイクルが線材品質向上に寄与するか、あるいは過剰処理による無駄になっていないかを判断してください。
焼鈍の間隔は、累積圧下率と線径に応じて決まります。細線用途では、前回の焼鈍後における総圧下率が20~40%に達した時点で焼鈍制御を行う場合があります。焼鈍装置付きの引抜機では、焼鈍タイミングを柔軟に調整できます。ワイヤー張力の変化を監視し、機械的特性試験を実施して、追加の焼鈍サイクルが線材品質向上に寄与するか、あるいは過剰処理による無駄になっていないかを判断してください。
不適切な焼鈍制御は、即座には現れない内部亀裂を引き起こすことがありますか?
はい。不十分な焼鈍制御では残留応力が残り、引抜工程中には目立った亀裂を生じないものの、その後の加工・巻取り・使用段階で亀裂が顕在化することがあります。こうした遅延型の亀裂は、線材の品質を著しく損ない、顧客からの返品につながります。機械的特性の検証を伴う厳格な焼鈍制御により、次の引抜工程に進む前に応力を完全に除去することで、このような隠れた欠陥を防止できます。

