 EN



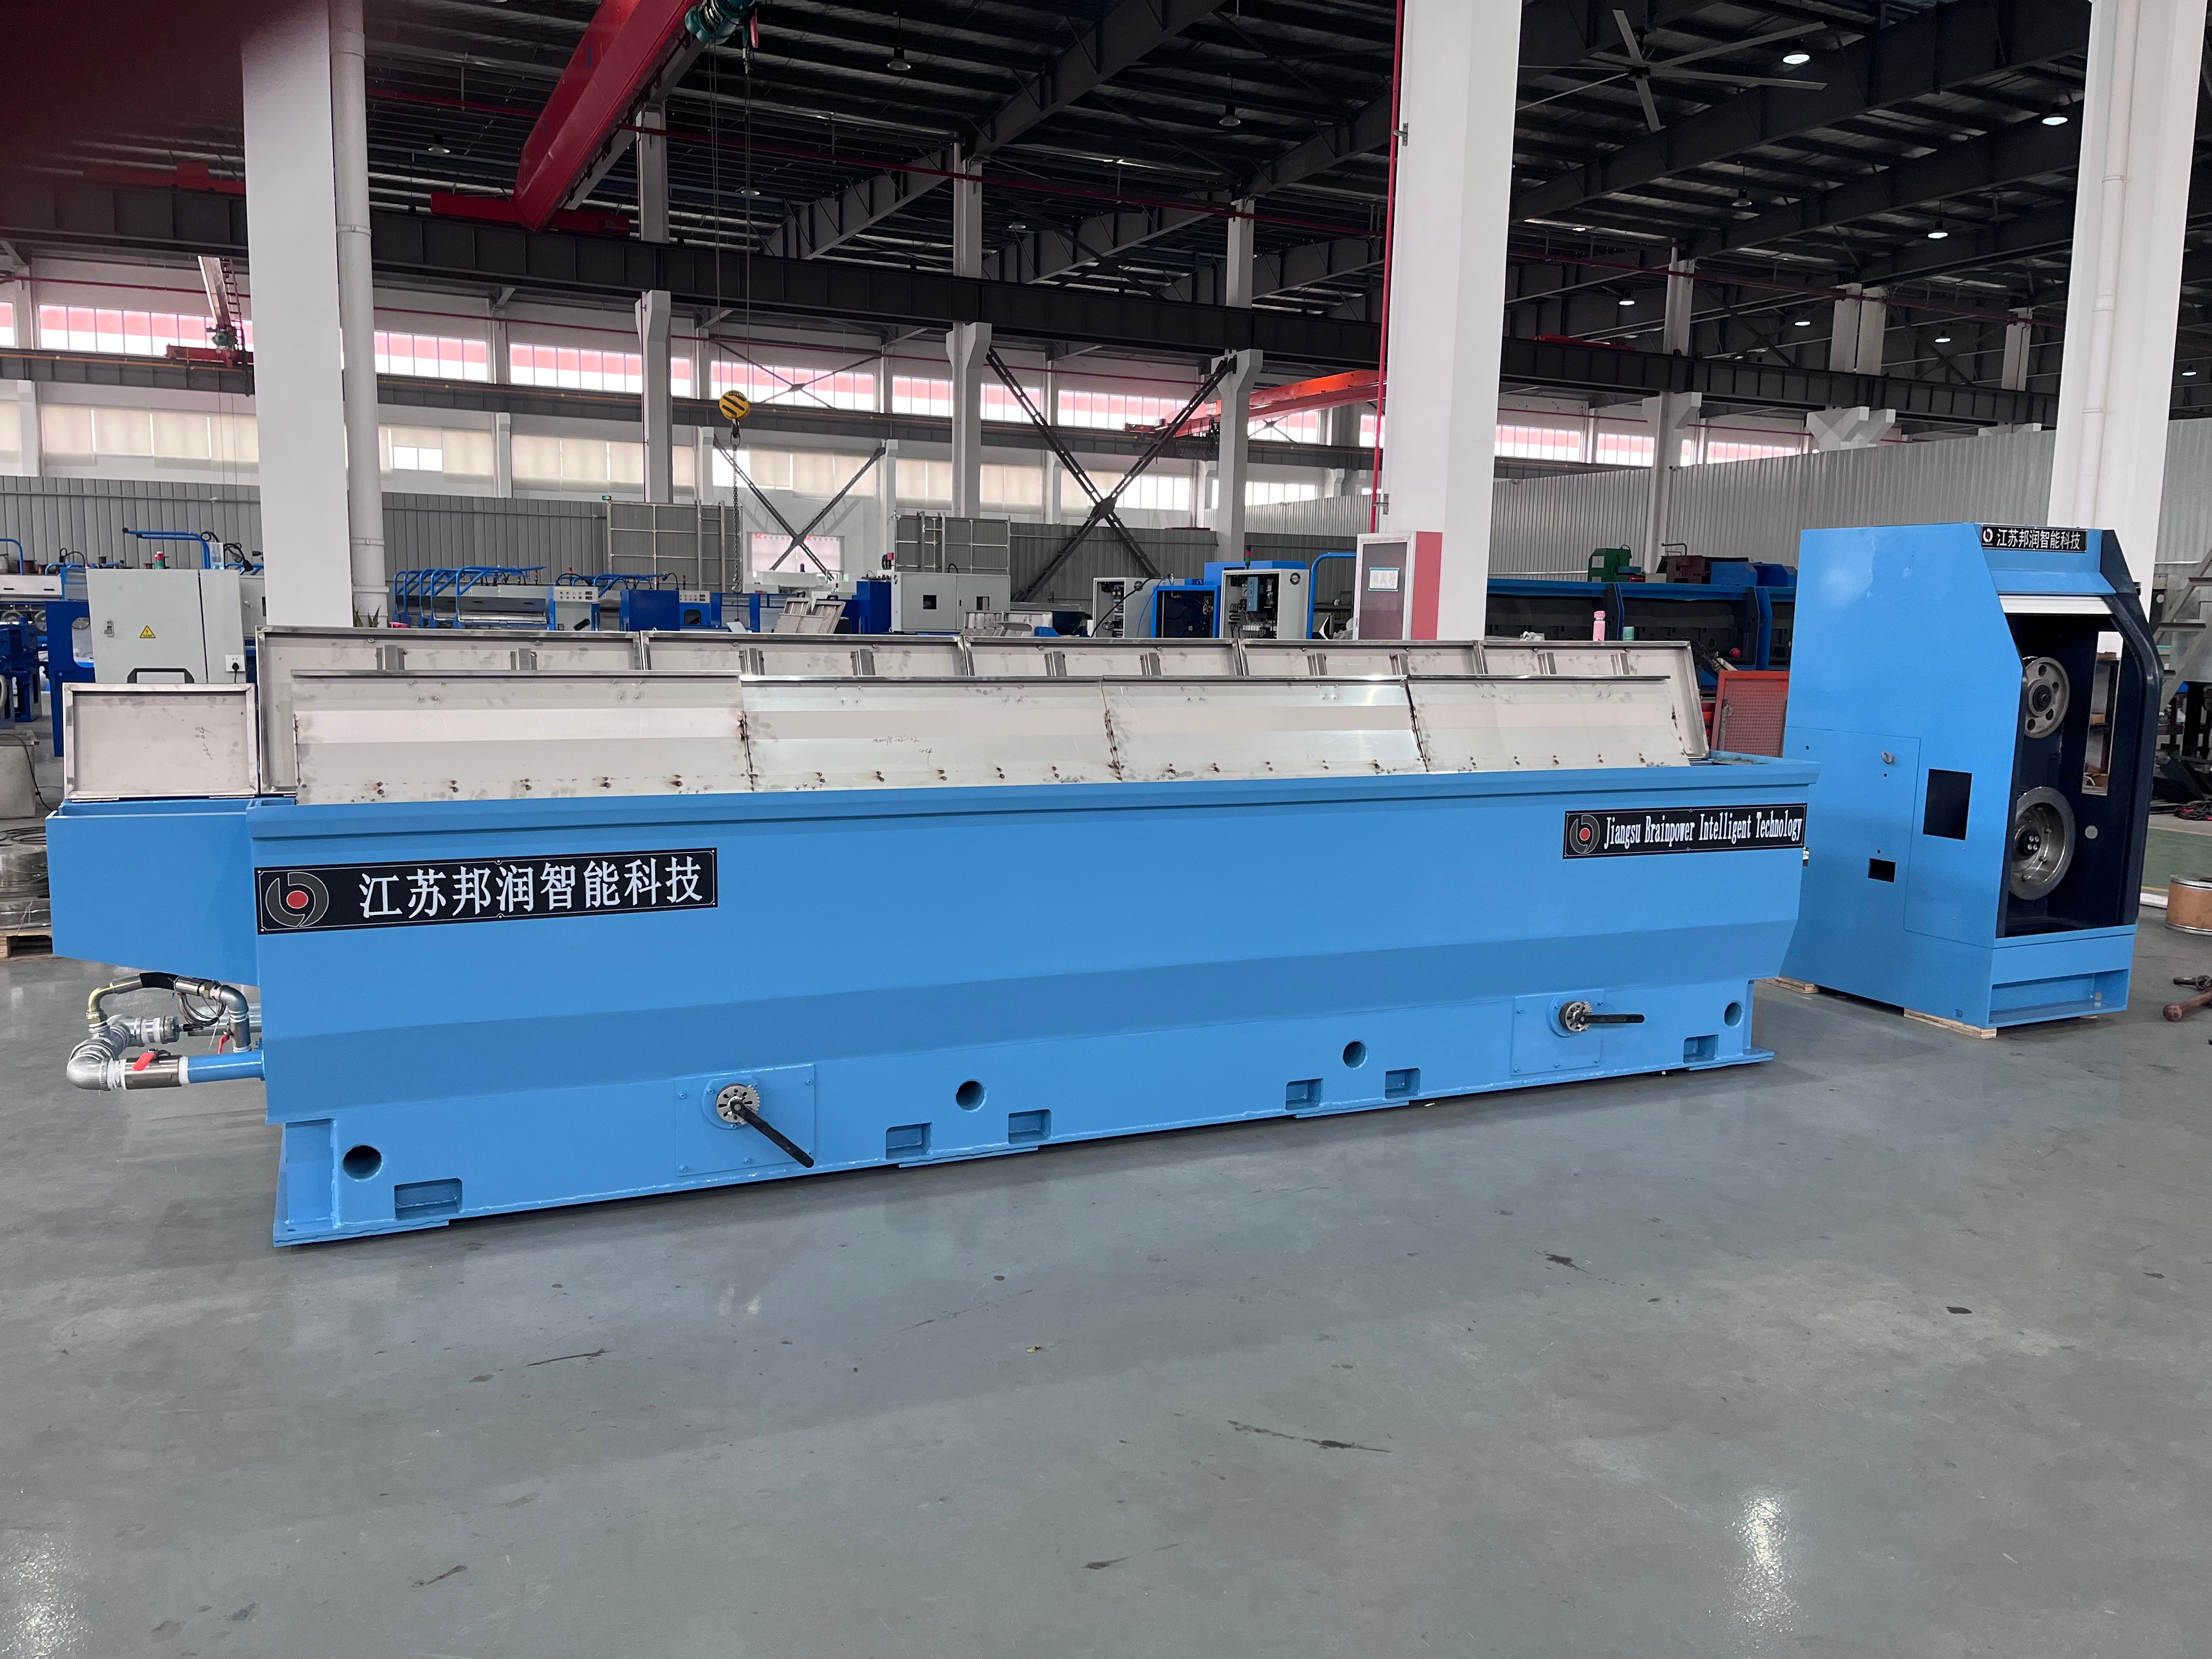
खींचने की प्रक्रिया के दौरान तार में दरारें पैदा होना धातु निर्माण में सबसे महंगी उत्पादन चुनौतियों में से एक है। जब आप एक वायर ड्रॉइंग मशीन जिसमें एनीलर हो का उपयोग करते हैं, तो आपके अंतिम उत्पाद की गुणवत्ता आंतरिक फ्रैक्चर और सतह के दोषों को रोकने पर महत्वपूर्ण रूप से निर्भर करती है। ये दरारें न केवल सामग्री के उत्पादन को कम करती हैं, बल्कि इलेक्ट्रॉनिक्स, ऑटोमोटिव और औद्योगिक क्षेत्रों में अगले चरण के अनुप्रयोगों के लिए आवश्यक यांत्रिक गुणों को भी कमजोर कर देती हैं।

आपकी तार खींचने की प्रणाली में ऐनीलिंग प्रौद्योगिकी का एकीकरण पूरी उत्पादन समीकरण को बदल देता है। उचित ऐनीलिंग नियंत्रण सीधे तौर पर प्रत्येक खींचने के चरण के दौरान तार की गुणवत्ता को प्रभावित करता है, जिससे दरारों को ट्रिगर करने वाली भंगुरता और आंतरिक तनाव समाप्त हो जाते हैं। तापमान प्रबंधन, समय और यांत्रिक कमी के बीच के संबंध को समझना, निर्बाध, दोष-मुक्त तार उत्पादन प्राप्त करने के लिए मूलभूत है।
तार में दरारों के मूल कारणों को समझना
तापीय तनाव और सामग्री की भंगुरता
तार में दरारें मूल रूप से खींचने की प्रक्रिया के दौरान तनाव के पूर्ण रूप से शमन न होने के कारण उत्पन्न होती हैं। जैसे-जैसे धातु लगातार खींचने के डाइज़ से गुज़रती है, उसकी आणविक संरचना में तनाव बढ़ता जाता है और वह कार्य-कठोरित (वर्क-हार्डनिंग) हो जाती है। यदि उचित तापीय हस्तक्षेप नहीं किया जाता है, तो यह जमा तनाव धातु की भंगुरता की सीमा से अधिक हो जाता है, जिससे घातक विफलता उत्पन्न होती है। तार की गुणवत्ता इसलिए गिर जाती है क्योंकि धातु में पर्याप्त तन्यता नहीं होती है जो आगे के विरूपण को सहन कर सके।
इस स्थिति में ऐनीलिंग नियंत्रण सुधारात्मक उपाय के रूप में महत्वपूर्ण भूमिका निभाता है। तार को पुनर्स्फटन बिंदु से नीचे के विशिष्ट तापमान तक गर्म करके आप परमाणु गतिशीलता को पुनर्स्थापित करते हैं और आंतरिक तनाव को शमन करते हैं। ऐनीलिंग नियंत्रण प्रक्रिया को आपके विशिष्ट मिश्र धातु संरचना और पूर्ववर्ती खींचने के चरणों से जमा हुए कुल तनाव के अनुरूप सटीक रूप से कैलिब्रेट करना आवश्यक है। तापमान का अत्यधिक बढ़ना सघन दाने की संरचना उत्पन्न करता है, जो विरोधाभासी रूप से दरारों के लिए संवेदनशीलता को बढ़ा देता है, जबकि अपर्याप्त गर्म करने से अवशिष्ट तनाव अपरिवर्तित रह जाता है।
अनुचित ड्रॉइंग पैरामीटर और कमी अनुपात
ड्रॉइंग की गति, डाई की ज्यामिति और कमी प्रतिशत सीधे तार में दरारों की संभावना को प्रभावित करते हैं। एकल ड्रॉ में अत्यधिक कमी सामग्री को उसकी प्लास्टिक विकृति क्षमता से परे धकेल देती है, जिससे सूक्ष्म-दरारें शुरू हो जाती हैं जो निरंतर तनाव के तहत फैलती हैं। एनीलर के साथ तार ड्रॉइंग मशीन ऑपरेटरों को प्रति-चरण कम कमी के साथ काम करने की अनुमति देती है, क्योंकि एनीलिंग अंतराल ड्रॉ के बीच सामग्री के गुणों को ताज़ा कर देते हैं। यह चरणबद्ध दृष्टिकोण तनाव को अधिक समान रूप से वितरित करता है और तार की गुणवत्ता के पुनर्प्राप्ति को सक्षम बनाता है।
घर्षण के कारण डाई के तापमान में वृद्धि होने पर स्नेहन प्रभावशीलता कम हो जाती है। तार और डाई के बीच खराब सतह की स्थिति अतिरिक्त यांत्रिक तनाव संकेंद्रण बिंदुओं का निर्माण करती है। यहाँ भी एनीलिंग नियंत्रण आवश्यक हो जाता है, क्योंकि अनुकूलित तापीय चक्र ड्रॉइंग घर्षण द्वारा उत्पन्न संचयी ऊष्मा को कम करते हैं, जिससे स्नेहन फिल्म की अखंडता बनी रहती है और दरारों को तेज़ करने वाले सतह ऑक्सीकरण को रोका जा सकता है।
अधिकतम तार गुणवत्ता के लिए ऐनीलिंग नियंत्रण का अनुकूलन
तापमान की सटीकता और शीतलन रणनीति
प्रभावी ऐनीलिंग नियंत्रण के लिए तापमान सीमा संकरी और सामग्री-विशिष्ट होती है। तांबे और तांबे के मिश्र धातुओं के लिए, सामान्यतः ऐनीलिंग ३००°से और ६००°से के बीच होता है, जो मिश्र धातु के संरचना और पूर्व कार्य इतिहास पर निर्भर करता है। तापमान को बहुत अधिक रखने से दाने की वृद्धि होती है और भंगुरता के कारण तार की गुणवत्ता कम हो जाती है; जबकि बहुत कम रखने पर अवशेष तनाव बना रहता है। एक उचित रूप से कॉन्फ़िगर किया गया तार ड्रॉइंग मशीन जिसमें ऐनीलर शामिल है, उसमें सटीक थर्मोकपल और प्रतिक्रिया लूप होते हैं जो लक्ष्य सेटपॉइंट्स के ±१०°से के भीतर तापमान को बनाए रखते हैं।
उत्तप्त करने के बाद शीतलन की दर पर भी समान ध्यान देने की आवश्यकता होती है, ताकि पुनः कठोरीकरण और तनाव पुनर्जनन को रोका जा सके। तीव्र वायु शीतलन नए सतही तनाव उत्पन्न कर सकता है, जबकि अत्यधिक धीमा शीतलन चक्र समय और ऊर्जा की बर्बादी करता है। इसका आदर्श रणनीति एक नियंत्रित शीतलन है, जो धातुविज्ञानीय आवश्यकताओं और उत्पादन दक्षता के बीच संतुलन बनाए रखता है। कुछ उन्नत प्रणालियाँ आदर्श शीतलन वक्र प्राप्त करने के लिए पंखा-सहायित या जल-स्प्रे शीतलन का उपयोग करती हैं, जबकि तापमान संक्रमण के दौरान तार की गुणवत्ता को बनाए रखा जाता है।
एकीकृत निगरानी और प्रतिपुष्टि प्रणालियाँ
आधुनिक उत्तप्त करने की नियंत्रण प्रणालियाँ तनाव निगरानी और यांत्रिक गुण परीक्षण के माध्यम से वास्तविक समय में तार की गुणवत्ता का आकलन करती हैं। अंतराल पर तार के खिंचाव और अंतिम तन्य शक्ति को मापकर, ऑपरेटर दरार उत्पन्न होने से पहले ही अपर्याप्त उत्तप्त करने के प्रारंभिक संकेतों का पता लगा सकते हैं। ये मापदंड सीधे तार खींचने की मशीन और उत्तप्त करने वाले नियंत्रण एल्गोरिदम को प्रदान किए जाते हैं, जिससे तापमान, निर्धारित समय और शीतलन दरों के स्वचालित समायोजन की सुविधा होती है।
डेटा लॉगिंग प्रणालियाँ प्रत्येक ऐनीलिंग चक्र के पैरामीटर्स को ट्रैक करती हैं और उन्हें नीचे की ओर दरार घटनाओं से सहसंबद्ध करती हैं। यह ऐतिहासिक विश्लेषण उन पैटर्नों को उजागर करता है जिन्हें मैनुअल अवलोकन द्वारा याद किया जाता है, जैसे कि ठंडक दरों को प्रभावित करने वाले वातावरण के तापमान में मौसमी भिन्नताएँ या फर्नेस का क्रमिक ड्रिफ्ट जिसके कारण पुनः कैलिब्रेशन की आवश्यकता होती है। जब ऐनीलिंग नियंत्रण डेटा को ड्रॉइंग टेंशन प्रोफाइल्स के साथ एकीकृत किया जाता है, तो भविष्यवाणी आधारित रखरखाव संभव हो जाता है, जिससे गुणवत्ता में कमी से पहले निवारक हस्तक्षेप किया जा सकता है।
उत्पादन कार्यान्वयन के लिए श्रेष्ठ प्रथाएँ
आधारभूत सामग्री विशेषता-निर्धारण की स्थापना
ऊष्मीय नियंत्रण के अनुकूलन से पहले, कई आपूर्तिकर्ता बैचों से आने वाले तार फीडस्टॉक का व्यापक रूप से विश्लेषण करें। प्रारंभिक कठोरता, दाने की संरचना और सूक्ष्म तत्वों की संरचना में भिन्नताएँ तापीय चक्र के प्रति सामग्री की प्रतिक्रिया को महत्वपूर्ण रूप से प्रभावित करती हैं। अपने संचालन में प्रयुक्त प्रत्येक मिश्र धातु और व्यास संयोजन के लिए सामग्री-विशिष्ट ऊष्मीय नियंत्रण प्रोफाइल तैयार करें। एक तार ड्रॉइंग मशीन जिसमें लचीले प्रोग्रामिंग वाला ऊष्मीय नियंत्रक लगा हो, इन भिन्नताओं को बिना किसी हस्तचालित डाई परिवर्तन या उपकरण पुनर्व्यवस्था के समायोजित कर सकती है।
नए ऊष्मीय नियंत्रण नुस्खों पर विश्वास बनाने के लिए प्रत्येक चरण पर परीक्षण नमूनों का परीक्षण करें। ऊष्मीय चक्र के पहले और बाद में कठोरता मानों को आलेखित करें ताकि यह सुनिश्चित किया जा सके कि तापीय चक्र अति-ऊष्मीयन के बिना वांछित नरमी प्राप्त करता है। यह प्रायोगिक पुष्टि तार की गुणवत्ता के स्थिरता को सुनिश्चित करती है और उत्पादन को पूर्ण क्षमता तक बढ़ाए जाने पर अप्रत्याशित दरारों से सुरक्षा प्रदान करती है।
निवारक रखरखाव और प्रणाली कैलिब्रेशन
भट्टी के हीटिंग एलिमेंट्स धीरे-धीरे कमजोर हो जाते हैं, जिससे ऐनीलिंग नियंत्रण की सटीकता कम हो जाती है और तापमान अतिक्रमण के जोखिम में वृद्धि होती है। प्रमाणित संदर्भ मानकों के विरुद्ध तापयुग्मों की तिमाही पुष्टि, तार की गुणवत्ता को समाप्त करने वाले विचलन को रोकती है। भट्टी की दीवारों पर जमा हुआ स्केल हीटिंग एलिमेंट्स को ऊष्मारोधित कर देता है और तापमान प्रवणताएँ बना देता है, जिससे तार के अनुप्रस्थ काट में असमान ऐनीलिंग होता है और स्थानीय दरारें उत्पन्न होती हैं।
स्नेहन प्रणाली के रखरखाव का सीधा संबंध खींचने के दौरान स्थिर फिल्म की शक्ति को बनाए रखने से है, जो दरारों को रोकने में सहायता करता है। समाप्त या दूषित ड्रॉइंग यौगिक अपनी श्यानता और सीमा स्नेहन गुणों को खो देते हैं, जिससे घर्षण और ऊष्मा उत्पादन में वृद्धि होती है। सीमित ऐनीलिंग नियंत्रण के साथ संयुक्त होने पर, कमजोर स्नेहन दरार विफलताओं के आरंभ को तेज कर देता है। उपयोग के घंटों के आधार पर तरल परिवर्तन अंतराल निर्धारित करें, न कि कृत्रिम कैलेंडर अनुसूचियों के आधार पर, ताकि प्रत्येक उत्पादन चक्र के दौरान इष्टतम स्नेहन प्रदर्शन सुनिश्चित किया जा सके।
अक्सर पूछे जाने वाले प्रश्न
तांबे के तार खींचने में विश्लेषण नियंत्रण के लिए कौन सी तापमान सीमा सर्वोत्तम परिणाम देती है?
तांबे को आमतौर पर अनुकूल तनाव उपशम और तार की गुणवत्ता पुनर्स्थापना के लिए 300°C से 450°C के बीच विश्लेषण नियंत्रण की आवश्यकता होती है। सटीक तापमान पूर्व के कार्य-कठोरीकरण की मात्रा और लक्षित अंतिम गुणों पर निर्भर करता है। अपने विशिष्ट सामग्री और मिश्र धातु संरचना का परीक्षण करके वह सटीक सेटबिंदु निर्धारित करें जो लचीलापन को अधिकतम करता है, जबकि दाने के मोटापन से बचा जा सके जो ताकत को कम कर देता है।
खींचने की प्रक्रिया के दौरान विश्लेषण कितनी बार किया जाना चाहिए?
विश्लेषण अंतराल संचयी कमी प्रतिशत और तार व्यास पर निर्भर करते हैं। पतले तार अनुप्रयोगों के लिए, विश्लेषण नियंत्रण पिछले विश्लेषण के बाद कुल कमी के 20–40% के बाद हो सकता है। एक विश्लेषक युक्त तार खींचने की मशीन लचीली अनुसूची बनाने की अनुमति देती है; तार के तनाव की निगरानी करें और यांत्रिक गुणों का परीक्षण करें ताकि यह निर्धारित किया जा सके कि क्या अतिरिक्त विश्लेषण चक्र तार की गुणवत्ता में सुधार करते हैं या अतिप्रसंस्करण का अपव्यय हैं।
क्या खराब ऐनीलिंग नियंत्रण के कारण आंतरिक दरारें हो सकती हैं जो तुरंत प्रकट नहीं होतीं?
हाँ, अपर्याप्त ऐनीलिंग नियंत्रण के कारण अवशेष तनाव बना रहता है, जो खींचने के दौरान दृश्यमान दरारें नहीं उत्पन्न कर सकता है, लेकिन बाद की प्रसंस्करण प्रक्रिया, कुंडलन या सेवा उपयोग के दौरान प्रकट हो सकता है। ये विलंबित दरारें तार की गुणवत्ता को गंभीर रूप से कम कर देती हैं और ग्राहक द्वारा वापसी का कारण बनती हैं। यांत्रिक गुणों की पुष्टि के साथ कठोर ऐनीलिंग नियंत्रण इस छिपी हुई दोष मोड को रोकता है, क्योंकि यह अगले खींचने के चरणों से पहले पूर्ण तनाव शमन सुनिश्चित करता है।

