 EN



Tel kırılması, endüstriyel metal işlemede en maliyetli işletme zorluklarından birini temsil eder ve doğrudan üretim verimliliğini ile malzeme kaybını etkiler. Bir tel çizme makinesi tel çekme makinesi sık sık kırılma olayları yaşarsa, üreticiler plansız duruş süreleri, artan hurda oranları ve üretim hattında düşen üretim kapasitesiyle karşı karşıya kalır. Tel kırılmasının kök nedenlerini anlayıp hedefe yönelik önleme stratejileri uygulamak, işletme performansını ve karlılığı önemli ölçüde artırabilir.
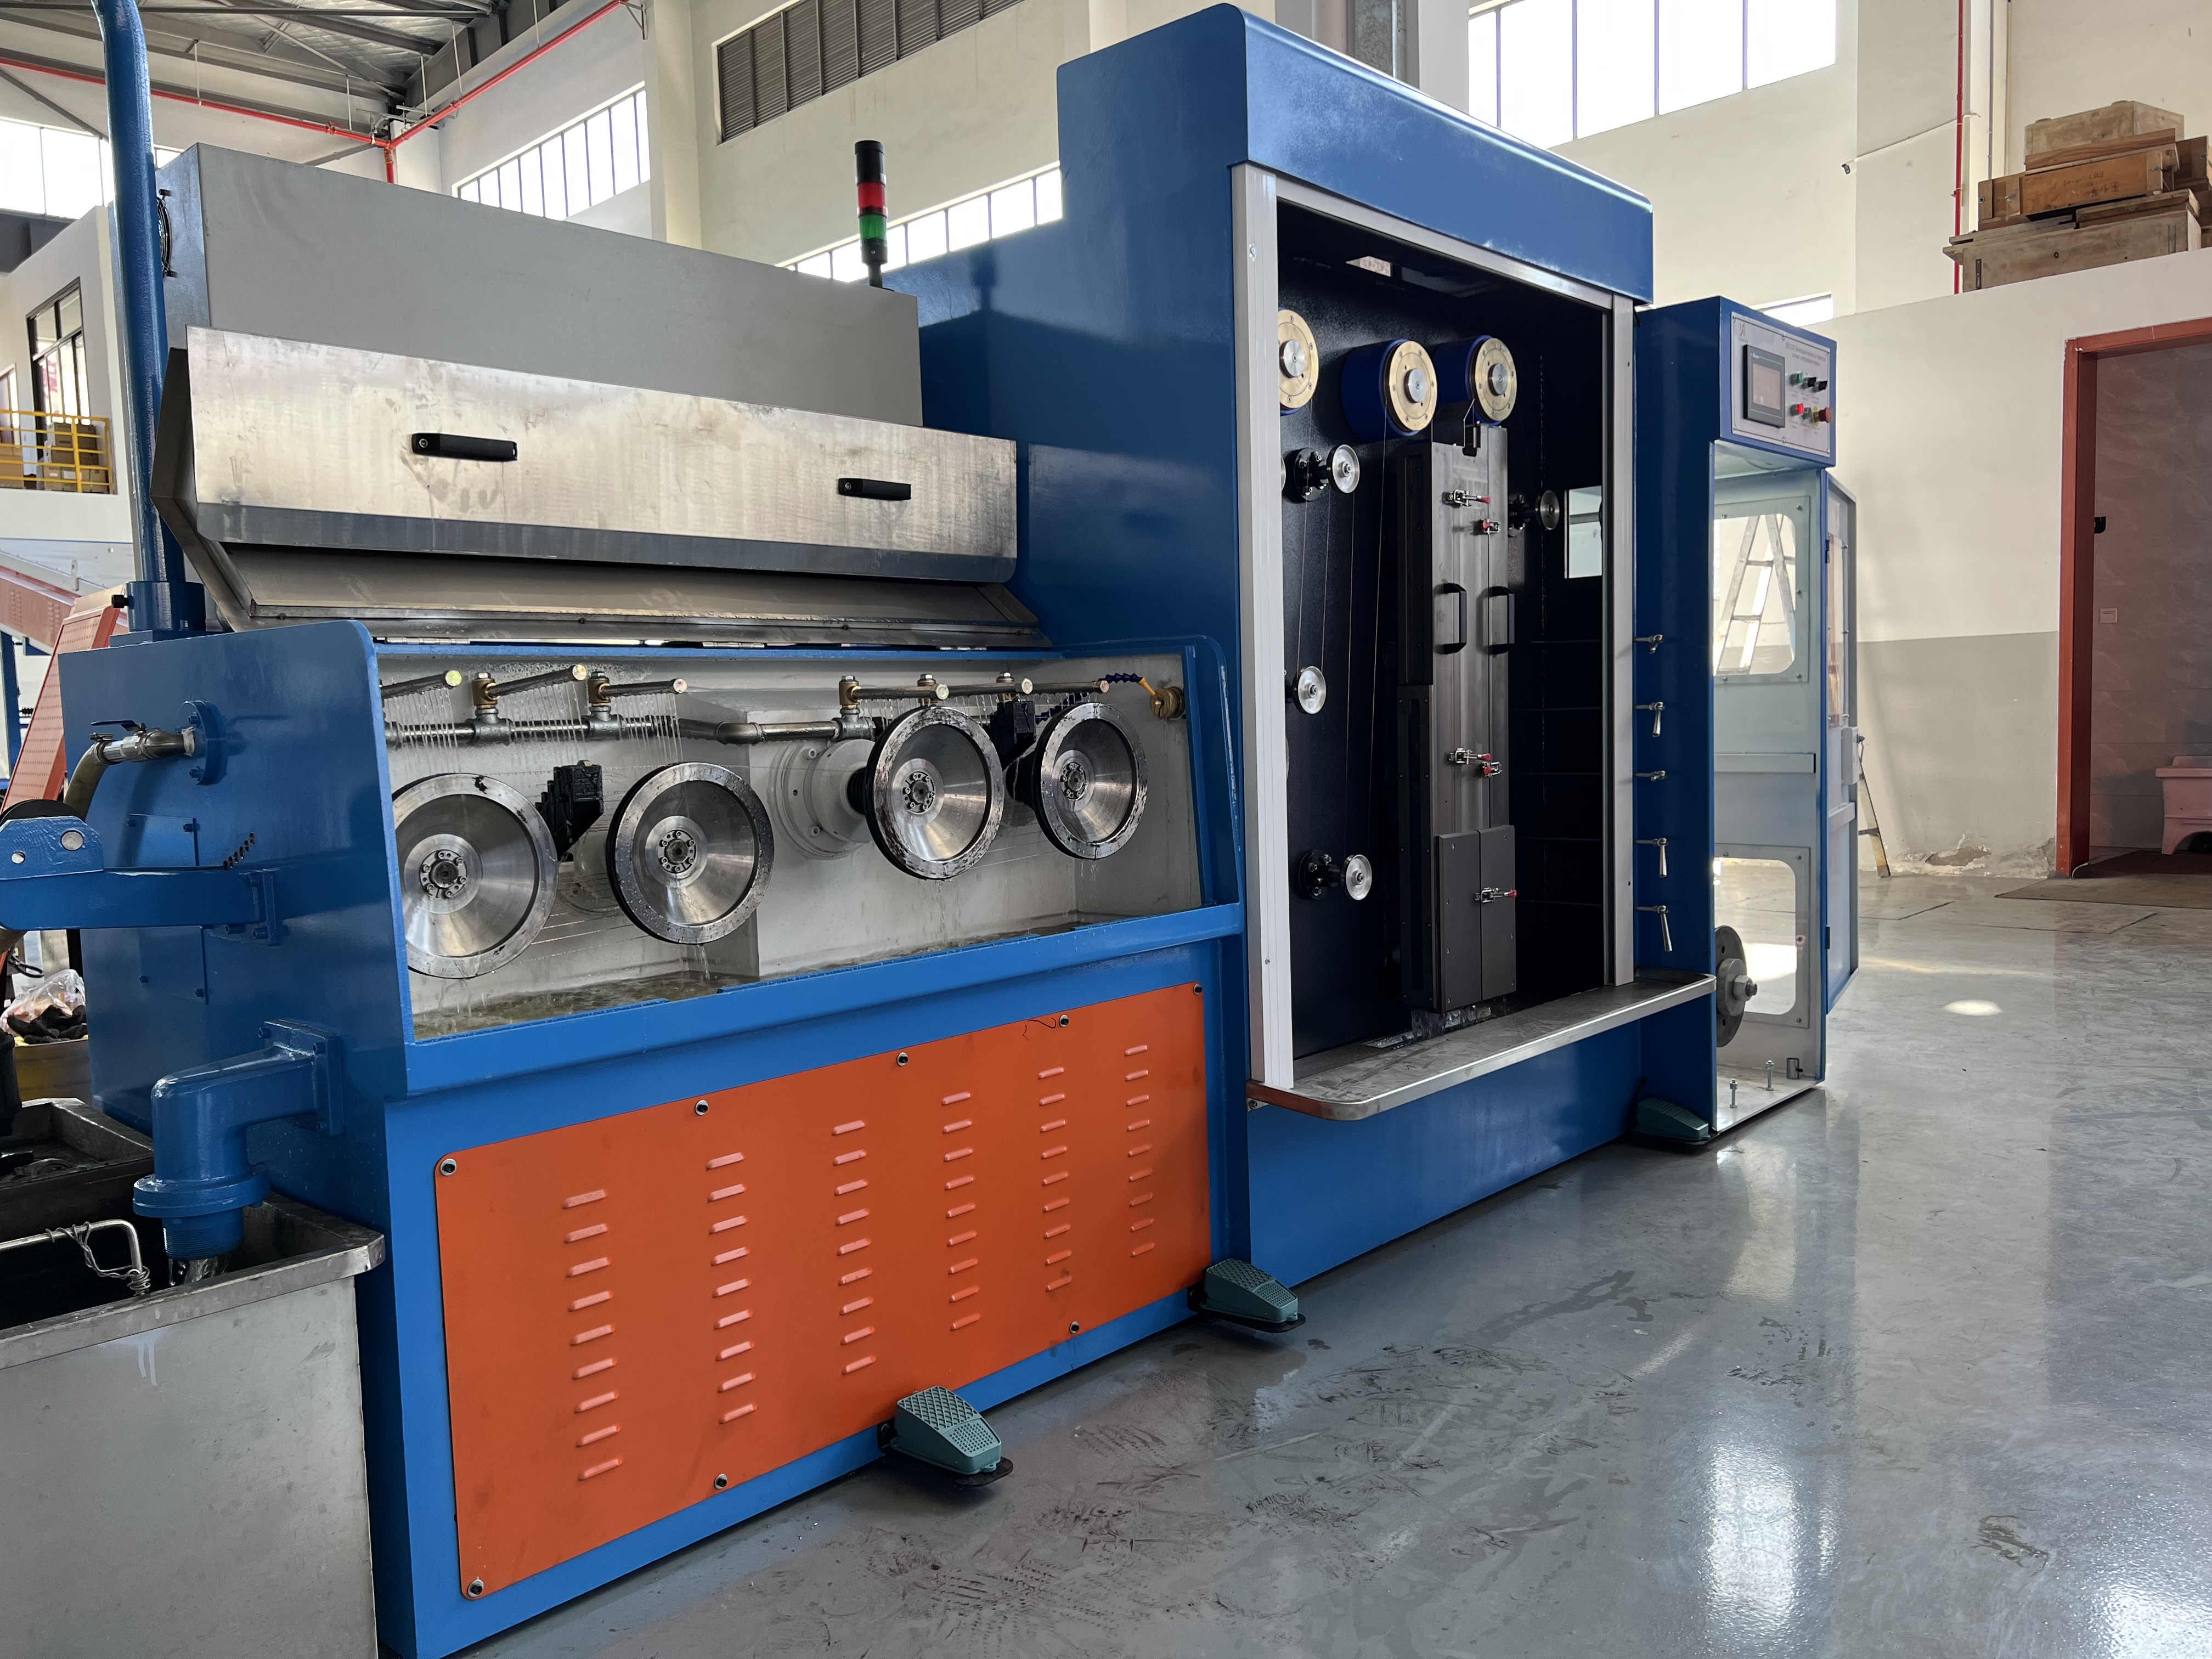
Çizme işlemi, ham tel malzemenin çapını azaltmak ve mekanik özelliklerini iyileştirmek amacıyla bir dizi kalıptan geçirilmesini içerir. Bu işlem, malzeme üzerinde önemli ölçüde stres oluşturur ve makine parametrelerinde, malzeme kalitesinde veya kalıp durumunda herhangi bir sapma, felaket niteliğinde tel kırılmasına neden olabilir. Tel kırılmasını etkileyen temel faktörleri öğrenerek operatörler ve bakım ekipleri, ekipman kullanım süresini maksimize eden ve malzeme verimini artıran tutarlı, güvenilir üretim döngüleri oluşturabilir.
Tel Kırılmasının Yaygın Nedenleri
Malzeme Kalitesi ve Bileşim Sorunları
Gelen tel stokunun kalitesi, çekme işlemi sırasında kırılma oranlarını doğrudan etkiler. İç hatalara sahip, sertliği tutarsız veya kirli malzeme, çekme sırasında gereken yüksek çekme kuvvetlerine maruz kaldığında ani arızalara daha yatkındır. Belirtilen bileşim standartlarını karşılamayan tel, yeterli sünekliğe sahip olmaz ve bu nedenle kalıp geçişleri sırasında düzgün şekilde şekil değiştirme yerine kopar. Operatörler, malzemenin çekme makinesine girmeden önce kimyasal bileşimi, sertlik aralıkları ve yüzey durumunu doğrulamak amacıyla titiz bir gelen malzeme denetim protokolü oluşturmalıdır. Kötü besleme malzemesi kalitesine bağlı kırılmaları en aza indirmek için tutarlı malzeme standartlarını koruyan yetkili tedarikçilerle çalışmak hayati öneme sahiptir.
Yetersiz Yağlama ve Kalıp Aşınması
Doğru yağlama, çekme işlemi sırasında sürtünmeyi ve ısı oluşumunu azaltmak için kritik öneme sahiptir. Yağlama yetersiz kalır, bozulur veya yanlış uygulanırsa sürtünme büyük ölçüde artar ve telin zayıflamasına neden olan aşırı ısıya yol açar; ayrıca matris aşınmasını hızlandırır. Aşınmış matrisler pürüzlü yüzeyler ve yanlış geometri geliştirir; bu da gerilme yoğunluklarına ve tutarsız tel inceltmesine neden olur. Tel çekme makinesi, bu sorunları önlemek için doğru viskozite ve akış hızında sürekli bir yağlayıcı kaynağına ihtiyaç duyar. Düzenli matris denetimi ve önleyici bir program çerçevesinde değiştirilmesi ile birlikte doğru yağlayıcı yönetimi, sürtünme ve ısı hasarı kaynaklı kopmaları önemli ölçüde azaltır.
Makine Ayarlarının ve İşletmenin Optimize Edilmesi
Çekme Hızı ve Gerilim Kontrolü
Aşırı çekme hızı, endüstriyel uygulamalarda tel kırılmasının başlıca nedenidir. Makine operatörleri hızı malzeme ve ekipman kapasitelerinin ötesine çıkarıldığında tel, kopma dayanımını aşan ani ve kontrolsüz gerilimlere maruz kalır. Çekme işlemi, telleri kalıplar içinden çekmek için yeterli kuvvet uygulayan ancak aşırı gerilime neden olmayan dikkatle ayarlanmış gerilim ayarları gerektirir. Modern tel çekme makineleri, her malzeme türü ve tel çapı için operatörlerin güvenli çalışma parametrelerini belirlemesine olanak tanıyan programlanabilir hız kontrol cihazları ve gerilim izleme sistemleri içerir. Düzenli hız optimizasyonu testleri, kırılma sıklığını artırmadan mümkün olan maksimum üretim hızını belirlemeye yardımcı olur. Gerçek zamanlı gerilim verilerinin izlenmesi, yaklaşmakta olan tel arızasına dair erken uyarı işaretleri sağlar ve operatörlerin kırılma gerçekleşmeden önce hızı düşürmelerini sağlar.
Çekme Sırasında Sıcaklık Yönetimi
Çekme işlemi sırasında ısı oluşumu, tel malzemesinin dayanımını azaltır ve kalıp aşınmasını hızlandırır. Tel, yüksek hızda kalıplardan geçerken sürtünme nedeniyle sıcaklık artışı meydana gelir; bu da telin sünekliğini azaltır ve kırılganlığını artırır. Uygun soğutma yapılmadığı takdirde tel sıcaklığı güvenli sınırları aşabilir; bu durum, teli kırılgan hale getiren ve çatlak oluşumuna yol açan iş sertleşmesine neden olur. Soğutma sistemleri, ısının dağılmasını sağlamak ve tel sıcaklığını güvenli çalışma aralığında tutmak için soğutucu akışkanı kalıp temas bölgelerine doğrudan ve yeterli miktarda iletmelidir. Düzenli soğutucu akışkan değişimi ve sistem temizliği, işletim sırasında sıcaklık sıçramalarına neden olabilecek ısı transferi sorunlarını önler. Kızılötesi sensörlerle çıkıştaki tel sıcaklığının izlenmesi, operatörlerin yaygın tel kopmalarına yol açmadan önce soğutma sistemi arızalarını tespit etmesini sağlar.
Önleyici Bakım ve Makine Bakımı
Kalıp Bakımı ve Değişim Protokolleri
Kalıp, her tel çekme makinesinde en kritik aşınma parçalarıdır. Kalıpların bozulması, telin aşındırıcı etkisiyle yüzeylerin pürüzlü hâle gelmesi ve boyutsal doğruluğun azalmasıyla yavaş yavaş gerçekleşir. Hasarlı kalıplar, eşit olmayan basınç dağılımı, gerilme yoğunlaşım noktaları ve artan sürtünme oluşturur; bu durumlar doğrudan tel kopmalarını tetikler. Üretim saatleri veya işlenen tonaj temel alınarak önceden belirlenmiş bir önleyici kalıp değiştirme programı, işletim sırasında felaket niteliğinde kalıp arızalarını önler. Planlı değişimler arasında düzenli görsel denetimler, yüzey hasarı veya aşınma desenlerini erken tespit edebilir ve kopma oranlarının artmasından önce proaktif değişim yapılmasını sağlar. Doğru kalıp depolama, taşıma ve montaj prosedürleri, kalıbın performansını hemen tehlikeye atan montaj hasarlarını engeller.
Tel Yönlendirme ve Hizalama Sistemleri
Çekme makinesi boyunca telin yolundaki hizasızlık, kuvvet dağılımını dengesiz hale getirir ve aşırı eğilme gerilimine neden olur. Tel, kalıp merkezlerinden düz bir şekilde geçmediğinde, telin belirli bölümlerinde gerilimi yoğunlaştıran yanal kuvvetlere maruz kalır. Bu yerel gerilim, teli diğer gerilim faktörleriyle birlikte olduğunda ani kırılmaya daha fazla eğilimli hale getirir. Rehber makaraların, kalıp burunlarının ve tel yolunun hizasının düzenli olarak kontrol edilmesi, telin çekme süreci boyunca en uygun şekilde ilerlemesini sağlar. Aşınmış rehber bileşenleri, telin düz ilerlemesini yeniden sağlamak için derhal değiştirilmelidir. Makinenin kurulumu sırasında veya herhangi bir ekipman değişikliği sonrasında doğru ayarlanması ve kalibre edilmesi, sürekli kırılma sorunlarına neden olabilecek kronik hizasızlık problemlerini önler.
SSS
Üretimin ortasında ani tel kırılmasına neden olan faktörler nelerdir?
Ani tel kopması genellikle bir veya daha fazla akut sorundan kaynaklanır: çekme makinesine kirlenmiş veya kusurlu malzemenin girmesi, aşırı sürtünme ve ısıya neden olan tam yağlama arızası, kalıpta felaket boyutunda bir kırılma ya da ciddi bir kusur oluşumu veya makinenin yabancı cisimlerle çarpışması. Acil inceleme, kopmadan hemen önce işlenen son malzeme, yağlama sistemi durumu, kalıp durumu ve kopmadan hemen önce duyulan herhangi tuhaf sesler veya titreşimler üzerine odaklanmalıdır.
Tel çekme makinesi kalıpları ne sıklıkla değiştirilmelidir?
Kalıp değiştirme sıklığı, malzeme türüne, tel çapına, çekme hızına ve üretim hacmine bağlıdır. Çoğu endüstriyel işlemde kalıplar, 20.000 ila 50.000 ton malzeme işlendikten sonra değiştirilir; ancak bazı uygulamalarda daha sık değiştirme gerekebilir. Kopma oranlarının, tel yüzey kalitesinin ve çekme kuvveti gereksinimlerinin izlenmesi, kalıpların aşırı tel kopmasına neden olmalarından önce değiştirilmesi gerektiğine karar vermede yardımcı olur.
Telin kopması tamamen önlenebilir mi?
Tamamen önlenmesi uygulanabilir değildir; ancak malzeme kalitesine, makine bakımına, süreç optimizasyonuna ve operatör eğitimi gibi sistemli önlemler alınarak kopma oranları çok düşük seviyelere düşürülebilir. Çoğu iyi yönetilen üretim tesisinde, tel çekme sürecinin tüm aşamalarında kapsamlı önleme stratejileri uygulanarak kopma oranı toplam üretim hacminin %0,5’inin altına düşürülür.

