 EN



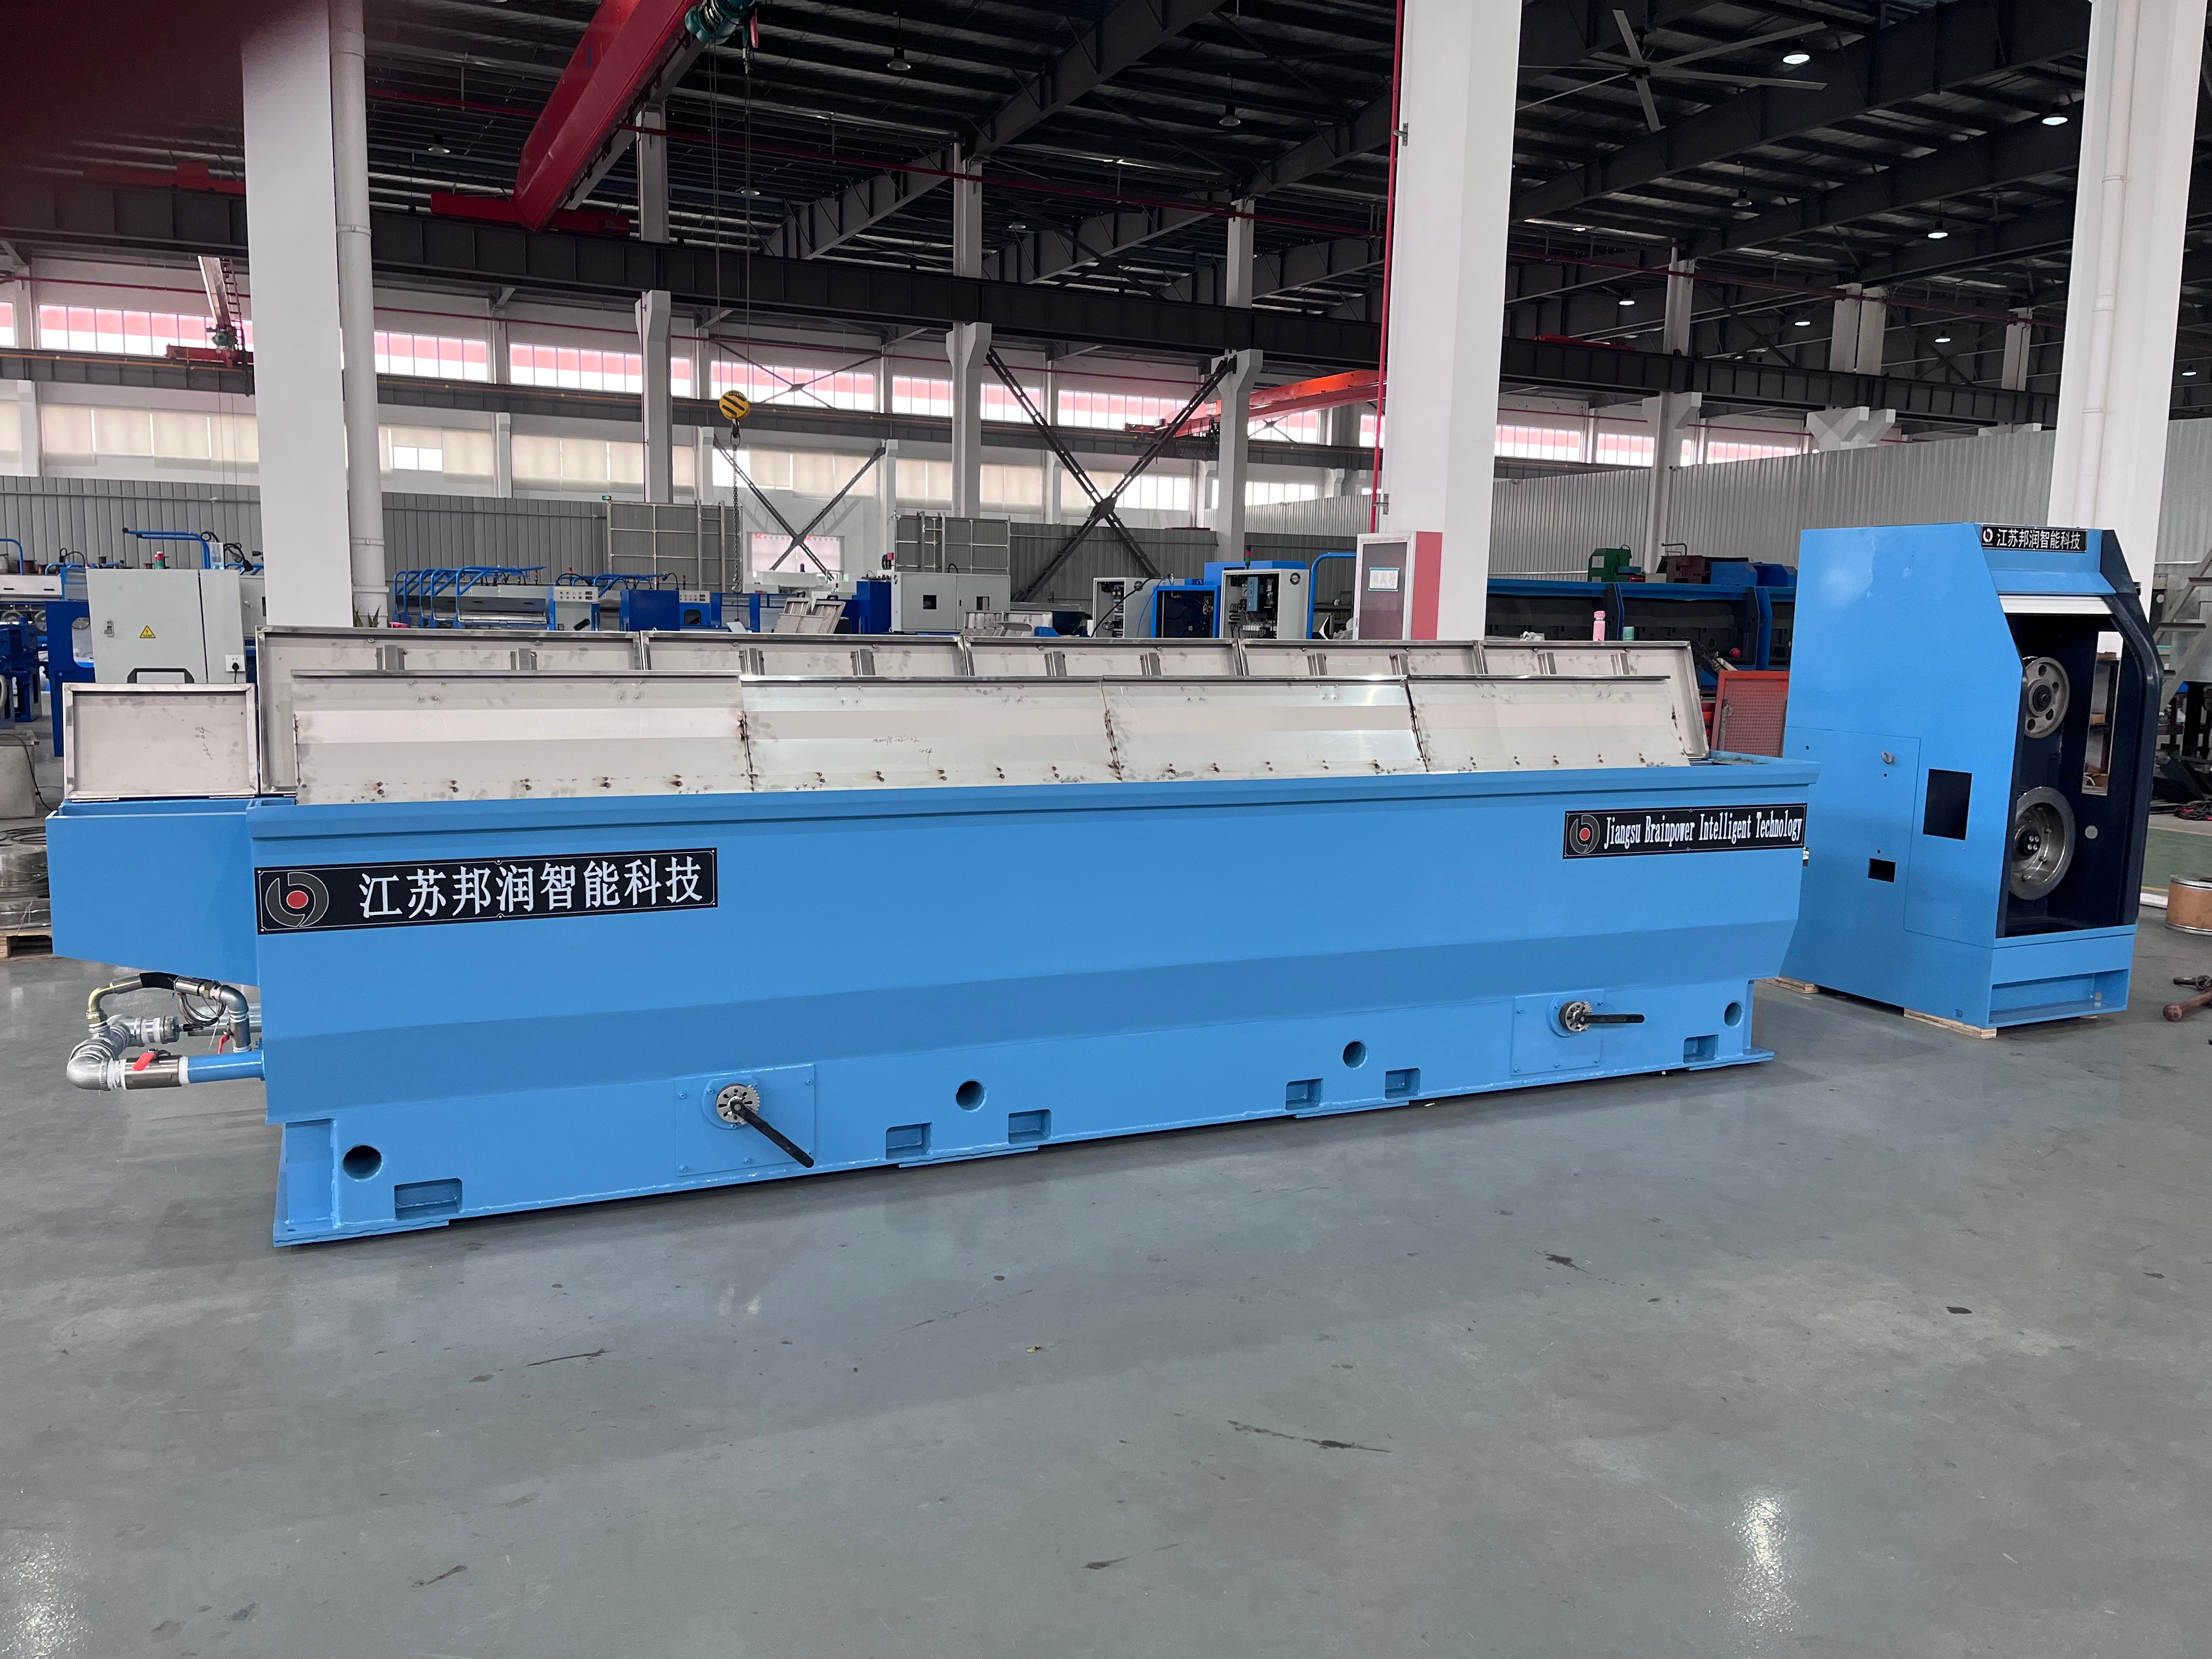
تشقق السلك أثناء عملية السحب يُعَدُّ أحد أصعب التحديات الإنتاجية من حيث التكلفة في تصنيع المعادن. وعند استخدام آلة سحب الأسلاك مع جهاز تلدين ، فإن جودة المنتج النهائي تعتمد اعتماداً حاسماً على منع التشققات الداخلية والعُيوب السطحية. وهذه التشققات لا تقلل فقط من العائد المادي، بل وتُضعف أيضاً الخصائص الميكانيكية الضرورية للتطبيقات اللاحقة في قطاعات الإلكترونيات والسيارات والصناعات العامة.

إن دمج تقنية التلدين داخل نظام سحب الأسلاك يُغيّر معادلة الإنتاج برمتها. فالتحكم الأمثل في عملية التلدين يؤثر تأثيراً مباشراً على جودة السلك في كل مرحلة من مراحل السحب، ويقضي على الهشاشة والإجهاد الداخلي اللذين يؤديان إلى التشقق. وفهم العلاقة بين إدارة درجة الحرارة والزمن والاختزال الميكانيكي يُعَدُّ أمراً أساسياً لتحقيق إنتاج ثابت وخالٍ من العيوب.
فهم الأسباب الجذرية لتشقق الأسلاك
الإجهاد الحراري وهشاشة المادة
يَنْتَجُ تَشَقُّقُ السِّلكِ أَصْلًا مِنْ عَدَمِ التَّخَلُّصِ الكَامِلِ مِنَ الإِجهَادِ خِلَالَ عَمَلِيَّةِ السَّحْبِ. وَعِنْدَمَا يَتَحَرَّكُ المَعْدِنُ مِنْ خِلَالِ قُوالِبِ السَّحْبِ التَّتَالِيَّةِ، يَزْدَادُ التَّوَتُّرُ فِي بُنْيَتِهِ الجُزَيْئِيَّةِ وَيَزْدَادُ تَشَدُّدُهُ بِسَبَبِ العَمَلِ. وَإِذَا لَمْ تُتَّخَذْ تَدَابِيرُ تَسْخِينٍ مُنَاسِبَةٌ، يَتَجَاوَزُ هَذَا الإِجهَادُ المُتَرَاكِمُ حَدَّ الاِنْكِسَارِ لِلمَادَّةِ، مِمَّا يُؤَدِّي إِلَى فَشَلٍ كَارِثِيٍّ. وَيَتَدهَوَرُ جَوْدَةُ السِّلكِ لأَنَّ المَعْدِنَ يَفْتَقِرُ إِلَى المَرُونَةِ الكَافِيَةِ لِلتَّحَمُّلِ أَمَامَ التَّغَيُّرَاتِ الإِضافِيَّةِ.
يُعَدُّ ضَبْطُ التَّلْوِينِ آلِيَّةَ التَّصْحِيحِ الحَاسِمَةَ فِي هَذِهِ الحَالَةِ. فَبِتَسْخِينِ السِّلكِ إِلَى دَرَجَاتِ حَرَارَةٍ مُعَيَّنَةٍ تَحْتَ نُقْطَةِ التَّبَلُّورِ مَرَّةً أُخْرَى، يُعَادُ إِلَى الذَّرَّاتِ قُدْرَتُهَا عَلَى الحَرَكَةِ وَيَنْخَفِضُ الإِجهَادُ الدَّاخِلِيُّ. وَيَجِبُ ضَبْطُ عَمَلِيَّةِ التَّلْوِينِ بِدِقَّةٍ شَدِيدَةٍ لِتَتَوَافَقَ مَعَ تَرْكِيبِ السَّبَائِكِ المُعَيَّنِ وَالمَدْرَجَةِ التَّرَاكُمِيَّةِ لِلإِجهَادِ النَّاتِجِ عَنْ مَرَاحِلِ السَّحْبِ السَّابِقَةِ. فَإِنْ زَادَتْ دَرَجَةُ الحَرَارَةِ عَنِ المَطْلُوبِ، نَشَأَتْ بُنْيَةٌ حَبِيبِيَّةٌ خَشْنَةٌ تُزِيدُ – بِشَكْلٍ مُنَاقِضٍ – مِنْ احْتِمَالِ التَّشَقُّقِ، وَإِنْ كَانَ التَّسْخِينُ غَيْرَ كَافٍ، بَقِيَ الإِجهَادُ البَاقِي سَالِمًا.
معلمات الرسم غير المناسبة ونسب التصغير
تؤثر سرعة الرسم وهندسة القالب ونسبة التصغير بشكل مباشر على احتمال تشقق السلك. ويؤدي التصغير المفرط في عمليات السحب الأحادية إلى إخراج المادة عن قدرتها على التشوه اللدن، ما يؤدي إلى ظهور شقوق دقيقة تنتشر تحت تأثير الإجهاد المتواصل. وتتيح آلة سحب الأسلاك المزودة بجهاز تلدين للمُشغِّلين استخدام نسب تصغير أصغر في كل مرحلة، لأن فترات التلدين تُجدِّد خصائص المادة بين مراحل السحب. وينتج عن هذا النهج المرحلي توزيع أكثر انتظاماً للإجهاد، كما يسمح باستعادة جودة السلك.
تنخفض فعالية التزييت عندما ترتفع درجة حرارة القالب بسبب الاحتكاك. كما أن سوء حالة السطح بين السلك والقالب يولِّد نقاط تركيز إضافية للإجهاد الميكانيكي. وهنا أيضاً يكتسب التحكم في عملية التلدين أهمية بالغة، لأن الدورات الحرارية المُحسَّنة تقلل من كمية الحرارة التراكمية الناتجة عن احتكاك عملية السحب، مما يحافظ على سلامة فيلم التزييت ويمنع أكسدة السطح التي تُسرِّع من حدوث التشققات.
تحسين التحكم في عملية التلدين لتحقيق أقصى جودة للأسلاك
دقة درجة الحرارة واستراتيجية التبريد
نطاق درجة الحرارة المناسب للتحكم الفعّال في عملية التلدين ضيّقٌ ويعتمد على نوع المادة. ففي حالة النحاس وسبائكه، تتم عادةً عملية التلدين بين ٣٠٠°م و٦٠٠°م، وذلك حسب تركيب السبيكة وتاريخ التشغيل السابق. أما الاحتفاظ بدرجة حرارة مرتفعة جداً فيؤدي إلى نمو الحبيبات ويقلّل من جودة السلك بسبب الهشاشة؛ بينما يؤدي الاحتفاظ بدرجة حرارة منخفضة جداً إلى بقاء الإجهاد المتبقي. وتتضمن آلة سحب الأسلاك المُجهَّزة بشكل مناسب بوحدة تلدين أجهزة استشعار حرارية دقيقة ودوائر تغذية راجعة تحافظ على درجة الحرارة ضمن مدى ±١٠°م من القيمة المستهدفة.
معدل التبريد بعد التلدين يتطلب اهتمامًا متساويًا لمنع إعادة التصلب وتكوين الإجهادات من جديد. فالتجفيف الهوائي السريع قد يُحدث إجهادات سطحية جديدة، بينما يؤدي التبريد البطيء جدًّا إلى هدر وقت الدورة والطاقة. أما الاستراتيجية المثلى فهي تعتمد على التحكم في عملية التبريد بحيث توازن بين المتطلبات المعدنية وكفاءة الإنتاج. وبعض الأنظمة المتقدمة تستخدم مراوح مساعدة أو رشًّا مائيًّا لتحقيق منحنى التبريد المثالي مع الحفاظ على جودة السلك طوال انتقال درجة الحرارة.
الأنظمة المتكاملة لمراقبة التغذية الراجعة
تدمج أنظمة التحكم الحديثة في عملية التلدين تقييمًا فوريًّا لجودة السلك عبر مراقبة الشد واختبار الخصائص الميكانيكية. وبقياس استطالة السلك وشدّه النهائي عند فترات منتظمة، يستطيع المشغلون اكتشاف المؤشرات المبكرة على عدم كفاية عملية التلدين قبل حدوث التشققات. وتُرسل هذه المقاييس مباشرةً إلى آلة سحب السلك مع خوارزميات التحكم في جهاز التلدين، ما يسمح بالضبط التلقائي لدرجة الحرارة وزمن التوقف ومعدلات التبريد.
تتبع أنظمة تسجيل البيانات معايير كل دورة تلدين وترابطها مع حوادث التشقق اللاحقة. ويُظهر هذا التحليل التاريخي أنماطًا لا يمكن للمراقبة اليدوية اكتشافها، مثل التغيرات الموسمية في درجة حرارة الجو المؤثرة في معدلات التبريد أو الانحراف التدريجي لأفران التلدين الذي يستدعي إعادة المعايرة. وتصبح الصيانة التنبؤية ممكنة عند دمج بيانات تحكّم التلدين مع ملفات شد السحب، ما يسمح بالتدخل الوقائي قبل حدوث أي تدهور في الجودة.
أفضل الممارسات لتنفيذ الإنتاج
إعداد وصف أولي لخصائص المادة
قبل تحسين التحكم في عملية التلدين، قم بتحليل خصائص أسلاك التغذية الداخلة بدقة عبر دفعات متعددة من المورِّدين. وتؤثِّر الاختلافات في الصلادة الأولية وبُنية الحبيبات وتركيب العناصر النزرة تأثيراً كبيراً في استجابة المادة للدورات الحرارية. وعليك إعداد ملفات تلدين مخصصة لكل سبيكة وقطرٍ تستخدمهما في عملياتك. ويجب أن تكون آلة سحب الأسلاك المزوَّدة بوحدة تلدين قادرةً على استيعاب هذه الاختلافات بفضل برمجيتها المرنة، دون الحاجة إلى تغيير القوالب يدوياً أو إعادة تهيئة المعدات.
جرِّب عيِّنات عند كل مرحلة لتعزيز الثقة في وصفات التحكم الجديدة في عملية التلدين. وارسم قيم الصلادة قبل التلدين وبعده للتحقق من أن الدورة الحرارية تحقِّق التليين المطلوب دون تلدين مفرط. ويضمن هذا التحقق التجريبي اتساق جودة السلك ويحمي من التشققات غير المتوقعة عند رفع الإنتاج إلى طاقته الكاملة.
الصيانة الوقائية ومعايرة النظام
تتدهور عناصر التسخين في الفرن تدريجيًّا، ما يقلِّل دقة التحكُّم في عملية التلدين ويزيد من خطر تجاوز درجة الحرارة المطلوبة. ويمنع التحقق الفصلي من الأقطاب الحرارية مقابل معايير مرجعية معتمدة الانجراف الذي قد يؤثِّر سلبًا على جودة السلك. كما أن تراكم الترسبات على جدران الفرن يعمل كعازلٍ لعناصر التسخين، مُحدثًا تدرجات حرارية تؤدي إلى تلدين غير متجانس عبر مقطع السلك العرضي، ما يُحفِّز التشقُّقات الموضعية.
يُسهم صيانة نظام التشحيم مباشرةً في الوقاية من التشقُّقات من خلال الحفاظ على ثبات قوة الغشاء أثناء عملية السحب. وتؤدي المركبات المستخدمة في السحب المنتهية الصلاحية أو الملوَّثة إلى فقدان اللزوجة وخصائص التشحيم الحدّي، ما يزيد الاحتكاك والتوليد الحراري. وعندما تترافق هذه الحالة مع تحكُّمٍ هشٍّ في عملية التلدين، فإن تدنِّي أداء التشحيم يُسرِّع ظهور حالات الفشل الناتجة عن التشقُّقات. ولذلك، يجب تحديد فترات استبدال السوائل بناءً على عدد ساعات الاستخدام بدلًا من الجداول الزمنية التقويمية التعسفية، لضمان أداء تشحيميٍّ أمثل طوال كل دورة إنتاج.
الأسئلة الشائعة
ما النطاق الحراري الأنسب للتحكم في التلدين أثناء سحب أسلاك النحاس؟
يحتاج النحاس عادةً إلى التحكم في التلدين ضمن نطاق ٣٠٠°م إلى ٤٥٠°م لتحقيق أقصى قدر من تخفيف الإجهادات واستعادة جودة السلك. ويعتمد درجة الحرارة الدقيقة على مدى التصلب الناتج عن التشويه الميكانيكي السابق والخصائص النهائية المستهدفة. وجّه اختباراتٍ على مادتك وتركيب سبيكتك المحددة لتحديد درجة الحرارة المثلى التي تُحقِّق أقصى مرونة دون أن تؤدي إلى تكبير الحبيبات، الذي يُضعف القوة الميكانيكية.
ما تكرار إجراء عملية التلدين أثناء عملية السحب؟
يعتمد تكرار التلدين على النسبة التراكمية للتخفيض وقطر السلك. ففي تطبيقات الأسلاك الرفيعة، قد يُجرى التحكم في التلدين بعد تخفيض إجمالي نسبته ٢٠٪ إلى ٤٠٪ مقارنةً بالتلدين السابق. وتتيح آلة سحب الأسلاك المزودة بوحدة تلدين جدولةً مرنةً لهذه العملية؛ لذا راقب شد السلك واختبر خصائصه الميكانيكية لتحديد ما إذا كانت دورات التلدين الإضافية تحسّن جودة السلك أم تمثّل هدرًا ناتجًا عن معالجة زائدة.
هل يمكن أن يتسبب التحكم الضعيف في عملية التلدين في تشققات داخلية لا تظهر فورًا؟
نعم، يؤدي التحكم غير الكافي في عملية التلدين إلى بقاء إجهادات متبقية قد لا تتسبب في تشققات مرئية أثناء السحب، لكنها تظهر لاحقًا أثناء المعالجة اللاحقة أو لف السلك أو الاستخدام الفعلي. وتُضعف هذه التشققات المتأخرة جودة السلك بشكلٍ خطيرٍ وتؤدي إلى إرجاع المنتج من قِبل العملاء. ويمنع التحكم الدقيق في عملية التلدين، مع التحقق من الخصائص الميكانيكية، هذا النوع الخفي من العيوب، وذلك عبر ضمان الإزالة الكاملة للإجهادات قبل إجراء مراحل السحب اللاحقة.

