 EN



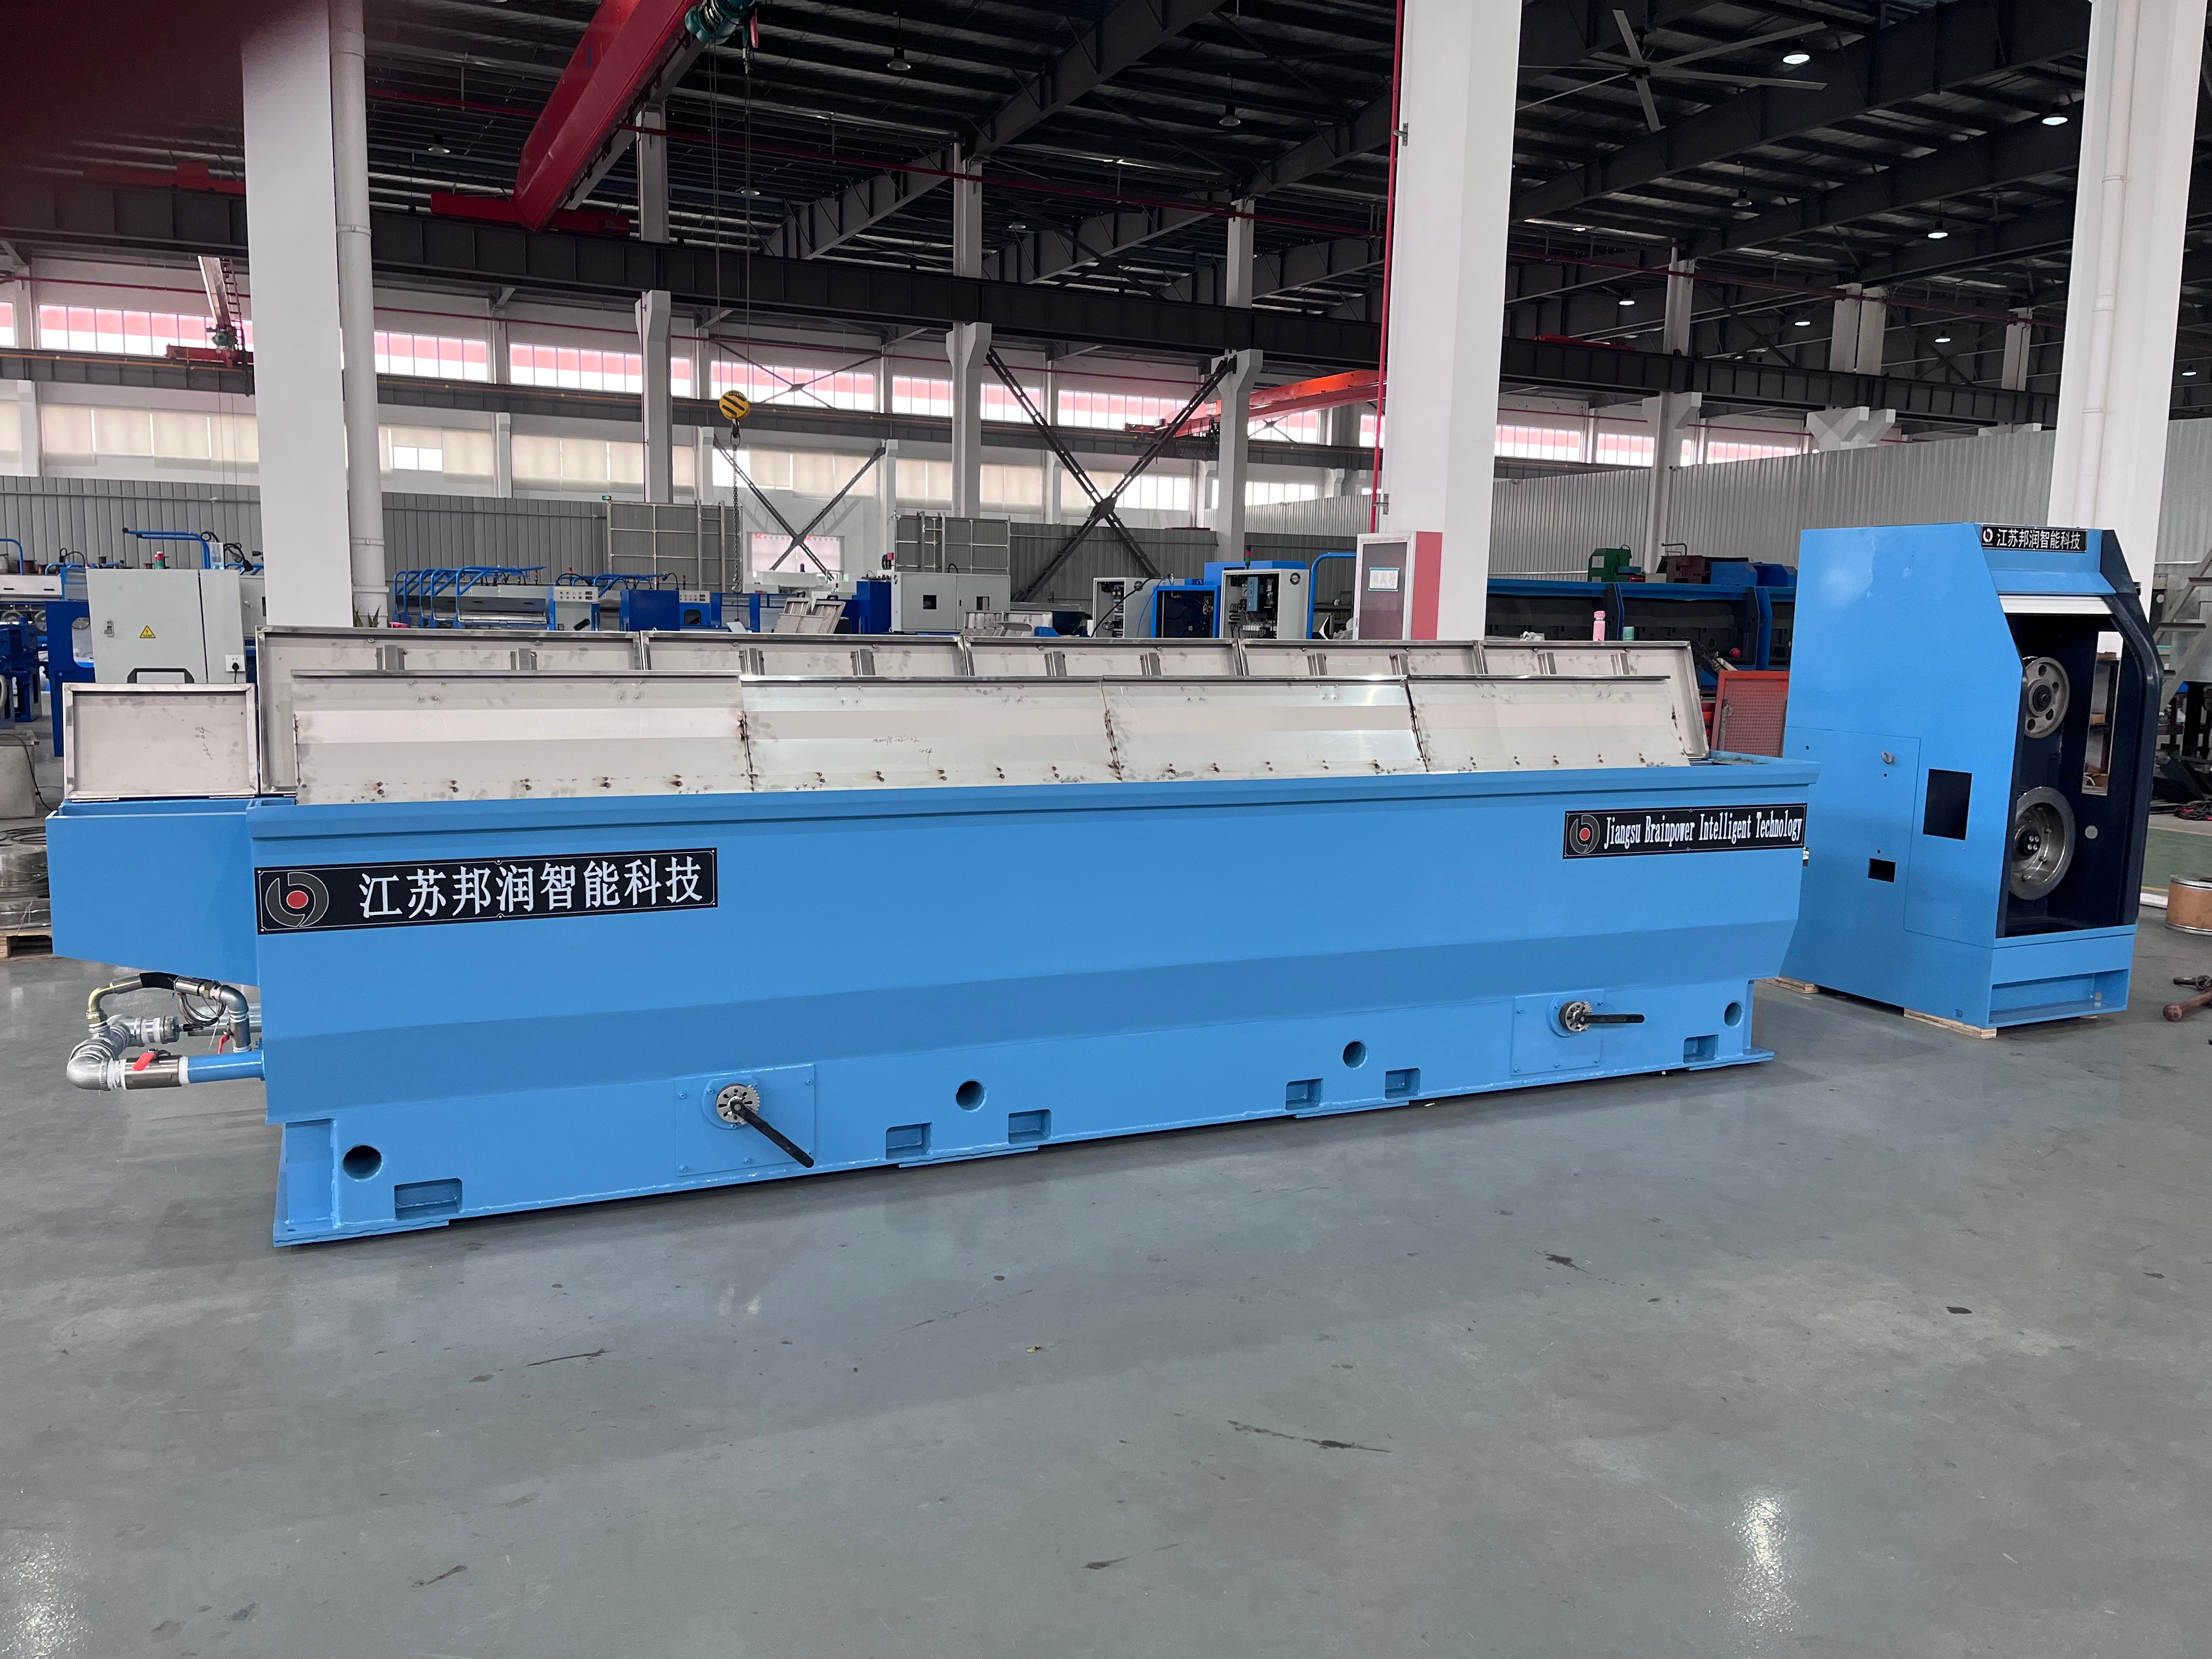
Çekme prosesi zamanı telin çatlaması metal emalında ən bahalı istehsal problemlərindən biridir. İstifadə edilən qızdırma qurğulu sim çəkilmə maşını , son məhsulun keyfiyyəti daxili çatlqların və səth qüsurlarının qarşısının alınmasına çox güclü şəkildə bağlıdır. Bu çatlqlar yalnız material verimliliyini azaldır, həmçinin elektronika, avtomobil və sənaye sahələrində sonrakı tətbiqlər üçün zəruri olan mexaniki xassələri də pozur.

Tel çekme sisteminizə temperatur emalı texnologiyasının inteqrasiyası bütün istehsal bərabərliyini dəyişdirir. Doğru temperatur emalı nəzarəti telin keyfiyyətini hər bir çekme mərhələsində birbaşa təsir edir və çatlamalara səbəb olan qırılganlığı və daxili gərginliyi aradan qaldırır. Temperatur idarəsi, vaxt və mexaniki azalma arasındakı əlaqəni başa düşmək, sabit və qüsursuz tel çıxışı əldə etmək üçün əsasdır.
Telin çatlamasının əsas səbəblərinin başa düşülməsi
Termal gərginlik və materialın qırılganlığı
Simli çatlamalar əsasən çəkilmə prosesində tam gərginlik azaldılması olmamasından qaynaqlanır. Metal ardıcıl çəkilmə die-lərindən keçdikcə molekulyar strukturu daha çox gərginləşir və iş sərtləşməsinə məruz qalır. Uyğun termal müdaxilə olmadan bu yığılmış gərginlik materialın qırılma həddini aşaraq fəlakətli pozulmalara səbəb olur. Simin keyfiyyəti metalın daha da deformasiyaya davam edə bilməsi üçün kifayət qədər plastikliyə malik olmaması səbəbindən pisləşir.
İlkin istiləşdirmə nəzarəti bu vəziyyətdə əsas düzəldici mexanizmdir. Simi rekristallaşma temperaturundan aşağı olan müəyyən temperaturda isidərək atomların hərəkətliliyini bərpa edir və daxili gərginlikləri azaldırsınız. İlkin istiləşdirmə nəzarəti prosesi sizin xüsusi ərinti tərkibinizə və əvvəlki çəkilmə mərhələlərindən yığılmış ümumi gərginliyə uyğun olaraq dəqiq kalibre edilməlidir. Temperaturun artıq qalxması ziddiyyətli şəkildə çatlamaya meylliliyi pisləşdirən iri dənəli strukturlar yaradır, halbuki yetərsiz isidilmə qalıq gərginliyi saxlayır.
Səhv Çəkilmə Parametrləri və Azaldılma Nisbətləri
Çəkilmə sürəti, kalıp geometriyası və azaldılma faizi birbaşa simin çatlaması ehtimalını təsir edir. Tək çəkilmədə artıq azaldılma materialı plastik deformasiya qabiliyyətindən kənara çıxarır və mikroçatlara səbəb olur; bu çatlar davamlı gərginlik altında yayılır. Qızdırıcı ilə təchiz edilmiş çəkilmə maşını operatorlara hər mərhələdə kiçik azaldılma ilə işləməyə imkan verir, çünki qızdırma intervalı çəkilmələr arasındakı material xassələrini bərpa edir. Bu mərhələli yanaşma gərginliyi daha bərabər paylayır və simin keyfiyyətinin bərpasına imkan verir.
Sürtünmə nəticəsində kalıb temperaturu yüksəldikdə yağlama effektivliyi azalır. Sim və kalıp arasındakı pis səth şəraiti əlavə mexaniki gərginlik mərkəzləri yaradır. Burada qızdırma idarəsi də vacib olur, çünki optimallaşdırılmış istilik dövrləri çəkilmə sürtünməsindən yaranan ümumi istiliyi azaldır, yağlama filmi bütövlüyünü yaxşı saxlayır və çatlamaları sürətləndirən səth oksidləşməsini qarşısını alır.
Maksimum Sim Təmizliyi üçün Qurğuların Isıtma Nəzarətini Optimallaşdırma
Temperaturun Dəqiq Nəzarəti və Soyutma Strategiyası
Effektiv qurğuların isitma nəzarəti üçün temperatur pəncərəsi dar və materiala xasdır. Mis və mis ərintiləri üçün tipik isitmə, ərintinin tərkibinə və əvvəlki emal tarixinə görə 300°C ilə 600°C arasında aparılır. Temperaturu çox yüksək saxlama, dənə böyütməsini təşviq edir və simin keyfiyyətini qırılganlıqla azaldır; çox aşağı saxlama isə qalıq gərginliyini saxlayır. Qurğuların isitilməsi üçün nəzərdə tutulmuş sim çəkmə maşını, temperaturu hədəf nöqtələrindən ±10°C dəqiqliklə saxlayan dəqiq termokupllar və geri əlaqə döngələri ilə təchiz olunmalıdır.
Qırıqdan sonra soyuma sürəti yenidən sərtləşməni və gərginliklərin bərpa olunmasını qarşısını almaq üçün eyni dərəcədə diqqət tələb edir. Sürətli havada soyuma yeni səth gərginlikləri yarada bilər, çox yavaş soyuma isə dövr müddətini və enerjini itirir. Optimal strategiya metallurgik tələbləri istehsalat effektivliyi ilə tarazlaşdıran nəzarət olunan soyuma prosesindən istifadə edir. Bəzi irəli sistemlər ideal soyuma əyrisini əldə etmək və temperatur keçidində tel keyfiyyətini saxlamaq üçün ventilyatorla kömək olunan və ya su püskürtməli soyuma üsullarından istifadə edir.
Bütövlükdə izləmə və geri əlaqə sistemləri
Müasir qırıq idarəetmə sistemləri gərginlik monitorinqi və mexaniki xüsusiyyətlərin sınağı vasitəsilə real vaxtda tel keyfiyyətinin qiymətləndirilməsini daxil edir. Tel uzanmasını və son çəkmə möhkəmliyini müəyyən aralıqlarla ölçməklə operatorlar çatlamadan əvvəl qırığın kifayət qədər aparılmamasının erkən əlamətlərini aşkar edirlər. Bu ölçümlər birbaşa tel çəkmə maşınına və qırıq idarəetmə alqoritmlərinə daxil olur ki, bu da temperaturun, saxlanma müddətinin və soyuma sürətinin avtomatik tənzimlənməsinə imkan verir.
Məlumat qeydə alan sistemlər hər bir temperatur emal dövrünün parametrlərini izləyir və onları sonrakı çatlamalarla əlaqələndirir. Bu tarixi analiz əllə müşahidə edilə bilməyən nümunələri aşkar edir, məsələn, soyuma sürətlərinə təsir edən mövsümi ətraf temperaturu dəyişiklikləri və ya kalibrasiyanın təkrar edilməsini tələb edən postepen soba sapmaları. Temperatur emal idarəetmə məlumatlarının çəkilmə gərginliyi profilləri ilə inteqrasiyası zamanı proqnozlaşdırıcı texniki xidmət mümkündür; bu da keyfiyyətin pisləşməsindən əvvəl qabaqlayıcı tədbirlərin görülmsinə imkan verir.
İstehsalda Tətbiq üçün Ən Yaxşı Praktikalar
Əsas Material Xarakteristikasının Müəyyənləşdirilməsi
Isıl emeliyyat idarəetməsini optimallaşdırmadan əvvəl, gələn tel yarımfabrik məhsulunu bir neçə təchizatçı partiyaları üzrə ətraflı xarakterizə edin. Başlanğıc sərtliyində, dənə strukturu və iz elementlərinin tərkibində baş verən dəyişikliklər materialın istilik dövrəsinə cavab verməsini əhəmiyyətli dərəcədə təsir edir. Sizin istehsalatınızda istifadə olunan hər bir ərinti və diametr birləşməsi üçün materiala xas isıl emeliyyat profilləri yaradın. Esnek proqramlaşdırma imkanı olan və isıl emeliyyat aparan tel çəkici maşını bu dəyişiklikləri əl ilə kalıp dəyişikliyi və ya avadanlığın yenidən konfiqurasiya edilməsi tələb etmədən nəzərdə tutmalıdır.
Yeni isıl emeliyyat idarəetmə reseptlərinə etibar qazanmaq üçün hər bir mərhələdə nümunələr sınayın. İstənilən yumşaldıcı effekti əldə etmək üçün isıl dövrün sərtlik dəyərlərini isıl emeliyyatdan əvvəl və sonra qrafik üzərində təsvir edin, lakin artıq isıl emeliyyatdan qaçın. Bu empirik doğrulama tel keyfiyyətinin sabitliyini təmin edir və istehsal tam gücə çatdıqda gözlənilməz çatlamalara qarşı qorunma yaradır.
Qabaqcıl texniki xidmət və sistemin kalibrləşdirilməsi
Sobanın isidici elementləri qradual olaraq zədələnir, bu da tavlama dəqiqliyini azaldır və temperaturun həddindən artıq qalxma riskini artırır. Termokuplların hər kvartalda sertifikatlı referans standartlara görə yoxlanılması, simin keyfiyyətini pozan sapma riskini aradan qaldırır. Sobanın divarlarında yığılan miqyas isidici elementləri izolyasiya edir və simin en kəsiyində bərabərsiz tavlama səbəbiylə lokal çatlamalara səbəb olan temperatur qradiyentləri yaradır.
Yağlama sisteminin texniki xidməti, çəkilmə zamanı sabit film möhkəmliyini saxlayaraq çatlamaların qarşısını almağa birbaşa kömək edir. Son istifadə tarixi keçmiş və ya kontaminasiya olunmuş çəkilmə mayeləri özlərindəki örtük viskozitesini və sərhəd yağlama xüsusiyyətlərini itirirlər; nəticədə sürtünmə və istilik yaranması artır. Zəifləmiş yağlama, eyni zamanda tavlama nəzarətinin kənarlaşması ilə birləşdikdə çatlamaların baş verməsini sürətləndirir. Mayenin dəyişdirilmə müddətlərini təsadüfi təqvim planları əvəzinə istifadə saatlarına əsaslanaraq təyin edin ki, hər bir istehsal dövrü boyu optimal yağlama performansı təmin olunsun.
Tez-tez verilən suallar
Mis temperatur aralığı mis teli çəkmədə temperaturun tənzimlənməsi üçün ən yaxşı nəticə verir?
Mis adətən optimal gərginlik azaldılması və tel keyfiyyətinin bərpa edilməsi üçün 300°C ilə 450°C arasında temperaturun tənzimlənməsini tələb edir. Dəqiq temperatur əvvəlki iş sərtliyinin dərəcəsindən və hədəf son xüsusiyyətlərdən asılıdır. Duktilliyi maksimuma çatdırmaq və eyni zamanda gücün azalmasına səbəb olan dənə böyüklüyünün artmasını qarşısını almaq üçün konkret materialınızın və ərinti tərkibinizin sınağını aparın.
Çəkmə prosesi zamanı temperaturun tənzimlənməsi neçə dəfə aparılmalıdır?
Temperaturun tənzimlənməsi intervalı ümumi azalma faizindən və tel diametrindən asılıdır. Nazik tel tətbiqləri üçün temperaturun tənzimlənməsi əvvəlki temperatur tənzimlənməsindən sonra ümumi azalmanın 20–40%-dən sonra baş verə bilər. Temperatur tənzimləyicisi ilə təchiz edilmiş tel çəkmə maşını esnek cədvəlləşdirməyə imkan verir; tel gərginliyini izləyin və mexaniki xüsusiyyətləri sınayın ki, əlavə temperatur tənzimlənməsi dövrlərinin tel keyfiyyətini yaxşılaşdırması yoxsa artıq emal itkisi olması müəyyən olsun.
Zəif temperləmə nəzarəti dərhal görünməyən daxili çatlamalara səbəb ola bilərmi?
Bəli, kifayət qədər temperləmə nəzarəti qalıq gərginliklərin yaranmasına səbəb olur; bu gərginliklər çəkilmə zamanı görünən çatlama yaratmasa da, sonrakı emal, sarılma və ya istismar zamanı özünü büruzə verir. Bu gecikmiş çatlamalar simin keyfiyyətini ciddi şəkildə zədələyir və müştəri tərəfindən qaytarılma hallarına səbəb olur. Mexaniki xassələrin yoxlanılması ilə müşayiət olunan sərt temperləmə nəzarəti, növbəti çəkilmə mərhələlərindən əvvəl tam gərginlik azaldılmasını təmin edərək bu gizli defekt rejimini qarşısını alır.

