 EN



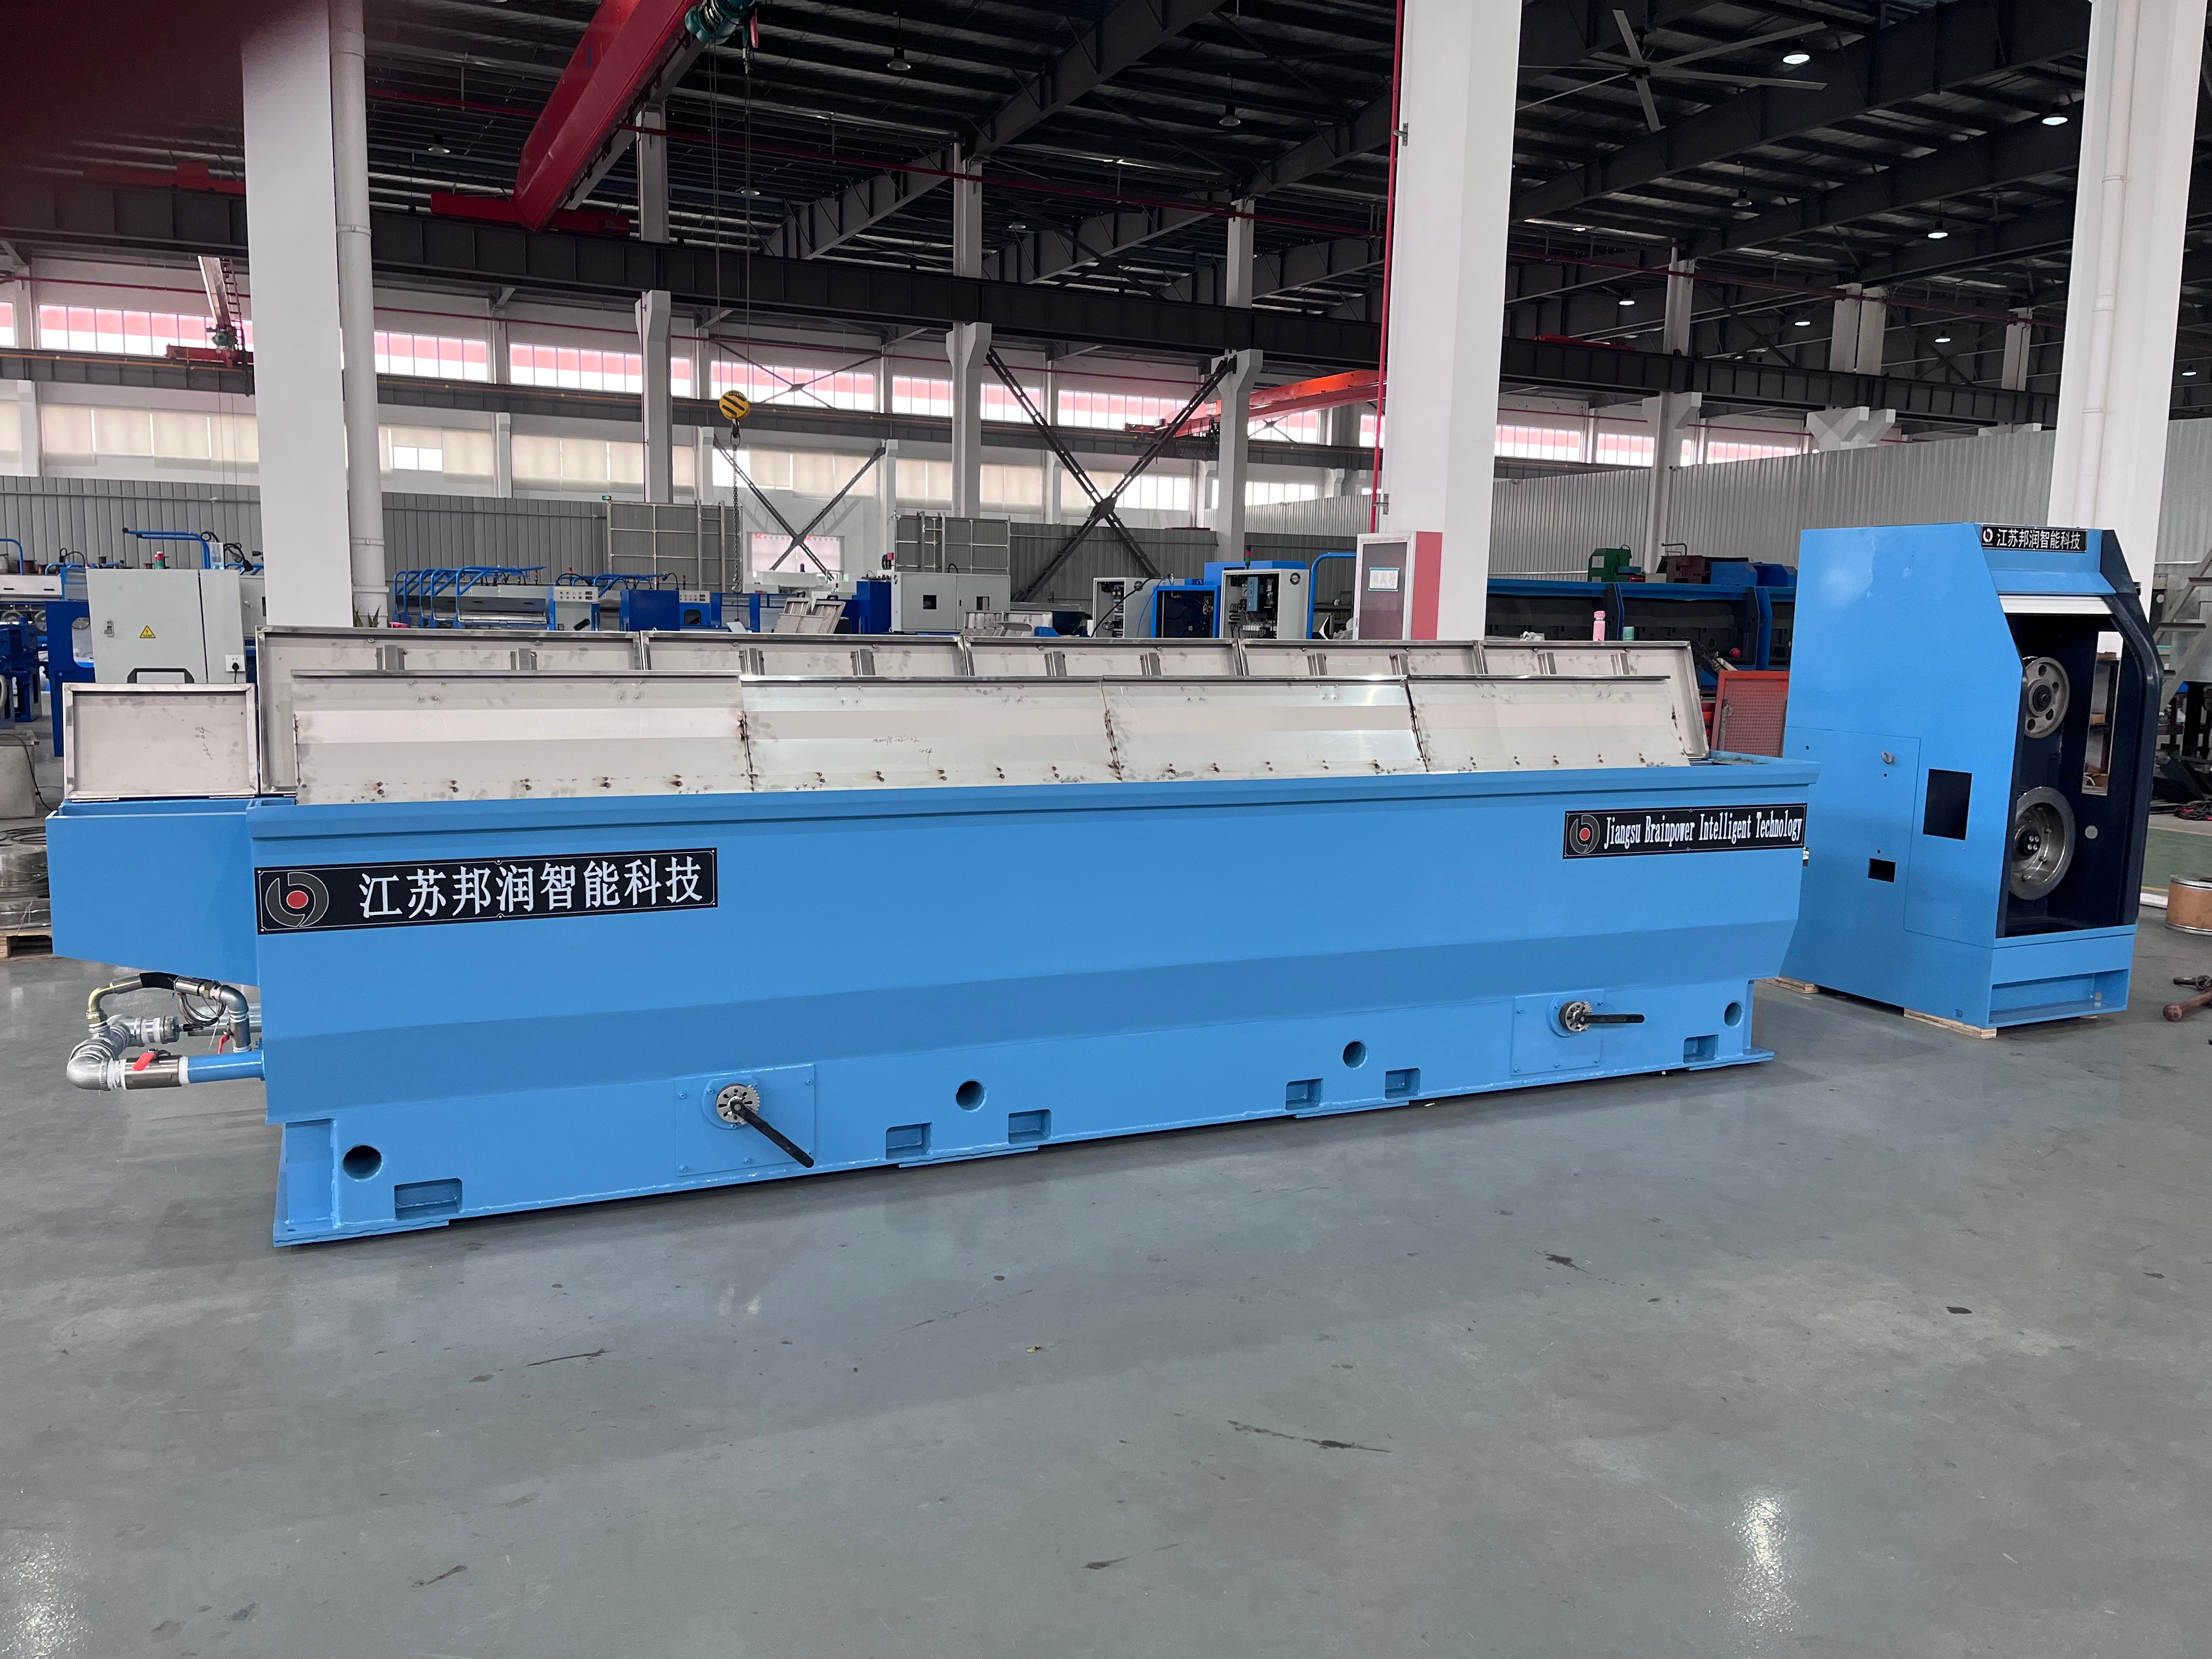
A fissuração dos fios durante o processo de estiramento representa um dos desafios produtivos mais onerosos na fabricação de metais. Ao utilizar um máquina de trefilação com recozimento , a qualidade do seu produto final depende criticamente da prevenção de fraturas internas e defeitos superficiais. Essas fissuras não só reduzem o rendimento do material, mas também comprometem as propriedades mecânicas essenciais para aplicações posteriores nos setores eletrônico, automotivo e industrial.

A integração da tecnologia de recozimento no seu sistema de estiramento de fios transforma inteiramente a equação produtiva. O controle adequado do recozimento afeta diretamente a qualidade do fio em todas as etapas de estiramento, eliminando a fragilidade e as tensões internas que desencadeiam fissuras. Compreender a relação entre o gerenciamento de temperatura, o tempo e a redução mecânica é fundamental para obter uma saída de fios consistente e isenta de defeitos.
Compreensão das Causas Fundamentais da Fissuração dos Fios
Tensão Térmica e Fragilidade do Material
A fissuração dos fios resulta fundamentalmente do alívio incompleto das tensões durante o processo de trefilação. À medida que o metal se desloca através de sucessivos matrizes de trefilação, sua estrutura molecular torna-se progressivamente mais tensionada e encruada. Sem intervenção térmica adequada, essa tensão acumulada excede o limite de fratura do material, provocando falha catastrófica. A qualidade do fio deteriora-se porque o metal não possui ductilidade suficiente para suportar deformações adicionais.
O controle da recozimento atua como mecanismo corretivo crítico nesse cenário. Ao aquecer o fio a temperaturas específicas abaixo do ponto de recristalização, restaura-se a mobilidade atômica e aliviam-se as tensões internas. O processo de controle do recozimento deve ser calibrado com precisão para corresponder à composição específica da liga utilizada e à tensão acumulada nas etapas anteriores de trefilação. Um excesso de temperatura gera estruturas de grão grosseiro que, paradoxalmente, agravam a suscetibilidade à fissuração, enquanto um aquecimento insuficiente deixa tensões residuais intactas.
Parâmetros de Estiramento e Taxas de Redução Inadequados
A velocidade de estiramento, a geometria do matriz e a percentagem de redução influenciam directamente a probabilidade de fissuração do fio. Uma redução excessiva numa única passagem força o material para além da sua capacidade de deformação plástica, iniciando microfissuras que se propagam sob tensão contínua. Uma máquina de estiramento de fios com recocedor permite aos operadores utilizar reduções menores por etapa, pois os intervalos de recozimento renovam as propriedades do material entre cada passagem. Esta abordagem em etapas distribui a tensão de forma mais uniforme e permite a recuperação da qualidade do fio.
A eficácia da lubrificação diminui quando a temperatura da matriz aumenta devido ao atrito. Um estado superficial deficiente entre o fio e a matriz cria pontos adicionais de concentração de tensão mecânica. O controlo do recozimento torna-se igualmente essencial aqui, pois ciclos térmicos optimizados reduzem o calor acumulado gerado pelo atrito durante o estiramento, mantendo melhor a integridade da película lubrificante e impedindo a oxidação superficial que acelera a fissuração.
Otimizando o Controle de Recozimento para Máxima Qualidade do Fio
Precisão de Temperatura e Estratégia de Resfriamento
A faixa de temperatura para um controle eficaz de recozimento é estreita e específica ao material. Para cobre e suas ligas, o recozimento típico ocorre entre 300 °C e 600 °C, dependendo da composição da liga e da história prévia de deformação. Manter a temperatura muito alta promove o crescimento de grãos e reduz a qualidade do fio devido à fragilidade; manter a temperatura muito baixa deixa tensões residuais. Uma máquina de trefilação de fios com recozimento adequadamente configurada inclui termopares precisos e laços de retroalimentação que mantêm a temperatura dentro de ±10 °C dos pontos de ajuste definidos.
A taxa de resfriamento após a recozimento exige atenção igual para evitar o revenimento e a regeneração de tensões. O resfriamento rápido ao ar pode introduzir novas tensões superficiais, enquanto um resfriamento excessivamente lento desperdiça tempo de ciclo e energia. A estratégia ideal emprega um resfriamento controlado que equilibra os requisitos metalúrgicos com a eficiência produtiva. Alguns sistemas avançados utilizam resfriamento assistido por ventiladores ou por jatos de água para atingir a curva de resfriamento ideal, mantendo a qualidade do fio durante toda a transição térmica.
Sistemas Integrados de Monitoramento e Retroalimentação
Os sistemas modernos de controle de recozimento incorporam avaliação em tempo real da qualidade do fio por meio do monitoramento da tração e de ensaios das propriedades mecânicas. Ao medir o alongamento do fio e a resistência à tração última em intervalos regulares, os operadores detectam sinais precoces de recozimento inadequado antes que ocorram fissuras. Essas métricas são transmitidas diretamente à máquina de trefilação com algoritmos de controle do recozimento, permitindo o ajuste automático da temperatura, do tempo de permanência e das taxas de resfriamento.
Sistemas de registro de dados acompanham os parâmetros de cada ciclo de recozimento e os correlacionam com incidentes subsequentes de fissuração. Essa análise histórica revela padrões que a observação manual não detecta, como variações sazonais da temperatura ambiente que afetam as taxas de resfriamento ou desvios graduais do forno que exigem recalibração. A manutenção preditiva torna-se viável quando os dados de controle de recozimento são integrados aos perfis de tensão de estiramento, permitindo intervenções preventivas antes que ocorra a degradação da qualidade.
Melhores Práticas para Implementação na Produção
Estabelecimento da Caracterização Inicial do Material
Antes de otimizar o controle da recozimento, caracterize minuciosamente a matéria-prima em fio proveniente de diversos lotes de fornecedores. Variações na dureza inicial, na estrutura de grãos e na composição de elementos-traço influenciam significativamente a forma como o material responde aos ciclos térmicos. Crie perfis específicos de recozimento para cada combinação de liga e diâmetro utilizada em sua operação. Uma máquina de trefilação com recozedor equipada com programação flexível deve acomodar essas variações sem exigir trocas manuais de matrizes ou reconfiguração do equipamento.
Teste amostras em cada etapa para consolidar a confiança nas novas receitas de controle de recozimento. Represente graficamente os valores de dureza antes e após o recozimento para verificar se o ciclo térmico atinge o amolecimento desejado sem superrecozimento. Essa validação empírica garante a consistência da qualidade do fio e protege contra trincas inesperadas quando a produção for ampliada para a capacidade total.
Manutenção Preventiva e Calibração do Sistema
Os elementos de aquecimento do forno degradam-se gradualmente, reduzindo a precisão do controle de recozimento e aumentando o risco de ultrapassagem de temperatura. A verificação trimestral dos termopares contra padrões de referência certificados evita deriva que comprometa a qualidade do fio. A formação de crosta nas paredes do forno isola os elementos de aquecimento e cria gradientes de temperatura que provocam recozimento não uniforme na seção transversal do fio, desencadeando fissurações localizadas.
A manutenção do sistema de lubrificação contribui diretamente para a prevenção de fissuras, mantendo a resistência constante do filme lubrificante durante a trefilação. Compostos de trefilação vencidos ou contaminados perdem viscosidade e propriedades de lubrificação de contorno, aumentando o atrito e a geração de calor. Em combinação com um controle marginal de recozimento, a lubrificação degradada acelera o aparecimento de falhas por fissuração. Estabeleça intervalos de troca de fluido com base nas horas de uso, em vez de cronogramas arbitrários baseados no calendário, garantindo desempenho lubrificante ideal ao longo de cada ciclo produtivo.
Perguntas Frequentes
Qual faixa de temperatura funciona melhor para o controle da recozimento na trefilação de fio de cobre?
O cobre normalmente requer controle de recozimento entre 300 °C e 450 °C para alívio ideal de tensões e restauração da qualidade do fio. A temperatura precisa depende do grau prévio de encruamento e das propriedades finais desejadas. Teste seu material e composição de liga específicos para determinar o ponto exato de ajuste que maximize a ductilidade, evitando ao mesmo tempo o crescimento excessivo dos grãos, que reduz a resistência.
Com que frequência o recozimento deve ocorrer durante o processo de trefilação?
Os intervalos de recozimento dependem da porcentagem acumulada de redução e do diâmetro do fio. Em aplicações de fio fino, o controle de recozimento pode ocorrer após uma redução total de 20–40 % em relação ao recozimento anterior. Uma máquina de trefilação com recozedor permite agendamento flexível; monitore a tensão do fio e realize ensaios de propriedades mecânicas para determinar se ciclos adicionais de recozimento melhoram a qualidade do fio ou representam desperdício por superprocessamento.
O controle inadequado da recozimento pode causar fissuras internas que não aparecem imediatamente?
Sim, o controle insuficiente do recozimento deixa tensões residuais que podem não causar fissuras visíveis durante a trefilação, mas se manifestam durante processos posteriores, como o enrolamento ou o uso em serviço. Essas fissuras tardias comprometem gravemente a qualidade do fio e geram devoluções por parte dos clientes. Um controle rigoroso do recozimento, com verificação das propriedades mecânicas, evita esse modo oculto de defeito, garantindo a completa eliminação das tensões antes de etapas subsequentes de trefilação.

