 EN



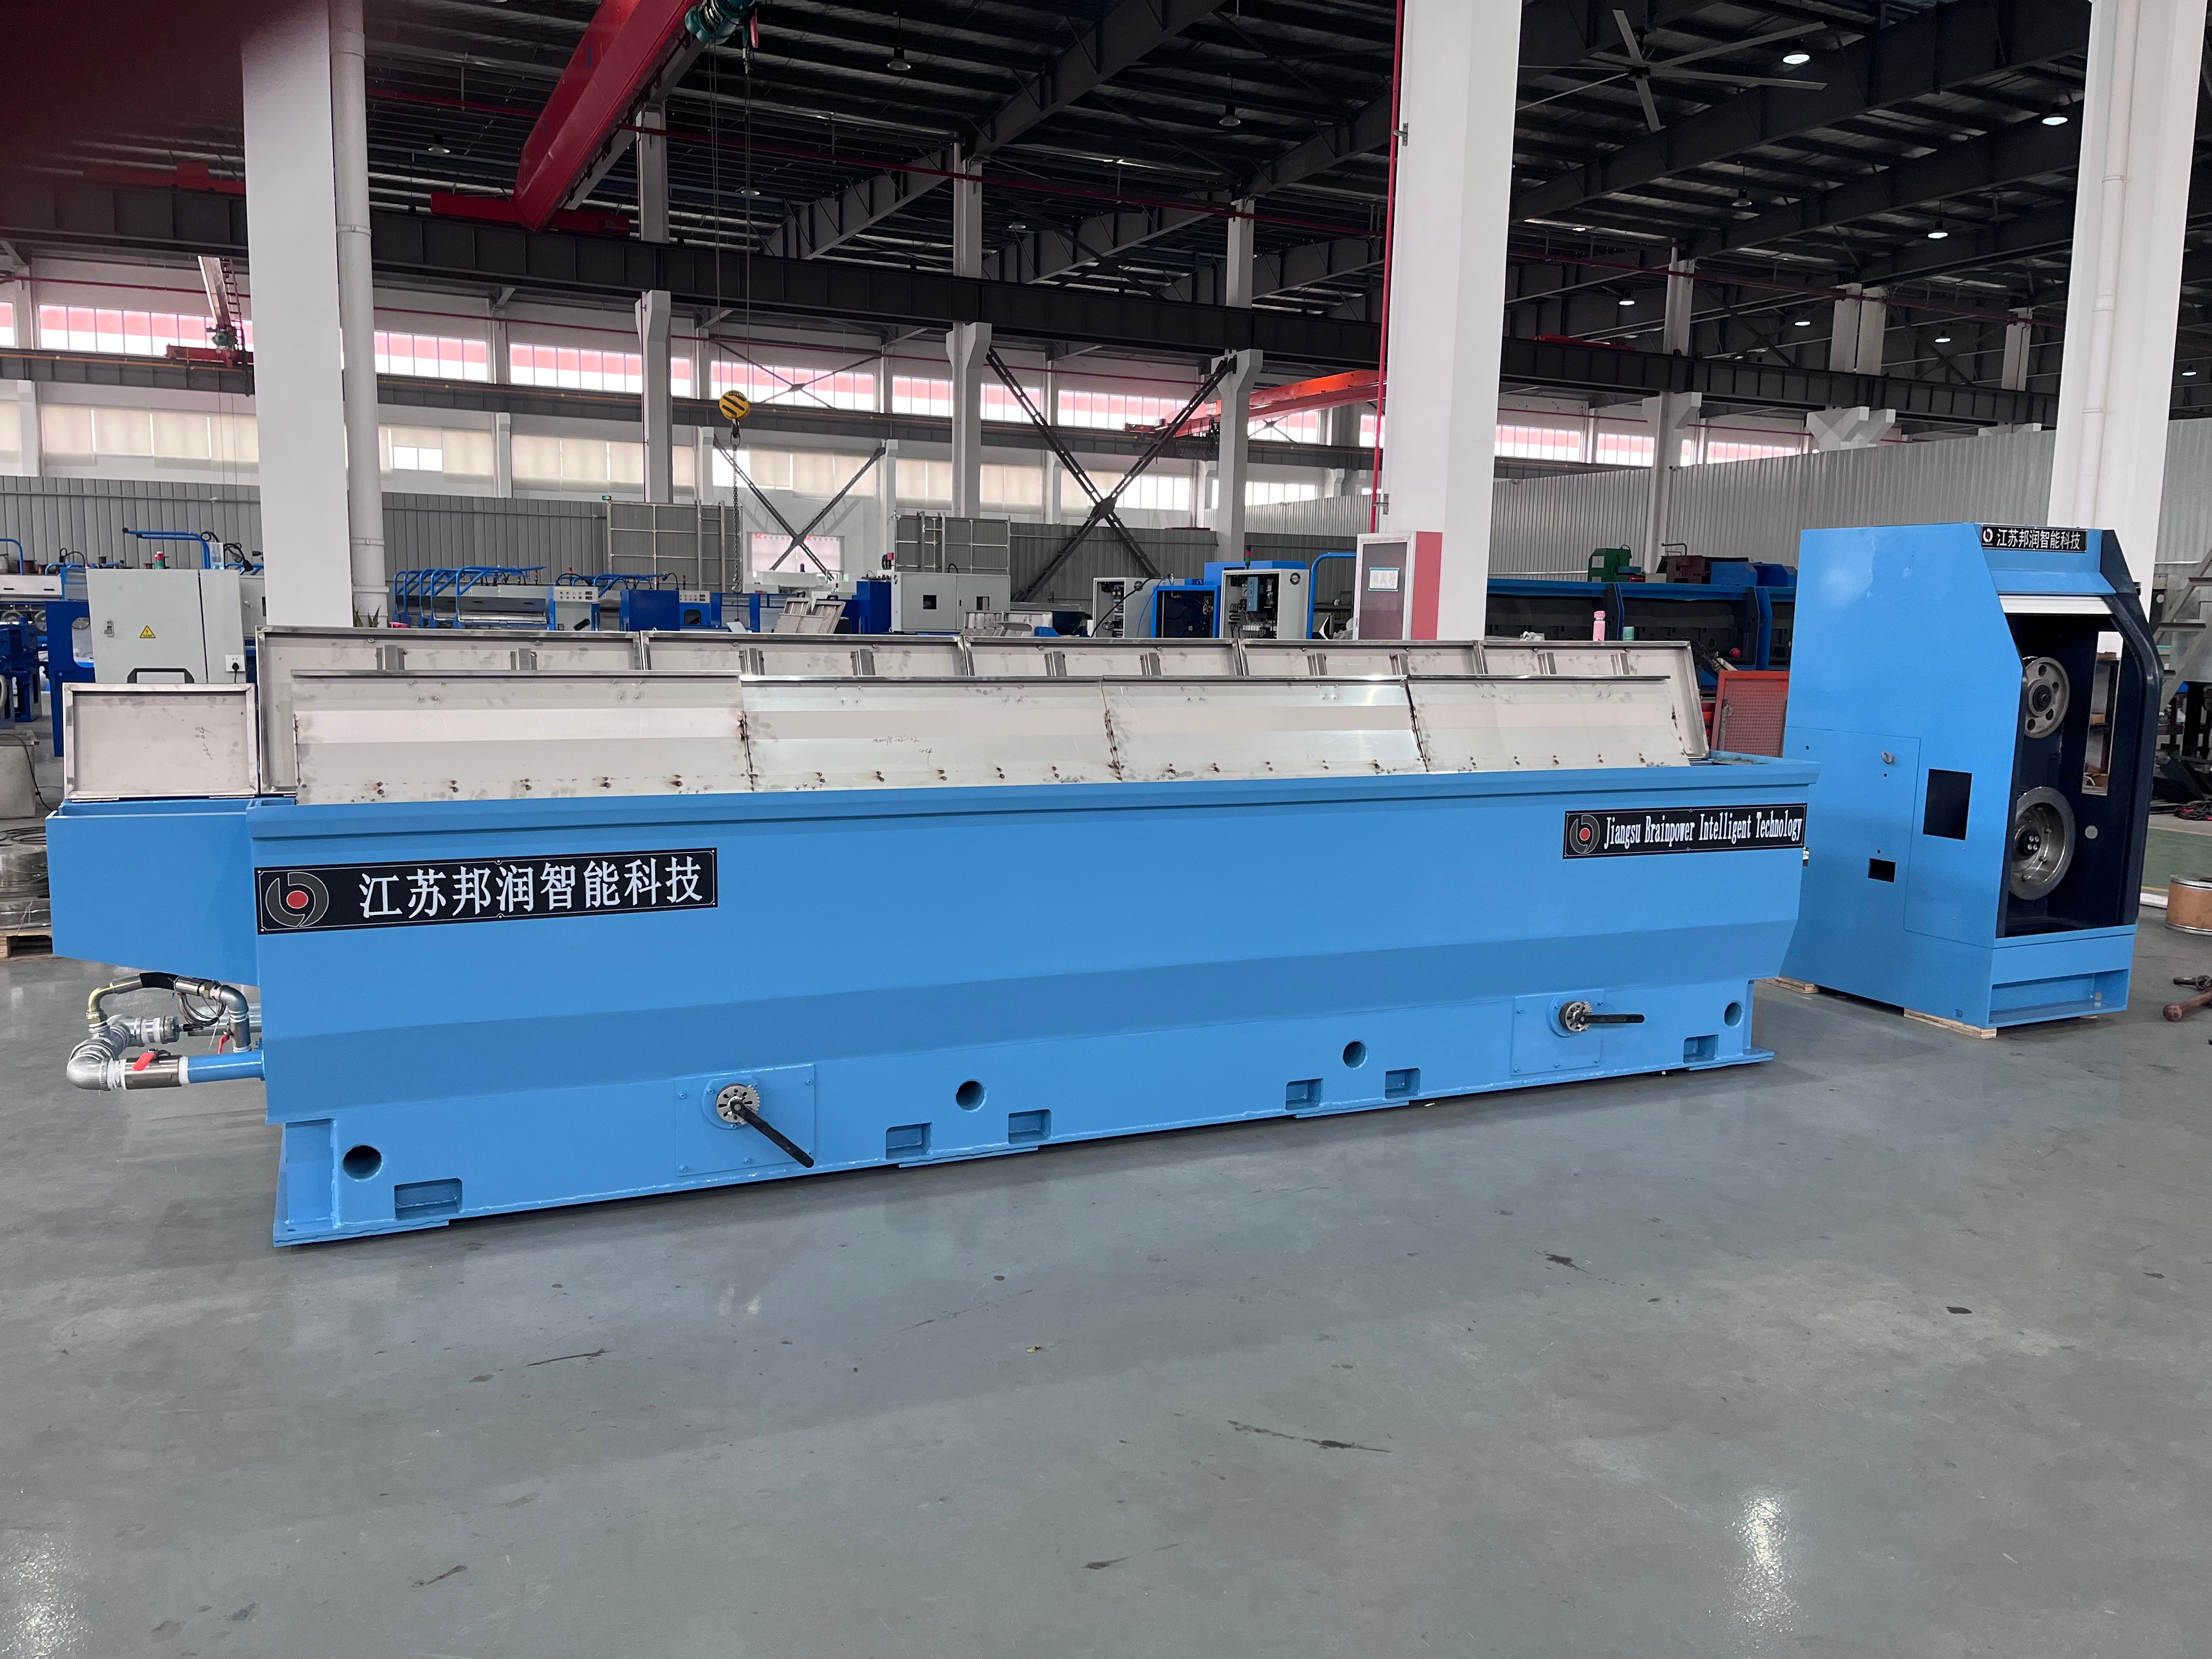
Fisurarea sârmei în timpul procesului de tragere reprezintă una dintre cele mai costisitoare provocări de producție din domeniul prelucrării metalelor. Atunci când se utilizează un mașină de tragere a sârmei cu recălzitor , calitatea produsului final depinde în mod esențial de prevenirea fisurilor interne și a defectelor de suprafață. Aceste fisuri nu doar reduc randamentul materialului, ci compromit și proprietățile mecanice esențiale pentru aplicațiile ulterioare din domeniile electronicii, automotive și industrial.

Integrarea tehnologiei de recoacere în sistemul dumneavoastră de tragere a sârmelor transformă întreaga ecuație de producție. Controlul corespunzător al recoacerii influențează direct calitatea sârmei pe toate etapele de tragere, eliminând fragilitatea și tensiunea internă care declanșează fisurarea. Înțelegerea relației dintre gestionarea temperaturii, temporizare și reducerea mecanică este fundamentală pentru obținerea unui flux constant de sârmă fără defecte.
Înțelegerea cauzelor fundamentale ale fisurării sârmei
Tensiunea termică și fragilitatea materialului
Fisurarea sârmei provine în esență dintr-o descărcare incompletă a tensiunilor în timpul procesului de tragere. Pe măsură ce metalul trece prin matricele succesive de tragere, structura sa moleculară devine din ce în ce mai tensionată și îndurată prin deformare. Fără o intervenție termică adecvată, această tensiune acumulată depășește pragul de rupere al materialului, provocând o cedare catastrofală. Calitatea sârmei se deteriorează deoarece metalul nu mai are suficientă ductilitate pentru a suporta deformări suplimentare.
Controlul recoacerii constituie mecanismul corectiv esențial în această situație. Prin încălzirea sârmei la temperaturi specifice, sub punctul de recristalizare, se restabilește mobilitatea atomică și se descarcă tensiunile interne. Procesul de control al recoacerii trebuie calibrat cu precizie pentru a corespunde compoziției specifice a aliajului dumneavoastră și tensiunii cumulate rezultate din etapele anterioare de tragere. Depășirea temperaturii dorite conduce la formarea unor structuri granulare grosolane, care, în mod paradoxal, agravează tendința la fisurare, în timp ce o încălzire insuficientă lasă tensiunile reziduale intacte.
Parametri de tragere incorecți și raporturi de reducere inadecvate
Viteza de tragere, geometria matriței și procentul de reducere influențează direct probabilitatea apariției fisurilor în sârmă. O reducere excesivă într-o singură etapă de tragere forțează materialul dincolo de capacitatea sa de deformare plastică, inițiind microfisuri care se propagă sub acțiunea continuă a tensiunii. O mașină de tragere a sârmei echipată cu un dispozitiv de recoacere permite operatorilor să utilizeze reduceri mai mici pe fiecare etapă, deoarece intervalele de recoacere reîmprospătează proprietățile materialelor între etapele de tragere. Această abordare etapizată distribuie tensiunea în mod mai uniform și permite recuperarea calității sârmei.
Eficiența lubrifierii scade atunci când temperatura matriței crește datorită frecării. O stare necorespunzătoare a suprafeței dintre sârmă și matriță creează puncte suplimentare de concentrare a tensiunii mecanice. Controlul recoacerii devine esențial și în acest caz, deoarece ciclurile termice optimizate reduc căldura cumulată generată de frecarea în timpul tragere, menținând integritatea mai bună a stratului de lubrifiant și împiedicând oxidarea suprafeței, care accelerează apariția fisurilor.
Optimizarea controlului recoacerii pentru calitatea maximă a sârmei
Precizia temperaturii și strategia de răcire
Fereastra de temperatură pentru un control eficient al recoacerii este îngustă și specifică materialului. Pentru cupru și aliajele sale, recoacerea tipică are loc între 300°C și 600°C, în funcție de compoziția aliajului și de istoricul anterior de deformare. Menținerea unei temperaturi prea ridicate favorizează creșterea grăunților și reduce calitatea sârmei prin fragilitate; menținerea unei temperaturi prea scăzute lasă tensiuni reziduale. O mașină de tragere a sârmei corect configurată, dotată cu instalație de recoacere, include termocuple precise și bucle de reacție care mențin temperatura în limitele de ±10°C față de valorile stabilite.
Rata de răcire după recoacere necesită o atenție egală pentru a preveni reîntărirea și regenerarea tensiunilor. Răcirea rapidă în aer poate introduce noi tensiuni la suprafață, în timp ce răcirea excesiv de lentă consumă inutil timpul de ciclu și energie. Strategia optimă folosește o răcire controlată care echilibrează cerințele metalurgice cu eficiența producției. Unele sisteme avansate utilizează răcire asistată cu ventilator sau prin pulverizare cu apă pentru a obține curba ideală de răcire, menținând în același timp calitatea sârmei pe tot parcursul tranziției termice.
Sisteme integrate de monitorizare și feedback
Sistemele moderne de control al recoacerii integrează evaluarea în timp real a calității sârmei prin monitorizarea tensiunii și testarea proprietăților mecanice. Măsurând alungirea sârmei și rezistența la rupere la tracțiune la intervale regulate, operatorii pot detecta semnele precoce ale unei recoaceri insuficiente înainte de apariția fisurilor. Aceste parametri sunt transmiși direct mașinii de tragere a sârmei, împreună cu algoritmii de control ai recoacerii, permițând ajustarea automată a temperaturii, a timpului de staționare și a ratelor de răcire.
Sistemele de înregistrare a datelor urmăresc parametrii fiecărui ciclu de recoacere și îi corelează cu incidentele ulterioare de fisurare. Această analiză istorică evidențiază modele pe care observația manuală le ratează, cum ar fi variațiile sezoniere ale temperaturii ambientale care afectează vitezele de răcire sau deriva progresivă a cuptoarelor, care necesită recalibrare. Întreținerea predictivă devine posibilă atunci când datele de control ale recoacerii se integrează cu profilurile de tensiune la tragere, permițând intervenții preventive înainte ca calitatea să se deterioreze.
Cele mai bune practici pentru implementarea în producție
Stabilirea caracterizării de bază a materialului
Înainte de optimizarea controlului recoacerii, caracterizați în mod riguros materialul de alimentare sub formă de sârmă provenit de la mai multe loturi ale furnizorilor. Variațiile inițiale ale durității, structurii granulare și compoziției elementelor în urme influențează în mod semnificativ modul în care materialul răspunde ciclurilor termice. Elaborați profiluri specifice de recoacere pentru fiecare combinație de aliaj și diametru utilizată în procesul dumneavoastră. O mașină de tragere a sârmei cu dispozitiv de recoacere dotat cu programare flexibilă trebuie să poată gestiona aceste variații fără a necesita schimbări manuale ale matrițelor sau reconfigurarea echipamentului.
Efectuați teste pe eșantioane la fiecare etapă pentru a vă asigura încrederea în noile rețete de control al recoacerii. Reprezentați grafic valorile durității înainte și după recoacere pentru a verifica dacă ciclul termic realizează îmblânzirea dorită, fără a provoca o recoacere excesivă. Această validare empirică asigură consistența calității sârmei și protejează împotriva apariției neașteptate a fisurilor atunci când producția este extinsă la capacitatea maximă.
Întreținere preventivă și calibrare a sistemului
Elementele de încălzire ale cuptoarelor se degradează treptat, reducând precizia controlului recoacerii și crescând riscul depășirii temperaturii. Verificarea trimestrială a termocuplelor împotriva standardelor de referință certificate previne deriva care compromite calitatea sârmei. Depozitarea de crustă pe pereții cuptoarelor izolează elementele de încălzire și creează gradienți de temperatură care provoacă o recoacere neuniformă pe secțiunea transversală a sârmei, declanșând fisurări locale.
Întreținerea sistemului de ungere sprijină direct prevenirea fisurărilor prin menținerea unei rezistențe constante a stratului de lubrifiant în timpul tragării. Compusele pentru tragere expirate sau contaminate își pierd vâscozitatea și proprietățile de ungere la limită, ceea ce crește frecarea și generarea de căldură. În combinație cu un control marginal al recoacerii, ungerea degradată accelerează apariția defectelor prin fisurare. Stabiliți intervalele de schimbare a lichidului pe baza numărului de ore de utilizare, nu pe baza unor calendare arbitrare, asigurând astfel performanțe optime ale ungerei pe întreaga durată a fiecărei serii de producție.
Întrebări frecvente
Ce interval de temperatură funcționează cel mai bine pentru controlul recoacerii în tragerea sârmei din cupru?
Cuprul necesită, în mod tipic, un control al recoacerii între 300 °C și 450 °C pentru o descărcare optimă a tensiunilor și pentru restabilirea calității sârmei. Temperatura exactă depinde de gradul anterior de îngălbenire prin deformare și de proprietățile finale țintă. Testați materialul și compoziția specifică de aliaj pentru a determina punctul exact de setare care maximizează ductilitatea, evitând în același timp îngroșarea granulelor, care reduce rezistența.
Cât de des trebuie efectuată recoacerea în timpul procesului de tragere?
Intervalele de recoacere depind de procentul cumulat de reducere și de diametrul sârmei. Pentru aplicațiile cu sârmă fină, controlul recoacerii poate avea loc după o reducere totală de 20–40 % față de recoacerea anterioară. O mașină de tragere a sârmei echipată cu un dispozitiv de recoacere permite programare flexibilă; monitorizați tensiunea sârmei și testați proprietățile mecanice pentru a determina dacă ciclurile suplimentare de recoacere îmbunătățesc calitatea sârmei sau reprezintă o prelucrare excesivă care conduce la deșeuri.
Poate un control slab al recoacerii să cauzeze fisuri interne care nu apar imediat?
Da, un control inadecvat al recoacerii lasă tensiuni reziduale care pot să nu provoace fisuri vizibile în timpul tragării, dar se manifestă în timpul prelucrărilor ulterioare, înfășurării sau utilizării în exploatare. Aceste fisuri întârziate compromit grav calitatea sârmei și generează returnări din partea clienților. Un control riguros al recoacerii, împreună cu verificarea proprietăților mecanice, previne acest mod ascuns de defect, asigurând eliminarea completă a tensiunilor înainte de etapele ulterioare de tragere.

