 EN



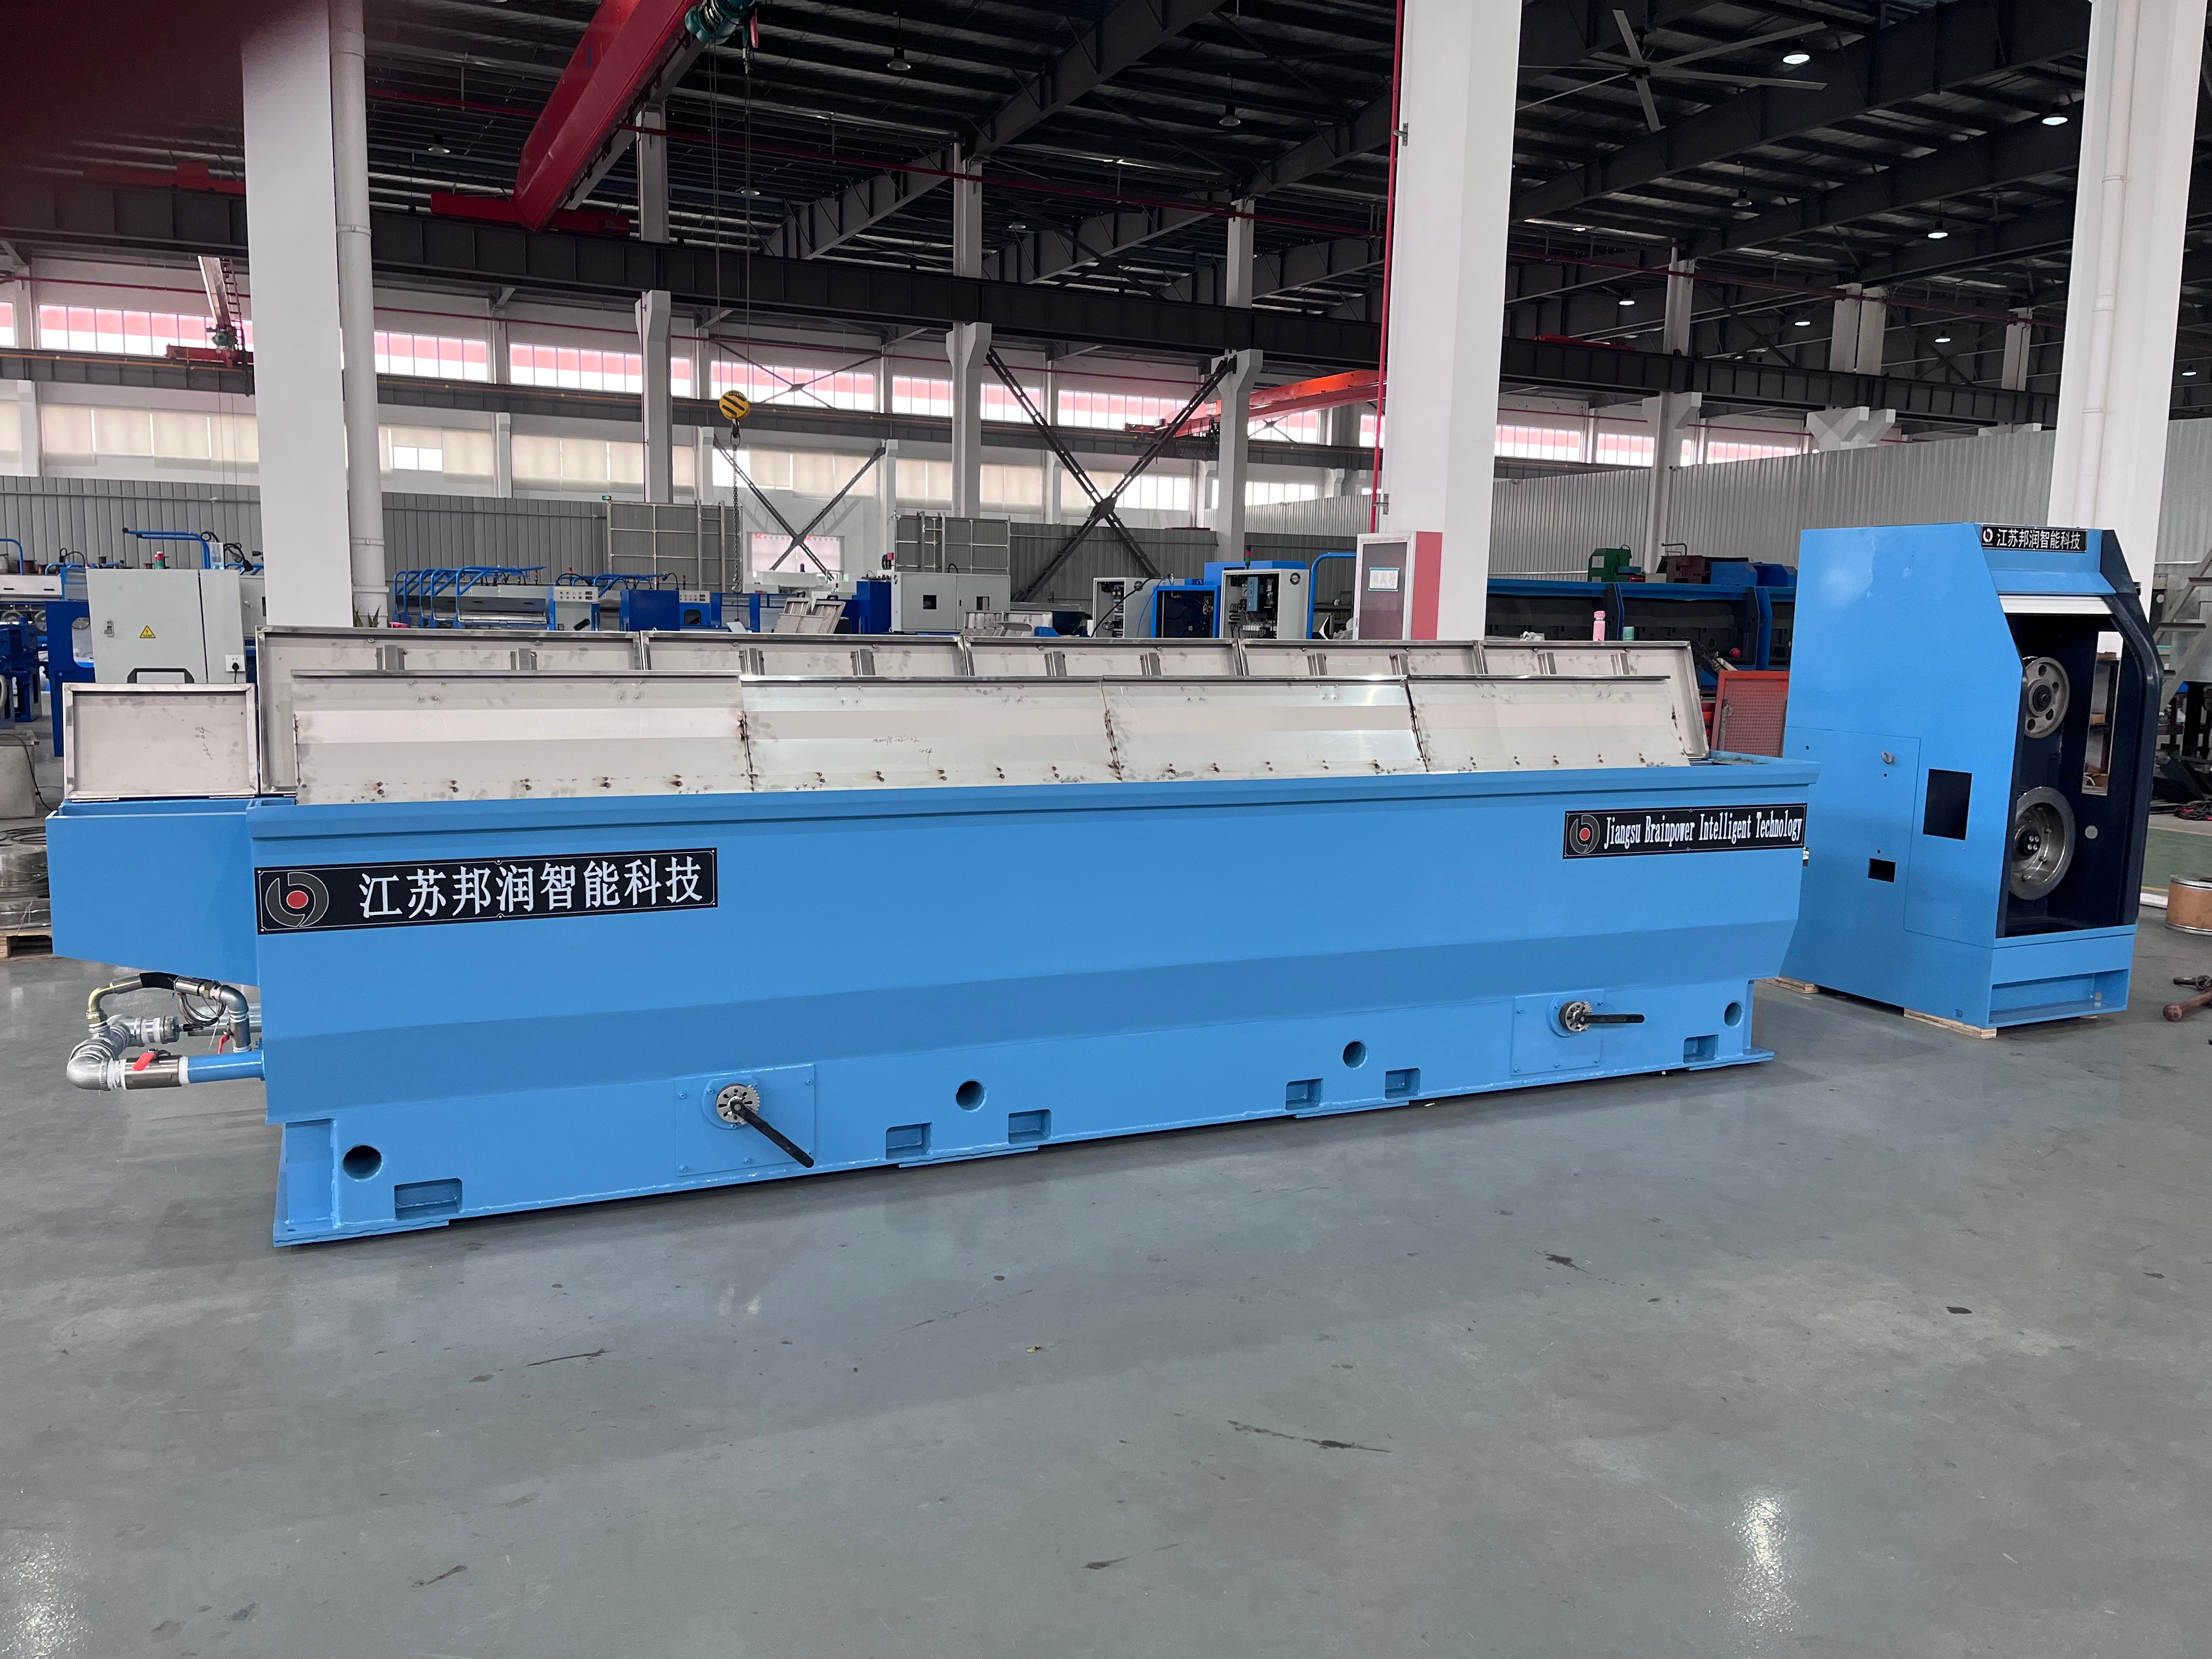
তার টানা প্রক্রিয়ার সময় তারের ফাটল ধরা ধাতু প্রস্তুতকরণে সবচেয়ে ব্যয়বহুল উৎপাদন চ্যালেঞ্জগুলির মধ্যে একটি। যখন আপনি একটি অ্যানিলার সহ তার ট্রান্স মেশিন , ব্যবহার করছেন, আপনার চূড়ান্ত পণ্যের গুণগত মান অভ্যন্তরীণ ফাটল এবং পৃষ্ঠ ত্রুটি প্রতিরোধ করার উপর সমালোচনামূলকভাবে নির্ভর করে। এই ফাটলগুলি শুধুমাত্র উপকরণের আউটপুট কমায় না, বরং ইলেকট্রনিক্স, অটোমোটিভ এবং শিল্প খাতের ডাউনস্ট্রিম অ্যাপ্লিকেশনগুলির জন্য প্রয়োজনীয় যান্ত্রিক বৈশিষ্ট্যগুলিও ক্ষুণ্ন করে।

আপনার তার টানা সিস্টেমে অ্যানিলিং প্রযুক্তির একীভূতকরণ সমগ্র উৎপাদন সমীকরণকে রূপান্তরিত করে। সঠিক অ্যানিলিং নিয়ন্ত্রণ প্রতিটি টানা পর্যায়ে তারের গুণগত মানকে সরাসরি প্রভাবিত করে, যা ফাটল সৃষ্টিকারী ভঙ্গুরতা এবং অভ্যন্তরীণ চাপ দূর করে। তাপমাত্রা পরিচালনা, সময় এবং যান্ত্রিক হ্রাসের মধ্যে সম্পর্ক বোঝা ধ্রুব এবং ত্রুটিমুক্ত তার আউটপুট অর্জনের জন্য মৌলিক।
তারের ফাটলের মূল কারণ বোঝা
তাপীয় চাপ এবং উপকরণের ভঙ্গুরতা
তারের ফাটল মূলত টানা প্রক্রিয়ার সময় চাপ পূর্ণরূপে কমানো না হওয়ার কারণে ঘটে। ধাতু ধারাবাহিকভাবে টানা ডাইগুলির মধ্য দিয়ে যাওয়ার সময় এর আণবিক গঠন ক্রমশ বেশি বেশি চাপের শিকার হয় এবং কাজ-দৃঢ় হয়। উপযুক্ত তাপীয় হস্তক্ষেপ ছাড়া, এই জমা হওয়া চাপ উপাদানটির ভাঙনের সীমা অতিক্রম করে, যার ফলে বিপর্যয়কর ব্যর্থতা ঘটে। তারের গুণগত মান নষ্ট হয় কারণ ধাতুটি আরও বিকৃতি সহ্য করার জন্য যথেষ্ট তন্যতা হারায়।
এই পরিস্থিতিতে অ্যানিলিং নিয়ন্ত্রণ হল গুরুত্বপূর্ণ সংশোধনমূলক পদ্ধতি। তারটিকে পুনঃস্ফটিকীকরণ বিন্দুর নীচে নির্দিষ্ট তাপমাত্রায় উত্তপ্ত করে আপনি পরমাণুর গতিশীলতা পুনরুদ্ধার করেন এবং অভ্যন্তরীণ চাপ কমান। অ্যানিলিং নিয়ন্ত্রণ প্রক্রিয়াটি আপনার নির্দিষ্ট মিশ্র ধাতুর গঠন এবং আগের টানা পর্যায়গুলি থেকে জমা হওয়া চাপের সাথে সঠিকভাবে মিলিয়ে নিতে হবে। তাপমাত্রা অতিক্রম করলে বড় বড় শস্য গঠন হয়, যা বিপরীতভাবে ফাটলের ঝুঁকিকে বাড়িয়ে দেয়, আর অপর্যাপ্ত উত্তাপ অবশিষ্ট চাপকে অপরিবর্তিত রেখে দেয়।
অপ্রয়োগযোগ্য আঁকা প্যারামিটার এবং হ্রাস অনুপাত
তারের আঁকা গতি, ডাইয়ের জ্যামিতি এবং হ্রাসের শতকরা হার সরাসরি তারে ফাটল হওয়ার সম্ভাবনাকে প্রভাবিত করে। একক আঁকায় অত্যধিক হ্রাস উপাদানটিকে এর প্লাস্টিক বিকৃতির সীমা অতিক্রম করতে বাধ্য করে, যার ফলে সূক্ষ্ম ফাটল সৃষ্টি হয় এবং চলমান চাপের অধীনে সেগুলো বিস্তৃত হয়। অ্যানিলারযুক্ত তার আঁকা মেশিন অপারেটরদের প্রতিটি পর্যায়ে ছোট হ্রাস ব্যবহার করতে সক্ষম করে, কারণ আঁকার মধ্যবর্তী সময়ে অ্যানিলিং উপাদানের বৈশিষ্ট্যগুলোকে পুনরুজ্জীবিত করে। এই পর্যায়ক্রমিক পদ্ধতি চাপকে আরও সমানভাবে বণ্টন করে এবং তারের গুণগত মান পুনরুদ্ধারের সুযোগ দেয়।
ঘর্ষণের কারণে ডাইয়ের তাপমাত্রা বৃদ্ধি পেলে লুব্রিকেশনের কার্যকারিতা হ্রাস পায়। তার ও ডাইয়ের মধ্যে খারাপ পৃষ্ঠ অবস্থা অতিরিক্ত যান্ত্রিক চাপ কেন্দ্রের সৃষ্টি করে। এখানেও অ্যানিলিং নিয়ন্ত্রণ অপরিহার্য, কারণ অপ্টিমাইজড তাপীয় চক্রগুলো আঁকার ঘর্ষণ দ্বারা উৎপন্ন সম্পদিত তাপকে কমিয়ে লুব্রিকেশন ফিল্মের অখণ্ডতা বজায় রাখে এবং ফাটল ত্বরান্বিত করে এমন পৃষ্ঠ অক্সিডেশন রোধ করে।
সর্বোচ্চ তারের মান অর্জনের জন্য অ্যানিলিং নিয়ন্ত্রণ অপটিমাইজ করা
তাপমাত্রা নির্ভুলতা এবং শীতলীকরণ কৌশল
কার্যকর অ্যানিলিং নিয়ন্ত্রণের জন্য তাপমাত্রা পরিসীমা সংকীর্ণ এবং উপাদান-নির্ভর। তামা ও তামা মিশ্র ধাতুর ক্ষেত্রে, মিশ্র ধাতুর গঠন ও পূর্ববর্তী কাজের ইতিহাসের উপর নির্ভর করে সাধারণত ৩০০°সে থেকে ৬০০°সে তাপমাত্রায় অ্যানিলিং সম্পন্ন হয়। তাপমাত্রা অত্যধিক বেশি রাখলে শস্য বৃদ্ধি ঘটে এবং ভঙ্গুরতা বৃদ্ধির মাধ্যমে তারের মান হ্রাস পায়; অন্যদিকে, তাপমাত্রা অত্যধিক কম রাখলে অবশিষ্ট বিকৃতি থেকে যায়। একটি সঠিকভাবে কনফিগার করা তার টানা মেশিন যাতে অ্যানিলার অন্তর্ভুক্ত থাকে, তাতে নির্ভুল থার্মোকাপল এবং ফিডব্যাক লুপ থাকে যা লক্ষ্য সেটপয়েন্টের ±১০°সে মধ্যে তাপমাত্রা বজায় রাখে।
গলিত অবস্থা থেকে শীতলীকরণের হার নিয়ন্ত্রণ করা আবশ্যিক, যাতে পুনরায় কঠিনীভূত হওয়া এবং চাপ পুনরুৎপাদন রোধ করা যায়। দ্রুত বাতাসের মাধ্যমে শীতলীকরণ নতুন পৃষ্ঠ চাপ সৃষ্টি করতে পারে, অন্যদিকে অত্যধিক ধীর শীতলীকরণ চক্র সময় ও শক্তি নষ্ট করে। সর্বোত্তম পদ্ধতি হলো নিয়ন্ত্রিত শীতলীকরণ, যা ধাতুবিদ্যাগত প্রয়োজনীয়তা এবং উৎপাদন দক্ষতা—উভয়কেই সমানভাবে বিবেচনা করে। কিছু উন্নত ব্যবস্থা আদর্শ শীতলীকরণ বক্ররেখা অর্জনের জন্য ফ্যান-সহায়িত বা জল-স্প্রে শীতলীকরণ ব্যবহার করে, যার ফলে তাপমাত্রা পরিবর্তনের সময় তারের গুণগত মান অক্ষুণ্ণ থাকে।
একীভূত পর্যবেক্ষণ ও প্রতিক্রিয়া ব্যবস্থা
আধুনিক অ্যানিলিং নিয়ন্ত্রণ ব্যবস্থাগুলি টেনশন পর্যবেক্ষণ ও যান্ত্রিক বৈশিষ্ট্য পরীক্ষার মাধ্যমে বাস্তব সময়ে তারের গুণগত মান মূল্যায়ন করে। নির্দিষ্ট ব্যবধানে তারের প্রসারণ ও চূড়ান্ত আঁটো শক্তি পরিমাপ করে অপারেটররা ফাটল হওয়ার আগেই অপর্যাপ্ত অ্যানিলিং-এর প্রাথমিক লক্ষণগুলি শনাক্ত করতে পারেন। এই পরিমাপগুলি সরাসরি তার টানা মেশিন এবং অ্যানিলার নিয়ন্ত্রণ অ্যালগরিদমে প্রবেশ করে, যার ফলে স্বয়ংক্রিয়ভাবে তাপমাত্রা, ধীরগতির সময় এবং শীতলীকরণ হার সামঞ্জস্য করা সম্ভব হয়।
ডাটা লগিং সিস্টেমগুলি প্রতিটি অ্যানিলিং চক্রের প্যারামিটারগুলি ট্র্যাক করে এবং তাদের নিচের দিকের ফাটল ঘটনার সাথে সম্পর্কিত করে। এই ঐতিহাসিক বিশ্লেষণটি ম্যানুয়াল পর্যবেক্ষণ দ্বারা মিস করা প্যাটার্নগুলি উন্মোচন করে, যেমন পরিবেশগত তাপমাত্রার মৌসুমি পরিবর্তন যা ঠান্ডা হওয়ার হারকে প্রভাবিত করে অথবা ভারসাম্যহীনতা যা পুনরায় ক্যালিব্রেশনের প্রয়োজন হয়। যখন অ্যানিলিং নিয়ন্ত্রণ ডাটা ড্রয়িং টেনশন প্রোফাইলের সাথে একীভূত হয়, তখন গুণগত অবনতি ঘটার আগেই প্রতিরোধমূলক হস্তক্ষেপের জন্য ভবিষ্যদ্বাণীমূলক রক্ষণাবেক্ষণ সম্ভব হয়ে ওঠে।
উৎপাদন বাস্তবায়নের জন্য সেরা অনুশীলন
বেসলাইন উপাদান বৈশিষ্ট্য প্রতিষ্ঠা
অ্যানিলিং নিয়ন্ত্রণ অপ্টিমাইজ করার আগে, একাধিক সরবরাহকারীর পার্চেস লট থেকে আসা তারের ফিডস্টকের বৈশিষ্ট্য বিস্তারিতভাবে বিশ্লেষণ করুন। প্রাথমিক কঠোরতা, গ্রেন গঠন এবং সূক্ষ্ম মৌলের গঠনের পার্থক্যগুলি উপাদানটির তাপীয় চক্রের প্রতি প্রতিক্রিয়াকে উল্লেখযোগ্যভাবে প্রভাবিত করে। আপনার উৎপাদন প্রক্রিয়ায় ব্যবহৃত প্রতিটি মিশ্র ধাতু ও ব্যাসের সংমিশ্রণের জন্য উপাদান-নির্দিষ্ট অ্যানিলিং প্রোফাইল তৈরি করুন। নমনীয় প্রোগ্রামিং সক্ষম অ্যানিলারযুক্ত তার টানা মেশিনটি এই পার্থক্যগুলি মোকাবেলা করতে পারবে, যার জন্য হাতে ডাই পরিবর্তন বা সরঞ্জাম পুনরায় কনফিগার করার প্রয়োজন হবে না।
নতুন অ্যানিলিং নিয়ন্ত্রণ রেসিপির বিশ্বাসযোগ্যতা নিশ্চিত করতে প্রতিটি পর্যায়ে নমুনা পরীক্ষা করুন। অ্যানিলিংয়ের আগে ও পরে কঠোরতা মানগুলি লেখচিত্রে ফেলুন, যাতে তাপীয় চক্রটি অতিরিক্ত অ্যানিলিং ছাড়াই কাঙ্ক্ষিত নরমকরণ অর্জন করছে কিনা তা যাচাই করা যায়। এই প্রায়োগিক যাচাই তারের গুণগত স্থিতিশীলতা নিশ্চিত করে এবং উৎপাদন পূর্ণ ক্ষমতায় বৃদ্ধি পেলে অপ্রত্যাশিত ফাটলের ঝুঁকি থেকে রক্ষা করে।
প্রতিরোধমূলক রক্ষণাবেক্ষণ ও সিস্টেম ক্যালিব্রেশন
ভাটির তাপ উৎপাদনকারী উপাদানগুলি ধীরে ধীরে ক্ষয়প্রাপ্ত হয়, যার ফলে অ্যানিলিং নিয়ন্ত্রণের নির্ভুলতা কমে যায় এবং তাপমাত্রা অতিক্রমের ঝুঁকি বৃদ্ধি পায়। প্রতি তিন মাস অন্তর থার্মোকাপলগুলির পরীক্ষা করে সার্টিফাইড রেফারেন্স মানের সঙ্গে তুলনা করা হয়, যাতে তারের গুণগত মান ক্ষতিগ্রস্ত না হয় এমন ড্রিফট রোধ করা যায়। ভাটির দেয়ালে স্কেল জমা হওয়া তাপ উৎপাদনকারী উপাদানগুলিকে অপ্রভাবিত করে এবং তাপমাত্রার ঢাল সৃষ্টি করে, যার ফলে তারের ক্রস-সেকশনে অসম অ্যানিলিং ঘটে এবং স্থানীয়ভাবে ফাটল সৃষ্টি হয়।
লুব্রিকেশন সিস্টেমের রক্ষণাবেক্ষণ তার টানার সময় সুস্থির ফিল্ম শক্তি বজায় রেখে ফাটল রোধে সরাসরি সহায়তা করে। মেয়াদোত্তীর্ণ বা দূষিত ড্রয়িং কম্পাউন্ডগুলি তাদের সান্দ্রতা ও সীমা লুব্রিকেশন বৈশিষ্ট্য হারায়, যার ফলে ঘর্ষণ ও তাপ উৎপাদন বৃদ্ধি পায়। অস্থায়ী অ্যানিলিং নিয়ন্ত্রণের সঙ্গে এই ক্ষীণ লুব্রিকেশন মিলিত হলে ফাটলের ব্যর্থতা আরও দ্রুত ঘটে। প্রতিটি উৎপাদন চক্রে অপ্টিমাল লুব্রিকেশন কার্যকারিতা নিশ্চিত করতে তরল পরিবর্তনের সময়সীমা ক্যালেন্ডার ভিত্তিক না হয়ে ব্যবহারের ঘণ্টা ভিত্তিক নির্ধারণ করা উচিত।
প্রশ্নোত্তর
তামা তার টানার সময় অ্যানিলিং নিয়ন্ত্রণের জন্য কোন তাপমাত্রা পরিসরটি সবচেয়ে ভালোভাবে কাজ করে?
অপ্টিমাল চাপ মুক্তি এবং তারের গুণগত মান পুনরুদ্ধারের জন্য তামা সাধারণত ৩০০°সে থেকে ৪৫০°সে তাপমাত্রা পরিসরে অ্যানিলিং নিয়ন্ত্রণ প্রয়োজন। নির্ভুল তাপমাত্রা আগের কাজ-কঠোরীকরণের মাত্রা এবং লক্ষ্য চূড়ান্ত বৈশিষ্ট্যের উপর নির্ভর করে। আপনার নির্দিষ্ট উপাদান এবং মিশ্র ধাতুর গঠন পরীক্ষা করে সেই নির্দিষ্ট তাপমাত্রা নির্ধারণ করুন যা তন্তুতা সর্বাধিক করে কিন্তু শক্তি হ্রাস করে এমন শস্য বৃহদাকারকরণ এড়ায়।
টানার প্রক্রিয়ার সময় অ্যানিলিং কতবার ঘটানো উচিত?
অ্যানিলিং ব্যবধানগুলি সঞ্চিত হ্রাস শতাংশ এবং তারের ব্যাসের উপর নির্ভর করে। সূক্ষ্ম তার প্রয়োগের ক্ষেত্রে, পূর্ববর্তী অ্যানিলিং থেকে মোট ২০–৪০% হ্রাসের পর অ্যানিলিং নিয়ন্ত্রণ ঘটতে পারে। অ্যানিলারযুক্ত তার টানার মেশিন নমনীয় সময়সূচী অনুমতি দেয়; তারের টান পর্যবেক্ষণ করুন এবং যান্ত্রিক বৈশিষ্ট্য পরীক্ষা করে নির্ণয় করুন যে অতিরিক্ত অ্যানিলিং চক্রগুলি তারের গুণগত মান উন্নত করে কিনা অথবা এটি অতি-প্রক্রিয়াকরণের অপচয় কি না।
দুর্বল অ্যানিলিং নিয়ন্ত্রণের কারণে অবিলম্বে প্রকাশিত না হওয়া অভ্যন্তরীণ ফাটল হতে পারে কি?
হ্যাঁ, অপর্যাপ্ত অ্যানিলিং নিয়ন্ত্রণের ফলে অবশিষ্ট পীড়ন থেকে যায়, যা তার টানার সময় দৃশ্যমান ফাটল সৃষ্টি করতে পারে না, কিন্তু পরবর্তী প্রক্রিয়াকরণ, কয়েলিং বা ব্যবহারকালীন প্রকাশিত হয়। এই বিলম্বিত ফাটলগুলি তারের গুণগত মানকে গুরুতরভাবে ক্ষুণ্ন করে এবং গ্রাহক ফেরতের কারণ হয়। যান্ত্রিক বৈশিষ্ট্য যাচাইসহ কঠোর অ্যানিলিং নিয়ন্ত্রণ পরবর্তী টানার পর্যায়গুলি শুরু হওয়ার আগে সম্পূর্ণ পীড়ন মুক্তি নিশ্চিত করে, এই লুকানো ত্রুটির ধরনটি প্রতিরোধ করে।

