 EN



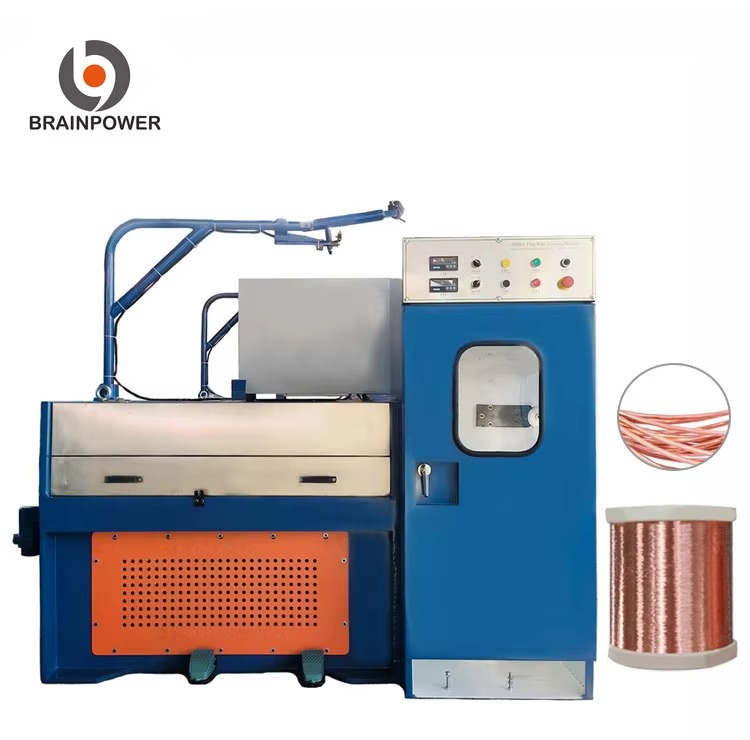
Malzeme kaybı, modern kablo üretim hattı operasyonlarında en önemli maliyet unsurlarından birini temsil eder. Üretilen her metre kablo, ham madde tüketimini, enerji kullanımını ve işlem süresini içerir; bu nedenle kayıp azaltımı, kritik bir operasyonel önceliktir. Kablo üretim hattı sistemlerindeki verimsizlikleri ele almayı başaramayan kuruluşlar, daralan marjlarla, çevresel uyum zorluklarıyla ve rekabet avantajı kaybıyla karşı karşıya kalır. Kaybın kök nedenlerini anlayıp sistematik kontroller uygulamak, üreticilerin kablo ekipmanlarını nasıl işlettiğini ve karlılığı nasıl maksimize ettiğini dönüştürür.
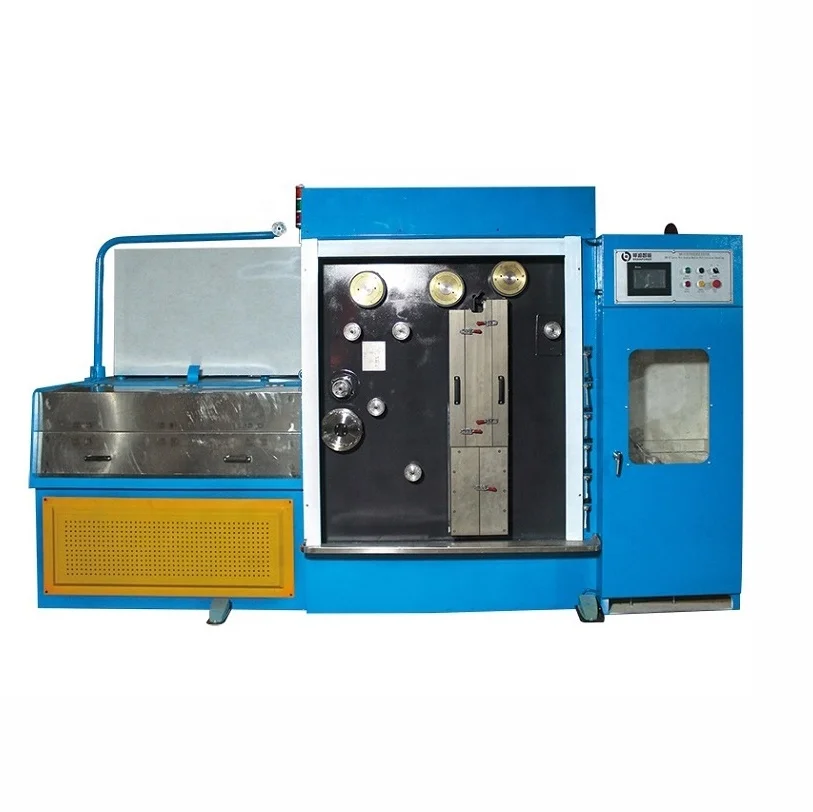
Bir kablo üretim hattında etkili kayıp azaltımı, kablo üretim hattı çok yönlü bir yaklaşım gerektirir: ekipman optimizasyonu, süreç disiplini, operatör eğitimi ve sürekli izleme bir araya gelmelidir. Bu unsurları sistematik olarak entegre eden endüstriyel kablo üreticileri, ilk yıl içinde %15 ila %30 oranında atık azaltımı başarır. Bu makale, üretim operasyonlarınızda kalite standartlarını ve üretim hedeflerini korurken malzeme atığını azaltmaya yönelik pratik ve kanıtlanmış stratejileri ele alır.
Kablo Ekipmanı Operasyonlarında Atık Kaynaklarının Belirlenmesi
Malzeme Kaybı Noktalarının Anlaşılması
Kablo üretim ortamlarındaki atık, birbirleriyle bağlantılı çok sayıda kaynaktan kaynaklanır. İlk çekme, bükme ve yalıtım aşamalarında oluşan hurda, toplam ham madde girdisinin yüzde sekiz ile on iki'sini sıklıkla oluşturarak en büyük kategoriye sahiptir. Kablo ekipmanı ayarlarının belirtildiği sınırların dışına çıkması boyutsal tutarsızlıklara neden olur ve bu da çevrimdışı düzeltmeler ile malzeme yeniden işlenmesini tetikler. Üretim partileri arasında yaşanan kurulum kayıpları, hız artırımı sırasında başlangıçta oluşan hurda ve makaraların sonundaki kesme atığı, görünür izleme sistemleri bulunmadığı sürece günlük olarak birikir.
Kalite kusurları, satır içi tespit sistemlerinden kaçarak daha sonra tam makara atılmasına neden olur ve bu da atık maliyetlerini katlanarak artırır. Malzemenin nem emmesi veya sıcaklık dalgalanmaları gibi çevresel faktörler, kablo çapı tutarlılığını etkiler ve üretim duraklamalarına ile malzeme imha işlemlerine zorlar. Operatör hataları — örneğin kablo ekipmanlarında yanlış gerilim ayarları veya hız ayarları — düzeltme yapılmadan önce önemli ölçüde malzeme kaybına yol açar. Etkili atık azaltımı, üretim hattından kullanılamaz hurda olarak çıkan malzemenin nerede ve neden çıktığını belirleyen sistematik veri toplamayla başlar.
Temel Atık Ölçütlerinin Belirlenmesi
Kablo üretim hattı verimliliğinde iyileştirmeler uygulanmadan önce üreticiler, doğru temel ölçümleri belirlemelidir. Atık ağırlığını üretim aşamasına, vardiyaya, operatöre ve makine konfigürasyonuna göre izleyerek desenleri ve sorumluluk merkezlerini ortaya çıkarın. Atığı, yalnızca atılan pound cinsinden değil, tüketilen ham maddeye oranla yüzde olarak hesaplayın; çünkü bu metrik, gerçek üretim verimliliğini gösterir. Üretim verimliliğindeki kazanımlar, yalnızca karşılaştırmalı analiz için başlangıç noktası olan temel metrikler belirlendikten sonra görünür hâle gelir.
Kablo ekipmanı ayarlarını, malzeme parti kodlarını ve atık oluşumunu birbirleriyle ilişkilendiren belgelendirme sistemleri, kök neden analizi için temel oluşturur. Operatörler, atık olayları gerçekleştiğinde gerilim değerlerini, hat hızlarını, sıcaklık okumalarını ve çevresel koşulları kaydetmelidir. Bu yapılandırılmış veri, atık azaltımını tahmin işinden bilimsel, ölçülebilir sonuçlarla desteklenen iyileştirme projelerine dönüştürür.
Kablo Ekipmanı Ayarlarının ve Önleyici Bakımın Optimize Edilmesi
Üretim Hattı Parametrelerinin İnce Ayarı
Kablo ekipmanları, küçük sapmaların önemli israf sonuçlarına neden olduğu dar tolerans aralıklarında çalışır. Belirtildiği değerden yalnızca %5 fazla gerilim ayarları, tel kopmalarını hızlandırarak üretim hattının durmasına ve malzemenin hurdaya ayrılmasına neden olur. Uygun ivme mantığına sahip olmayan hız rampası profilleri, ilk çekim aşamasında tellerin hizasının bozulmasına yol açar ve bu da tüm partilerin yeniden işlenmesini ya da imha edilmesini gerektirir. Operatörler, standart iş prosedürlerinde belirtilen ekipman üreticilerinin optimize edilmiş ayarlarını takip ettiğinde üretim verimliliği büyük ölçüde artar.
Kablo üretim hattı bileşenlerinde performans düşüşü yaşanmadan önce aşınmayı ele alan önleyici bakım programları uygulayın. Belirtildiği aralıkların dışına çıkan yağlama sistemleri, çekme kalıplarında aşınmaya neden olur ve bu da kablo çapı tutarlılığını etkiler; sonuç olarak kalite reddi tetiklenir. Kalıp değiştirme aralıkları, yalnızca takvim süresini değil, aynı zamanda gerçekte çekilerek üretilen kablo uzunluğunu da izlemelidir; çünkü kullanım yoğunluğu uygulamaya ve malzeme türüne göre değişir. Gerilim izleme ekipmanlarının düzenli kalibrasyonu, kablo ekipmanı ayarlarının gerçek hat kuvvetlerini yansıtmalarını sağlar; böylece kayan sensör okumaları yerine doğru değerler elde edilir.
Daha Verimli Kablo Ekipmanı Teknolojisine Geçiş
Modern kablo üretim hattı sistemleri, operatör müdahalesini beklemek yerine saniyeler içinde süreç kaymalarına tepki veren gerçek zamanlı geri bildirim kontrolü içerir. Gelişmiş sensörler, kablonun çapını, gerilimini, sıcaklığını ve yalıtım kalınlığını sürekli izler ve hurda oluşturan sapmaları önlemek için otomatik ayarlamaları tetikler. Bu teknolojiler, ürün geçişleri sırasında kurulum atıklarını, manuel ayarlama yöntemlerine kıyasla yüzde elliden yetmişe kadar azaltır. Güncellenmiş kablo ekipmanlarına yapılan yatırım, yalnızca atık azaltımı ve üretim verimliliği kazanımlarıyla on sekiz ay içinde geri ödenir.
Kablo ekipmanlarında dijital izleme sistemleri, her vardiyada yapılan her ayar değişikliğini, hız ayarını ve alarm durumunu belgeleyen denetim izleri oluşturur. Bu şeffaflık, operatör sorumluluğunu artırır ve süpervizörlerin atıl üretim oluşmadan önce müdahale gerektiren sapma kalıplarını tespit etmesini sağlar. Gerçek zamanlı hurda oranlarını gösteren üretim verimliliği panoları, ekipleri kritik kurulum parametreleriyle ilgili disiplini korumaya teşvik eder.
Atıl Üretim Azaltma Sistemlerinin ve Operatör Disiplininin Uygulanması
Standart İş Geliştirme ve Operatör Eğitimi
Kablo üretim hattı operasyonlarında değişkenliği ve insan hatasını azaltan, tam olarak başlangıç sıralarını, hız profillerini ve kalite kontrol noktalarını belirten standartlaştırılmış prosedürler. Her parametrenin neden önemli olduğunu anlayan operatörler, sadece ezberlenmiş talimatları takip edenlere kıyasla standart işe daha yüksek uyum gösterir. Operatörlerin her üretim öncesi tamamladığı kablo ekipmanı yapılandırma kontrol listeleri, sorumluluk oluşturur ve hurda üretimine neden olacak hataları önceden tespit eder. Videodoğru kurulum prosedürlerini gösteren belgeler, deneme-yanılma öğrenmesini azaltan ve yeni operatörlerin yeterlilik kazanmasını hızlandıran referans materyalleri sağlar.
Atölye verimliliği hedeflerine kültürel uyum sağlamak için, belirlenen temel seviyelerin altında atık azaltma hedeflerini gerçekleştiren vardiyalara yönelik ödüllendirme sistemleri oluşturulur. Operatörler, dikkatli çalışmalarının olumlu performans tanınmasıyla doğrudan ilişkili olduğunu gördüklerinde, üretim verimliliğindeki iyileşmeler sürdürülebilir hâle gelir. Farklı kablo ekipmanı istasyonlarında operatörleri sırayla görevlendiren çapraz eğitim programları, bakış açısını genişletir ve uzmanların gözden kaçırabileceği iyileştirme fırsatlarını ortaya çıkarır.
Sürekli İyileştirme Döngülerinin Kurulması
Makineye, vardiyaya ve ürün kategorisine göre hurda verilerini analiz eden aylık atık azaltma incelemeleri, kademeli iyileştirme momentumunu sağlar. Üretim verimliliğinde aylık iki ile üç yüzdelik kazanımlar, sistemli olarak sürdürülürse olağanüstü yıllık sonuçlara dönüşür. Belirli atık sorunlarını çözmek için kaizen etkinliklerine katılan kablo üretim hattı ekipleri, sonuçlardan sorumluluk ve sahiplik duygusu geliştirir. Benzer tesislerle yapılan kıyaslamalar, performans açığını ortaya çıkarır ve iyileştirme hedeflerinin gerçekçi ve ulaşılabilir kalmasını doğrular.
Kablo ekipmanlarında yapılacak değişiklikler veya süreç iyileştirmeleriyle ilgili operatör önerileri, hızlı değerlendirme ve uygulama imkânı sunan yapılandırılmış kanallar aracılığıyla iletilmelidir. Saflaşım ekibinin fikirlerinin test edilip benimsendiğini gören ön safa çalışan ekipler, atık azaltma girişimlerine olan katılımı önemli ölçüde artırır. Kablo ekipmanlarını günlük olarak kullanan personelden sistematik olarak bilgi toplayan kuruluşlar, üretim verimliliğini rekabet avantajına dönüştürür.
SSS
Kablo üretim hattı iyileştirmeleri için tipik atık azaltma zaman çizelgesi nedir?
Kapsamlı atık azaltma stratejileri uygulayan kuruluşlar, operatör disiplini ve parametre optimizasyonu yoluyla ilk otuz gün içinde ölçülebilir iyileşmeler elde eder. Sistemli kablo ekipmanı ayarlarına yönelik iyileştirmeler birikerek, üç ila altı ay içinde on beş ile yirmi beş oranında daha büyük üretim verimliliği kazançları sağlanır. Tam potansiyelin gerçekleşmesi genellikle altı ila on iki ay sürer; bu süre zarfında eğitim derinleşir, ekipman güncellemeleri tamamlanır ve atık azaltma öncelikleri etrafında kültürel uyum güçlenir.
Kablo ekipmanı bakımı, atık oluşumunu nasıl etkiler?
Kablo üretim hattı sistemlerinde ihmal edilen bakım, bileşen aşınmasını hızlandırır ve operatörler sorunu tespit etmeden önce hurda üretimine neden olan parametre kaymalarına yol açar. Çekme kalıpları aşındıkça, gerilim sensörleri kalibrasyon dışı kaymaya başladıkça ve hız kontrol sistemleri tepki verme yeteneğini kaybettikçe üretim verimliliği kademeli olarak düşer. Kablo ekipmanlarını orijinal özelliklerinde tutan önleyici bakım programları, çoğu hurda üretimi yaratan arızayı önler ve düzeltici işlemlerden kaynaklanan stresi azaltarak ekipman ömrünü uzatır.
Kablo üretim hatlarında atık azaltma iyileştirmeleri ürün kalitesini etkileyebilir mi?
Doğru şekilde uygulandığında, kablo üretim hattı operasyonlarındaki atık azaltma stratejileri, ikisi de daha sıkı süreç kontrolünden kaynaklandığı için kaliteyi aynı zamanda artırır. Optimize edilmiş kablo ekipmanı ayarlarından kaynaklanan üretim verimliliği kazançları, kablo çapında, yalıtım kalınlığında ve fiziksel özelliklerde daha tutarlı sonuçlar üretir. Malzeme değiştirme veya spesifikasyon gevşetme yerine daha iyi süreç disipliniyle atık azaltma başarısı elde eden kuruluşlar, daha düşük hurda oranlarının yanı sıra geliştirilmiş kalite metrikleri de yaşar.

