 EN



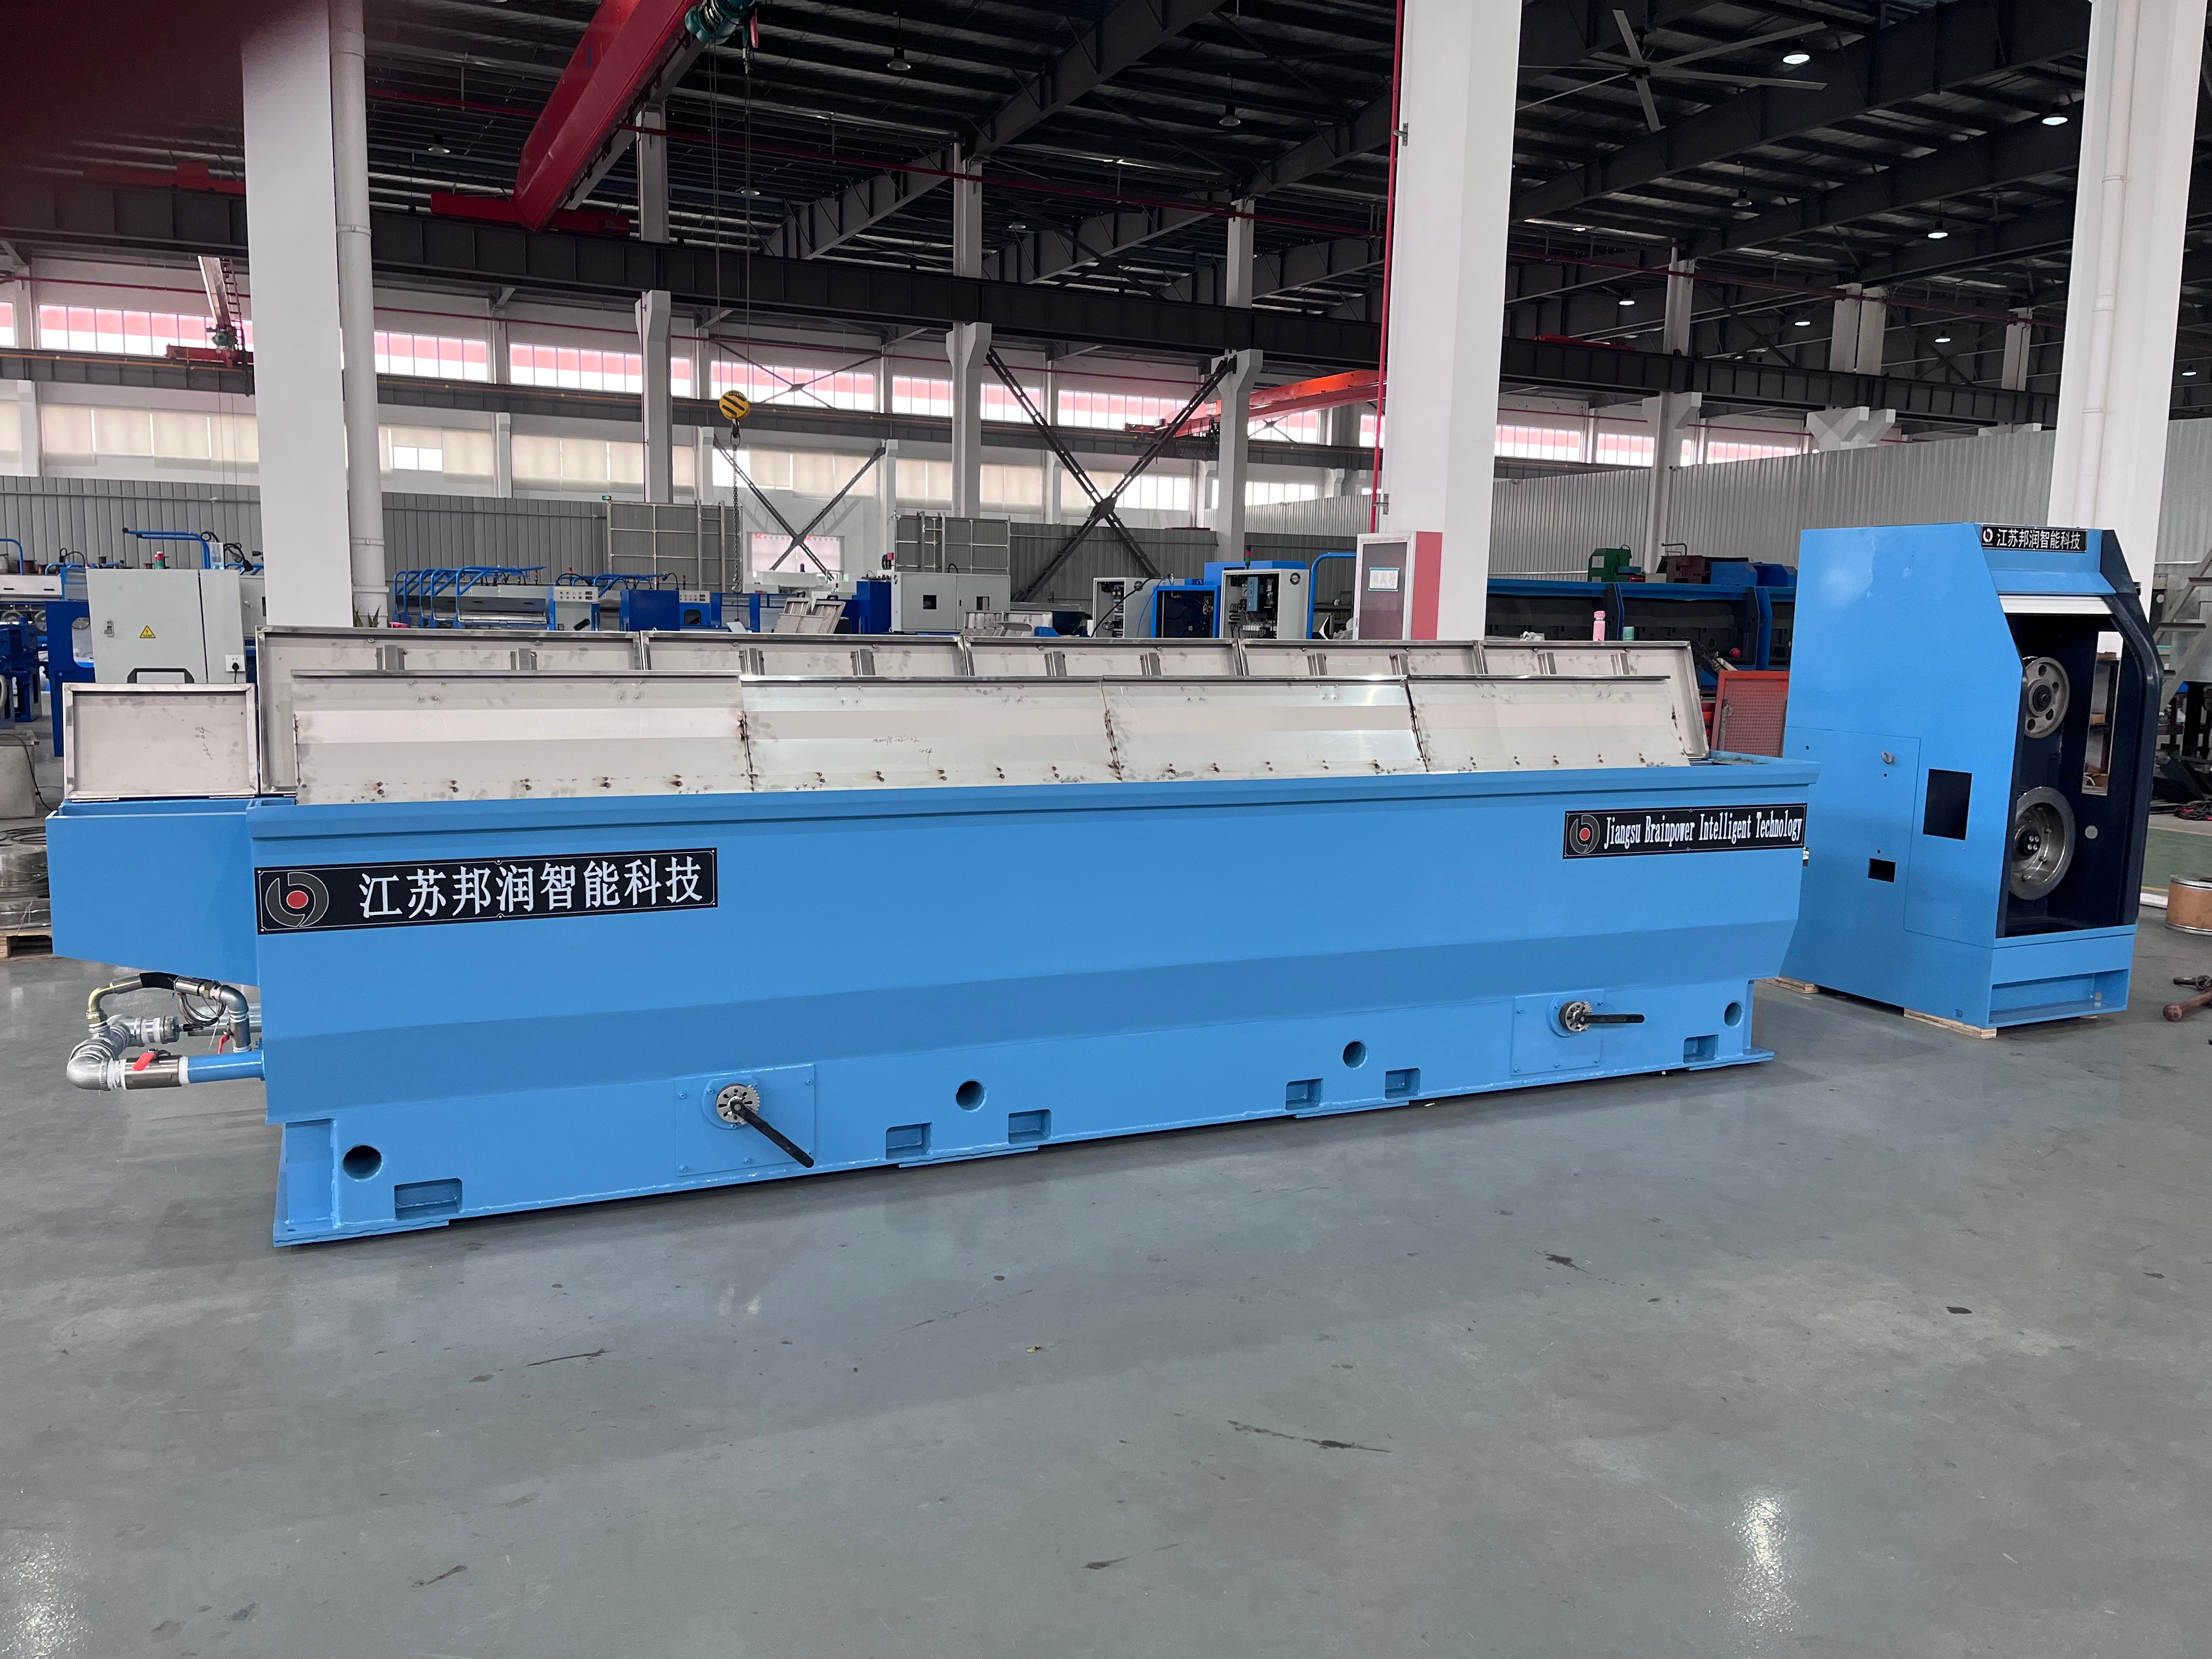
A huzal repedése a húzás folyamata során a legköltségesebb gyártási kihívások egyike a fémfeldolgozásban. Amikor egy huzóberendezés hőkezelő egységgel , a végső termék minősége döntően függ az belső törések és felületi hibák megelőzésétől. Ezek a repedések nemcsak csökkentik a nyersanyag-kihozatalt, hanem rontják a mechanikai tulajdonságokat is, amelyek elengedhetetlenek az elektronikai, autóipari és ipari szektorokban történő további felhasználáshoz.

Az alapanyag lágyításának technológiájának integrálása a huzalhúzó rendszerbe teljesen átalakítja a teljes gyártási egyenletet. A megfelelő lágyítási szabályozás közvetlenül befolyásolja a huzal minőségét minden egyes húzási szakaszban, megszüntetve a ridegséget és a belső feszültséget, amelyek kiváltják a repedéseket. A hőmérséklet-szabályozás, az időzítés és a mechanikai redukció közötti kapcsolat megértése alapvető fontosságú a következetes, hibamentes huzaltermelés eléréséhez.
A huzalrepedések gyökérokaival kapcsolatos megértés
Hőmérsékleti feszültség és anyagridegség
A huzalrepedések alapvetően a húzás során történő feszültségelvezetés hiányából erednek. Amikor a fém egymást követő húzószerszámokon halad keresztül, molekuláris szerkezete egyre jobban megfeszül és keményedik. Ha nem történik megfelelő hőmérsékleti beavatkozás, az így felhalmozódott feszültség meghaladja a anyag törési küszöbét, ami katasztrofális meghibásodáshoz vezet. A huzal minősége romlik, mert a fémnek nincs elegendő nyújthatósága ahhoz, hogy további alakváltozást elviseljen.
A lágyítás szabályozása ebben az esetben a döntő korrekciós mechanizmus. A huzal meghatározott, a újraszerkezdési hőmérséklet alatti hőmérsékletre történő felmelegítésével visszaállítható az atomok mozgásképessége, és csökkenthetők a belső feszültségek. A lágyítás szabályozási folyamatát pontosan kell kalibrálni az adott ötvözetösszetételhez és az előző húzási fázisokból származó összesített feszültséghez. A hőmérséklet túllépése durva szemcseszerkezetet eredményez, amely paradox módon növeli a repedések kockázatát, míg a elégtelen felmelegítés nem távolítja el a maradék feszültséget.
Hibás húzási paraméterek és csökkenési arányok
A húzási sebesség, a szerszám geometriája és a csökkenés százaléka közvetlenül befolyásolja a vezeték repedésének valószínűségét. A túlzott egyetlen húzás során bekövetkező csökkenés a anyagot a rugalmatlan alakváltozás képességén túlra kényszeríti, mikrorepedések keletkezését indítva el, amelyek a további feszültség hatására terjednek. Egy húzógép, amelybe előre melegítő berendezés is beépített, lehetővé teszi a munkavállalók számára, hogy kisebb, egyes szakaszokra eső csökkenésekkel dolgozzanak, mivel a melegítési időszakok az anyag tulajdonságait frissítik a húzások között. Ez a szakaszos megközelítés egyenletesebb feszültségeloszlást eredményez, és lehetővé teszi a vezeték minőségének helyreállítását.
A kenőanyag hatékonysága csökken, ha a súrlódás miatt emelkedik a szerszám hőmérséklete. A vezeték és a szerszám felületének rossz állapota további mechanikai feszültségkoncentrációs pontokat hoz létre. Itt szintén elengedhetetlen a melegítés szabályozása, mert az optimalizált hőciklusok csökkentik a húzás súrlódása által generált összesített hőmennyiséget, így jobban megőrzik a kenőfilm integritását, és megakadályozzák a felületi oxidációt, amely gyorsítja a repedések kialakulását.
A huzalminőség maximalizálása az izzításszabályozás optimalizálásával
Hőmérséklet-pontosság és hűtési stratégia
Az hatékony izzításszabályozásra alkalmas hőmérséklet-tartomány szűk és anyagspecifikus. A réz és rézötvözetek esetében a tipikus izzítás 300 °C és 600 °C között zajlik, az ötvözet összetételétől és előző mechanikai terhelésétől függően. A túl magas hőmérsékleten történő tartás a szemcseméret növekedését és a ridegség miatti huzalminőség romlását eredményezi; a túl alacsony hőmérsékleten történő tartás pedig maradék feszültséget hagy. Egy megfelelően konfigurált huzalhúzó gép izzító egységgel pontos termoelemeket és visszacsatolási hurkokat tartalmaz, amelyek a célhőmérséklet ±10 °C-os tűréshatáron belül tartják a hőmérsékletet.
Az izzítás utáni hűtési sebesség ugyanolyan figyelmet igényel, hogy elkerüljük az újra keményedést és a feszültségek újra kialakulását. A gyors levegőhűtés új felületi feszültségeket okozhat, míg a túl lassú hűtés ciklusidőt és energiát pazarol. Az optimális stratégia a fémtechnológiai követelmények és a gyártási hatékonyság egyensúlyát biztosító szabályozott hűtést alkalmaz. Néhány fejlett rendszer ventilátoros vagy vízpermetes hűtést használ az ideális hűtési görbe eléréséhez anélkül, hogy romlana a huzal minősége a hőmérsékletváltozás során.
Integrált figyelő- és visszacsatoló rendszerek
A modern izzítási vezérlőrendszerek valós idejű huzalminőség-értékelést végeznek a feszültségfigyelés és a mechanikai tulajdonságok vizsgálata révén. A huzal megnyúlásának és szakítószilárdságának időszakos mérése lehetővé teszi a kezelők számára, hogy korai jeleket észleljenek a nem megfelelő izzításról még a repedések kialakulása előtt. Ezeket a mérési adatokat közvetlenül bevezetik a huzalhúzó gépbe az izzító vezérlési algoritmusával együtt, így automatikusan hangolhatók a hőmérséklet, a tartási idő és a hűtési sebességek.
Az adatrögzítő rendszerek nyomon követik minden hőkezelési ciklus paramétereit, és összekapcsolják őket a későbbi repedési esetekkel. Ez a múltbeli elemzés olyan mintákat tár fel, amelyeket a kézi megfigyelés nem észlel – például az évszakokhoz kapcsolódó környezeti hőmérséklet-ingadozások hatása a hűtési sebességre, vagy a kemence fokozatos eltolódása, amely újraeffektuálásra szorul. A prediktív karbantartás akkor válik lehetségessé, ha a hőkezelési vezérlési adatok integrálódnak a húzási feszültség-profilokkal, így megelőző beavatkozásra van lehetőség a minőségromlás bekövetkezte előtt.
A gyártásban való bevezetés legjobb gyakorlatai
Alapanyag-jellemzés kiindulási alapjának meghatározása
A hőkezelés szabályozásának optimalizálása előtt alaposan jellemezze a beérkező huzalnyersanyagot több beszállítói tételből. Az eredeti keménység, a szemcsestruktúra és a nyomelem-összetétel ingadozásai jelentősen befolyásolják, hogy az anyag hogyan reagál a hőciklusokra. Készítsen anyagspecifikus hőkezelési profilokat minden olyan ötvözet-diaméter kombinációhoz, amelyet működésében használ. Egy huzalhúzó gép, amelybe integrált hőkezelő berendezés rugalmas programozási lehetőséget kínál, képes ezekre a változatokra alkalmazkodni anélkül, hogy manuális szerszámváltásra vagy berendezés újra konfigurálására lenne szükség.
Tesztelje a mintákat minden egyes fázisban, hogy megbízhatóságot szerezzen az új hőkezelési szabályozási receptekkel kapcsolatban. Ábrázolja a keménység értékeket a hőkezelés előtt és után annak ellenőrzésére, hogy a hőciklus eléri-e a kívánt lágyulást anélkül, hogy túlhőkezelné az anyagot. Ez az empirikus érvényesítés biztosítja a huzalminőség egyenletességét, és megvédi a váratlan repedésektől, amikor a gyártás teljes kapacitásra növekszik.
Megelőző karbantartás és rendszer kalibrálása
A kemence fűtőelemei fokozatosan elhasználódnak, csökkentve az öntés szabályozásának pontosságát, és növelve a hőmérséklet-túllendülés kockázatát. A termoelemek negyedéves ellenőrzése tanúsított referencia-szabványokkal megelőzi a drift jelenséget, amely károsítja a huzal minőségét. A kemence falain keletkező vízkőlerakódás hőszigetelő réteget képez a fűtőelemek körül, és hőmérséklet-gradienseket hoz létre, amelyek nem egyenletes öntést eredményeznek a huzal keresztmetszetén, és helyi repedéseket okoznak.
A kenőrendszer karbantartása közvetlenül hozzájárul a repedések megelőzéséhez, mivel biztosítja a húzás során a folyamatos kenőfilm-erőt. Lejárt vagy szennyeződött húzóanyagok elvesztik viszkozitásukat és határfelületi kenési tulajdonságaikat, növelve a súrlódást és a hőfejlődést. A gyenge öntésszabályozással együtt a degradált kenés gyorsítja a repedéses hibák kialakulását. A folyadékcsere időpontjait a használati órák alapján, nem pedig tetszőleges naptári ütemezés szerint kell meghatározni, hogy a kenés optimális teljesítménye biztosított legyen minden gyártási ciklus során.
GYIK
Milyen hőmérséklettartomány biztosítja a legjobb lágyításszabályozást rézvezeték húzása során?
A réz általában 300 °C és 450 °C közötti lágyításszabályozást igényel az optimális feszültségcsökkentéshez és a vezetékminőség helyreállításához. A pontos hőmérséklet a korábbi keményedés mértékétől és a kívánt végleges tulajdonságoktól függ. Tesztelje saját anyagát és ötvözetösszetételét annak meghatározására, hogy melyik beállított érték maximalizálja a nyújthatóságot anélkül, hogy szemcsedurvulást okozna, ami csökkenti a szilárdságot.
Milyen gyakran kell lágyítani a húzási folyamat során?
A lágyítási időközök a kumulatív redukciós százaléktól és a vezeték átmérőjétől függenek. Finom vezetékalkalmazások esetén a lágyításszabályozás akár a korábbi lágyítás utáni teljes redukció 20–40%-ánál is bekövetkezhet. A lágyítóval felszerelt vezetékhúzó gép rugalmas ütemezést tesz lehetővé; figyelje a vezetékfeszültséget, és vizsgálja meg a mechanikai tulajdonságokat annak eldöntésére, hogy további lágyítási ciklusok javítják-e a vezetékminőséget, vagy felesleges feldolgozást jelentenek.
Okozhat-e a gyenge hőkezelés-irányítás belső repedéseket, amelyek nem jelennek meg azonnal?
Igen, a megfelelőtlen hőkezelés-irányítás maradékfeszültséget hagy hátra, amely a húzás során nem okoz látható repedéseket, de később, a további feldolgozás, a tekercselés vagy a használat közben megjelenik. Ezek a késleltetett repedések súlyosan rontják a huzal minőségét, és visszaküldésekhez vezetnek az ügyfelektől. A szigorú hőkezelés-irányítás mechanikai tulajdonságokkal történő ellenőrzése megelőzi ezt a rejtett hibamódust, mivel biztosítja a teljes feszültségmentesítést a további húzási fázisok megkezdése előtt.

