 EN



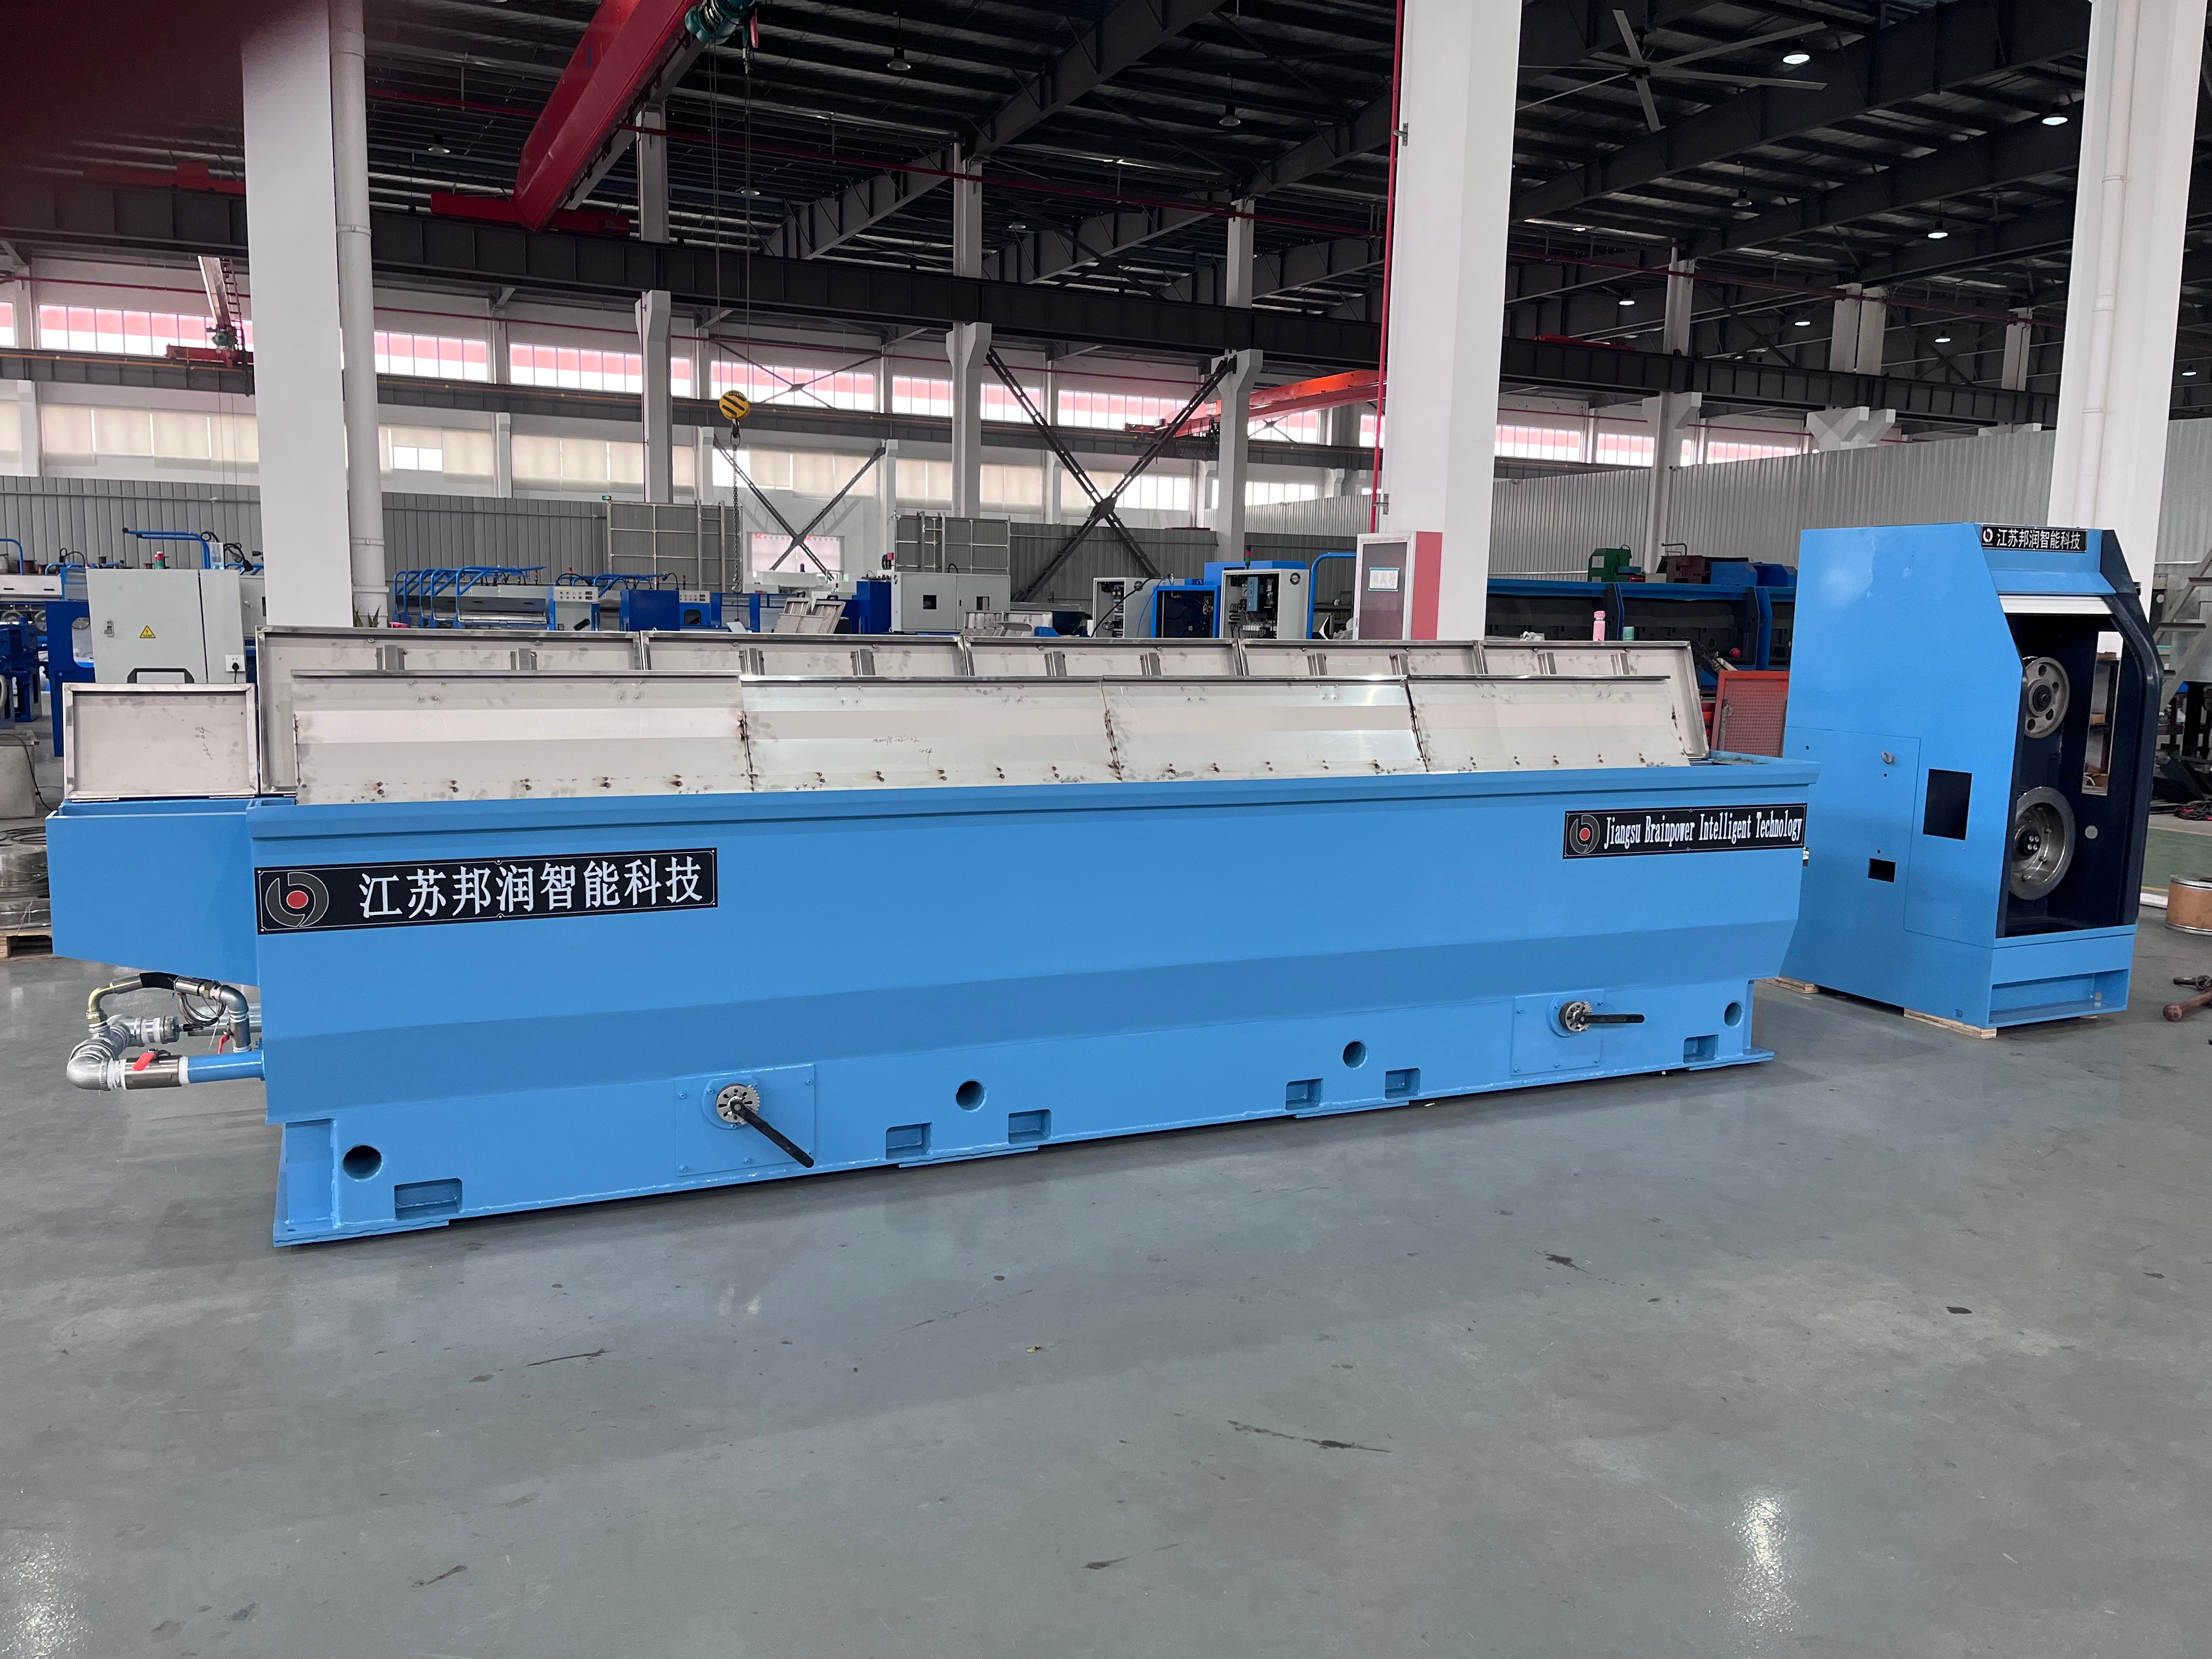
Ketegaran wayar semasa proses penarikan merupakan salah satu cabaran pengeluaran paling mahal dalam fabrikasi logam. Apabila menggunakan mesin penarikan wayar dengan pemanas semula , kualiti produk akhir anda bergantung secara kritikal kepada pencegahan pecahan dalaman dan cacat permukaan. Ketegaran ini tidak sahaja mengurangkan hasil bahan tetapi juga menjejaskan sifat mekanikal yang penting untuk aplikasi seterusnya dalam sektor elektronik, automotif, dan industri.

Penggabungan teknologi pemanasan semula (annealing) dalam sistem penarikan wayar anda mengubah keseluruhan persamaan pengeluaran. Kawalan pemanasan semula yang betul memberi kesan langsung terhadap kualiti wayar pada setiap peringkat penarikan, serta menghilangkan kegetasan dan tekanan dalaman yang mencetuskan ketegaran. Memahami hubungan antara pengurusan suhu, masa, dan pengurangan mekanikal adalah asas untuk mencapai output wayar yang konsisten dan bebas cacat.
Memahami Punca Utama Ketegaran Wayar
Tekanan Terma dan Kegetasan Bahan
Ketegangan wayar yang tidak lengkap semasa proses penarikan merupakan punca utama retakan wayar. Apabila logam bergerak melalui acuan penarikan secara berturut-turut, struktur molekulnya menjadi semakin tertekan dan mengalami pengerasan akibat kerja. Tanpa intervensi haba yang sesuai, tekanan terkumpul ini melebihi had pecah bahan tersebut, menyebabkan kegagalan yang teruk. Kualiti wayar menurun kerana logam tidak mempunyai kebolehlenturan yang mencukupi untuk menampung deformasi tambahan.
Kawalan pemanasan semula (annealing) berfungsi sebagai mekanisme pembetulan kritikal dalam situasi ini. Dengan memanaskan wayar kepada suhu tertentu di bawah takat rekristalisasi, anda memulihkan mobiliti atom dan melepaskan tekanan dalaman. Proses kawalan pemanasan semula mesti dikalibrasi secara tepat agar selaras dengan komposisi aloi khusus anda serta tekanan kumulatif dari peringkat penarikan sebelumnya. Suhu yang terlalu tinggi menghasilkan struktur butir kasar yang secara paradoks meningkatkan kerentanan terhadap retakan, manakala pemanasan yang tidak mencukupi meninggalkan tekanan sisa tanpa ubah.
Parameter Lukisan dan Nisbah Pengurangan yang Tidak Sesuai
Kelajuan lukisan, geometri acuan, dan peratusan pengurangan secara langsung mempengaruhi kebarangkalian retakan wayar. Pengurangan berlebihan dalam satu tarikan tunggal memaksa bahan melebihi keupayaan ubah bentuk plastiknya, menyebabkan retakan mikro yang berkembang di bawah tekanan berterusan. Mesin lukis wayar dengan pemanas lembut membolehkan operator menggunakan pengurangan lebih kecil pada setiap peringkat kerana jarak pemanasan lembut menyegarkan sifat bahan di antara tarikan. Pendekatan berperingkat ini mengagihkan tekanan secara lebih sekata dan membolehkan pemulihan kualiti wayar.
Kesannya terhadap pelinciran berkurangan apabila suhu acuan meningkat akibat geseran. Keadaan permukaan yang tidak baik antara wayar dan acuan mencipta titik-titik tumpuan tekanan mekanikal tambahan. Kawalan pemanasan lembut juga menjadi penting di sini, kerana kitaran haba yang dioptimumkan mengurangkan jumlah haba terkumpul yang dihasilkan oleh geseran semasa proses lukisan, mengekalkan integriti filem pelinciran yang lebih baik dan mengelakkan pengoksidaan permukaan yang mempercepatkan retakan.
Mengoptimumkan Kawalan Pemanasan untuk Kualiti Wayar Maksimum
Ketepatan Suhu dan Strategi Penyejukan
Julat suhu untuk kawalan pemanasan yang berkesan adalah sempit dan khusus mengikut bahan. Bagi tembaga dan aloi tembaga, pemanasan biasanya berlaku antara 300°C hingga 600°C, bergantung pada komposisi aloi dan sejarah kerja sebelumnya. Menetapkan suhu terlalu tinggi mendorong pertumbuhan butir dan mengurangkan kualiti wayar melalui kegetiran; menetapkan suhu terlalu rendah pula meninggalkan tekanan sisa. Sebuah jentera menarik wayar yang dikonfigurasikan dengan betul bersama pemanas dilengkapi termokopel tepat dan gelung suap balik yang mengekalkan suhu dalam julat ±10°C daripada titik tetap sasaran.
Kadar penyejukan selepas pemanasan semula memerlukan perhatian yang sama untuk mengelakkan pengerasan semula dan regenerasi tekanan. Penyejukan udara yang terlalu cepat boleh memperkenalkan tekanan permukaan baharu, manakala penyejukan yang terlalu perlahan membazirkan masa kitaran dan tenaga. Strategi optimum menggunakan penyejukan terkawal yang menyeimbangkan keperluan metalurgi dengan kecekapan pengeluaran. Sesetengah sistem lanjutan menggunakan penyejukan berbantuan kipas atau semburan air untuk mencapai lengkung penyejukan yang ideal sambil mengekalkan kualiti wayar sepanjang peralihan suhu.
Sistem Pemantauan dan Maklum Balas Tersepadu
Sistem kawalan pemanasan semula moden menggabungkan penilaian kualiti wayar secara masa nyata melalui pemantauan ketegangan dan ujian sifat mekanikal. Dengan mengukur pemanjangan wayar dan kekuatan tegangan maksimum pada selang tertentu, operator dapat mengesan tanda-tanda awal pemanasan semula yang tidak memadai sebelum retak berlaku. Metrik ini dihantar secara langsung ke mesin penarik wayar bersama algoritma kawalan pemanas semula, membolehkan pelarasan automatik suhu, masa tahan, dan kadar penyejukan.
Sistem pencatatan data mengesan parameter setiap kitaran pemanasan dan menghubungkaitkannya dengan insiden retak di peringkat seterusnya. Analisis sejarah ini mendedahkan corak yang tidak dapat dikesan secara manual, seperti variasi musiman suhu persekitaran yang mempengaruhi kadar penyejukan atau hanyutan beransur-ansur relau yang memerlukan penyesuaian semula. Penyelenggaraan berjadual menjadi mungkin apabila data kawalan pemanasan diintegrasikan dengan profil ketegangan penarikan, membolehkan tindakan pencegahan sebelum berlakunya kemerosotan kualiti.
Amalan Terbaik untuk Pelaksanaan Pengeluaran
Penentuan Ciri Bahan Asas
Sebelum mengoptimumkan kawalan pemanasan semula, ciri-ciri bahan masukan wayar secara menyeluruh merentasi beberapa kelompok pembekal. Perbezaan dalam kekerasan awal, struktur butir, dan komposisi unsur surih memberi pengaruh ketara terhadap cara bahan bertindak balas terhadap kitaran haba. Hasilkan profil pemanasan semula khusus bahan untuk setiap kombinasi aloi dan diameter yang digunakan dalam operasi anda. Mesin menarik wayar dengan pemanas semula yang dilengkapi pengaturcaraan fleksibel harus mampu menyesuaikan perbezaan ini tanpa memerlukan pertukaran acuan secara manual atau penstrukturan semula peralatan.
Uji sampel pada setiap peringkat untuk membina keyakinan terhadap resipi kawalan pemanasan semula baharu. Plot nilai kekerasan sebelum dan selepas pemanasan semula untuk mengesahkan bahawa kitaran haba mencapai pelunakan yang dikehendaki tanpa pemanasan semula berlebihan. Pengesahan empirikal ini memastikan kekonsistenan kualiti wayar dan melindungi daripada retakan tidak dijangka apabila pengeluaran ditingkatkan ke kapasiti penuh.
Penyelenggaraan Pencegahan dan Kalibrasi Sistem
Elemen pemanas relau mengalami kemerosotan beransur-ansur, menyebabkan ketepatan kawalan anil semakin berkurangan dan meningkatkan risiko suhu melampaui had. Pengesahan termokopel setiap suku tahun terhadap piawaian rujukan bersijil dapat mencegah pergeseran yang menjejaskan kualiti dawai. Pembinaan skala pada dinding relau bertindak sebagai penebat bagi elemen pemanas dan mencipta kecerunan suhu yang mengakibatkan proses anil tidak seragam di seluruh keratan rentas dawai, seterusnya memicu retakan tempatan.
Penyelenggaraan sistem pelinciran secara langsung membantu mencegah retakan dengan mengekalkan kekuatan lapisan pelincir yang konsisten semasa proses penarikan. Bahan pelincir penarikan yang telah luput tarikh atau tercemar kehilangan kelikatan dan sifat pelinciran sempadan, menyebabkan geseran dan penjanaan haba meningkat. Apabila digabungkan dengan kawalan anil yang hampir tidak memadai, pelinciran yang terjejas akan mempercepatkan kemunculan kegagalan retakan. Tetapkan selang penggantian cecair berdasarkan jumlah jam penggunaan, bukan jadual kalender yang sewenang-wenangnya, untuk memastikan prestasi pelinciran sentiasa optimal sepanjang setiap tugas pengeluaran.
Soalan Lazim
Julat suhu manakah yang paling sesuai untuk kawalan anil dalam penarikan wayar tembaga?
Tembaga biasanya memerlukan kawalan anil antara 300°C dan 450°C untuk pelepasan tekanan yang optimum dan pemulihan kualiti wayar. Suhu tepat bergantung pada tahap pengerasan akibat kerja sebelumnya dan sifat akhir yang diinginkan. Uji bahan dan komposisi aloi spesifik anda untuk menentukan titik tetap tepat yang memaksimumkan keanjalan tanpa menyebabkan pemerbesaran butir yang mengurangkan kekuatan.
Berapa kerapkah anil perlu dilakukan semasa proses penarikan?
Selang anil bergantung pada peratusan pengurangan kumulatif dan diameter wayar. Untuk aplikasi wayar halus, kawalan anil mungkin dilakukan selepas pengurangan keseluruhan sebanyak 20–40% daripada anil sebelumnya. Mesin penarik wayar dengan unit anil membolehkan penjadualan yang fleksibel; pantau ketegangan wayar dan uji sifat mekanikal untuk menentukan sama ada kitaran anil tambahan meningkatkan kualiti wayar atau hanya membazirkan proses.
Bolehkah kawalan pemanasan semula yang lemah menyebabkan retakan dalaman yang tidak kelihatan serta-merta?
Ya, kawalan pemanasan semula yang tidak memadai meninggalkan tekanan baki yang mungkin tidak menyebabkan retakan kelihatan semasa penarikan tetapi muncul semasa pemprosesan seterusnya, penggulungan, atau penggunaan dalam perkhidmatan. Retakan tertunda ini sangat mengurangkan kualiti wayar dan menyebabkan pelanggan mengembalikan produk. Kawalan pemanasan semula yang ketat bersama pengesahan sifat mekanikal dapat mengelakkan mod cacat tersembunyi ini dengan memastikan pelepasan tekanan sepenuhnya sebelum tahap penarikan seterusnya dilakukan.

