 EN



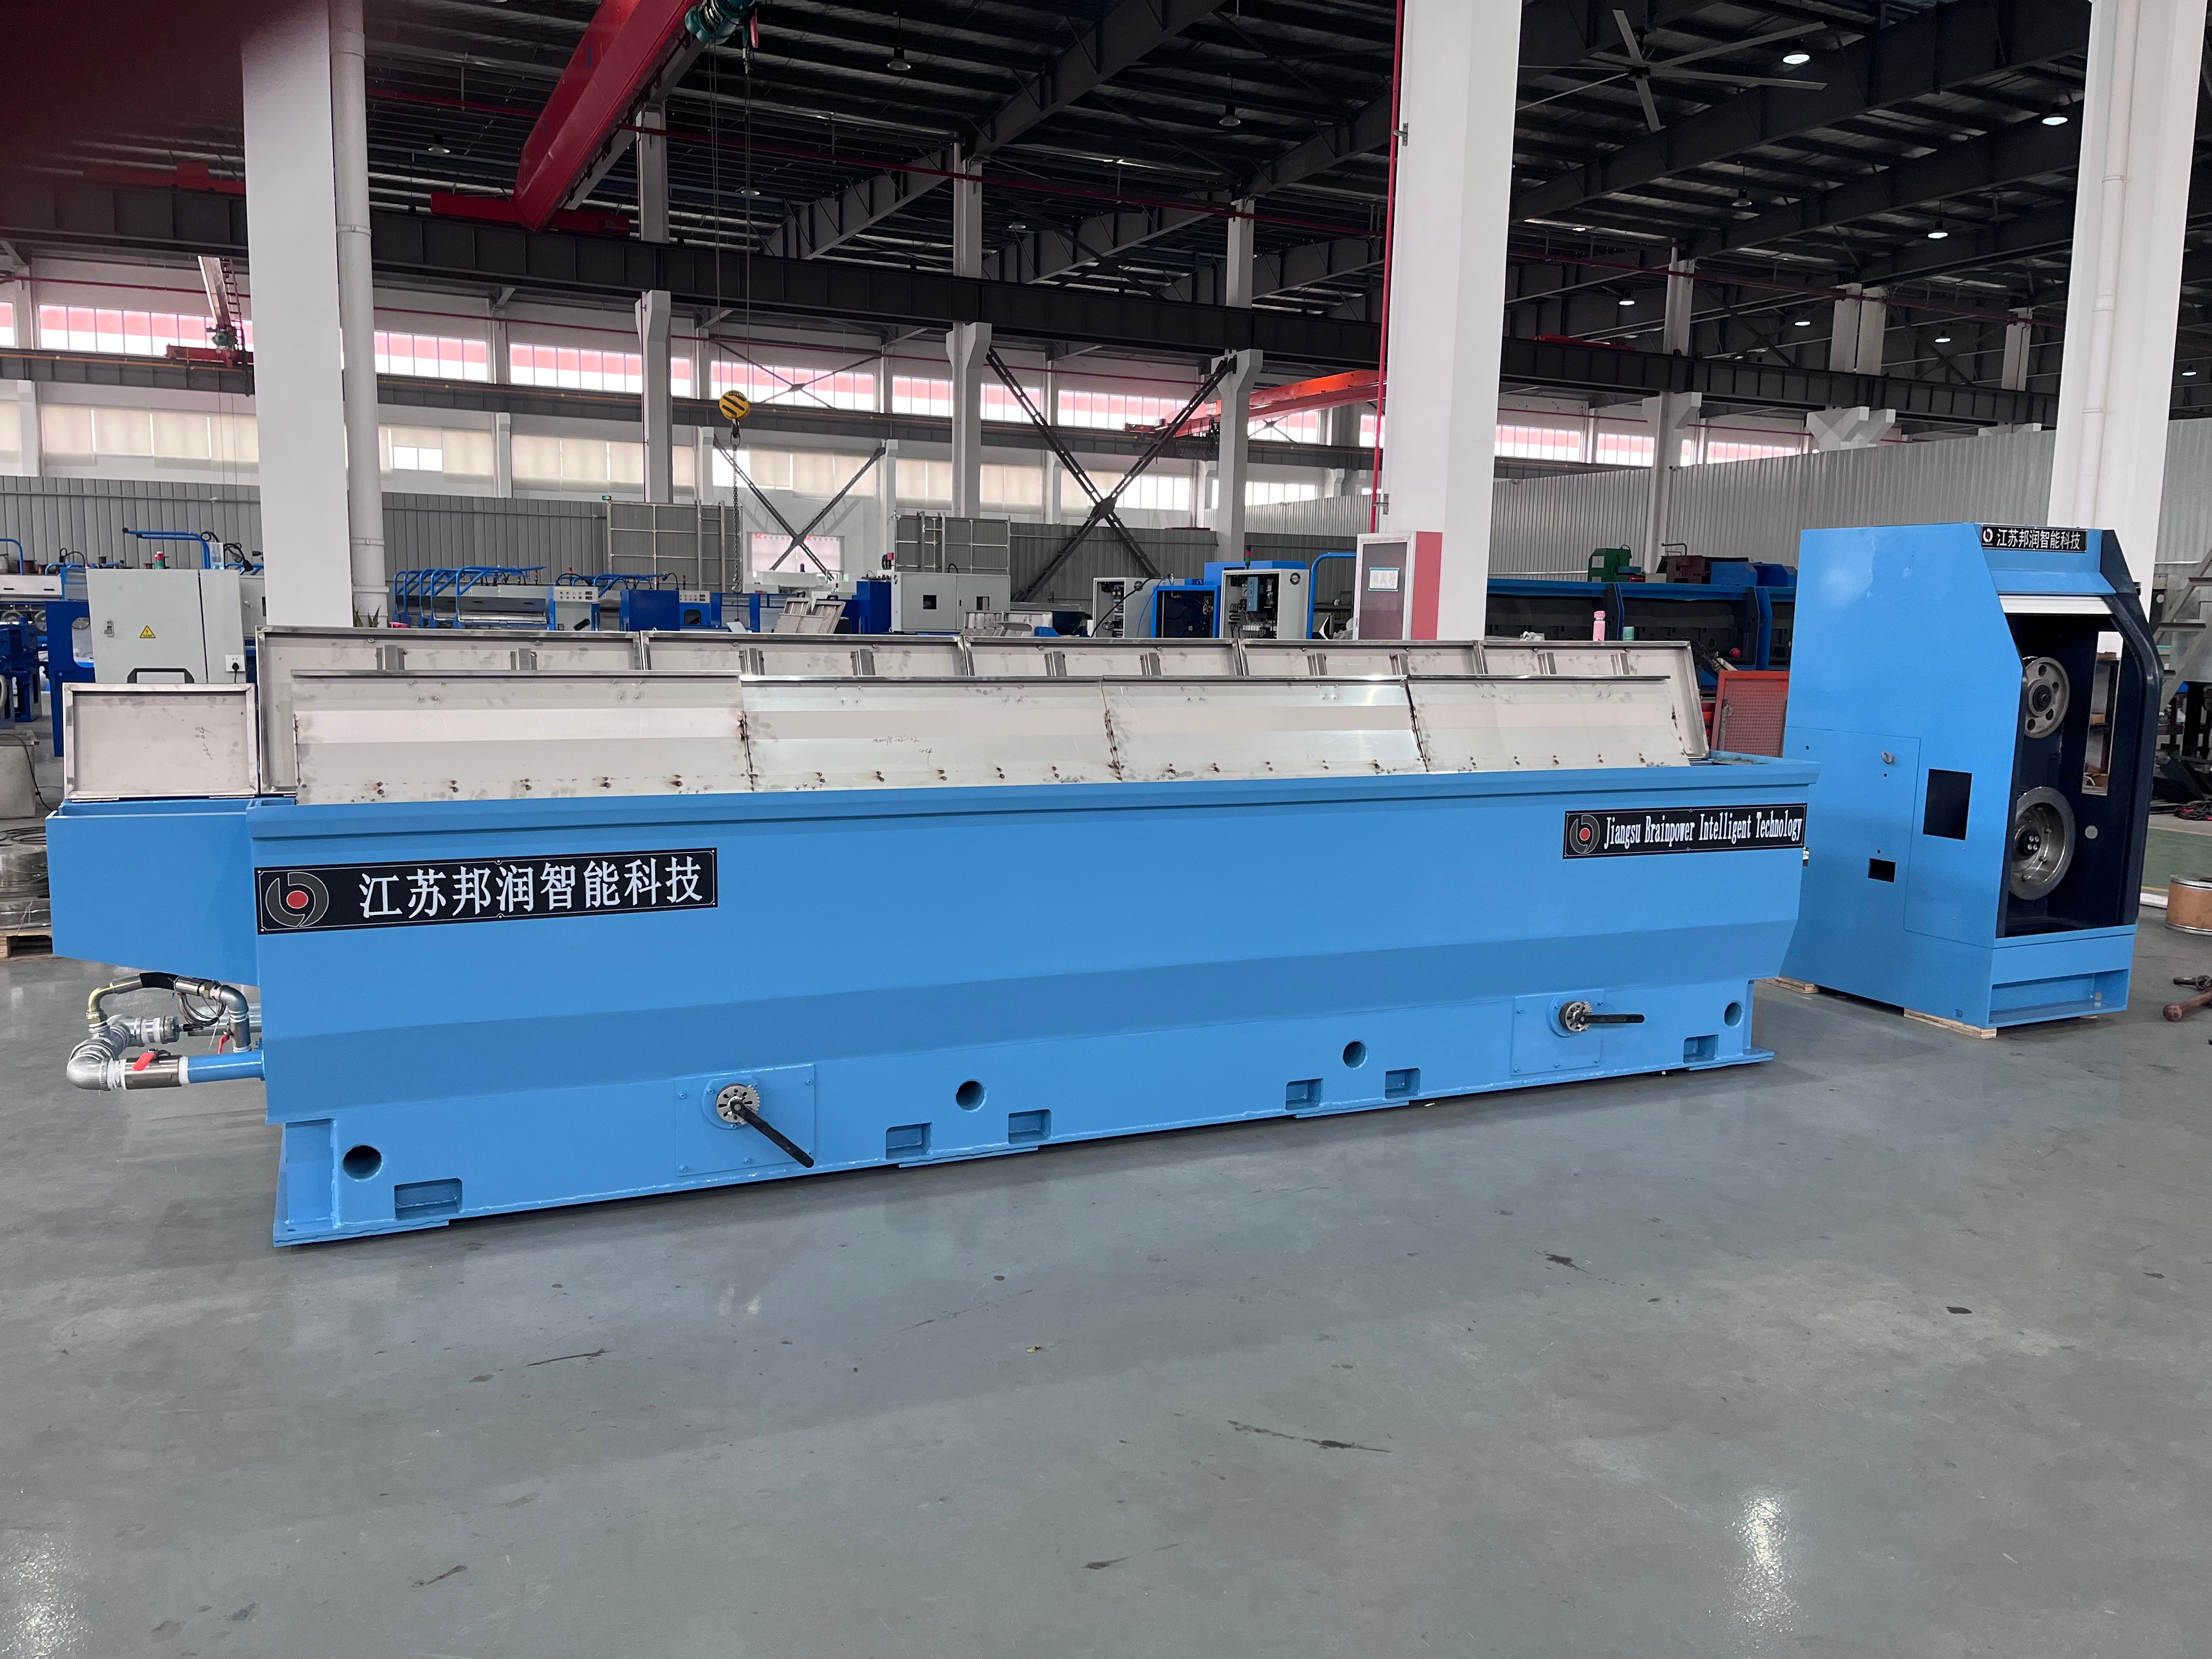
Появление трещин на проволоке в процессе волочения представляет собой одну из самых затратных производственных проблем в металлообработке. При использовании машина для волочения проволоки с отжигом , качество конечного продукта в решающей степени зависит от предотвращения внутренних разрывов и поверхностных дефектов. Такие трещины не только снижают выход годного материала, но и ухудшают механические свойства, необходимые для последующего применения в электронике, автомобилестроении и промышленности.

Интеграция технологии отжига в систему волочения проволоки кардинально меняет всю производственную модель. Правильный контроль отжига напрямую влияет на качество проволоки на всех стадиях волочения, устраняя хрупкость и внутренние напряжения, вызывающие образование трещин. Понимание взаимосвязи между управлением температурой, временем выдержки и степенью механического обжатия является основополагающим условием получения стабильной проволоки без дефектов.
Причины возникновения трещин на проволоке
Термические напряжения и хрупкость материала
Появление трещин в проволоке обусловлено в первую очередь неполным снятием остаточных напряжений в процессе волочения. По мере прохождения металла через последовательно расположенные волоки его кристаллическая структура всё больше деформируется и упрочняется вследствие пластической деформации. При отсутствии надлежащего термического воздействия накопленные напряжения превышают предел прочности материала, что приводит к разрушению. Качество проволоки ухудшается, поскольку металл теряет достаточную пластичность для дальнейшей деформации.
Контроль отжига выступает ключевым корректирующим механизмом в данной ситуации. Нагрев проволоки до строго определённых температур ниже точки рекристаллизации восстанавливает подвижность атомов и снижает внутренние напряжения. Процесс контроля отжига должен быть точно настроен под конкретный состав сплава и совокупную степень деформации, накопленную на предыдущих этапах волочения. Превышение заданной температуры приводит к образованию крупнозернистой структуры, что парадоксальным образом повышает склонность к образованию трещин; недостаточный нагрев, напротив, оставляет остаточные напряжения неснятыми.
Неправильные параметры волочения и коэффициенты редукции
Скорость волочения, геометрия фильеры и процент редукции напрямую влияют на вероятность появления трещин в проволоке. Чрезмерная редукция за один проход заставляет материал превышать предел своей пластической деформации, вызывая микротрещины, которые распространяются под действием продолжающихся нагрузок. Станок для волочения проволоки с отжигателем позволяет операторам использовать меньшие значения редукции на каждом этапе, поскольку интервалы отжига восстанавливают свойства материала между проходами. Такой поэтапный подход обеспечивает более равномерное распределение напряжений и способствует восстановлению качества проволоки.
Эффективность смазки снижается при повышении температуры фильеры вследствие трения. Плохое состояние поверхности контакта между проволокой и фильерой создаёт дополнительные точки концентрации механических напряжений. Контроль отжига здесь также становится критически важным: оптимизированные термоциклы уменьшают суммарное тепло, выделяемое трением при волочении, что способствует сохранению целостности смазочной плёнки и предотвращает поверхностное окисление, ускоряющее образование трещин.
Оптимизация управления отжигом для достижения максимального качества проволоки
Точность поддержания температуры и стратегия охлаждения
Температурный диапазон, обеспечивающий эффективное управление отжигом, узок и зависит от конкретного материала. Для меди и медных сплавов типичная температура отжига составляет от 300 °C до 600 °C и определяется составом сплава и предыдущей обработкой. Превышение заданной температуры приводит к росту зёрен и снижению качества проволоки из-за хрупкости; недостаточная температура не снимает остаточные напряжения. Правильно настроенная машина для волочения проволоки с устройством отжига оснащена точными термопарами и системами обратной связи, поддерживающими температуру в пределах ±10 °C от заданного значения.
Скорость охлаждения после отжига требует такого же внимания, как и сам процесс отжига, чтобы предотвратить повторное упрочнение и возникновение внутренних напряжений. Быстрое охлаждение на воздухе может вызвать новые поверхностные напряжения, тогда как чрезмерно медленное охлаждение приводит к потере времени цикла и энергии. Оптимальная стратегия предусматривает контролируемое охлаждение, которое обеспечивает баланс между металлургическими требованиями и производственной эффективностью. В некоторых передовых системах для достижения идеальной кривой охлаждения и сохранения качества проволоки на всём протяжении температурного перехода применяются вентиляторное или водяное распыление.
Интегрированные системы мониторинга и обратной связи
Современные системы управления отжигом включают оценку качества проволоки в реальном времени посредством контроля натяжения и механических испытаний. Измеряя удлинение проволоки и её временное сопротивление разрыву через заданные интервалы, операторы выявляют первые признаки недостаточного отжига до появления трещин. Эти параметры напрямую передаются в станок для волочения проволоки с алгоритмами управления отжигом, что позволяет автоматически корректировать температуру, время выдержки и скорость охлаждения.
Системы регистрации данных отслеживают параметры каждого цикла отжига и сопоставляют их с последующими случаями растрескивания. Такой исторический анализ выявляет закономерности, ускользающие от ручного наблюдения, например, сезонные колебания температуры окружающей среды, влияющие на скорость охлаждения, или постепенный дрейф печи, требующий повторной калибровки. Прогнозирующее техническое обслуживание становится возможным при интеграции данных управления отжигом с профилями натяжения при волочении, что позволяет проводить профилактическое вмешательство до начала ухудшения качества.
Рекомендуемые методы внедрения в производство
Определение исходных характеристик материала
Перед оптимизацией управления отжигом тщательно охарактеризуйте поступающую проволоку из нескольких партий поставщиков. Отклонения начальной твёрдости, структуры зёрен и состава примесных элементов существенно влияют на реакцию материала на термоциклирование. Создайте профили отжига, специфичные для каждого сплава и диаметра, используемых в вашем производстве. Машина для волочения проволоки с отжигателем, оснащённая гибким программным обеспечением, должна поддерживать эти вариации без необходимости ручной замены матриц или перенастройки оборудования.
Проводите испытания образцов на каждом этапе, чтобы повысить доверие к новым рецептам управления отжигом. Нанесите значения твёрдости до и после отжига на график, чтобы убедиться, что термический цикл обеспечивает требуемое разупрочнение без пережига. Эта эмпирическая проверка гарантирует постоянство качества проволоки и защищает от неожиданных трещин при масштабировании производства до полной мощности.
Профилактическое обслуживание и калибровка системы
Нагревательные элементы печи постепенно деградируют, снижая точность контроля отжига и повышая риск превышения заданной температуры. Ежеквартальная проверка термопар с использованием аттестованных эталонных стандартов предотвращает дрейф показаний, который ухудшает качество проволоки. Накопление накипи на стенках печи создаёт теплоизоляционный слой вокруг нагревательных элементов и вызывает температурные градиенты, приводящие к неоднородному отжигу по поперечному сечению проволоки и локальному образованию трещин.
Техническое обслуживание системы смазки напрямую способствует предотвращению трещин за счёт поддержания стабильной прочности смазочной плёнки в процессе волочения. Истёкшие или загрязнённые смазочные составы теряют вязкость и свойства граничной смазки, что увеличивает трение и выделение тепла. В сочетании с нестабильным контролем отжига деградация смазки ускоряет возникновение трещин. Интервалы замены рабочей жидкости следует устанавливать исходя из наработки в часах, а не по произвольному календарному графику, чтобы обеспечить оптимальную эффективность смазки в течение каждого производственного цикла.
ЧаВО
В каком диапазоне температур наиболее эффективно осуществляется контроль отжига при волочении медной проволоки?
Для меди типичный диапазон контроля отжига составляет от 300 °C до 450 °C, что обеспечивает оптимальное снятие остаточных напряжений и восстановление качества проволоки. Точная температура зависит от степени предварительного наклёпа и требуемых конечных свойств. Проведите испытания на вашем конкретном материале и сплаве, чтобы определить точную уставку температуры, обеспечивающую максимальную пластичность без грубления зерна, которое снижает прочность.
Как часто следует проводить отжиг в процессе волочения?
Интервалы между отжигами зависят от суммарного процента уменьшения площади поперечного сечения и диаметра проволоки. Для тонкой проволоки отжиг может выполняться после суммарного уменьшения на 20–40 % по сравнению с предыдущим отжигом. Волочильная машина с встроенным отжигателем позволяет гибко планировать циклы; контролируйте натяжение проволоки и проверяйте механические свойства, чтобы определить, повышает ли дополнительный отжиг качество проволоки или приводит к излишней обработке и потере ресурсов.
Может ли плохой контроль отжига вызывать внутренние трещины, которые не проявляются сразу?
Да, недостаточный контроль отжига оставляет остаточные напряжения, которые могут не вызывать видимых трещин при волочении, но проявляются на последующих этапах обработки, намотке или эксплуатации. Эти запаздывающие трещины серьёзно ухудшают качество проволоки и приводят к возвратам со стороны заказчиков. Строгий контроль отжига с верификацией механических свойств предотвращает этот скрытый дефектный режим, обеспечивая полное снятие напряжений до начала следующих стадий волочения.

