 EN



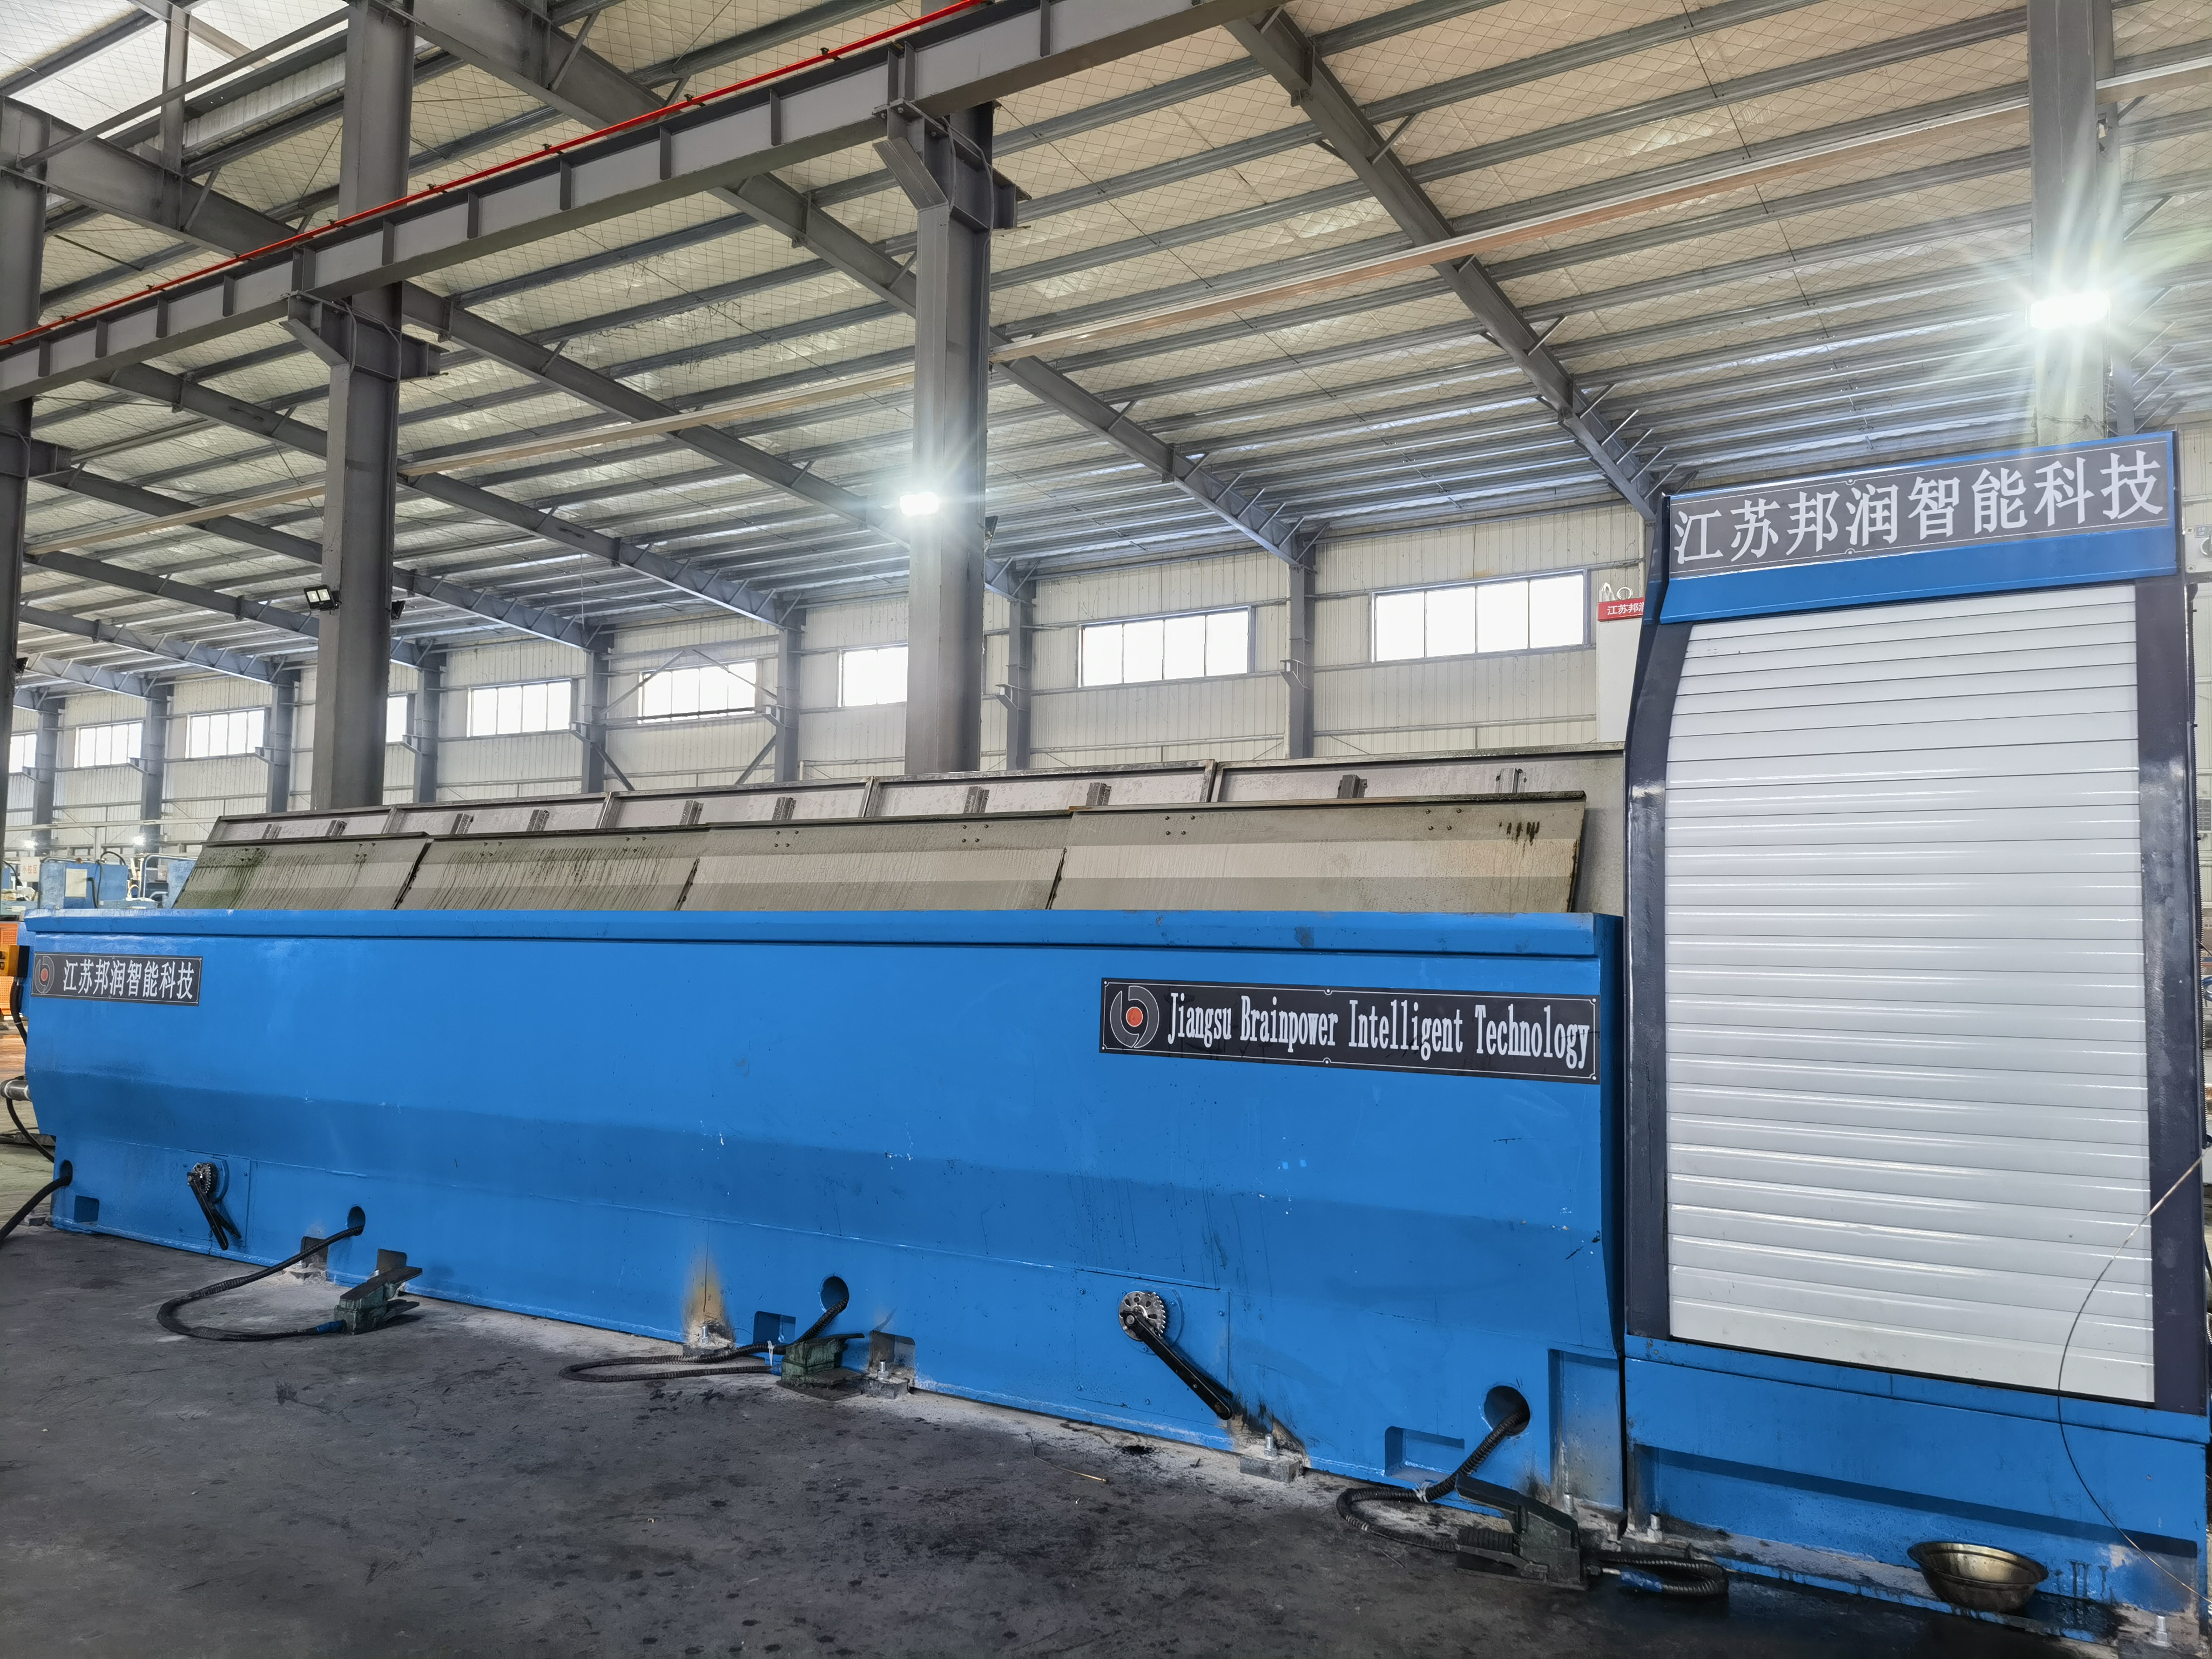
Sim qırılması sənaye metal emalında ən bahalı operativ çətinliklərdən birini təşkil edir və birbaşa istehsalatın effektivliyinə və materialların itirilməsinə təsir göstərir. Bir siqnal çəkmə maşını tez-tez qırılma hadisələri yaşayırsa, istehsalçılar planlaşdırılmamış dayanmalarla, artan dəyərsiz material nisbəti ilə və istehsal xəttində keçirilən həcmi azalma ilə üzləşirlər. Sim qırılmasının kök səbəblərini anlamaq və yön verilmiş profilaktika tədbirlərini həyata keçirmək operativ performansı və mənfəəti əhəmiyyətli dərəcədə yaxşılaşdıra bilər.
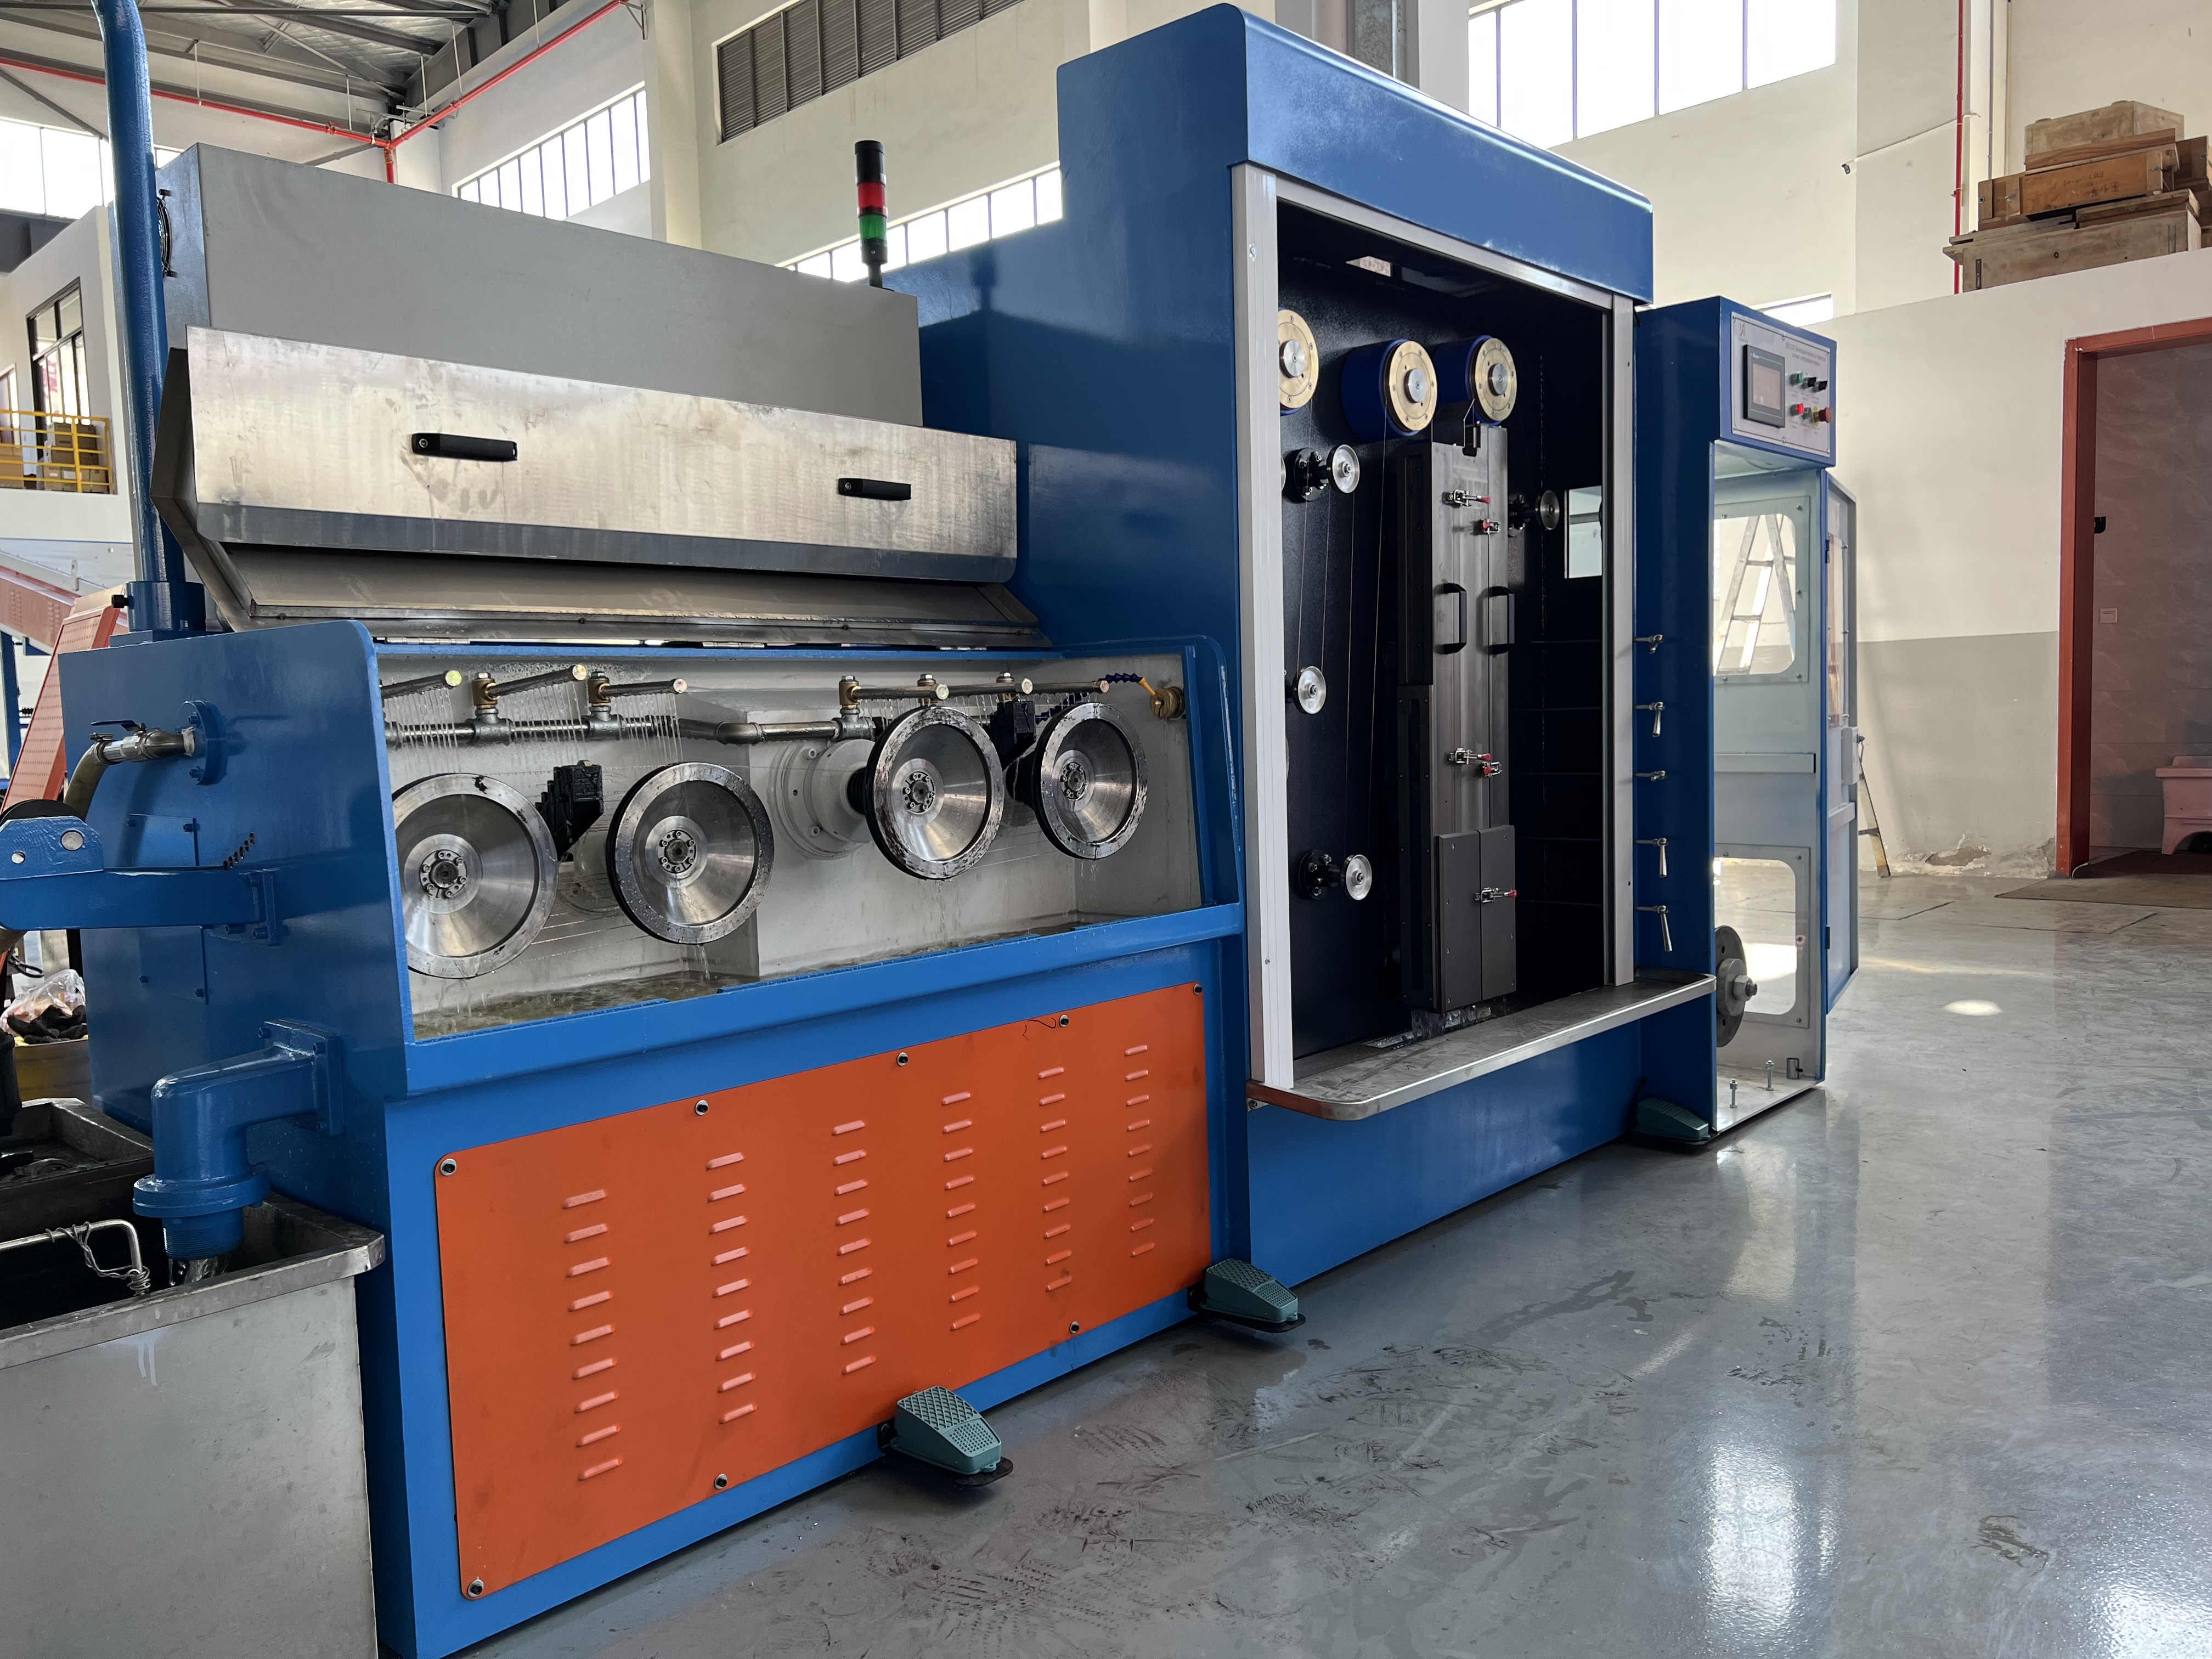
Çəkilmə prosesi, diametrini azaltmaq və mexaniki xassələrini yaxşılaşdırmaq üçün xam tel çubuğunu ardıcıl olaraq bir neçə kalıbdan keçirməyi nəzərdə tutur. Bu proses materiala əhəmiyyətli gərginlik tətbiq edir və maşın parametrlərində, material keyfiyyətində və ya kalıb vəziyyətində baş verən hər hansı bir sapma katalitik tel qırılmasına səbəb ola bilər. Telin qırılmasına təsir edən əsas amilləri mənimsədikdə operatorlar və texniki xidmət komandaları avadanlığın iş vaxtını və materialın çıxarılmasını maksimum dərəcədə artıraraq sabit və etibarlı istehsal dövrləri yarada bilərlər.
Telin qırılmasının yayılmış səbəbləri
Materialın keyfiyyəti və tərkibindəki problemlər
Gələn sim növü keyfiyyəti çəkilmə prosesi zamanı qırılma dərəcələrini birbaşa təsir edir. Daxili defektləri, bərabərsiz sərtliyi və ya çirklənməsi olan material çəkilmə zamanı tələb olunan yüksək gərilmə qüvvələrinə məruz qaldıqda anidən pozulmağa daha meylli olur. Müəyyən edilmiş tərkib standartlarına uyğun olmayan sim kifayət qədər plastikliyə malik olmaya bilər və beləliklə, die keçidlərindən hamar şəkildə deformasiyaya uğramaz, əksinə qırılır. Operatorlar simin çəkilmə maşınına daxil olmasından əvvəl kimyəvi tərkibi, sərtlik aralığını və səth vəziyyətini yoxlamaq üçün qatı gələn material yoxlama protokolları tətbiq etməlidirlər. Daimi material standartlarını saxlayan yetkin təchizatçılarla işləmək, pisləşmiş qida materialı ilə əlaqədar qırılmaları minimuma endirmək üçün vacibdir.
Kifayət qədər yağlama və die aşınması
Doğru yağlama, çəkilmə prosesi zamanı sürtünməni və istilik yaranmasını azaltmaq üçün əsas amildir. Yağlama materialı azalanda, keyfiyyətini itirdikdə və ya səhv tətbiq edildikdə sürtünmə kəskin şəkildə artır və telin zəifləməsinə səbəb olan artıq istilik yaradır; bu da matrislərin tez aşınmasına gətirib çıxarır. Aşınmış matrislər qeyri-bərabər səthlər və düzgün olmayan həndəsi formaya malik olur; nəticədə gərginlik cəmlənmələri və qeyri-sabit tel azalması baş verir. Bu problemləri qarşısını almaq üçün tel çəkilmə maşınına doğru özlülüyə və axın sürətinə malik sabit yağlayıcı təchizatı təmin edilməlidir. Matrislərin müntəzəm yoxlanılması və profilaktik qaydada dəyişdirilməsi ilə birlikdə düzgün yağlayıcı idarəetməsi sürtünmə və istilik zədələrinə bağlı kəsilmələri əhəmiyyətli dərəcədə azaldır.
Maşın parametrlərinin və iş rejiminin optimallaşdırılması
Çəkilmə sürəti və gərginlik idarəetməsi
Sınaq çəkmə sürətinin artması sənayedə telin qırılmasının əsas səbəbidir. Maşın operatorları sürəti material və avadanlıq imkanlarından artıq artırarkən tel, özünəməxsus gərginlik dayanıqlılığını aşan anidən və nəzarətsiz gərginliyə məruz qalır. Telin çəkilməsi prosesi, teli kalıplardan keçirmək üçün kifayət qədər qüvvə tətbiq edən, lakin artıq gərginliyə yol verməyən diqqətlə tənzimlənmiş gərginlik parametrlərini tələb edir. Müasir tel çəkilmə maşınları, hər bir material növü və tel diametri üçün təhlükəsiz iş rejimlərini təyin etməyə imkan verən proqramlaşdırıla bilən sürət idarəetmə sistemləri və gərginlik monitorları ilə təchiz olunub. Dövrü sürət optimallaşdırma sınaqları, qırılma tezliyini artırmadan əldə edilə bilən maksimum istehsal həcmini müəyyən etməyə kömək edir. Reallıqda gərginlik məlumatlarının izlənilməsi telin qırılmasına dair erkən xəbərdarlıq siqnalları verir və operatorlara qırılma baş verməzdən əvvəl sürəti azaltmağa imkan verir.
Çəkilmə zamanı temperaturun idarə edilməsi
Çekmə prosesində istilik yaranması naqil materialını zəiflədir və kalıbın deqradasiyasını sürətləndirir. Naqil yüksək sürətlə kalıblardan keçərkən sürtünmə nəticəsində temperatur artımı baş verir; bu da plastikliyi azaldır və qırılganlığı artırır. Uyğun soyutma təmin edilmədikdə naqil temperaturu təhlükəsiz həddi aşa bilər, nəticədə iş sərtləşməsi baş verir ki, bu da materialı qırılgan edir və çatlamalara meylli olmasına səbəb olur. Soyutma sistemləri istiliyi daşımaq və naqil temperaturunu təhlükəsiz iş rejim aralığında saxlamaq üçün kalıbla təmas zonalarına birbaşa kifayət qədər soyuducu maye verməlidir. Soyuducu mayenin müntəzəm şəkildə dəyişdirilməsi və sistemin təmizlənməsi istilik keçirilməsi ilə bağlı problemləri qarşısını alır; əks halda bu, iş zamanı temperaturun qəfildən yüksəlməsinə səbəb olar. İnfraqırmızı sensorlarla çıxış naqilinin temperaturunun monitorinqi operatorlara soyutma sisteminin arızasını geniş miqyaslı naqil qırılmaları baş verməzdən əvvəl aşkar etməyə imkan verir.
Qabaqcadan aparılan texniki xidmət və maşının qulluğu
Kalıbın texniki xidməti və dəyişdirilməsi qaydaları
Bunlar istənilən sim çəkmə maşınında ən vacib aşınma komponentləridir. Deylərin keyfiyyətinin pisləşməsi simin sürtünməsi nəticəsində səthlərin qabarıqlaşması və ölçülərin dəqiqliyinin azalması ilə yavaş-yavaş baş verir. Zədələnmiş deylər bərabərsiz təzyiq paylanmasına, gərginlik konsentrasiya nöqtələrinə və simin qırılmasına birbaşa səbəb olan artmış sürtünməyə səbəb olur. İstehsal saatları və ya emal edilmiş tonaj əsasında profilaktik dey dəyişdirilməsi cədvəli tərtib etmək, iş zamanı fəlakətli dey arızasının qarşısını alır. Planlaşdırılmış dəyişdirmələr arasındakı müntəzəm vizual yoxlamalar səth zədələnməsini və ya aşınma nümunələrini erkən aşkar etməyə imkan verir və beləliklə, qırılma sürətlərinin artırılmasından əvvəl proaktiv dəyişdirməyə imkan yaradır. Doğru dey saxlama, daşınma və quraşdırma prosedurları quraşdırma zamanı zədələnməni qarşısını alır və bu da deyin performansını dərhal zəiflədə bilər.
Sim yön verilməsi və tənzimlənməsi sistemləri
Çekmə maşınından keçən naqil yolunun uyğunsuzluğu qüvvənin bərabərsiz paylanmasına və artıq əyilmə gərginliyinə səbəb olur. Naqil die mərkəzlərindən düz deyil, yan tərəfə meyl edərək keçdikdə, ona təsir edən yan qüvvələr naqilin müəyyən sahələrində gərginliyi cəmləşdirir. Bu lokal gərginlik naqili başqa gərginlik amilləri ilə birləşdikdə xüsusi olaraq anidən pozulmaya daha çox meylli edir. Yönləndirici valıkların, die burmaqlarının və naqil yolunun uyğunluğuna dair tez-tez yoxlamalar naqilin çəkmə prosesində optimal şəkildə hərəkət etməsini təmin edir. Aşınmış yönəldici komponentlər düz naqil hərəkətini bərpa etmək üçün dərhal əvəz edilməlidir. Maşının düzgün qurulması və kalibrasiyası, o cümlədən quraşdırılma zamanı və ya avadanlıqda hər hansı dəyişikliklərdən sonra, davamlı pozulmalarla nəticələnə biləcək xroniki uyğunsuzluq problemlərini qarşısını alır.
Tez-tez verilən suallar
İstehsalın ortasında naqilin anidən pozulmasına səbəb nədir?
Qəfəsli naqilin anidə qırılması adətən bir və ya bir neçə kəskin problemdən qaynaqlanır: çəkilmə maşınına kirli və ya nasaz materialın daxil olması, tam yağlama sisteminin pozulması nəticəsində çox yüksək sürtünmə və istilik yaranması, kalıbın fəlakətli şəkildə qırılması və ya ciddi nasazlığa uğraması və ya maşının xarici obyektlərlə toqquşması. Dərhal aparılacaq tədqiqat son işlənmiş materiala, yağlama sisteminin vəziyyətinə, kalıbın halına və qırılma baş verən kimi əvvəlki anda eşidilən hər hansı qeyri-adi səslərə və titrəmələrə yönəldilməlidir.
Naqil çəkilmə maşınlarının kalıbları nə qədər tez-tez dəyişdirilməlidir?
Kalıbın dəyişdirilmə tezliyi materialın növünə, naqil diametrinə, çəkilmə sürətinə və istehsal həcmindən asılıdır. Əksər sənaye müəssisələri kalıbları 20 000–50 000 ton material işləndikdən sonra dəyişdirir; lakin bəzi tətbiqlər daha tez-tez dəyişdirmə tələb edə bilər. Naqilin qırılma tezliyinin, səth keyfiyyətinin və çəkilmə qüvvəsi tələblərinin izlənilməsi kalıbların artıq naqilin çoxlu qırılmalarına səbəb olmazdan əvvəl dəyişdirilməsinin müəyyən edilməsinə kömək edir.
Simli kəsmə tamamilə aradan qaldırıla bilərmi?
Tamamilə aradan qaldırmaq praktik olmasa da, material keyfiyyətinə, maşınların texniki vəziyyətinə, prosesin optimallaşdırılmasına və operatorların təliminə sistemli diqqət yetirilməsi ilə kəsmə dərəcəsini çox aşağı səviyyələrə endirmək mümkündür. Əksər yaxşı idarə olunan istehsalat müəssisələri, çəkmə prosesinin bütün mərhələlərində əhatəli profilaktika tədbirlərini həyata keçirərək ümumi istehsal həcmindən aşağıda 0.5% kəsmə dərəcəsi əldə edirlər.

