 EN



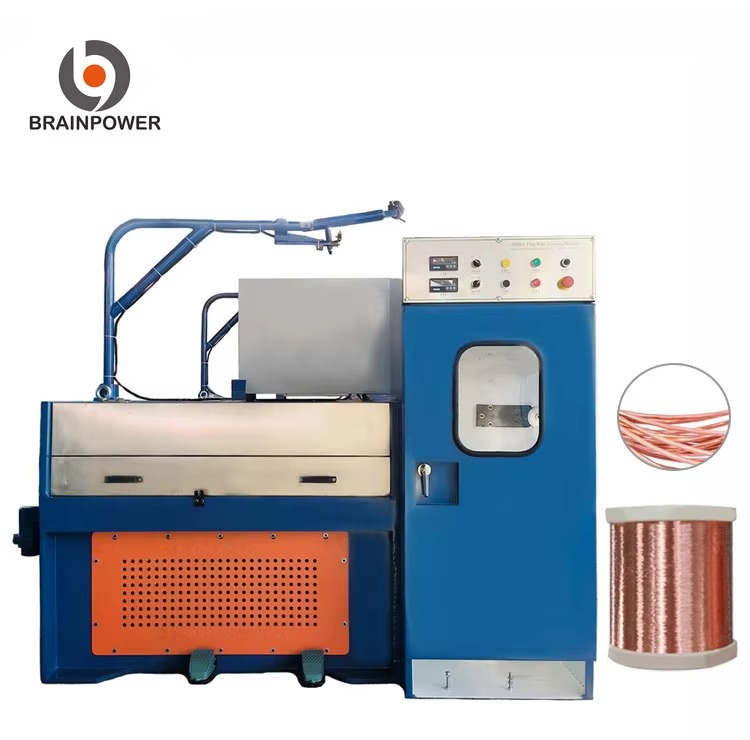
Material itki müasir kabel istehsal xəttinin əməliyyatlarında ən əhəmiyyətli dəyər amillərindən biridir. İstehsal olunan hər bir metr kabel ilkin materialların istifadəsini, enerji sərfini və emal müddətini nəzərdə tutur; buna görə də itkinin azaldılması əməliyyatlar üçün çox vacib prioritetdir. Kabel istehsal xətti sistemlərində səmərəsizlikləri aradan qaldırmayan təşkilatlara mənfəətin azalması, ekoloji tələblərə uyğunluq problemləri və rəqabət üstünlüyü itirilməsi təhdidi yaranır. İtkinin əsas səbəblərini anlamaq və sistematik nəzarət tədbirlərini həyata keçirmək istehsalçıların kabel avadanlıqlarını necə idarə etdiklərini və mənfəəti maksimuma çatdırmaqlarını dəyişdirir.
Kabel istehsalında effektiv itkinin azaldılması kabel ürətim xətti çox yönlü bir yanaşma tələb edir: avadanlıqların optimallaşdırılması, proses disiplini, operatorların hazırlanması və davamlı nəzarət. Bu elementləri sistemli şəkildə birləşdirən sənaye kabelləri istehsalçıları birinci ildə tullantıların on beşdən otuz faizə qədər azalmasını əldə edirlər. Bu məqalə material tullantılarını azaltmaq üçün praktik, sübut olunmuş strategiyaları araşdırır, eyni zamanda keyfiyyət standartlarını və istehsal əməliyyatlarınızda buraxılış hədəflərini saxlayır.
Kabel avadanlıqlarında tullantı mənbələrinin müəyyənləşdirilməsi
Material itirmə nöqtələrinin başa düşülməsi
Kabel istehsal mühitindəki tullantılar bir neçə qarşılıqlı əlaqəli mənbədən yaranır. İlk çəkilmə, bükülmə və izolyasiya mərhələlərində yaranan qalıq materiallar ən böyük kateqoriyanı təşkil edir və ümumi xammal daxilatının səkkizdən on iki faizini təşkil edə bilər. Avadanlığın spesifikasiyalardan kənara çıxan parametrləri ölçülərdə uyğunsuzluqlara səbəb olur və bu da offline düzəlişlərə və materialın yenidən emalına gətirib çıxarır. İstehsal seriyaları arasındakı quraşdırma itki, sürətin artırılması zamanı başlanğıc qalıqları və rulonun sonunda alınan kəsiklər görünən izləmə sistemləri olmadan gündəlik olaraq yığılır.
Keyfiyyət çatışmazlıqları, sətirdə aşkar edilmədikdə, daha sonra tam rulonların təmizlənməsinə səbəb olur və bu da tullantı xərclərini eksponent olaraq artırır. Materialın nəm udması və ya temperatur dalğalanmaları kimi ətraf mühit amilləri kabellərin diametr birləşməsini təsir edir və beləliklə istehsalatın dayandırılmasına və materialın atılmasına səbəb olur. Operator xətaları — kabellər üçün avadanlıqlarda yanlış gərginlik ayarları və ya sürət düzəlişləri — düzəliş edilənə qədər əhəmiyyətli material itirilərinə səbəb olur. Effektiv tullantı azaldılması, materialın istehsal xəttindən işlənməyən tullantı kimi çıxdığı yeri və səbəbini müəyyən edən sistemli məlumat toplama ilə başlayır.
Əsas tullantı ölçülərinin müəyyənləşdirilməsi
Kabel istehsal xəttinin səmərəliliyinə dair təkmilləşdirmələrə başlamazdan əvvəl istehsalçılar dəqiq bazis ölçüləri müəyyən etməlidirlər. İstehsal mərhələsi, növbə, operator və maşın konfiqurasiyası üzrə qalıq çəkisini izləyərək nümunələri və məsuliyyət mərkəzlərini aşkar edin. Xammalın istehlak olunma faizindən deyil, sadəcə atılan funt miqdarından deyil, xammalın istehlak olunma faizindən hesablanan itki göstəricisi həqiqi istehsal səmərəliliyini ortaya qoyur. İstehsal səmərəliliyində qazanc yalnız bazis göstəricilər müqayisəli analiz üçün başlanğıc nöqtəsini müəyyən etdikdə görünür.
Kabel avadanlıqlarının parametrləri, material partiyası kodları və qalıq yaranması arasında əlaqə quran sənədləşdirmə sistemləri kök səbəb analizinin əsasını yaradır. Operatorlar qalıq hadisələri baş verəndə gərginlik dəyərlərini, xətt sürətlərini, temperatur oxunuşlarını və ətraf mühit şəraitini qeyd etməlidirlər. Bu strukturlaşdırılmış məlumatlar xərclərin azaldılmasını təxminlərdən elmi əsaslı, ölçülməsi mümkün nəticələrə malik təkmilləşdirmə layihələrinə çevirir.
Kabel Avadanlıqlarının Parametrlərinin Optimallaşdırılması və Qabaqcadan Qoruyucu Texniki Xidmət
İstehsal Xəttinin Parametrlərinin Dəqiq Tənzimlənməsi
Kabel avadanlıqları kiçik sapmaların əhəmiyyətli israf nəticələrinə səbəb olduğu dar tolerans zonalarında işləyir. Spesifikasiyadan yalnız beş faiz yuxarıda olan gərginlik parametrləri simin qırılmasını sürətləndirir və beləliklə, istehsal xəttinin dayandırılmasına və materialın tullantıya çıxarılmasına səbəb olur. Doğru sürətlənmə məntiqi olmayan sürət artırma profilləri ilk çəkmə fazasında tellərin düzgün olmamasına səbəb olur; bu da bütün partiyaların təkrar emal edilməsini və ya ləğv edilməsini tələb edir. İstehsalçıların standart iş prosedurlarında sənədləşdirilən optimallaşdırılmış avadanlıq parametrlərini operatorlar tərəfindən dəqiq izlənməsi halında istehsal səmərəliliyi əhəmiyyətli dərəcədə artır.
Performansın aşağı düşməsindən əvvəl kabel istehsal xəttinin komponentlərində baş verən aşınmanı nəzərdə tutan qarşının alınması tədbirləri planlarını tətbiq edin. Lubrikasiya sistemlərinin spesifikasiyadan kənara çıxması çəkici kalıbların aşınmasına səbəb olur, bu da kabel diametrinin bircinsliyini pozur və keyfiyyət standartlarına uyğun olmayan məhsulların yaranmasına gətirib çıxarır. Kalıbların dəyişdirilmə müddətləri yalnız təqvim vaxtı deyil, həmçinin faktiki çəkilmiş uzunluq əsasında izlənməlidir, çünki istifadə intensivliyi tətbiq sahəsindən və material növündən asılı olaraq dəyişir. Gərginlik nəzarət avadanlığının tez-tez kalibrasiyası kabel avadanlığının parametrlərinin real xətt qüvvələrini, yoxsa sensorların sapma göstəricilərini əks etdirdiyinə əmin olmağa kömək edir.
Daha səmərəli kabel avadanlıqlarına keçid
Müasir kabel istehsal xətləri sistemləri prosesin sürüşməsinə operator müdaxiləsini gözləmədən saniyələr ərzində cavab verən real vaxtlı geri əlaqə idarəetməsini daxil edir. İnkişaf etmiş sensorlar kabel diametrini, gərginliyi, temperaturu və izolyasiya qalınlığını davamlı olaraq nəzarət edir və bu da tullantı yaradan sapmaları qarşısını alan avtomatik tənzimləmələri aktivləşdirir. Bu texnologiyalar məhsul keçidləri zamanı quraşdırma tullantılarını əl ilə tənzimləmə üsullarına nisbətən ellidən yetmiş faizə qədər azaldır. Yenilənmiş kabel avadanlığına investisiyalar adətən yalnız tullantıların azalması və istehsalatın effektivliyinin artırılması hesabına on səkkiz ay ərzində özünü ödəyir.
Kabel avadanlığındakı rəqəmsal izləmə sistemləri hər bir növbə ərzində hər bir parametrin dəyişdirilməsini, sürət tənzimlənməsini və alarm şəraitini sənədləşdirən audit izləri yaradır. Bu şəffaflıq operatorların məsuliyyətini artırır və nəzarətçilərə xərclərin baş verməsindən əvvəl müdaxilə tələb edən meyl nümunələrini müəyyən etməyə imkan verir. Həqiqi vaxtda atılan material faizini göstərən istehsalatın səmərəliliyi paneli komandaları vacib quraşdırma parametrləri ilə bağlı disiplini saxlamağa motivasiya edir.
Atılan materialı azaltma sistemlərinin və operator disiplininin tətbiqi
Standart iş prosedurlarının və operatorların hazırlanmasının yaradılması
Kabel istehsal xəttində əməliyyatlar üzrə dəyişkənliyi və insan səhvlərini azaltmaq üçün dəqiq işə salma ardıcıllıqlarını, sürət profillərini və keyfiyyət yoxlama nöqtələrini müəyyən edən standartlaşdırılmış prosedurlar tətbiq olunur. Hər bir parametrin niyə vacib olduğunu başa düşən operatorlar, sadəcə avtomatik təlimatlara əməl edənlərə nisbətən standart işə daha yüksək uyğunluq göstərir. Operatorların hər bir işə başlamazdan əvvəl tamamladığı kabel avadanlıqlarının konfiqurasiya yoxlama siyahıları məsuliyyəti artırır və səhvləri atılan material yaratmadan əvvəl aşkar edir. Videodüzgün quraşdırma prosedurlarını göstərən sənədləşdirmə yeni operatorların bacarıqlarını artırmaq və sınaq-səhv üsulu ilə öyrənməni azaltmaq üçün istinad materialları təmin edir.
Təsdiqlənmiş bazis səviyyələrinin altına düşən tullantı azaltma hədəflərini əldə edən növbələri tanıyaraq mükafatlandırma sistemləri səmərəlilik məqsədləri ilə mədəni uyğunluğu yaradır. İstehsalatın səmərəliliyinin yaxşılaşdırılması, operatorlar öz diqqətlilikləri ilə müsbət performans tanınması arasındakı birbaşa əlaqəni görəndə davamlı olur. Operatorları müxtəlif kabel avadanlıqları stansiyaları üzrə dövri şəkildə keçirən çoxtərəfli təlim proqramları onların baxış sahəsini genişləndirir və ixtisaslaşmış mütəxəssislərin nəzərindən qaça biləcək yaxşılaşdırma imkanlarını açır.
Davamlı yaxşılaşdırma dövrlərinin qurulması
Aylıq tullantı azaldılması üzrə təhlillər maşın, smena və məhsul kateqoriyası üzrə qalıq məlumatlarını analiz edir və bu, qismən yaxşılaşmanın sürətini artırır. İstehsalatın səmərəliliyində aylıq iki-dəfə üç faiz artım sistemli şəkildə davam etdikdə, qeyri-adi illik nəticələr əldə edilir. Xüsusi tullantı problemlərini həll etmək üçün kaizen tədbirlərində iştirak edən kabellərin istehsal xətləri komandaları nəticələrə görə öz sahibliyini və məsuliyyətini inkişaf etdirir. Eyni tipli müəssisələrlə aparılan müqayisələr performans çatışmazlıqlarını aşkar edir və yaxşılaşdırma hədəflərinin real və əldə ediləbilər olduğunu təsdiqləyir.
Kabel avadanlığına dair operator təklifləri və ya proses dəyişiklikləri haqqında təkliflər strukturlaşdırılmış kanallarla tez qiymətləndirilməli və tətbiq edilməlidir. Frontliniya komandaları ideyalarının sınanmasını və qəbul edilməsini gördükdə, tullantıların azaldılması tədbirlərində iştirak sürətlənir. Təşkilatlar gündəlik kabel avadanlığı ilə işləyən personaldan intellektual məlumatları sistemli şəkildə topladıqda, istehsalatın səmərəliliyi rəqabət üstünlüyü halına gəlir.
Tez-tez verilən suallar
Kabel istehsalı xəttindəki yaxşılaşdırmalar üçün tipik tullantı azaltma müddəti nə qədərdir?
Kompleks tullantı azaltma strategiyalarını həyata keçirən təşkilatlar adətən operatorların disiplini və parametrlərin optimallaşdırılması vasitəsilə ilk otuz gün ərzində ölçülməsi mümkün yaxşılaşmalar əldə edirlər. Sistemli kabel avadanlıqlarının parametrlərinin yaxşılaşdırılması nəticəsində daha əhəmiyyətli istehsal səmərəliliyi artımı — on beşdən iyirmi beş faizə qədər — üç-dən altı aya qədər müddətdə baş verir. Təlimlərin dərinləşməsi, avadanlıqların yenilənməsinin tamamlanması və tullantı azaltma prioritetləri ətrafında mədəni uyğunluğun möhkəmlənməsi ilə tam potensialın realizasiyası adətən altı-dan on iki aya qədər çəkir.
Kabel avadanlıqlarının texniki xidməti tullantı yaradılmasına necə təsir edir?
Kabel istehsal xəttinin sistemlərində qeyri-kafi texniki xidmət komponentlərin aşınmasını sürətləndirir və operatorlar problemi aşkar etməzdən əvvəl parametrlərdə sapmaya səbəb olaraq məhsulun tullantıya çevrilməsinə gətirib çıxarır. Çəkilmə kalıpları aşınarkən, gərginlik sensorları kalibrasiyadan çıxarkən və sürət idarəetmə sistemləri cavabverici olmağı itirərkən istehsal səmərəliliyi yavaş-yavaş azalır. Kabel avadanlıqlarını orijinal spesifikasiya şəraitində saxlayan qarşısını almaq üçün planlaşdırılmış texniki xidmət tədbirləri ən çox tullantı yaradan arızaları qarşısını alır və düzəltmə əməliyyatlarından qaynaqlanan gərginliyi azaldaraq avadanlıqların xidmət müddətini uzadır.
Kabel istehsal xətlərində tullantıların azaldılması tədbirləri məhsul keyfiyyətini təsir edə bilərmi?
Duzgun şəkildə həyata keçirildikdə, kabellərin istehsal xəttində tullantıların azaldılması strategiyaları eyni zamanda keyfiyyəti yaxşılaşdırır, çünki hər ikisi daha sərt proses nəzarətindən nəticələnir. Optimallaşdırılmış kabellər avadanlığı parametrlərindən əldə edilən istehsalat effektivliyi artımı kabellərin diametrinin, izolyasiya qalınlığının və fiziki xüsusiyyətlərinin daha sabit olmasını təmin edir. Tullantıların azaldılmasını materialların əvəzlənməsi və ya spesifikasiyaların yüngülləşdirilməsi yolu deyil, daha yaxşı proses disiplini ilə əldə edən təşkilatlarda keyfiyyət göstəriciləri yaxşılaşır və yanğın (qəlpə) faizi azalır.

