 EN



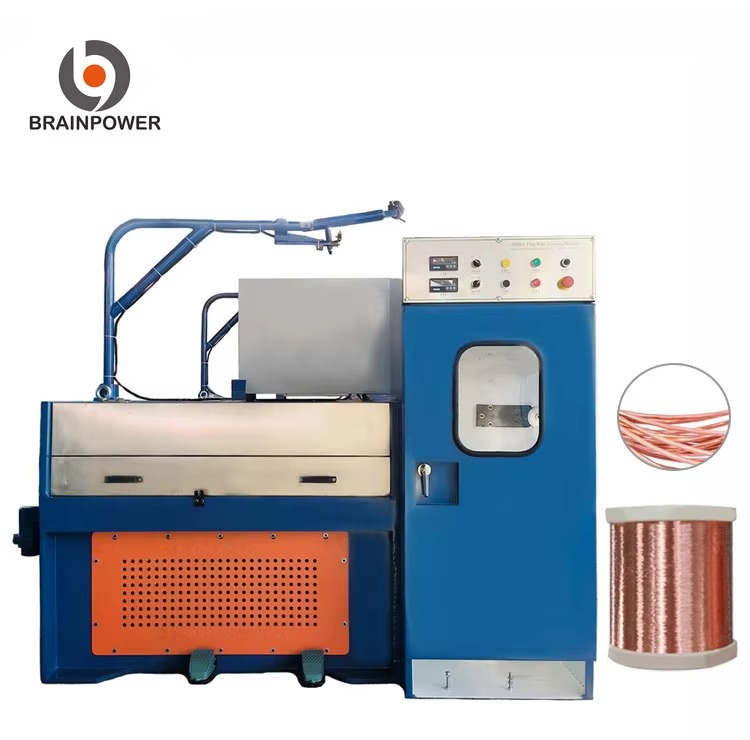
يُعَدّ هدر المواد أحد أهم عوامل التكلفة في عمليات خط إنتاج الكابلات الحديثة. فكل متر من الكابل المنتج يستهلك مواد خامًا وطاقةً ويستغرق وقت معالجة، ما يجعل الحد من الهدر أولوية تشغيلية بالغة الأهمية. وتواجه المؤسسات التي تفشل في معالجة أوجه عدم الكفاءة في أنظمتها لإنتاج الكابلات تآكُلًا في هوامش الربح، وصعوبات في الامتثال للمتطلبات البيئية، وضعفًا تنافسيًّا. وبفهم الأسباب الجذرية للهدر وتطبيق ضوابط منهجية، تتغير طريقة تشغيل المصانع لمعداتها الخاصة بإنتاج الكابلات، وتزداد ربحيتها إلى أقصى حد.
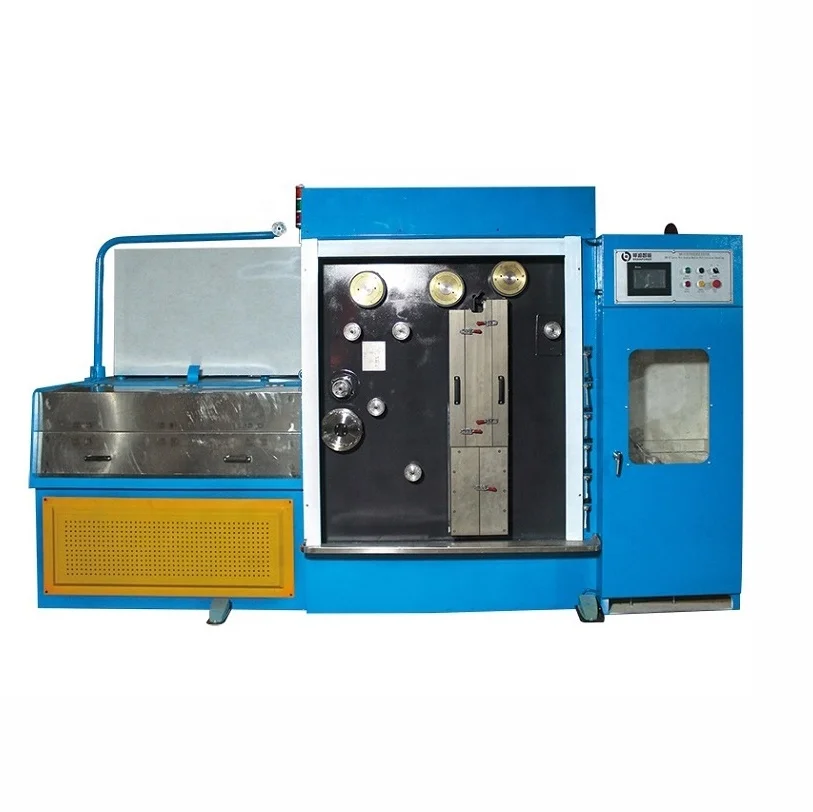
الحد الفعّال من الهدر في خط إنتاج الكابلات يتطلب الأمر نهجًا متعدد الجوانب يجمع بين تحسين المعدات، والانضباط في العمليات، وتدريب المشغلين، والرصد المستمر. وتتمكن شركات تصنيع الكابلات الصناعية التي تدمج هذه العناصر بشكل منهجي من خفض الهدر بنسبة تتراوح بين خمسة عشر وثلاثين في المئة خلال السنة الأولى. ويستعرض هذا المقال استراتيجيات عملية مُجربة ومضمونة للحد من هدر المواد مع الحفاظ على معايير الجودة وأهداف الإنتاجية عبر عمليات التصنيع الخاصة بك.
تحديد مصادر الهدر في عمليات معدات الكابلات
فهم نقاط فقدان المواد
يَنْتَجُ الهَدَرُ في بيئة إنتاج الكابلات من مصادر عديدة متداخلة. ويشكّل إنتاج الخردة أثناء المراحل الأولية للسحب واللف والعزل أكبر فئة، حيث يمثّل غالبًا ما بين ٨٪ و١٢٪ من إجمالي مدخلات المواد الأولية. كما أن إعدادات معدات إنتاج الكابلات التي تخرج عن المواصفات المحددة تؤدي إلى تفاوت أبعادي، ما يستدعي تصحيحات خارج خط الإنتاج وإعادة معالجة المواد. أما الخسائر الناتجة عن إعداد المعدات بين دورات الإنتاج، والخردة الناتجة عند بدء التشغيل أثناء رفع السرعة، ونواتج قص نهاية البكرة، فهي تتراكم يوميًّا دون أن تكون هناك أنظمة مرئية لتتبعها.
العيوب النوعية التي تفلت من الكشف أثناء التشغيل تؤدي لاحقًا إلى التخلص الكامل من البكرات، ما يضاعف تكاليف الهدر بشكل أسّي. وتؤثر العوامل البيئية مثل امتصاص المادة للرطوبة أو تقلبات درجة الحرارة على اتساق قطر الكابل، مما يُجبر خط الإنتاج على التوقف والتخلّص من المواد. كما أن أخطاء المشغلين — كضبط إعدادات الشد أو تعديل السرعة على معدات الكابلات بشكل خاطئ — تتفاقم لتسبّب خسائر كبيرة في المواد قبل إجراء التصحيح. ويبدأ خفض الهدر الفعّال بجمع منهجي للبيانات لتحديد المواقع والسبب الذي تخرج فيه المادة من خط الإنتاج على هيئة هدر غير قابل للاستعمال.
إعداد مقاييس أساسية لهدر المواد
قبل تنفيذ تحسيناتٍ في كفاءة خط إنتاج الكابلات، يجب على المصنّعين وضع قياسات أساسية دقيقة. ويتضمّن ذلك تتبع وزن النفايات حسب مرحلة الإنتاج، والوردية، والعامل المسؤول، وتكوين الجهاز، للكشف عن الأنماط ومراكز المسؤولية. ويُحسب الهدر كنسبة مئوية من المواد الأولية المستهلكة، وليس فقط بالرطل المُلقى، لأن هذه المعلَّمة تكشف الكفاءة الحقيقية للإنتاج. أما مكاسب الكفاءة في الإنتاج فلا تظهر إلا عندما تُحدَّد مقاييس الأساس لتكون نقطة البداية للتحليل المقارن.
وتُشكِّل أنظمة التوثيق التي تربط بين إعدادات معدات الكابلات، وأكواد دفعات المواد، وتوليد النفايات الأساسَ لتحليل الأسباب الجذرية. ويجب على العمال تسجيل قيم الشد، وسرعات الخط، وقراءات درجة الحرارة، والظروف البيئية كلما حدثت حالات نفايات. وبفضل هذه البيانات المنظَّمة، يتحوَّل خفض النفايات من مجرد تخمينٍ إلى مشاريع تحسينٍ قائمة على العلم ولها نتائج قابلة للقياس.
تحسين إعدادات معدات الكابلات والصيانة الوقائية
ضبط معاملات خط الإنتاج بدقة
تعمل معدات كابلات ضمن نطاقات تسامح ضيقة، حيث تؤدي الانحرافات الصغيرة إلى عواقب كبيرة من الهدر. فمثلاً، يؤدي انحراف إعدادات الشد بنسبة خمسة في المئة فقط فوق المواصفات إلى تسريع انقطاع السلك، ما يستدعي إيقاف الخط وتخلّص المواد. كما أن ملفات زيادة السرعة التي تفتقر إلى منطق التسارع المناسب تسبب عدم انتظام الحبال أثناء مرحلة السحب الأولى، مما يتطلب إعادة المعالجة أو التخلّص من الدفعات بأكملها. وترتفع كفاءة الإنتاج بشكل كبير عندما يلتزم المشغلون بالإعدادات المُحسَّنة التي حدّدها مصنعو المعدات والمُوثَّقة في إجراءات العمل القياسية.
تَنفِيذ جداول الصيانة الوقائية التي تتناول تآكل مكونات خط إنتاج الكابلات قبل حدوث أي انخفاض في الأداء. وتؤدي أنظمة التزييت التي تخرج عن المواصفات المحددة إلى تآكل قوالب السحب، ما يؤثر على اتساق قطر الكابل ويتسبب في رفض القطع غير المطابقة للمواصفات. ويجب أن تستند فترات استبدال القوالب ليس فقط إلى الوقت التقويمي، بل إلى الطول الفعلي للكابل الذي تم سحبه، نظرًا لأن شدة الاستخدام تتفاوت باختلاف التطبيق ونوع المادة. كما يضمن المعايرة المنتظمة لأجهزة مراقبة الشد أن إعدادات معدات الكابل تعكس بدقة القوى الفعلية المؤثرة على الخط، بدلًا من قراءات الحساسات المتغيرة.
الترقية إلى تكنولوجيا معدات كابلات أكثر كفاءة
تضمّ أنظمة خطوط إنتاج الكابلات الحديثة تحكُّمًا تغذويًّا فوريًّا يتفاعل مع الانحرافات في العملية خلال ثوانٍ، بدل انتظار تدخل المشغل. وتراقب أجهزة الاستشعار المتطوِّرة قطر الكابل والشدَّ ودرجة الحرارة وسماكة العزل باستمرار، ما يُفعِّل تعديلاتٍ تلقائيةً تمنع الانحرافات التي تؤدي إلى هدر المواد. وتقلِّل هذه التقنيات الهدر الناتج عن عمليات الإعداد أثناء التحوُّل بين المنتجات بنسبة تتراوح بين خمسين وسبعين في المئة مقارنةً بالطرق اليدوية للضبط. وغالبًا ما تُحقِّق استثمارات التحديث في معدات إنتاج الكابلات عائدًا على الاستثمار خلال ثمانية عشر شهرًا فقط، وذلك من خلال خفض الهدر وتحسين كفاءة الإنتاج.
تُنشئ أنظمة المراقبة الرقمية على معدات الكابلات سجلاً تدقيقياً يوثق كل تغيير في الإعدادات، وكل تعديل في السرعة، وكل حالة إنذار خلال كل وردية. وتُعزِّز هذه الشفافية المساءلة لدى المشغلين، وتتيح للمشرفين تحديد الأنماط الانحرافية التي تتطلب التدخل قبل حدوث الهدر. كما تحفِّز لوحات كفاءة الإنتاج التي تعرض نسب الهدر الفعلية في الوقت الحقيقي الفرقَ على الالتزام التام بالمعايير الحرجة للإعداد.
تطبيق أنظمة خفض الهدر وانضباط المشغلين
وضع العمل القياسي وتدريب المشغلين
الإجراءات الموحَّدة التي تحدِّد بدقة تسلسلات التشغيل الأولي، وملفات السرعة، ونقاط التفتيش الخاصة بالجودة تقلِّل من التباين والخطأ البشري في عمليات خط إنتاج الكابلات. ويُظهر المشغلون الذين تلقَّوا تدريبًا لفهم سبب أهمية كل معلَّمة الامتثال الأعلى لأعمال المعايير مقارنةً بأولئك الذين يتبعون التعليمات بشكل آلي فقط. كما أن قوائم الفحص الخاصة بتكوين معدات الكابلات، والتي يُنهي المشغلون تعبئتها قبل كل دورة تشغيل، تخلق شعورًا بالمسؤولية وتكشف عن الأخطاء قبل أن تتسبَّب في إنتاج نفايات. فيديو توفر الوثائق التي تبيِّن إجراءات الإعداد الصحيحة مواد مرجعية تقلِّل من التعلُّم القائم على التجربة والخطأ وتسرِّع من اكتساب المشغلين الجدد لكفاءتهم.
نِظُمُ المكافآتِ الَّتي تُعترفُ بِالنَّوباتِ الَّتي تحقِّقُ أهدافَ خفضِ الهدرِ دونَ الحدودِ القاعِديَّةِ المُحدَّدةِ تُنشئُ انسجامًا ثقافيًّا معَ أهدافِ الكفاءةِ. وتبقى تحسيناتُ كفاءةِ الإنتاجِ مستمرَّةً عندما يرى العاملون صلةً مباشرةً بين اجتهادِهم والاعترافِ الإيجابيِّ بأدائِهم. وبرامجُ التدريبِ المتعددِ الَّتي تُناوبُ العاملينَ بين محطاتِ معداتِ الكابلاتِ المختلفةِ توسعُ آفاقَهم وتُبرزُ فرصَ التحسينِ الَّتي قد يغفلُ عنها المختصُّونَ.
إرساءُ دوراتِ التحسينِ المستمرِّ
المراجعات الشهرية للحد من الهدر، التي تحلل بيانات النفايات حسب الآلة وحسب الوردية وحسب فئة المنتج، تُعزِّز زخم التحسين التدريجي. ومكاسب الكفاءة الإنتاجية التي تتراوح بين اثنين وثلاثة في المئة شهريًّا تتراكم لتحقق نتائج استثنائية سنويًّا عند الاستمرار فيها بشكل منهجي. أما فرق خط إنتاج الكابلات التي تشارك في أحداث «كايزن» لحل مشكلات هدر محددة، فهي تكتسب شعورًا بالملكية والمساءلة تجاه النتائج. وتُظهر المقارنات المرجعية مع مرافق مماثلة فجوات الأداء، وتؤكد في الوقت نفسه أن أهداف التحسين تظل واقعية وقابلة للتحقيق.
يجب أن تمر اقتراحات المشغلين بشأن تعديلات معدات الكابلات أو تغييرات العمليات عبر قنوات منظمة، مع تقييمٍ سريعٍ وتنفيذٍ فعّال. وعندما يرى الفريق الأمامي أن أفكاره قد خضعت للاختبار ووُجد أنها جديرة بالاعتماد، فإن مشاركته في مبادرات الحد من الهدر تتسارع بشكل كبير. وبذلك تصبح الكفاءة الإنتاجية ميزة تنافسية عندما تجمع المنظمات بمنهجية المعلومات الاستراتيجية من الموظفين الذين يشغلون معدات الكابلات يوميًّا.
الأسئلة الشائعة
ما المدة الزمنية النموذجية لتقليل الهدر في خط إنتاج الكابلات؟
تُحقِّق المنظمات التي تنفِّذ استراتيجيات شاملة لتقليل الهدر تحسيناتٍ قابلةً للقياس خلال الأيام الثلاثين الأولى، وذلك بفضل انضباط المشغلين وتحسين المعايير. أما المكاسب الأكبر في كفاءة الإنتاج، والتي تتراوح بين خمسة عشر إلى خمسة وعشرين في المئة، فتظهر عادةً خلال ثلاثة إلى ستة أشهر، مع تراكم التحسينات المنهجية في إعدادات معدات إنتاج الكابلات. أما بلوغ الإمكانات الكاملة فيتطلب غالبًا من ستة إلى اثني عشر شهرًا، مع تعمُّق التدريب، واستكمال ترقية المعدات، وتعزيز الانسجام الثقافي حول أولويات تقليل الهدر.
كيف يؤثر صيانة معدات إنتاج الكابلات في كمية الهدر الناتجة؟
إن إهمال الصيانة في أنظمة خط إنتاج الكابلات يُسرّع من تآكل المكونات، ما يؤدي إلى انحراف المعايير ويُنتج نفايات قبل أن يلاحظ المشغلون المشكلة. وتنخفض كفاءة الإنتاج تدريجيًّا مع تآكل قوالب السحب، وانحراف أجهزة استشعار التوتر عن معايرةها، وضعف استجابة أنظمة التحكم في السرعة. أما جداول الصيانة الوقائية التي تحافظ على معدات إنتاج الكابلات في حالتها الأصلية وفق المواصفات المحددة، فهي تمنع معظم حالات الفشل المسببة للنفايات، وتُطيل عمر المعدات عبر الحد من الإجهاد الناتج عن التشغيل التصحيحي.
هل يمكن لتحسينات خفض النفايات في خطوط إنتاج الكابلات أن تؤثر على جودة المنتج؟
عند تطبيق استراتيجيات خفض الهدر بشكلٍ صحيح في خطوط إنتاج الكابلات، فإن ذلك يحسّن الجودة في الوقت نفسه، لأن كلا الأمرين ناتجان عن ضبط أدق للعمليات. وتؤدي مكاسب الكفاءة الإنتاجية الناجمة عن ضبط إعدادات معدات إنتاج الكابلات بشكلٍ أمثل إلى تحقيق اتساقٍ أكبر في قطر الكابل وسماكة العزل وخصائصه الفيزيائية. أما المؤسسات التي تحقّق خفضاً في الهدر من خلال الانضباط الأفضل في العمليات، لا من خلال استبدال المواد أو التخفيف من متطلبات المواصفات، فتلاحظ تحسُّناً في مقاييس الجودة جنباً إلى جنب مع انخفاض نسب الهدر.

