 EN



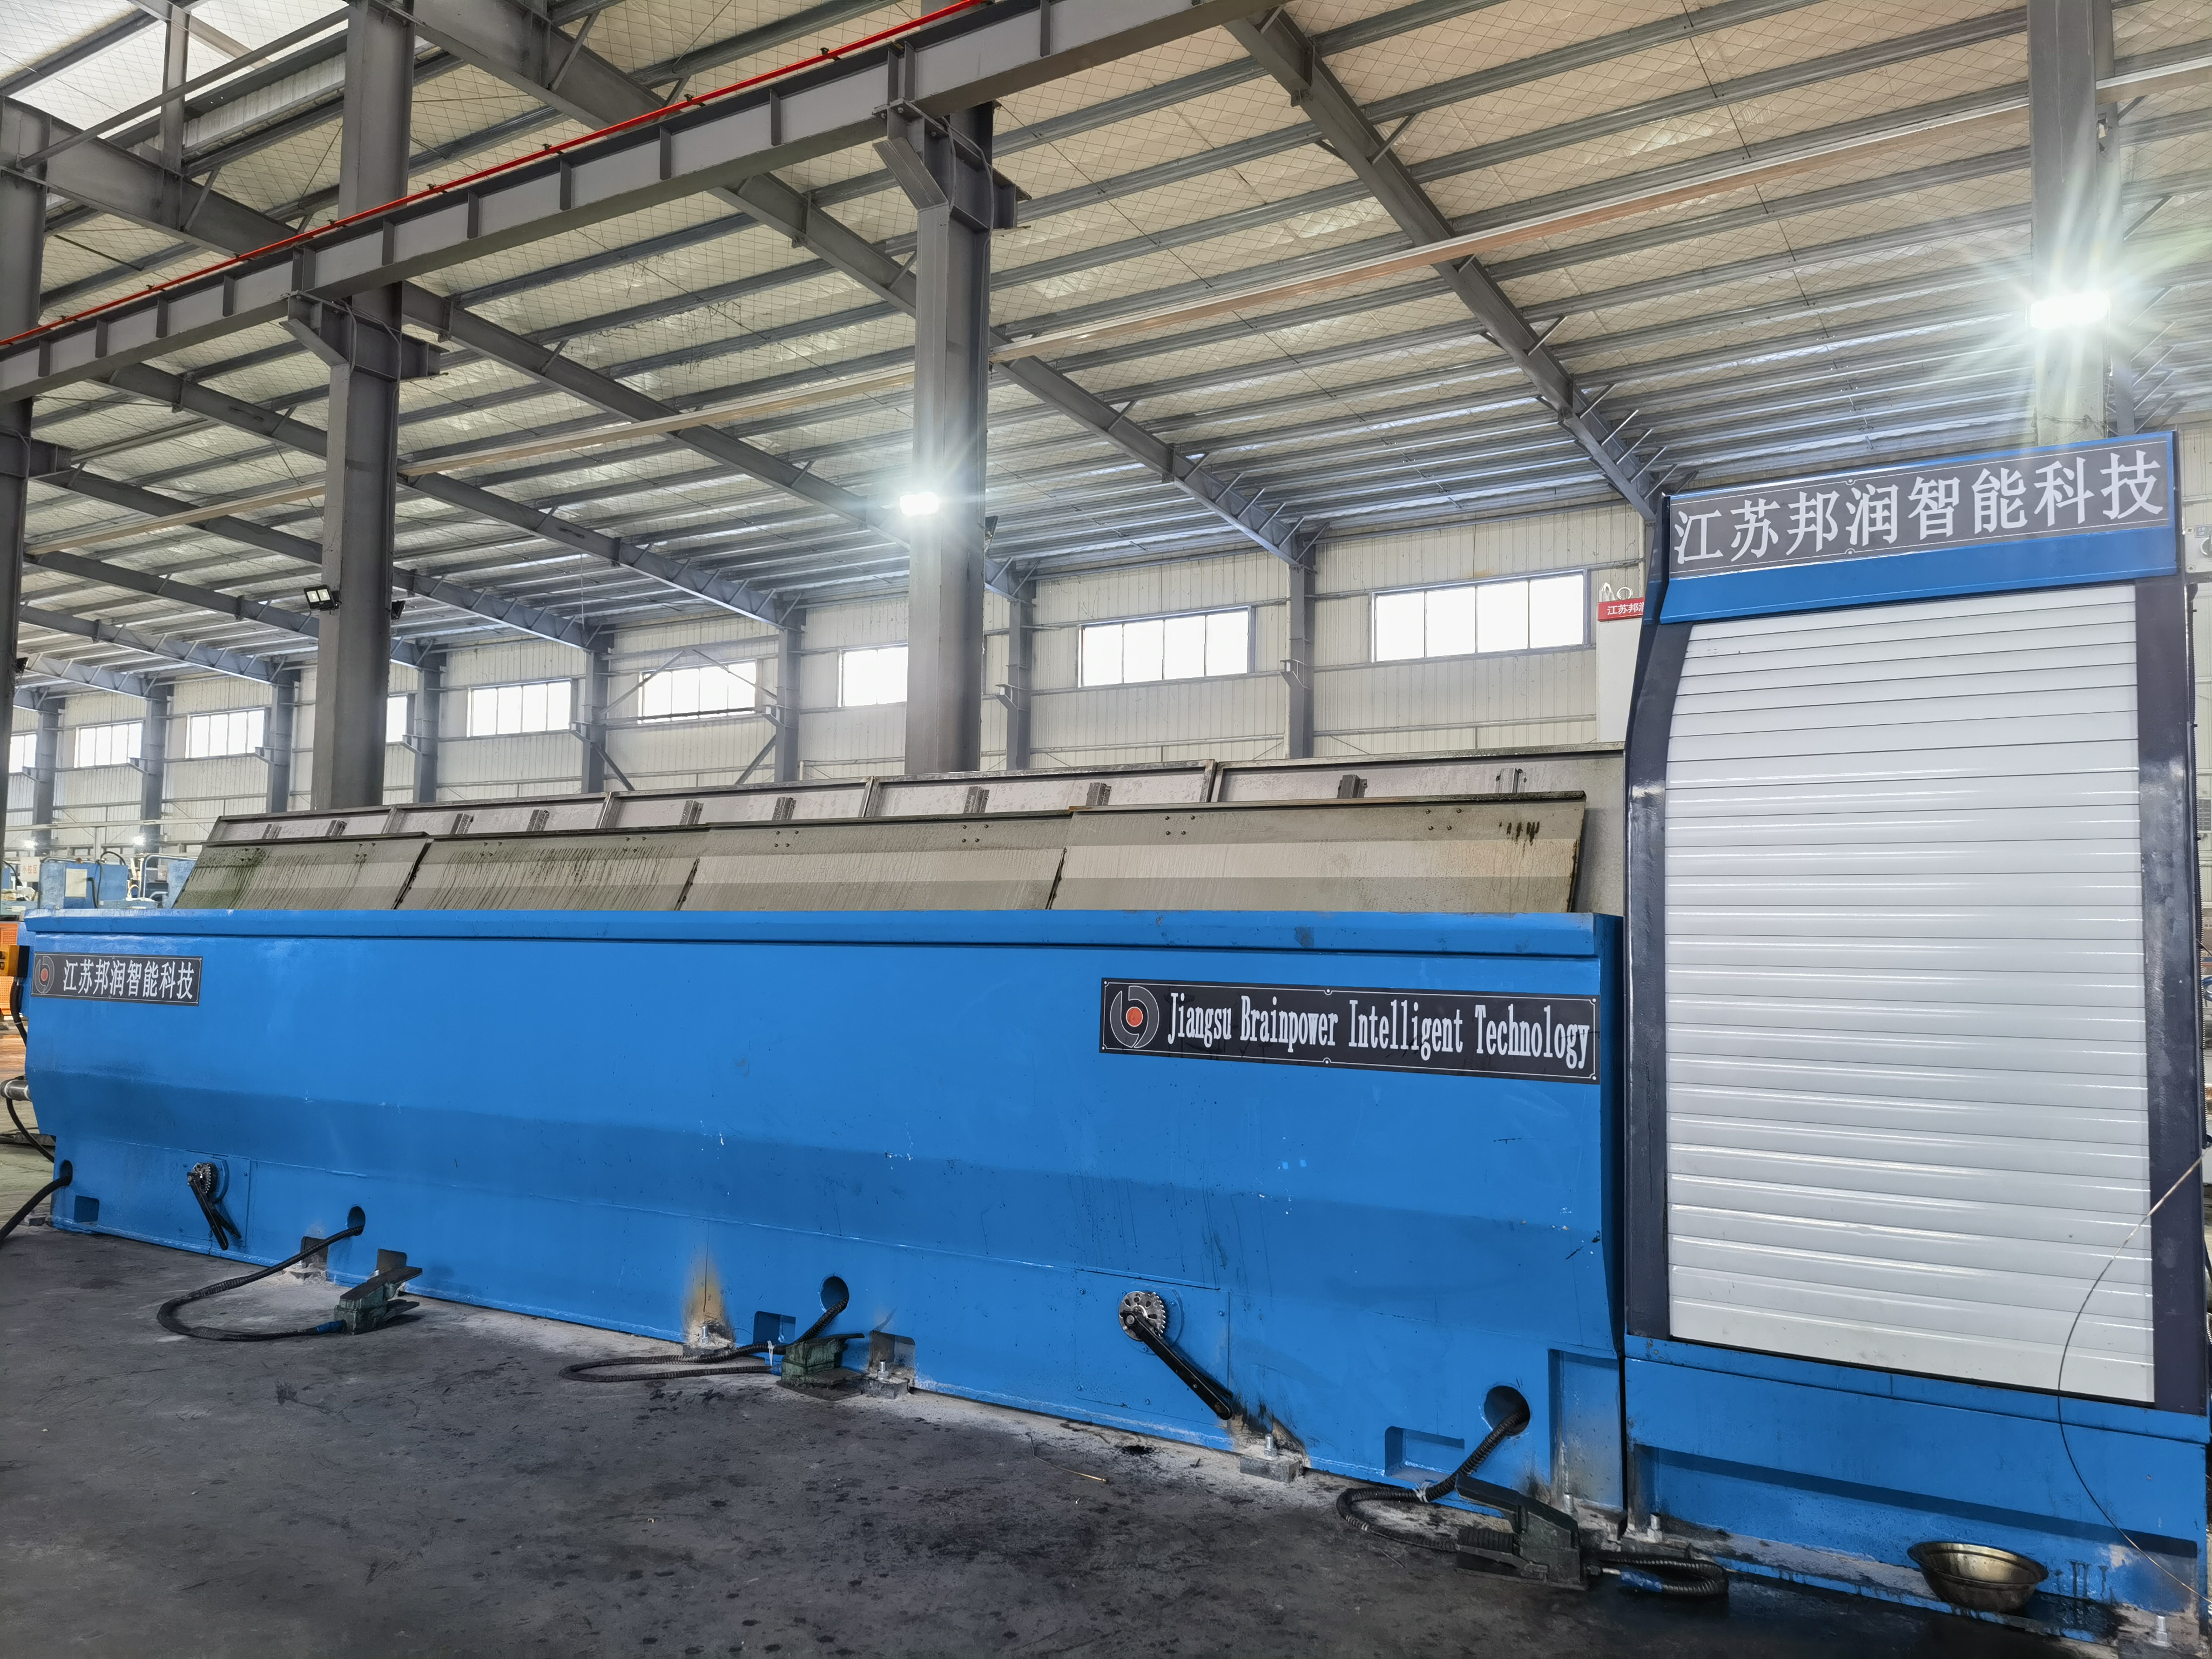
يُعَدّ انقطاع السلك أحد أصعب التحديات التشغيلية تكلفةً في معالجة المعادن الصناعية، حيث يؤثر مباشرةً على كفاءة الإنتاج وهدر المواد. وعندما آلة رسم الأسلاك تتعرّض الآلة لانقطاعات متكررة في السلك، يواجه المصنعون توقفًا غير مخطط له في التشغيل، وارتفاعًا في معدلات النفايات، وانخفاضًا في معدل الإنتاج على خط التصنيع. وفهم الأسباب الجذرية لانقطاع السلك وتطبيق استراتيجيات وقائية مستهدفة يمكن أن يحسّن الأداء التشغيلي والربحية بشكل كبير.
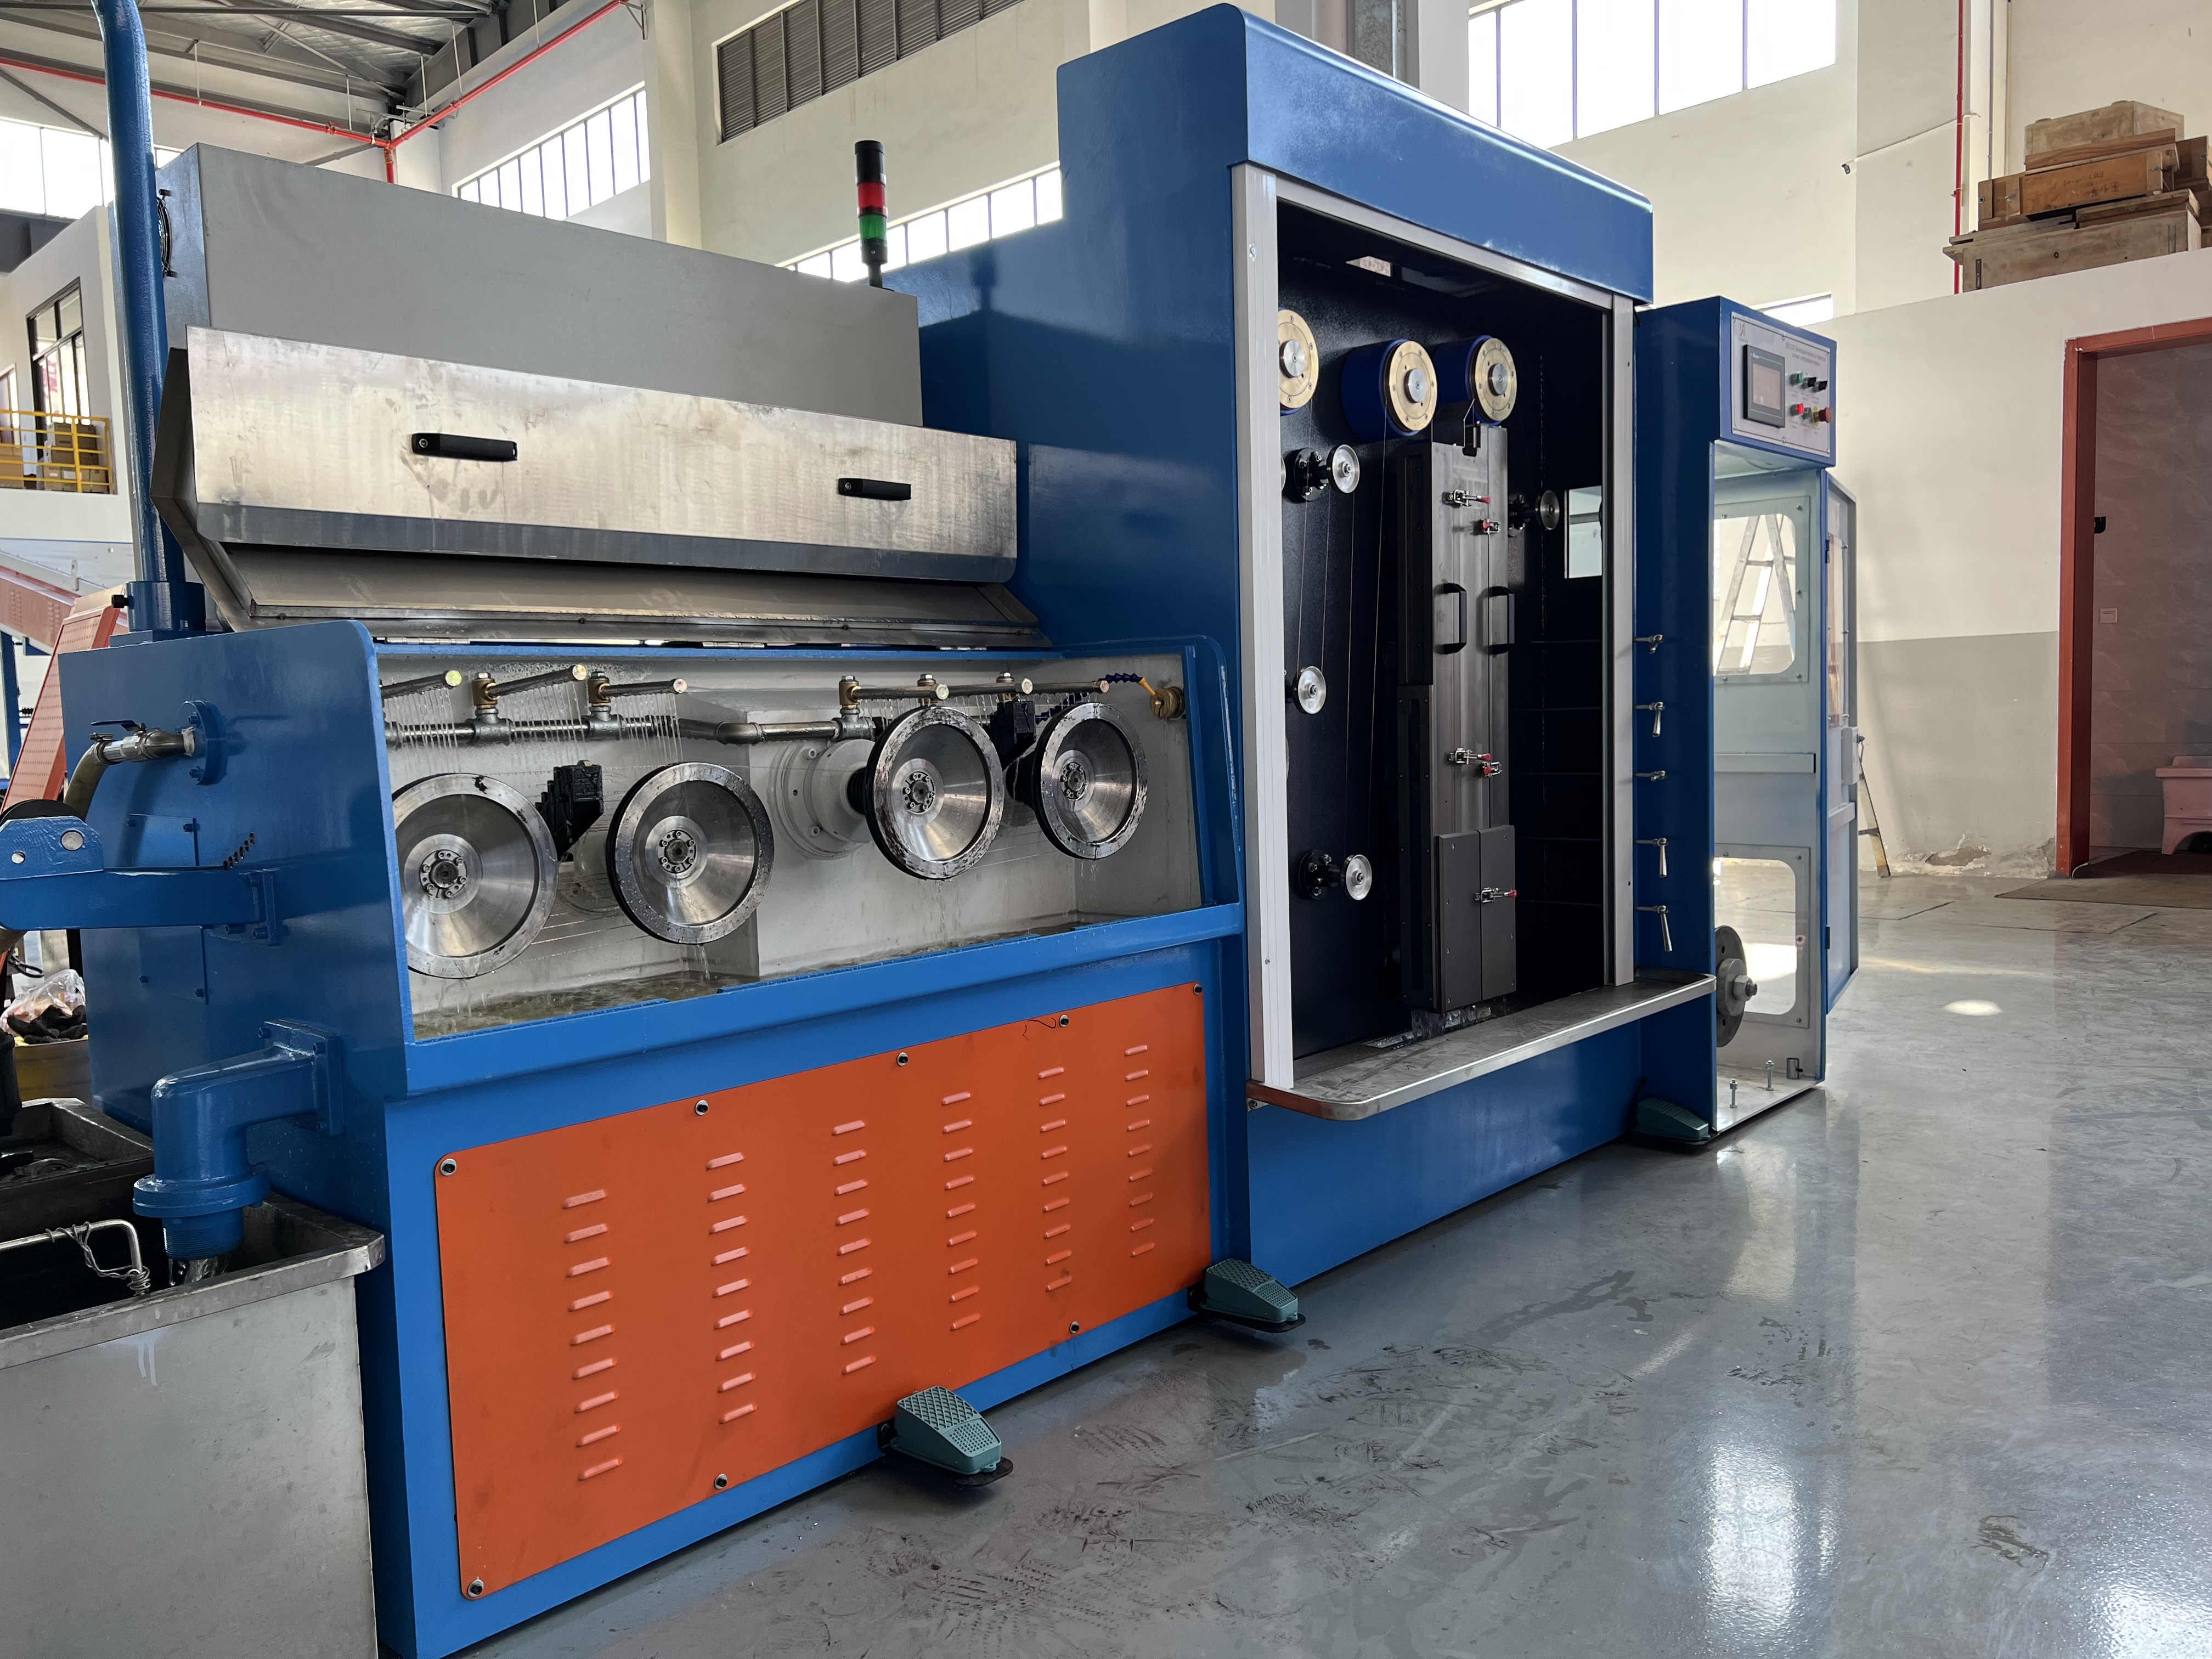
تتضمن عملية السحب سحب سلك خام عبر سلسلة من القوالب لتقليل قطره وتحسين خصائصه الميكانيكية. وتؤثر هذه العملية تأثيراً كبيراً على المادة، ويمكن لأي انحراف في معايير التشغيل أو جودة المادة أو حالة القالب أن يؤدي إلى انقطاع كارثي في السلك. وبإتقان العوامل الرئيسية التي تؤثر في انقطاع السلك، يمكن لمشغِّلي الآلات وفرق الصيانة إنشاء دورات إنتاجٍ ثابتةٍ وموثوقةٍ تُحسِّن أقصى وقت تشغيل للمعدات وكفاءة استغلال المادة.
الأسباب الشائعة لانقطاع السلك
مشاكل جودة المادة وتركيبها
تؤثر جودة لفائف السلك الداخلة تأثيرًا مباشرًا على معدلات الانقطاع أثناء عملية السحب. ويصبح السلك الذي يحتوي على عيوب داخلية أو تفاوت في الصلادة أو تلوث أكثر عرضةً للفشل المفاجئ عند خضوعه لقوى الشد العالية المطلوبة في عملية السحب. وقد لا يمتلك السلك غير المطابق لمعايير التركيب المحددة مقدار المطاوعة الكافي، ما يؤدي إلى انقطاعه بدلًا من تشوهه بسلاسة أثناء مروره عبر فتحات القوالب. وعليّ المشغلين وضع بروتوكولات تفتيش صارمة للمواد الداخلة للتحقق من التركيب الكيميائي ونطاقات الصلادة وحالة السطح قبل إدخال المادة إلى آلة السحب. كما أن التعامل مع مورِّدين مؤهلين يحافظون على معايير متسقة للمواد أمرٌ بالغ الأهمية لتقليل الانقطاع الناتج عن سوء جودة المواد الأولية.
عدم كفاية التزييت وبلى القوالب
التزييت السليم يُعَدُّ أمراً جوهريًّا للحدِّ من الاحتكاك وتولُّد الحرارة أثناء عملية السحب. وعندما ينضب التزييت أو يتدهور أو يُطبَّق بطريقة خاطئة، يزداد الاحتكاك بشكل كبير، ما يؤدي إلى ارتفاع مفرط في درجة الحرارة يُضعِف السلكَ ويُسرِّع اهتراء القالب. وعند اهتراء القوالب، تظهر أسطحٌ خشنة وهندسةٌ غير صحيحة، ما يولِّد تركيزات إجهادية وتخفيضاً غير منتظم للسلك. وتتطلَّب آلة سحب الأسلاك إمداداً ثابتاً بالزيت المزلِّق ذي اللزوجة ومعدل التدفُّق المناسبين لتفادي هذه المشكلات. كما أن الفحص الدوري للقوالب واستبدالها وفق جدول وقائي، إلى جانب الإدارة السليمة للمواد المزلِّقة، يقلِّل بشكل كبير من حدوث الانقطاعات الناجمة عن الأضرار الناتجة عن الاحتكاك والحرارة.
تحسين إعدادات التشغيل والآلة
التحكم في سرعة السحب والشد
يُعَدُّ تَسارُعُ سُرعةِ السَّحبِ المفرِطُ سَببًا رئيسيًّا لانقطاعِ السِّلكِ في التطبيقاتِ الصناعيَّة. وعندما يرفعُ عُمَّالُ التشغيلِ السرعةَ فوقَ القدراتِ الماديةِ والمعداتيَّةِ، يتعرَّضُ السلكُ لإجهادٍ مفاجئٍ وغيرِ خاضعٍ للرقابةِ يتجاوزُ قوَّتهِ الشَّدِّيَّة. وتتطلَّبُ عمليةُ سحبِ السلكِ ضبطَ إعداداتِ التوتُّرِ بدقةٍ لتوليدِ قوَّةٍ كافيةٍ تسحَبُ بها السلكَ عبرَ القوالبِ دونَ أن تتسبَّبَ في إجهادٍ زائد. وتضمُّ آلاتُ سحبِ السلكِ الحديثةُ وحداتٍ تحكُّمٍ برمجيَّةً في السرعةِ وأجهزةً لمراقبةِ التوتُّرِ تسمحُ للعاملينَ بتحديدِ معاييرَ تشغيليَّةٍ آمنةٍ تتناسبُ مع كلِّ نوعٍ من الموادِ وقطرِ السلك. وتساعدُ الاختباراتُ الدوريةُ لتحسينِ السرعةِ في تحديدِ أقصى معدلٍ ممكنٍ للإنتاجِ دونَ زيادةِ تكرارِ الانقطاعات. كما أنَّ مراقبةَ بياناتِ التوتُّرِ في الوقتِ الفعليِّ تُوفِّرُ إشاراتٍ مبكِّرةً عن احتمالِ فشلِ السلكِ، ما يسمحُ للعاملينَ بتخفيضِ السرعةِ قبلَ حدوثِ الانقطاع.
إدارةُ درجةِ الحرارةِ أثناءَ عمليةِ السحب
توليد الحرارة أثناء عملية السحب يُضعف مادة السلك ويعجّل من تآكل القالب. وعند مرور السلك عبر القوالب بسرعة عالية، تُحدث الاحتكاك زيادات في درجة الحرارة تقلّل المطيلية وتزيد الهشاشة. وبغياب التبريد المناسب، قد تتجاوز درجة حرارة السلك الحدود الآمنة، ما يؤدي إلى تصلّب الناتج عن التشغيل، فيصبح السلك هشًّا وعرضة للتشقق. ويجب أن توفر أنظمة التبريد تدفّقًا كافيًا من سائل التبريد مباشرةً إلى مناطق تماس السلك مع القالب، لتبديد الحرارة والحفاظ على درجة حرارة السلك ضمن النطاقات التشغيلية الآمنة. كما أن استبدال سائل التبريد بانتظام وتنظيف النظام يمنعان مشاكل انتقال الحرارة التي قد تتسبّب خلاف ذلك في قفزات مفاجئة في درجة الحرارة أثناء التشغيل. ويساعد رصد درجة حرارة السلك عند مخرج الجهاز باستخدام أجهزة استشعار تحت الحمراء المشغلين على اكتشاف أعطال نظام التبريد قبل أن تؤدي إلى انقطاع واسع النطاق في السلك.
الصيانة الوقائية وعناية الآلة
بروتوكولات صيانة القوالب واستبدالها
تُعَدُّ القوالب أكثر المكونات ارتباطًا بالتآكل في أي آلة لسحب الأسلاك. ويحدث تدهور القوالب تدريجيًّا مع احتكاك السلك الذي يُخشِّن الأسطح ويقلِّل من الدقة البُعدية. وتؤدي القوالب التالفة إلى توزيع غير متساوٍ للضغط، ونقاط تركُّز للإجهاد، وزيادة الاحتكاك، ما يُسبِّب انقطاع السلك مباشرةً. ولذلك، فإن وضع جدول وقائي لاستبدال القوالب استنادًا إلى ساعات الإنتاج أو الكمية المُعالَجة (بالطن) يمنع حدوث فشل كارثي في القوالب أثناء التشغيل. كما أن إجراء فحص بصري دوري بين عمليات الاستبدال المجدولة يمكن أن يكشف مبكرًا عن التلف السطحي أو أنماط التآكل، مما يسمح بالاستبدال الاستباقي قبل ازدياد معدلات الانقطاع. وتساعد إجراءات التخزين والمناولة والتركيب السليمة للقوالب على منع التلف الناتج عن التركيب، والذي قد يُضعف أداء القوالب فورًا.
أنظمة توجيه ومحاذاة السلك
يؤدي عدم اصطفاف مسار السلك عبر آلة السحب إلى توزيع غير متساوٍ للقوة وزيادة إجهاد الانحناء. وعندما لا يمر السلك في خط مستقيم عبر مراكز القوالب، يتعرض لقوى جانبية تركز الإجهاد على أجزاء معينة من السلك. ويُضعف هذا الإجهاد الموضعي مقاومة السلك للكسر المفاجئ، خصوصًا عند اقترانه بعوامل إجهاد أخرى. وتضمن الفحوصات الدورية لبكرات التوجيه وغلاف القوالب واصطفاف مسار السلك أن يمر السلك بأفضل طريقة ممكنة خلال عملية السحب. ويجب استبدال مكونات التوجيه البالية فورًا لاستعادة الحركة المستقيمة للسلك. كما يمنع ضبط الآلة ومعايرتها بدقة أثناء التركيب أو بعد أي تعديل على المعدات حدوث مشكلات اصطفاف مزمنة قد تؤدي إلى كسور متواصلة.
الأسئلة الشائعة
ما الأسباب التي تؤدي إلى كسر السلك فجأةً في منتصف الإنتاج؟
عادةً ما تنتج قطع الأسلاك المفاجئ عن مشكلة واحدة أو أكثر حادة: دخول مادة ملوثة أو معيبة إلى آلة السحب، أو فشل كامل في نظام التشحيم يؤدي إلى احتكاك وحرارة شديدين، أو كسر كارثي في القالب أو ظهور عيب جسيم فيه، أو اصطدام الآلة بأجسام غريبة. ويجب أن يركّز التحقيق الفوري على آخر دفعة من المادة التي تمت معالجتها، وحالة نظام التشحيم، ووضع القالب، وأي أصوات أو اهتزازات غير طبيعية لُوحظت مباشرةً قبل حدوث القطع.
ما مدى تكرار استبدال قوالب آلة سحب الأسلاك؟
يعتمد تكرار استبدال القوالب على نوع المادة وقطر السلك وسرعة السحب وحجم الإنتاج. وتستبدل معظم العمليات الصناعية القوالب بعد معالجة ما بين ٢٠٬٠٠٠ و٥٠٬٠٠٠ طن من المادة، رغم أن بعض التطبيقات قد تتطلب استبدالاً أكثر تكراراً. ويساعد رصد معدلات القطع وجودة سطح السلك ومتطلبات قوة السحب في تحديد الوقت الأنسب لاستبدال القوالب قبل أن تسبب مشاكل مفرطة في قطع الأسلاك.
هل يمكن القضاء تمامًا على انقطاع السلك؟
ورغم أن القضاء التام عليه غير عملي، فإن معدلات الانقطاع يمكن خفضها إلى مستويات منخفضة جدًّا عبر الانتباه المنتظم لجودة المادة وصيانة الآلة وتحسين العملية وتدريب العاملين. وباستخدام استراتيجيات وقائية شاملة طوال عملية السحب، تحقِّق معظم العمليات المُدارة جيدًا معدلات انقطاع أقل من ٠٫٥٪ من إجمالي حجم الإنتاج.

