 EN



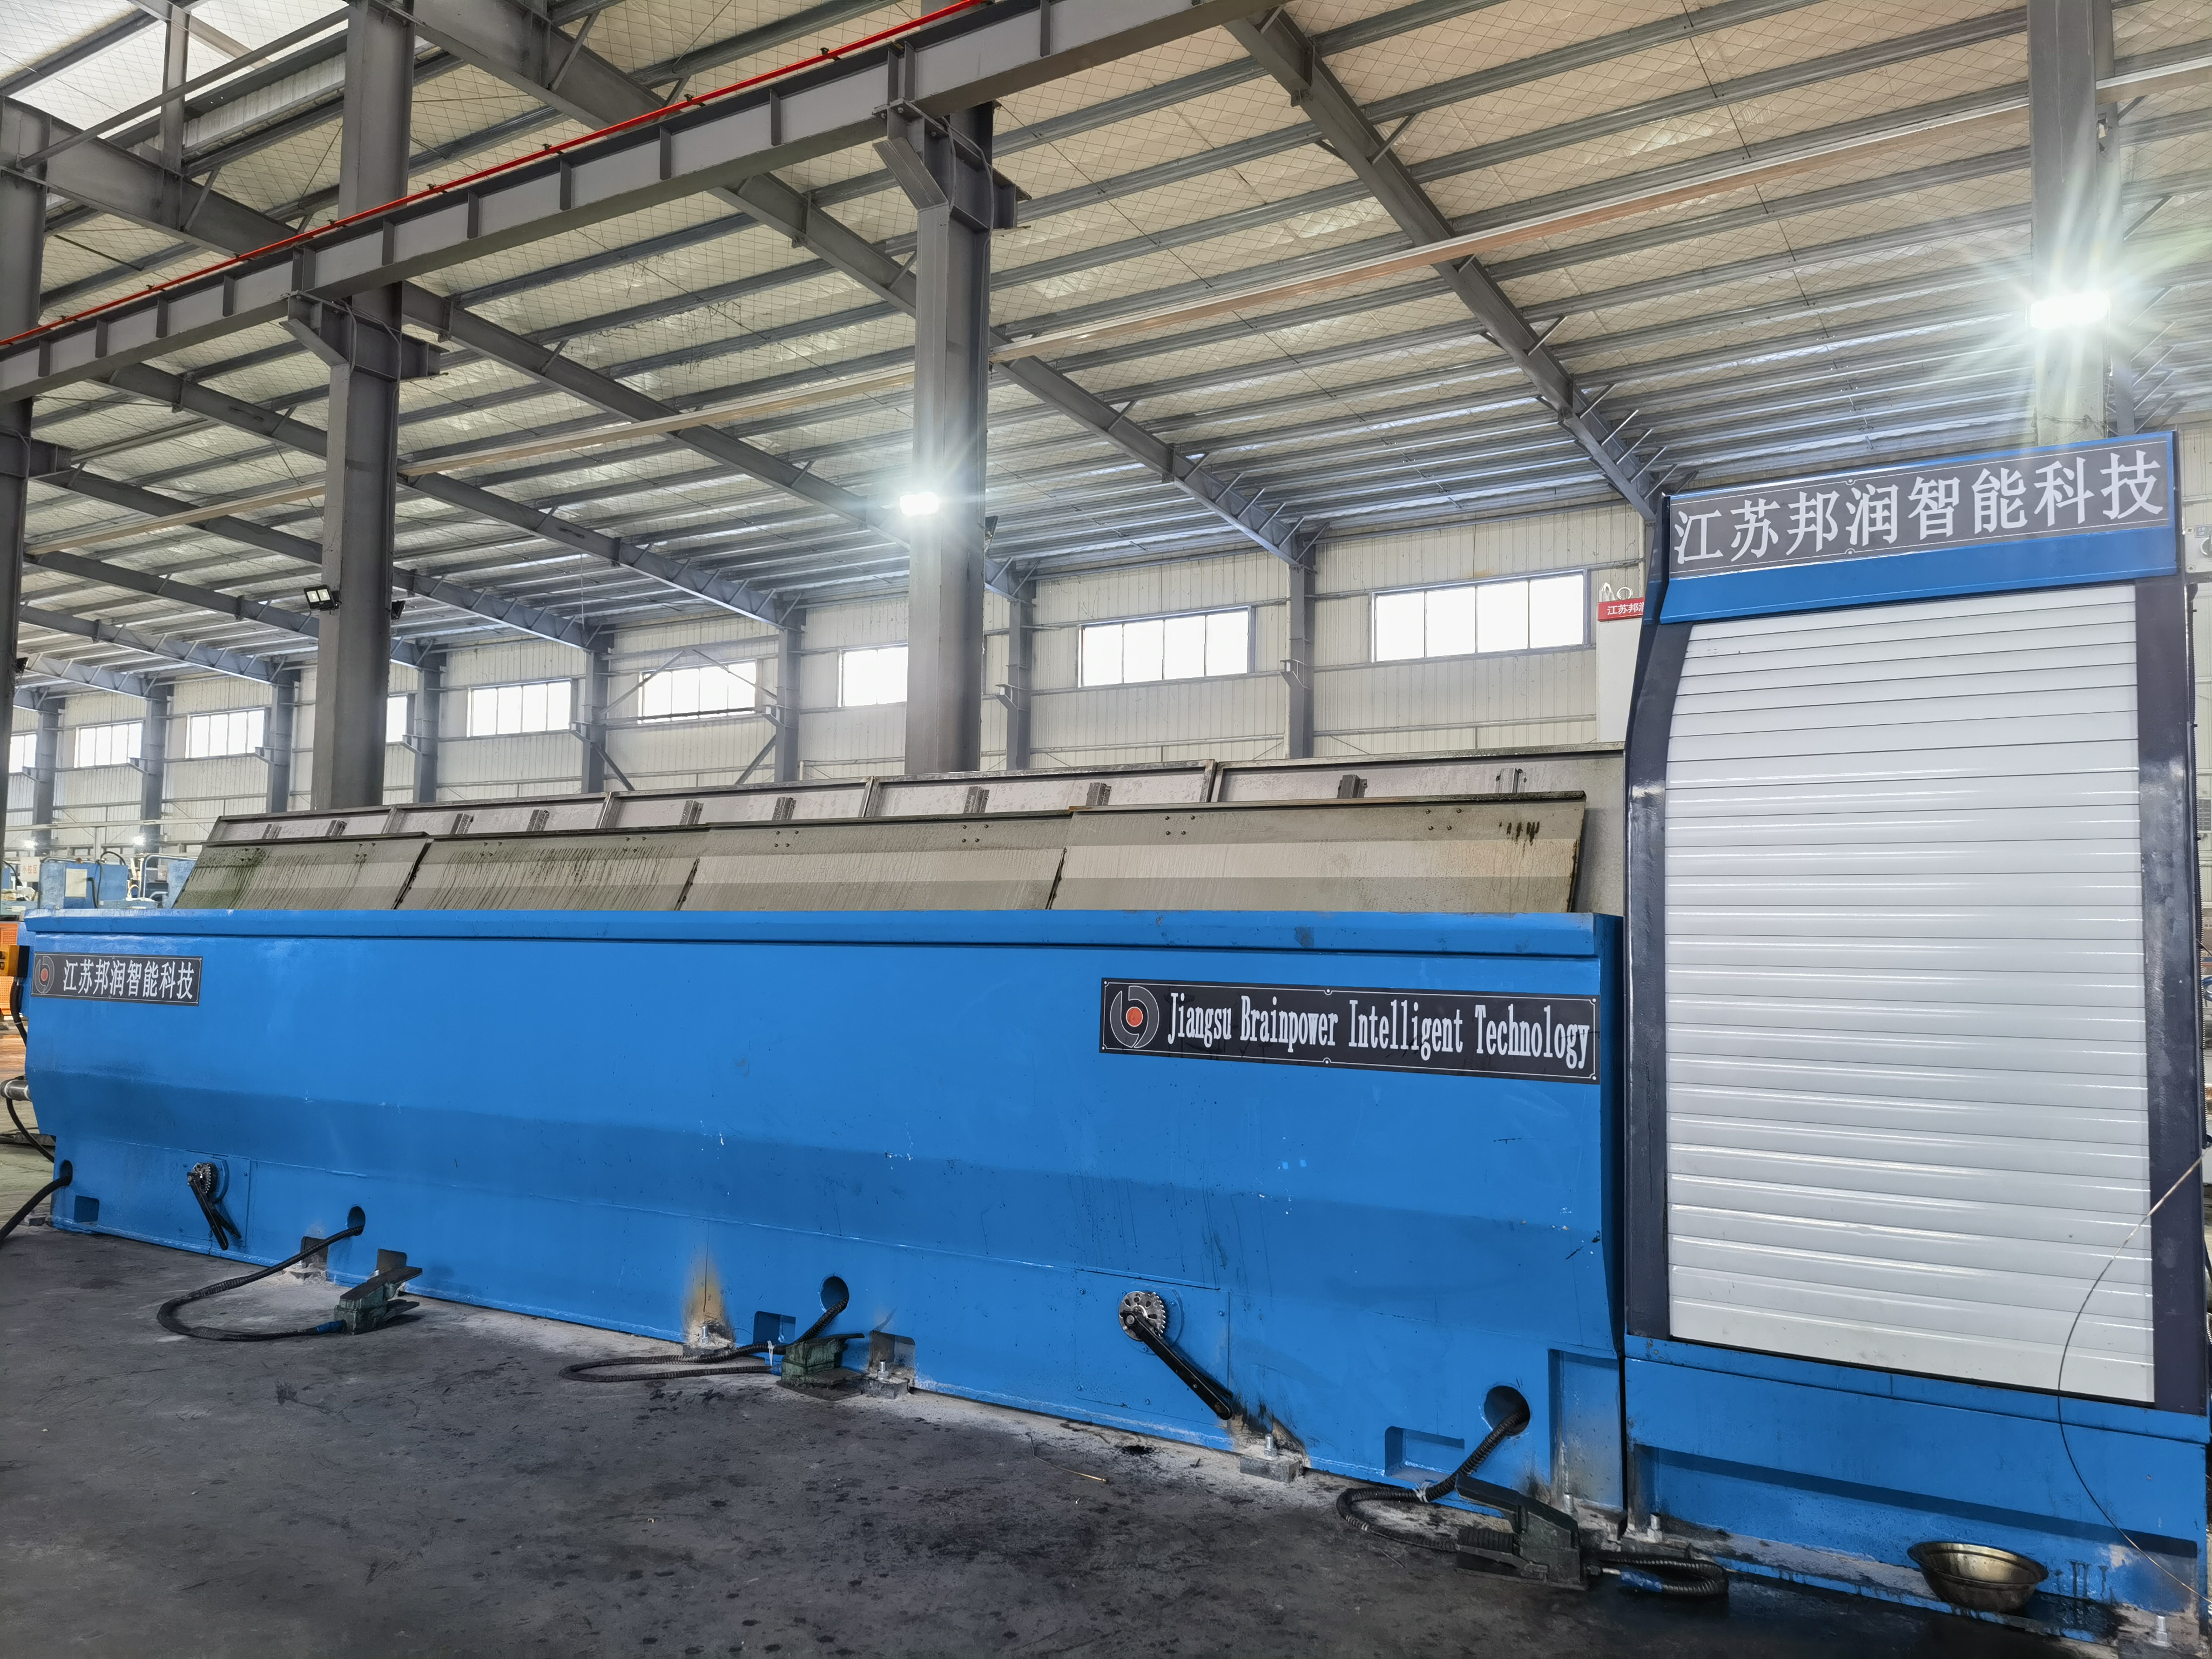
Đứt dây là một trong những thách thức vận hành tốn kém nhất trong chế biến kim loại công nghiệp, trực tiếp ảnh hưởng đến hiệu suất sản xuất và lượng phế liệu. Khi một máy vẽ dây bị đứt thường xuyên, các nhà sản xuất phải đối mặt với thời gian ngừng hoạt động ngoài kế hoạch, tỷ lệ phế phẩm tăng cao và năng suất đầu ra trên dây chuyền sản xuất giảm sút. Việc hiểu rõ nguyên nhân gốc rễ gây đứt dây và áp dụng các chiến lược phòng ngừa có mục tiêu có thể cải thiện đáng kể hiệu suất vận hành cũng như lợi nhuận.
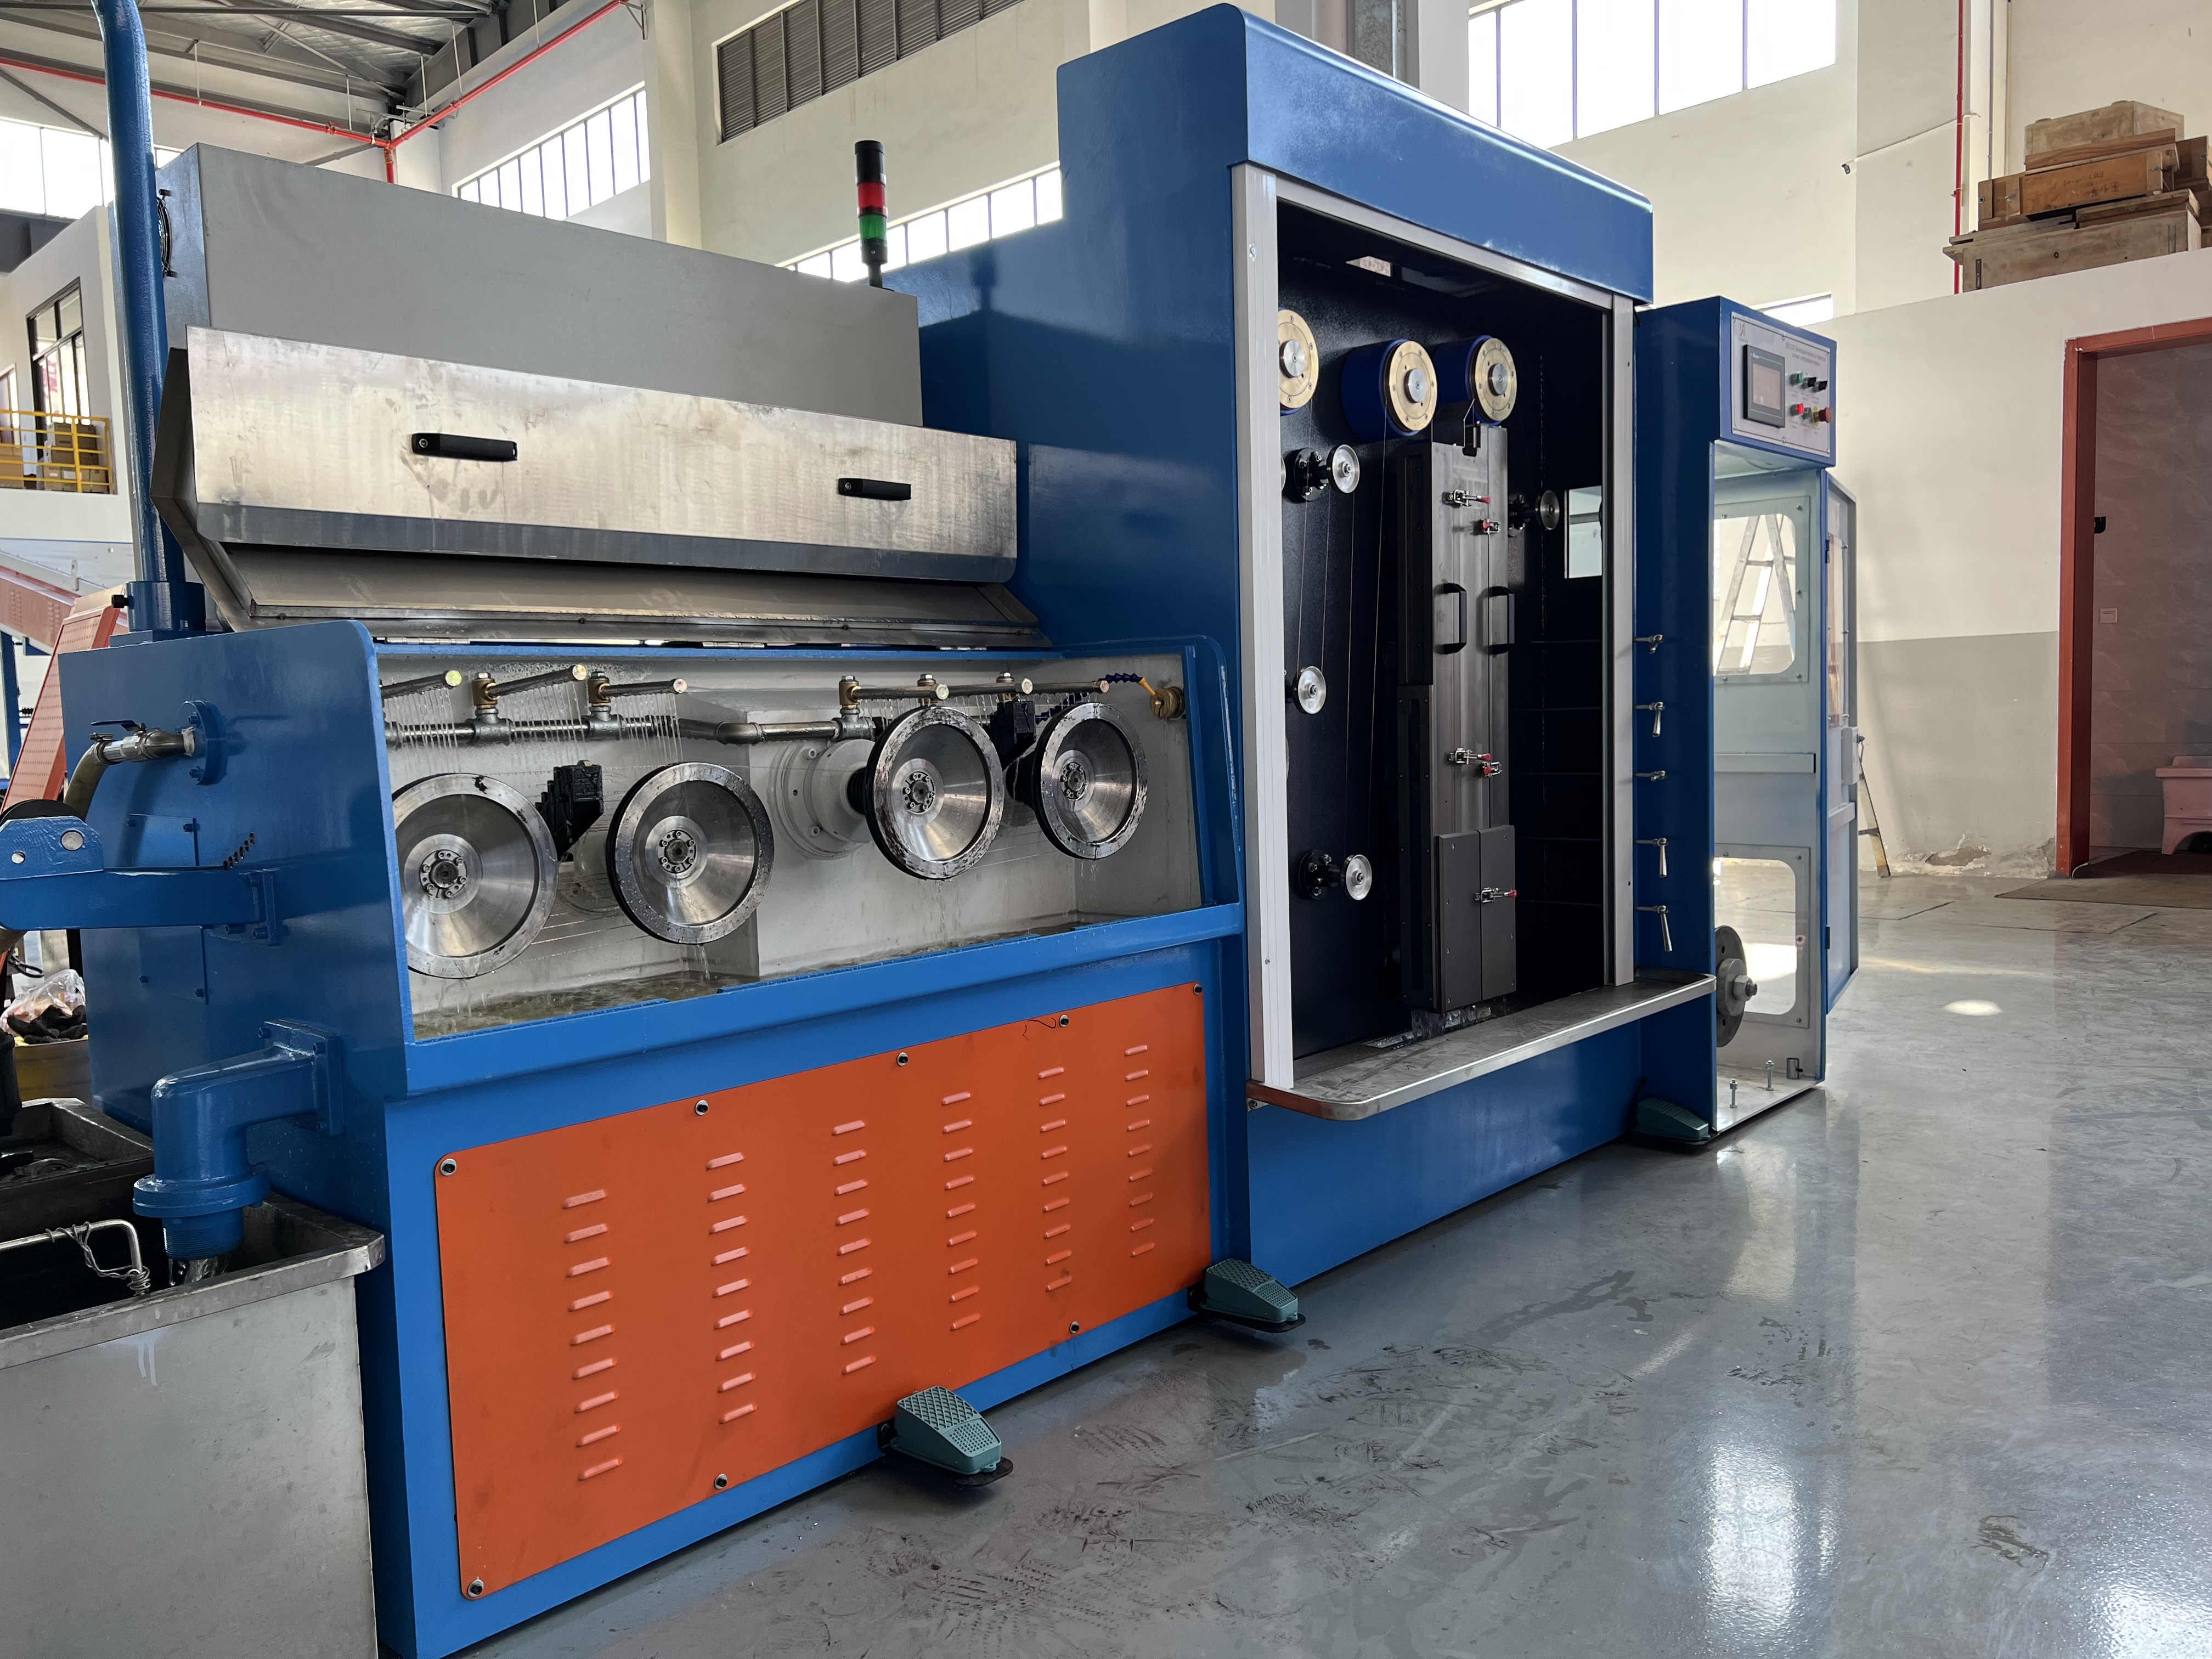
Quá trình kéo dây bao gồm việc kéo phôi dây thô qua một loạt các cối kéo để giảm đường kính và cải thiện các tính chất cơ học. Quá trình này gây ra ứng suất lớn lên vật liệu, và bất kỳ sai lệch nào trong thông số máy, chất lượng vật liệu hoặc tình trạng cối kéo đều có thể dẫn đến sự đứt gãy dây nghiêm trọng. Bằng cách làm chủ các yếu tố then chốt ảnh hưởng đến hiện tượng đứt dây, người vận hành và đội bảo trì có thể thiết lập các chu kỳ sản xuất ổn định, đáng tin cậy nhằm tối đa hóa thời gian hoạt động của thiết bị và tỷ lệ thu hồi vật liệu.
Các nguyên nhân phổ biến gây đứt dây
Vấn đề về chất lượng và thành phần vật liệu
Chất lượng cuộn dây đầu vào ảnh hưởng trực tiếp đến tỷ lệ đứt gãy trong quá trình kéo dây. Vật liệu có khuyết tật bên trong, độ cứng không đồng đều hoặc bị nhiễm bẩn sẽ dễ bị phá hủy đột ngột hơn khi chịu lực kéo căng cao cần thiết trong quá trình kéo. Dây không đáp ứng các tiêu chuẩn thành phần quy định có thể thiếu độ dẻo cần thiết, dẫn đến hiện tượng đứt gãy thay vì biến dạng trơn tru khi đi qua các lỗ kéo. Nhân viên vận hành phải thiết lập các quy trình kiểm tra vật liệu đầu vào một cách nghiêm ngặt nhằm xác minh thành phần hóa học, khoảng giá trị độ cứng và tình trạng bề mặt trước khi đưa vật liệu vào máy kéo dây. Việc hợp tác với các nhà cung cấp đủ điều kiện, những người duy trì các tiêu chuẩn vật liệu ổn định, là yếu tố thiết yếu để giảm thiểu tình trạng đứt gãy do chất lượng phôi đầu vào kém.
Bôi trơn không đầy đủ và mòn khuôn
Việc bôi trơn đúng cách là yếu tố then chốt nhằm giảm ma sát và sinh nhiệt trong quá trình kéo dây. Khi chất bôi trơn cạn kiệt, suy giảm hoặc được áp dụng không đúng cách, ma sát tăng mạnh, gây ra nhiệt lượng quá mức làm suy yếu dây và đẩy nhanh tốc độ mài mòn khuôn kéo. Các khuôn kéo bị mòn sẽ có bề mặt nhám và hình học không chính xác, dẫn đến tập trung ứng suất và mức độ giảm đường kính dây không đồng đều. Máy kéo dây đòi hỏi nguồn cung cấp chất bôi trơn ổn định với độ nhớt và lưu lượng phù hợp để ngăn ngừa những vấn đề này. Việc kiểm tra định kỳ khuôn kéo và thay thế theo lịch bảo trì phòng ngừa, kết hợp với quản lý chất bôi trơn đúng cách, giúp giảm đáng kể tình trạng đứt dây do tổn thương từ ma sát và nhiệt.
Tối ưu hóa thiết lập máy và vận hành
Tốc độ kéo và kiểm soát lực căng
Tốc độ kéo quá cao là nguyên nhân chính gây đứt dây trong các ứng dụng công nghiệp. Khi người vận hành máy tăng tốc độ vượt quá khả năng của vật liệu và thiết bị, dây chịu lực căng đột ngột, ngoài kiểm soát, vượt quá giới hạn bền kéo của nó. Quá trình kéo dây đòi hỏi các thiết lập lực căng được hiệu chỉnh cẩn thận nhằm tạo đủ lực để kéo dây qua các khuôn mà không gây quá tải. Các máy kéo dây hiện đại được trang bị bộ điều khiển tốc độ lập trình được và bộ giám sát lực căng, cho phép người vận hành thiết lập các thông số vận hành an toàn phù hợp với từng loại vật liệu và đường kính dây cụ thể. Các thử nghiệm tối ưu hóa tốc độ định kỳ giúp xác định mức năng suất tối đa có thể đạt được mà không làm gia tăng tần suất đứt dây. Việc theo dõi dữ liệu lực căng thời gian thực cung cấp các dấu hiệu cảnh báo sớm về khả năng dây sắp đứt, từ đó người vận hành có thể giảm tốc độ trước khi sự đứt dây xảy ra.
Quản lý nhiệt độ trong quá trình kéo dây
Việc sinh nhiệt trong quá trình kéo làm suy giảm tính chất vật liệu dây và thúc đẩy sự hao mòn của khuôn. Khi dây đi qua khuôn với tốc độ cao, ma sát tạo ra sự gia tăng nhiệt độ, làm giảm độ dẻo và tăng độ giòn. Nếu không làm mát đúng cách, nhiệt độ dây có thể vượt quá giới hạn an toàn, gây hiện tượng biến cứng do gia công (work hardening), khiến vật liệu trở nên giòn và dễ nứt. Hệ thống làm mát phải cung cấp đủ lưu lượng chất làm mát trực tiếp đến các vùng tiếp xúc giữa dây và khuôn nhằm tản nhiệt và duy trì nhiệt độ dây trong phạm vi vận hành an toàn. Việc thay thế định kỳ chất làm mát và vệ sinh hệ thống giúp ngăn ngừa các vấn đề truyền nhiệt có thể dẫn đến hiện tượng tăng nhiệt đột ngột trong quá trình vận hành. Việc giám sát nhiệt độ dây tại đầu ra bằng cảm biến hồng ngoại giúp nhân viên vận hành phát hiện sớm sự cố hệ thống làm mát trước khi dẫn đến tình trạng đứt dây trên diện rộng.
Bảo trì phòng ngừa và chăm sóc máy móc
Quy trình bảo trì và thay thế khuôn
Các cối kéo là các bộ phận hao mòn quan trọng nhất trong bất kỳ máy kéo dây nào. Sự suy giảm chất lượng cối kéo diễn ra dần dần khi dây mài mòn làm nhám bề mặt và làm giảm độ chính xác về kích thước. Các cối kéo bị hư hỏng gây ra sự phân bố áp lực không đều, các điểm tập trung ứng suất và ma sát gia tăng—tất cả những yếu tố này trực tiếp dẫn đến đứt dây. Việc thiết lập lịch thay thế cối kéo phòng ngừa dựa trên số giờ vận hành hoặc khối lượng dây đã xử lý sẽ ngăn chặn tình trạng hỏng hóc nghiêm trọng của cối kéo trong quá trình vận hành. Kiểm tra bằng mắt định kỳ giữa các lần thay thế theo lịch giúp phát hiện sớm các hư hại bề mặt hoặc các mô hình mài mòn, từ đó chủ động thay thế trước khi tỷ lệ đứt dây gia tăng. Các quy trình lưu trữ, vận chuyển và lắp đặt cối kéo đúng cách sẽ ngăn ngừa hư hại do lắp đặt—những hư hại này có thể làm suy giảm ngay lập tức hiệu năng của cối kéo.
Hệ thống dẫn hướng và căn chỉnh dây
Sự lệch hướng của dây dẫn khi đi qua máy kéo gây ra sự phân bố lực không đều và ứng suất uốn quá mức. Khi dây không di chuyển thẳng qua tâm các khuôn kéo, nó chịu các lực ngang làm tập trung ứng suất vào một số đoạn nhất định của dây. Ứng suất cục bộ này khiến dây dễ bị đứt đột ngột hơn, đặc biệt khi kết hợp với các yếu tố gây ứng suất khác. Việc kiểm tra định kỳ các con lăn dẫn hướng, ống lót khuôn và độ thẳng hàng của đường đi dây giúp đảm bảo dây di chuyển tối ưu trong quá trình kéo. Các bộ phận dẫn hướng bị mòn phải được thay thế ngay lập tức để khôi phục lại chuyển động thẳng của dây. Thiết lập và hiệu chuẩn đúng máy trong quá trình lắp đặt hoặc sau bất kỳ thay đổi thiết bị nào sẽ ngăn ngừa các vấn đề lệch hướng mãn tính vốn gây ra tình trạng đứt dây liên tục.
Câu hỏi thường gặp
Điều gì gây ra hiện tượng dây đứt đột ngột ở giữa quá trình sản xuất?
Việc đứt dây đột ngột thường do một hoặc nhiều vấn đề cấp tính: vật liệu bị nhiễm bẩn hoặc lỗi kỹ thuật đi vào máy kéo dây, hệ thống bôi trơn hoàn toàn thất bại gây ma sát và nhiệt độ quá cao, cối kéo bị vỡ nghiêm trọng hoặc xuất hiện khuyết tật nặng, hoặc máy va chạm với vật thể lạ. Việc điều tra ngay lập tức cần tập trung vào lô vật liệu vừa xử lý xong, tình trạng hệ thống bôi trơn, điều kiện cối kéo và bất kỳ âm thanh hoặc rung động bất thường nào được phát hiện ngay trước khi dây đứt.
Cối kéo của máy kéo dây nên được thay thế bao lâu một lần?
Tần suất thay cối kéo phụ thuộc vào loại vật liệu, đường kính dây, tốc độ kéo và khối lượng sản xuất. Hầu hết các hoạt động công nghiệp thay cối kéo sau khi đã xử lý từ 20.000 đến 50.000 tấn vật liệu, dù một số ứng dụng có thể yêu cầu thay thường xuyên hơn. Việc theo dõi tỷ lệ đứt dây, chất lượng bề mặt dây và yêu cầu lực kéo giúp xác định thời điểm cần thay cối kéo trước khi chúng gây ra các sự cố đứt dây quá mức.
Liệu việc đứt dây có thể được loại bỏ hoàn toàn hay không?
Mặc dù việc loại bỏ hoàn toàn là điều không thực tế, nhưng tỷ lệ đứt dây có thể được giảm xuống mức rất thấp thông qua việc chú trọng hệ thống vào chất lượng vật liệu, bảo trì máy móc, tối ưu hóa quy trình và đào tạo người vận hành. Hầu hết các hoạt động được quản lý tốt đều đạt được tỷ lệ đứt dây dưới 0,5% tổng khối lượng sản xuất bằng cách triển khai các chiến lược phòng ngừa toàn diện trong suốt quá trình kéo dây.

