 EN



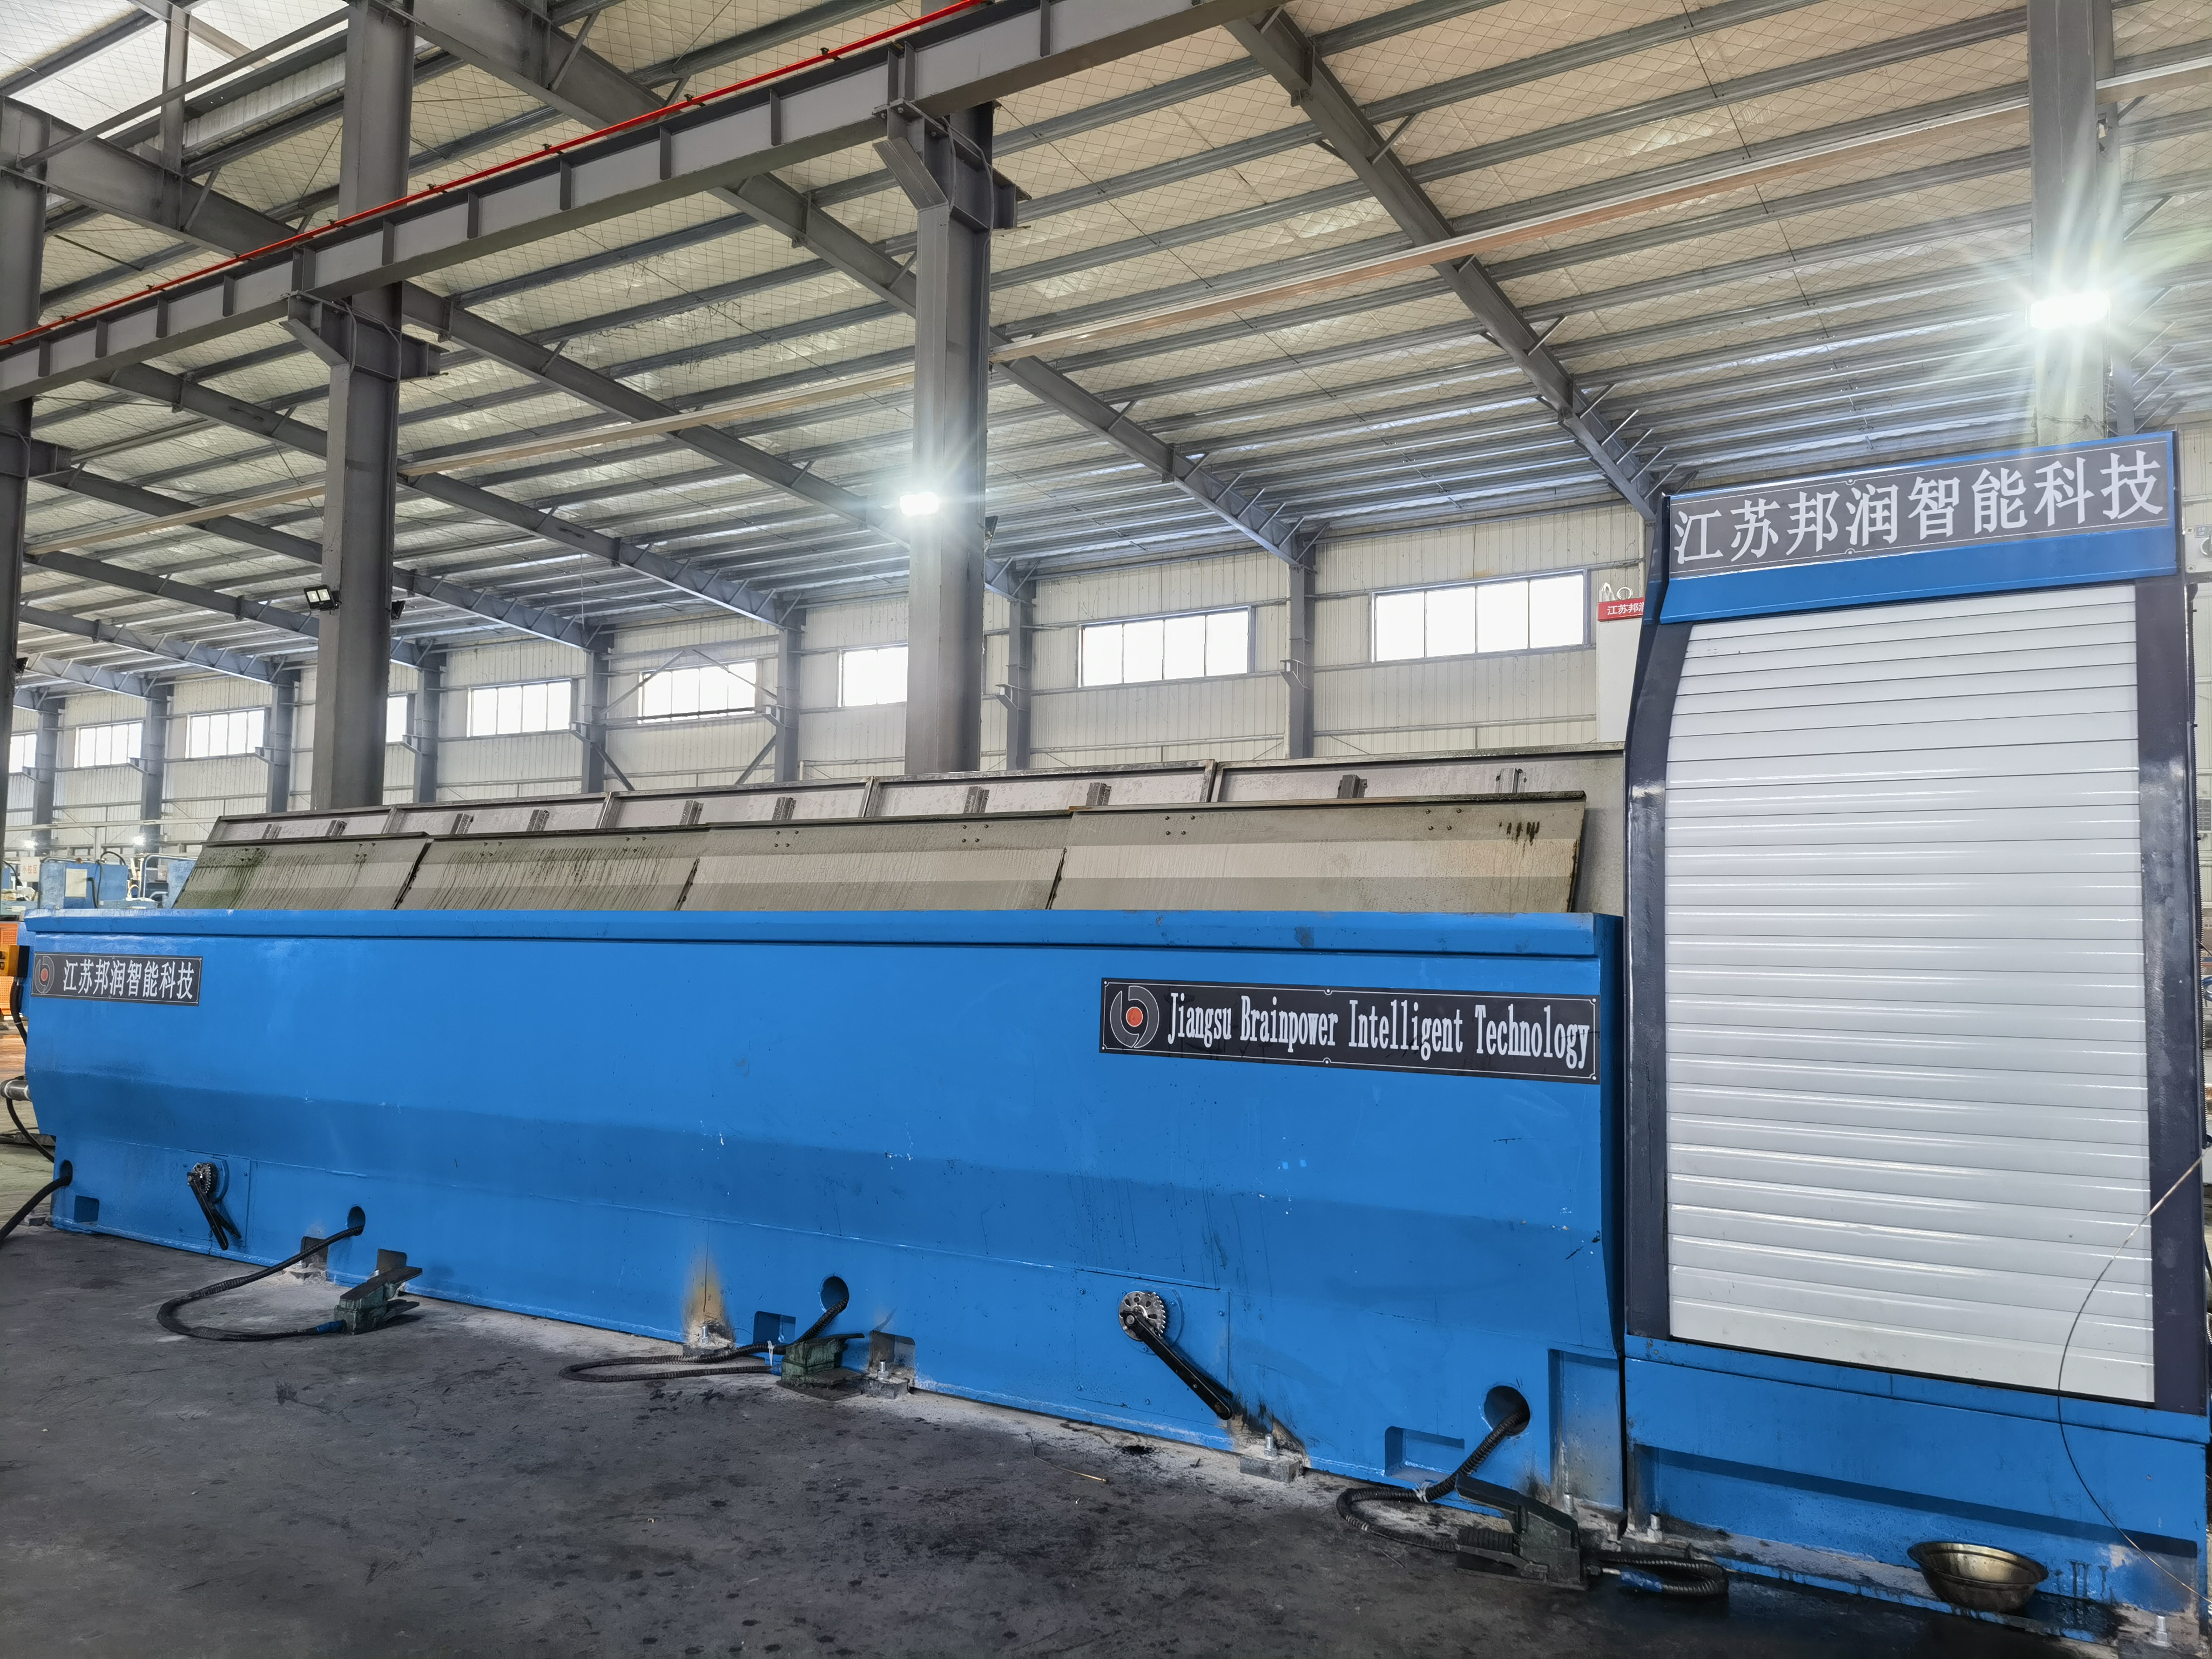
Обрыв проволоки представляет собой одну из самых затратных операционных проблем в промышленной обработке металлов и напрямую влияет на эффективность производства и расход материала. Когда машина для черчения проволоки испытывает частые случаи обрыва, производители сталкиваются с незапланированными простоем, ростом количества брака и снижением производительности линии. Понимание коренных причин обрыва проволоки и внедрение целенаправленных мер профилактики могут значительно повысить эксплуатационные показатели и рентабельность.
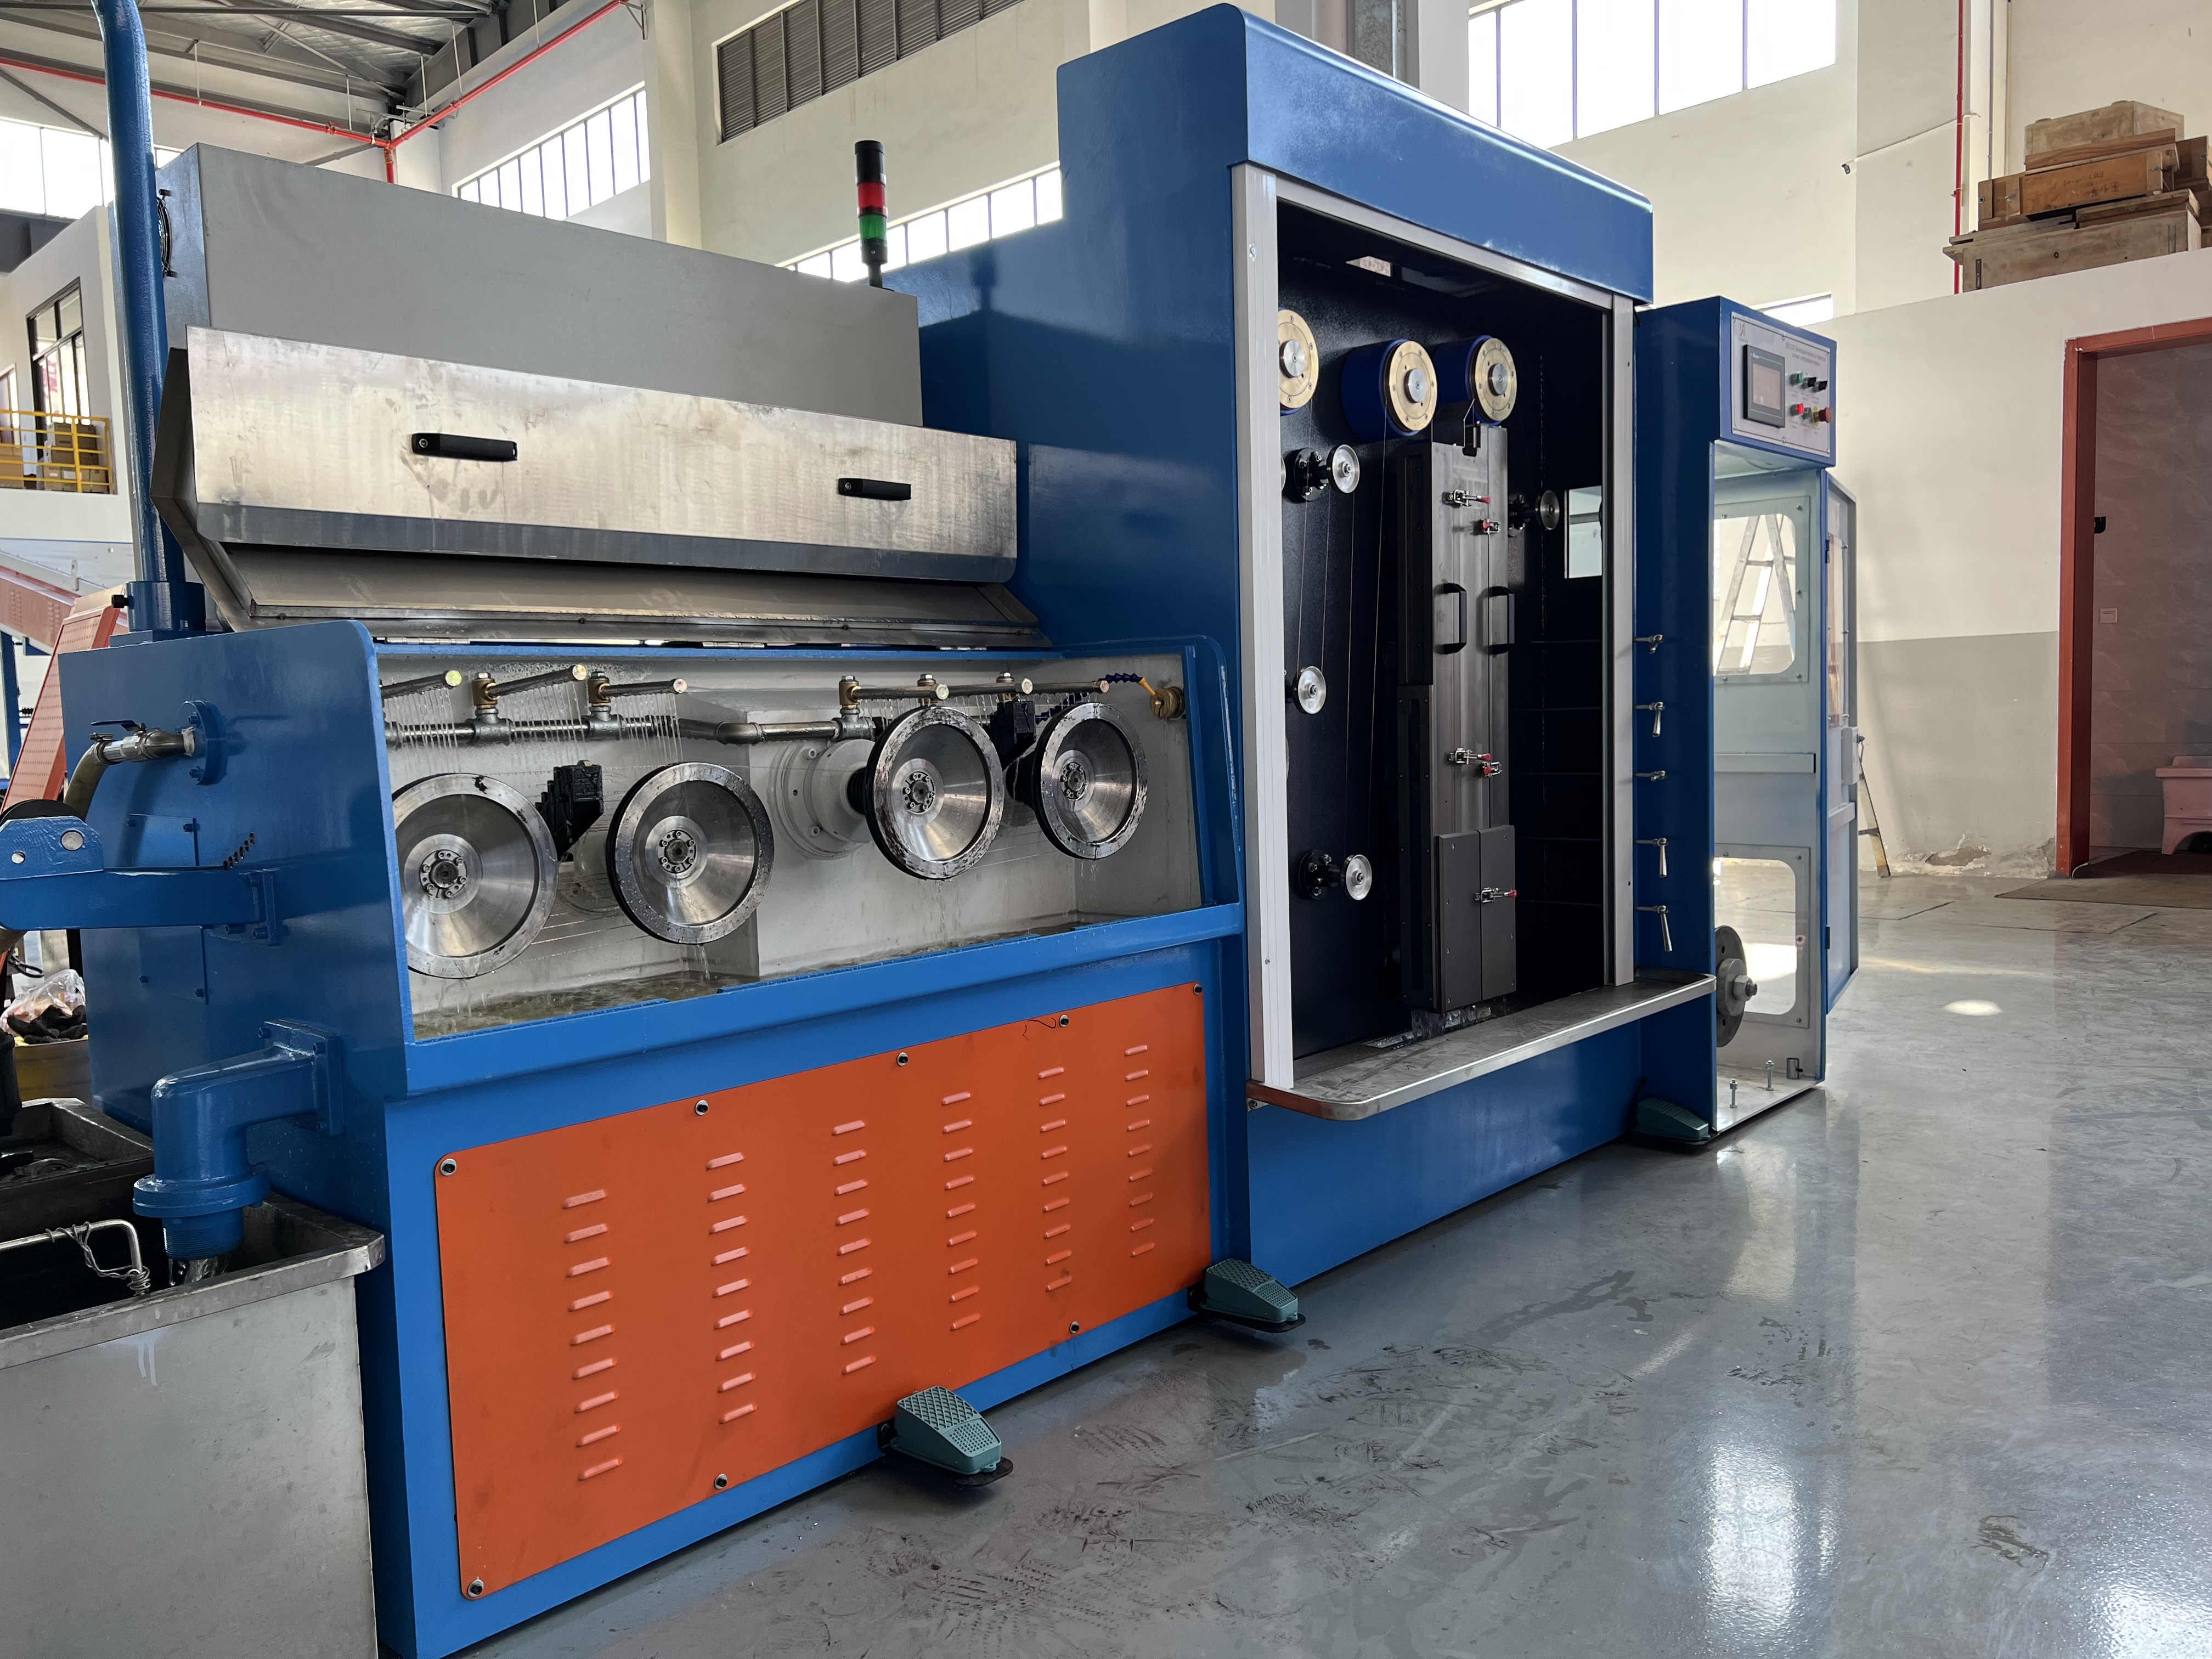
Процесс волочения включает протягивание исходной проволоки через серию матриц для уменьшения её диаметра и улучшения механических свойств. Этот процесс создаёт значительные нагрузки на материал, и любое отклонение параметров оборудования, качества материала или состояния матриц может привести к катастрофическому разрыву проволоки. Освоив ключевые факторы, влияющие на разрыв проволоки, операторы и службы технического обслуживания могут обеспечить стабильные и надёжные циклы производства, максимизируя время безотказной работы оборудования и выход годного материала.
Распространённые причины разрыва проволоки
Проблемы качества и состава материала
Качество поступающей проволоки напрямую влияет на частоту обрывов в процессе волочения. Материал с внутренними дефектами, нестабильной твёрдостью или загрязнениями становится более склонным к внезапному разрушению под действием высоких растягивающих усилий, необходимых при волочении. Проволока, не соответствующая заданным стандартам химического состава, может обладать недостаточной пластичностью, из-за чего она рвётся вместо того, чтобы плавно деформироваться при прохождении через отверстия матриц. Операторы должны внедрить строгие протоколы входного контроля материалов для проверки химического состава, диапазонов твёрдости и состояния поверхности до подачи материала в волочильную машину. Работа с квалифицированными поставщиками, поддерживающими стабильные стандарты качества материалов, имеет решающее значение для минимизации обрывов, вызванных низким качеством исходной проволоки.
Недостаточная смазка и износ матриц
Правильная смазка имеет решающее значение для снижения трения и образования тепла в процессе волочения. При истощении, деградации или неправильном нанесении смазки трение резко возрастает, вызывая чрезмерный нагрев, который ослабляет проволоку и ускоряет износ фильеры. Изношенные фильеры приобретают шероховатую поверхность и неправильную геометрию, что приводит к концентрации напряжений и нестабильному обжатию проволоки. Для предотвращения этих проблем станок для волочения проволоки требует постоянной подачи смазочного материала с правильной вязкостью и расходом. Регулярный осмотр фильер и их замена по профилактическому графику в сочетании с грамотным управлением смазочными материалами значительно снижают количество обрывов, вызванных повреждениями от трения и тепла.
Оптимизация настроек и эксплуатации станка
Скорость волочения и регулирование натяжения
Чрезмерная скорость протяжки является основной причиной обрыва проволоки в промышленных применениях. Когда операторы оборудования увеличивают скорость сверх возможностей материала и техники, проволока испытывает внезапные, неконтролируемые нагрузки, превышающие её предел прочности на разрыв. Процесс протяжки требует тщательно откалиброванных настроек натяжения, обеспечивающих достаточную силу для протягивания проволоки через фильеры без перегрузки. Современные станки для протяжки проволоки оснащены программируемыми регуляторами скорости и датчиками контроля натяжения, позволяющими операторам устанавливать безопасные рабочие параметры, специфичные для каждого типа материала и диаметра проволоки. Регулярные испытания по оптимизации скорости помогают определить максимальную производительность без повышения частоты обрывов. Мониторинг данных о натяжении в реальном времени даёт ранние сигналы о возможном отказе проволоки, позволяя операторам снизить скорость до возникновения обрыва.
Контроль температуры во время протяжки
Выделение тепла в процессе волочения ослабляет материал проволоки и ускоряет износ фильеры. При прохождении проволоки через фильеры на высокой скорости трение вызывает повышение температуры, что снижает пластичность и повышает хрупкость. Без надлежащего охлаждения температура проволоки может превысить безопасные пределы, вызывая наклёп, который делает материал хрупким и подверженным растрескиванию. Системы охлаждения должны обеспечивать достаточный поток охлаждающей жидкости непосредственно в зоны контакта с фильерой, чтобы рассеивать тепло и поддерживать температуру проволоки в безопасных эксплуатационных пределах. Регулярная замена охлаждающей жидкости и очистка системы предотвращают проблемы теплопередачи, которые иначе привели бы к резким скачкам температуры в процессе работы. Контроль температуры проволоки на выходе с помощью инфракрасных датчиков помогает операторам выявлять отказы системы охлаждения до того, как они приведут к массовому обрыву проволоки.
Профилактическое техническое обслуживание и уход за оборудованием
Техническое обслуживание и замена фильер
Диесы представляют собой наиболее критичные изнашиваемые компоненты любого станка для волочения проволоки. Деградация диесов происходит постепенно: абразивное воздействие проволоки приводит к шероховатости их поверхностей и снижению точности размеров. Повреждённые диесы вызывают неравномерное распределение давления, концентрацию напряжений и повышенное трение, что напрямую провоцирует обрыв проволоки. Внедрение профилактического графика замены диесов — на основе отработанных часов или обработанной массы (в тоннах) — предотвращает катастрофический отказ диесов в процессе эксплуатации. Регулярный визуальный осмотр между плановыми заменами позволяет своевременно выявить повреждения поверхности или характерные следы износа, обеспечивая опережающую замену до роста частоты обрывов. Правильное хранение, транспортировка и монтаж диесов исключают механические повреждения при установке, которые немедленно ухудшают их рабочие характеристики.
Системы направления и центровки проволоки
Несовпадение траектории проволоки при прохождении через волочильную машину приводит к неравномерному распределению сил и чрезмерным изгибающим напряжениям. Когда проволока не движется строго по центру матриц, на неё действуют боковые силы, концентрирующие напряжение в отдельных участках. Такое локализованное напряжение повышает вероятность внезапного разрыва проволоки, особенно при одновременном воздействии других факторов напряжения. Регулярный осмотр направляющих роликов, втулок матриц и проверка выравнивания траектории проволоки обеспечивают оптимальное прохождение проволоки через процесс волочения. Изношенные направляющие компоненты необходимо немедленно заменять, чтобы восстановить прямолинейное движение проволоки. Правильная настройка и калибровка оборудования при монтаже или после любых модификаций предотвращают хронические случаи несоосности, которые в противном случае вызывали бы постоянные разрывы.
ЧаВО
Что вызывает внезапный разрыв проволоки в середине производственного цикла?
Внезапный обрыв проволоки обычно вызывается одной или несколькими острыми проблемами: попаданием загрязнённого или дефектного материала в волочильную машину, полным отказом системы смазки, приводящим к чрезмерному трению и нагреву, катастрофическим разрушением фильеры или возникновением серьёзного дефекта в ней, а также столкновением машины с посторонними предметами. Немедленное расследование должно быть сосредоточено на последнем обработанном материале, состоянии системы смазки, состоянии фильеры, а также на любых необычных звуках или вибрациях, зафиксированных непосредственно перед обрывом.
Как часто следует заменять фильеры волочильной машины?
Частота замены фильер зависит от типа материала, диаметра проволоки, скорости волочения и объёма производства. В большинстве промышленных операций фильеры заменяют после обработки от 20 000 до 50 000 тонн материала, хотя в некоторых случаях может потребоваться более частая замена. Контроль частоты обрывов, качества поверхности проволоки и требуемых усилий при волочении помогает определить момент, когда фильеры нуждаются в замене до того, как они начнут вызывать чрезмерные проблемы с обрывом проволоки.
Можно ли полностью устранить обрыв проволоки?
Полное устранение обрыва практически невозможно, однако частоту обрывов можно снизить до очень низкого уровня за счёт систематического контроля качества материала, технического обслуживания оборудования, оптимизации технологического процесса и обучения операторов. Большинство хорошо управляемых производств достигают частоты обрывов ниже 0,5 % от общего объёма выпускаемой продукции благодаря комплексным профилактическим мерам на всех этапах волочения.

