 EN



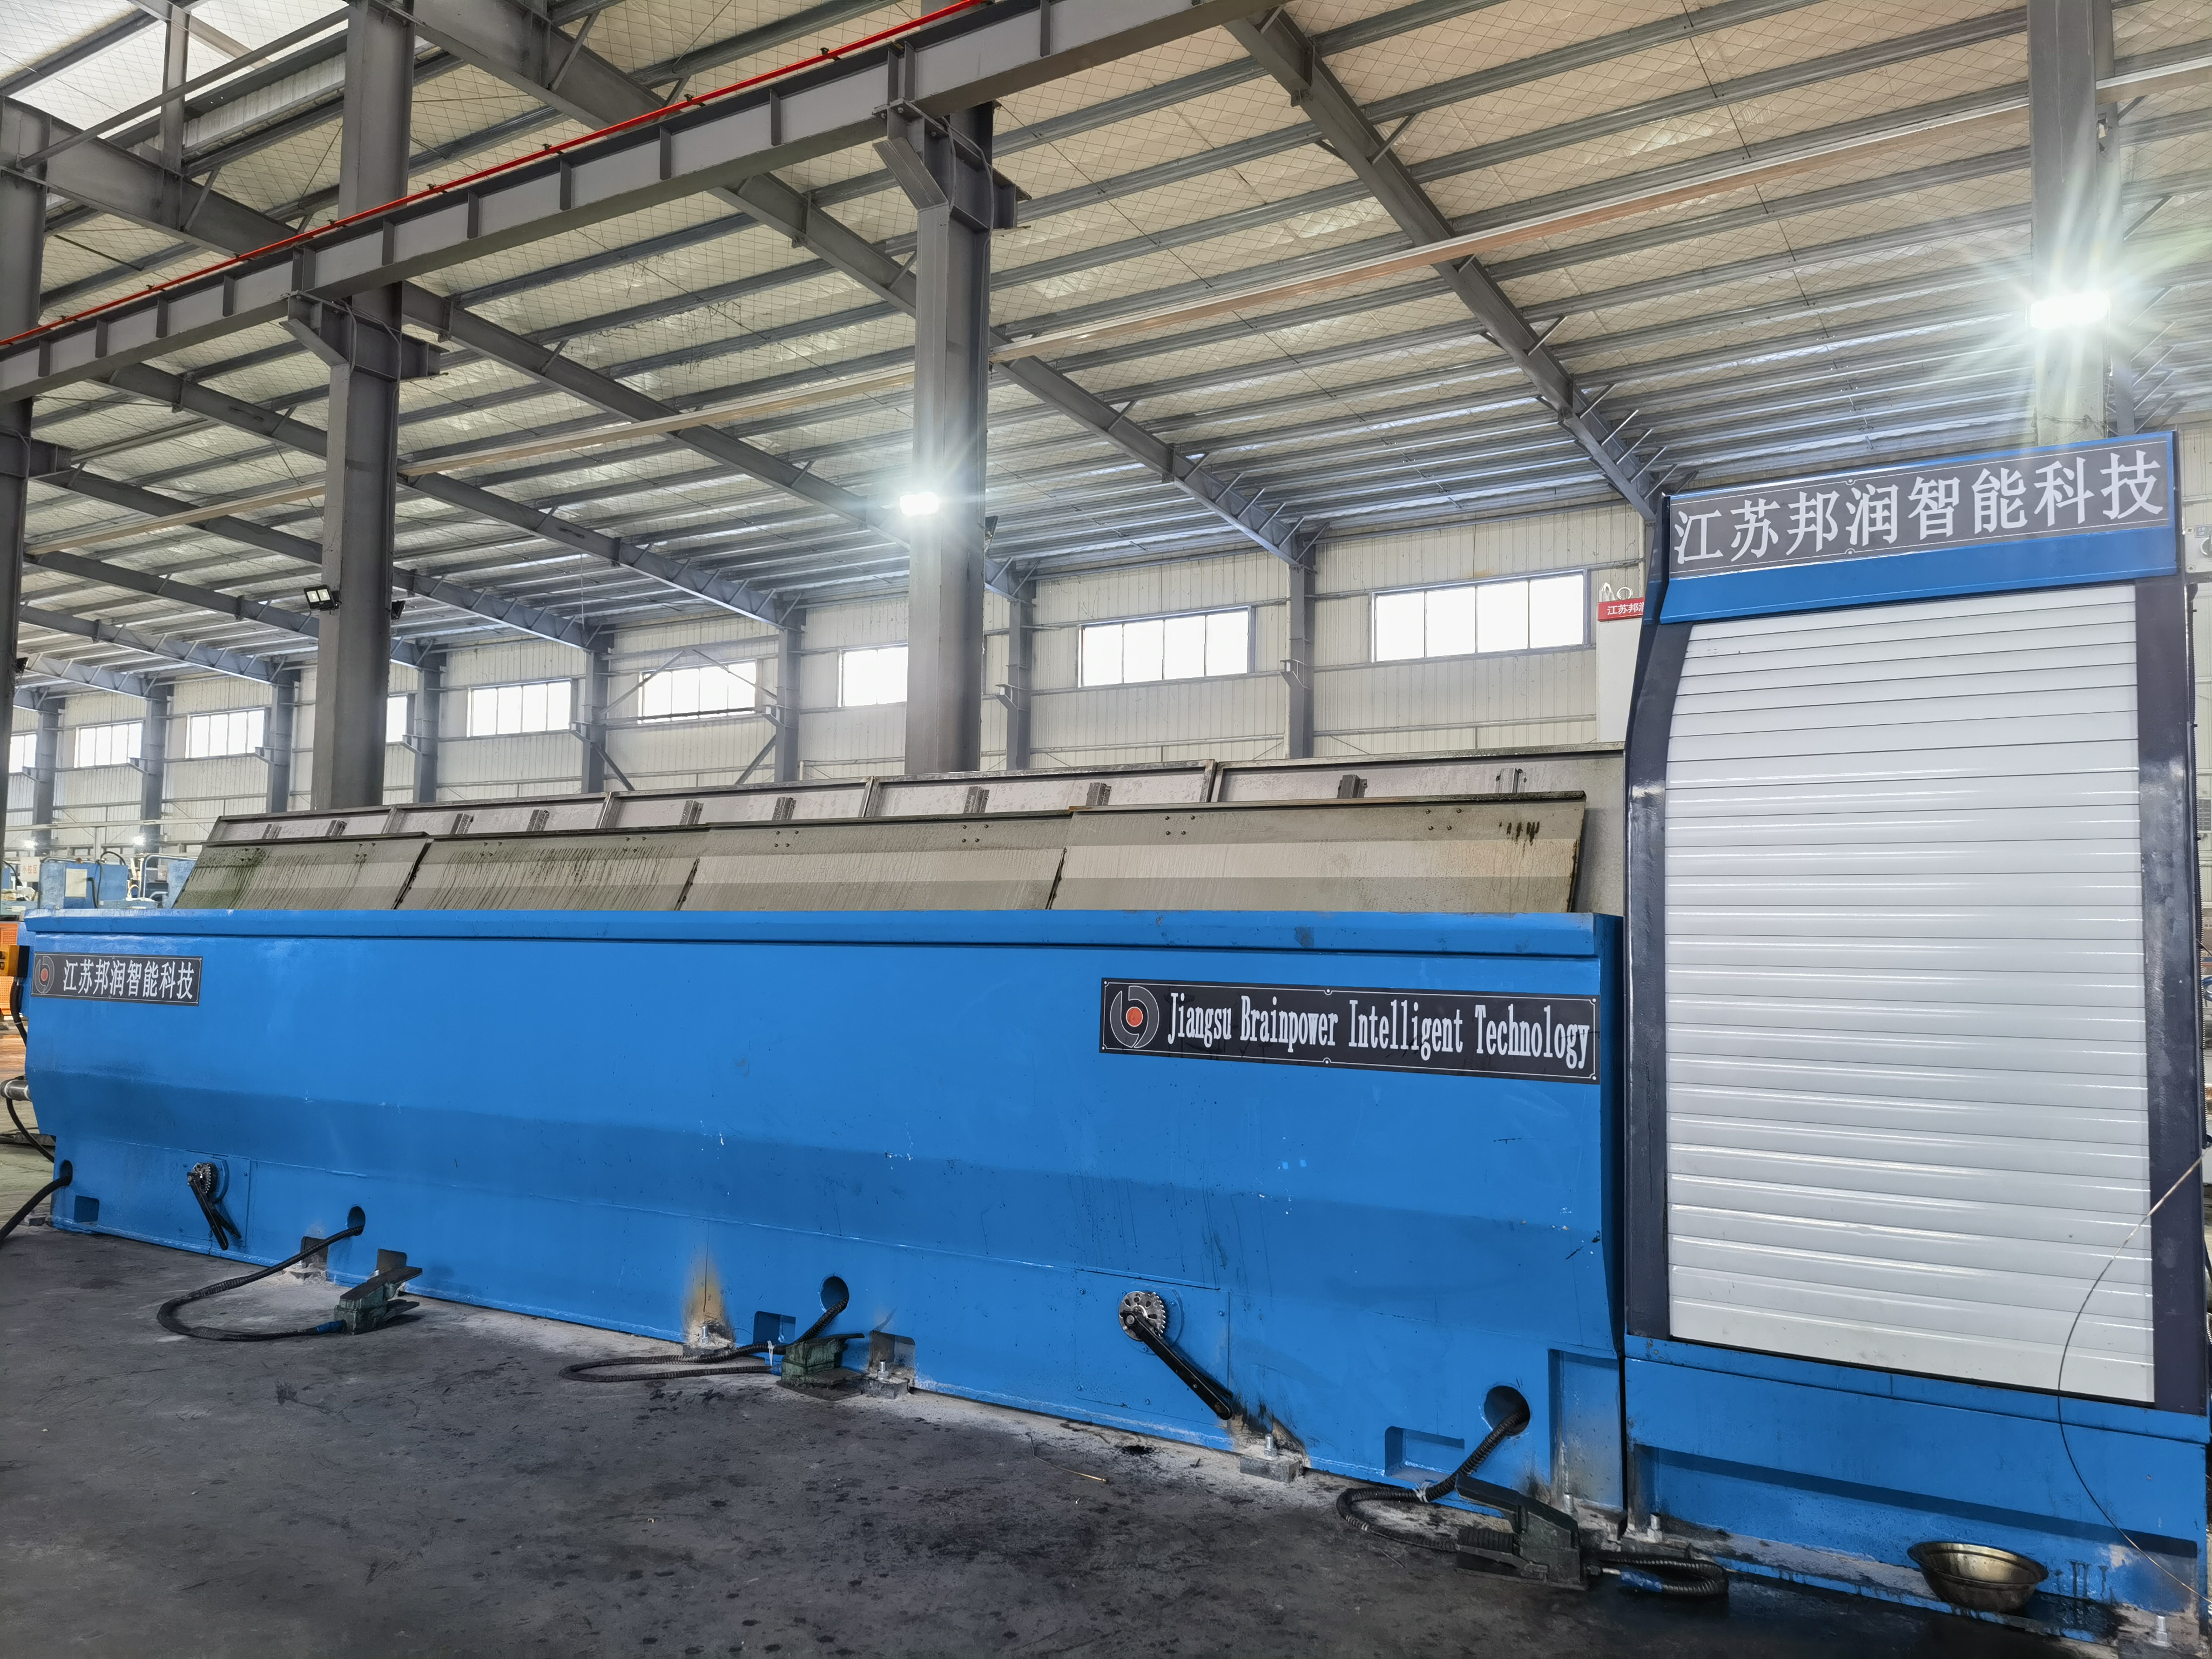
ワイヤーの切断は、産業用金属加工において最もコスト負担の大きい運用課題の一つであり、生産効率や材料ロスに直接影響します。ワイヤーが ワイヤを引く機械 頻繁に切断される場合、製造事業者は予期せぬ停止時間の増加、不良品率の上昇、および生産ラインの処理能力低下に直面します。ワイヤー切断の根本原因を理解し、的確な予防対策を講じることで、運用パフォーマンスと収益性を大幅に向上させることができます。
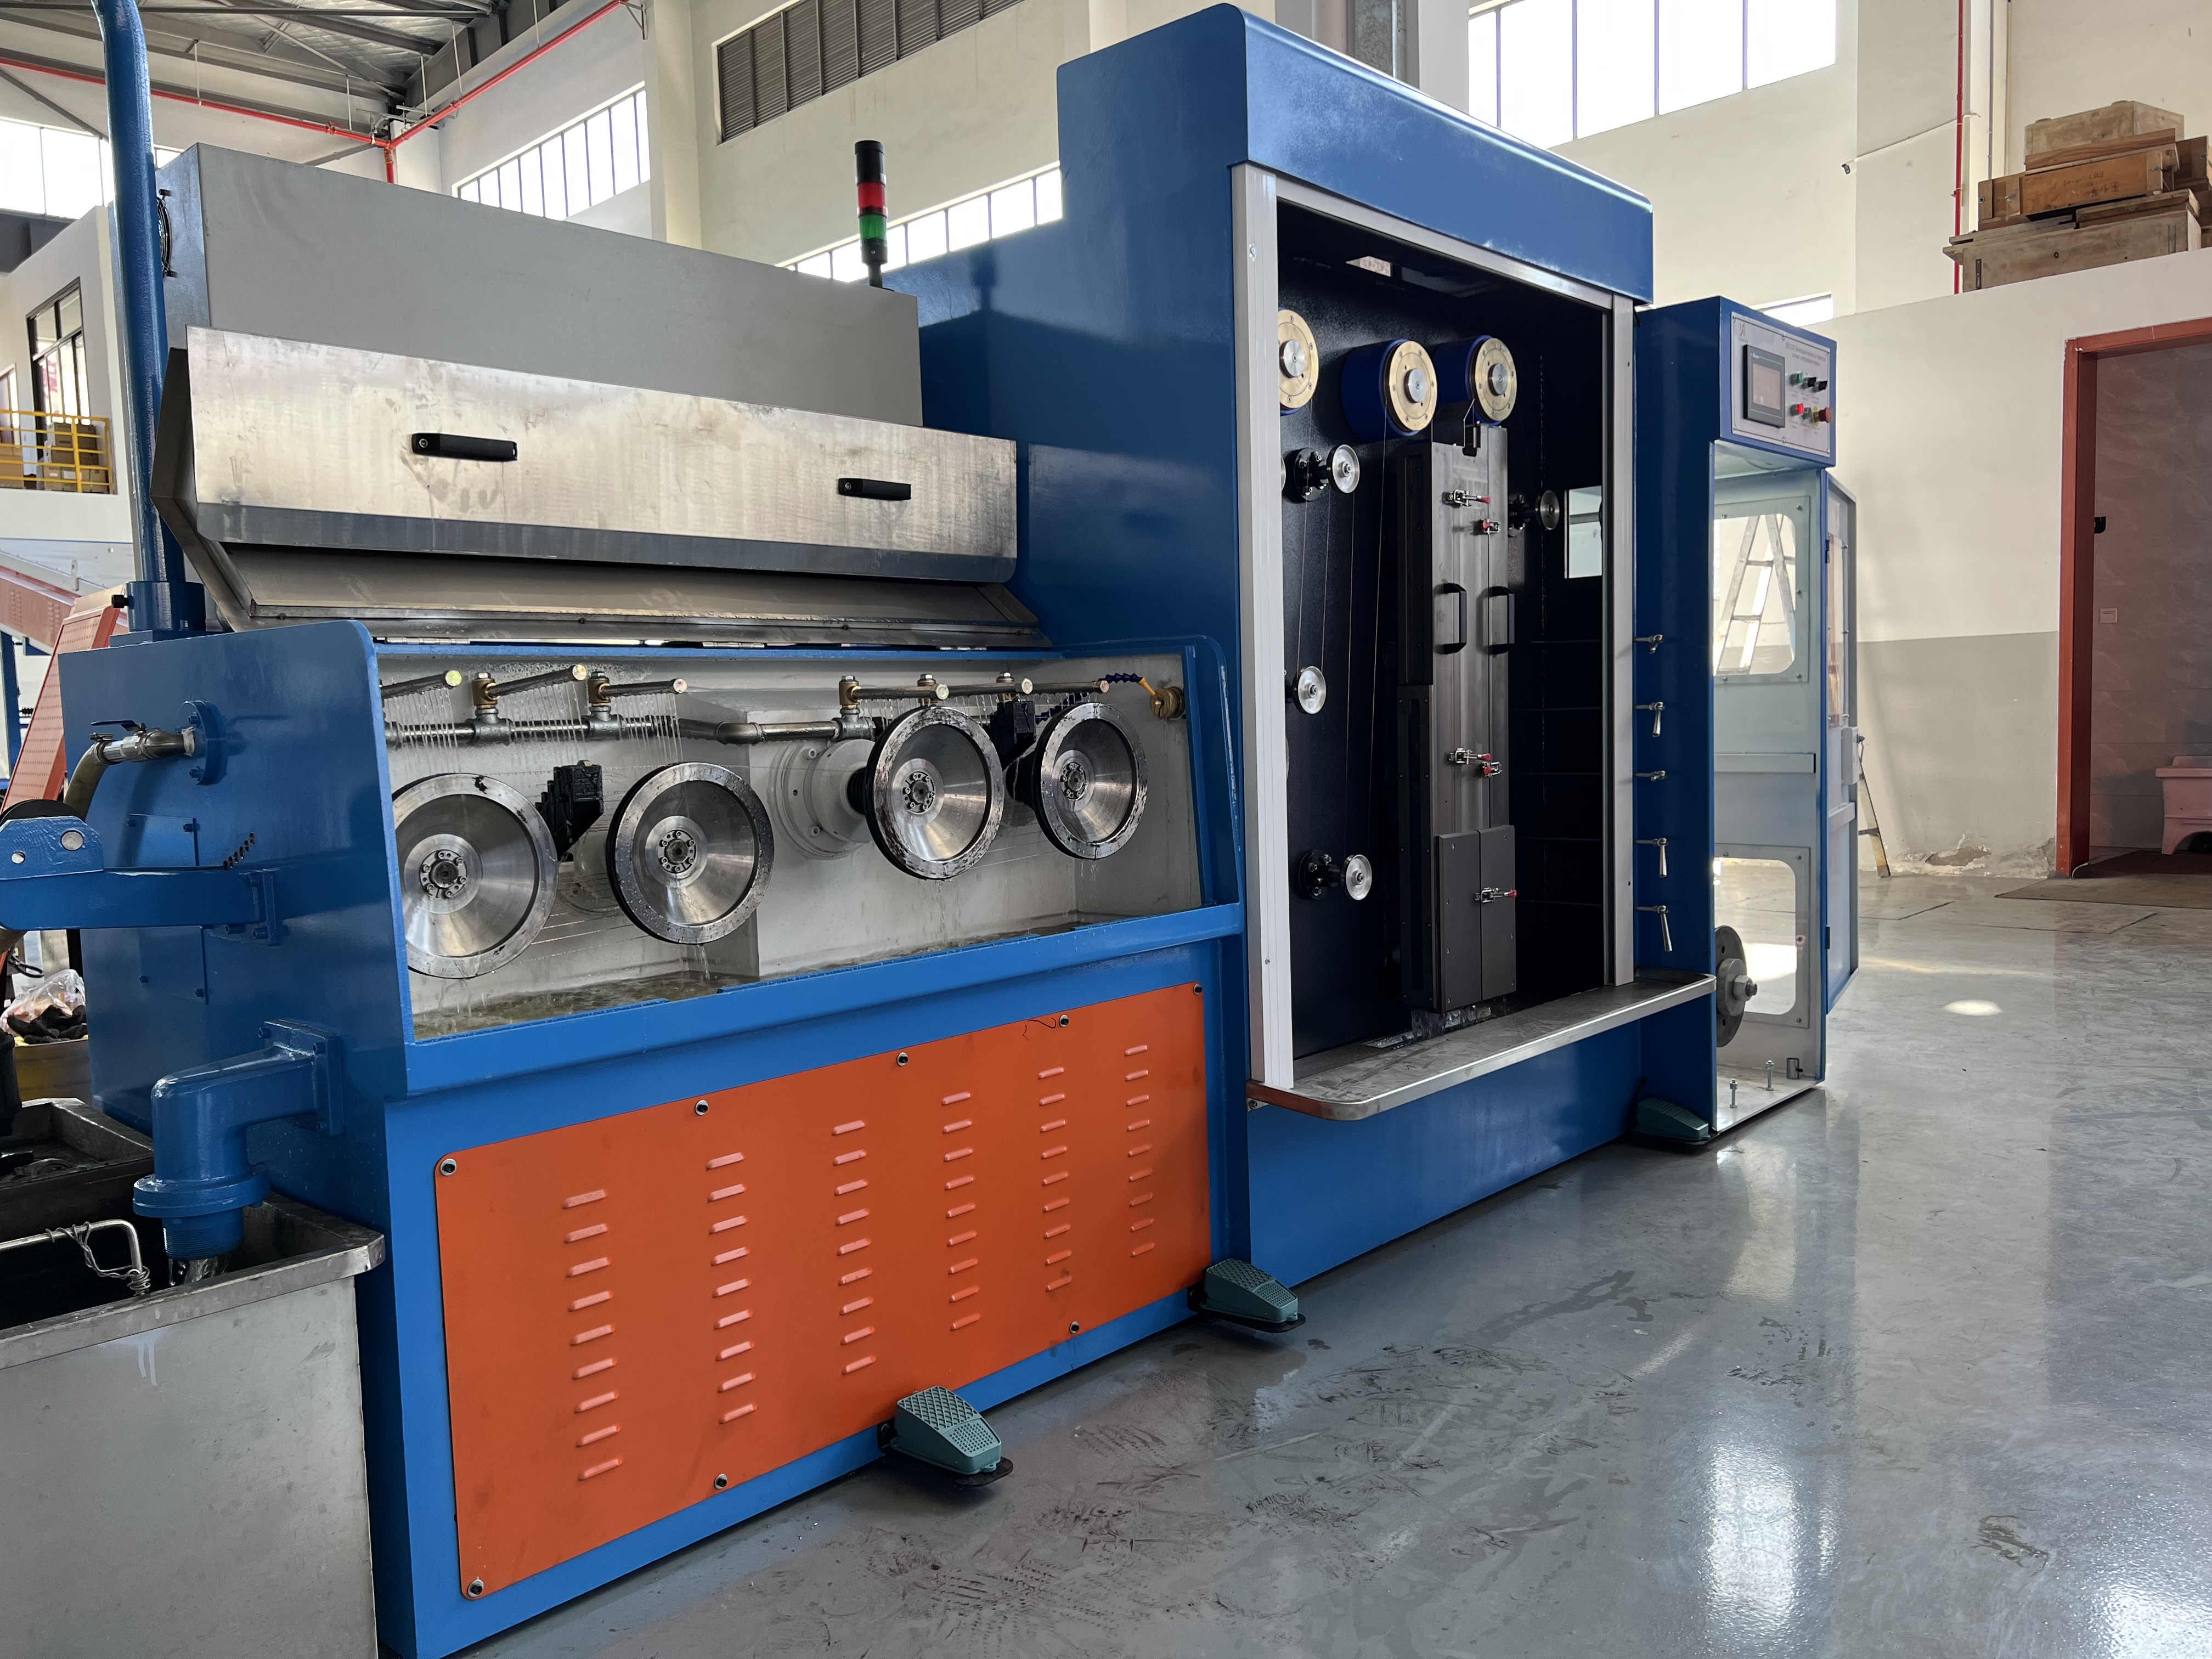
引抜き工程では、素線を一連のダイスを通して引き抜き、直径を小さくするとともに機械的特性を向上させます。この工程では材料に大きな応力が加わるため、機械の設定パラメータ、材料品質、あるいはダイスの状態にわずかでもずれが生じると、素線が突然断裂する重大なトラブルを招く可能性があります。素線の破断に影響を与える主な要因を正確に理解・把握することで、オペレーターおよび保守担当チームは、設備の稼働率と材料の歩留まりを最大化した、安定的かつ信頼性の高い生産サイクルを確立できます。
素線断裂の主な原因
材料の品質および組成に関する問題
入荷した線材の品質は、引抜加工時の断線率に直接影響します。内部欠陥を有する、硬度が不均一な、あるいは異物が混入した材料は、引抜時に発生する高い引張応力にさらされると、突然破断しやすくなります。規定された化学組成を満たさない線材は十分な延性を欠き、ダイス内を滑らかに変形するのではなく、 snapping( snapping は日本語で「パチンと切れる」ことを意味するが、技術文書では「断裂」が適切)してしまいます。作業者は、線材を引抜機に投入する前に、化学組成、硬度範囲、表面状態を確認するための厳格な入荷検査手順を確立しなければなりません。また、一定の品質基準を維持する信頼できるサプライヤーと取引することは、原料品質の不良に起因する断線を最小限に抑える上で不可欠です。
潤滑不足およびダイスの摩耗
適切な潤滑は、引抜加工中の摩擦および発熱を低減するために極めて重要です。潤滑が不足したり、劣化したり、不適切に塗布されると、摩擦が急激に増加し、過度な熱が発生します。その結果、線材の強度が低下し、ダイスの摩耗が加速します。摩耗したダイスは表面が荒れ、形状も正確でなくなるため、応力集中や線径の不均一な縮小を引き起こします。このような問題を防ぐには、線材引抜機に、適切な粘度および流量で潤滑油を安定して供給する必要があります。また、予防保全に基づく定期的なダイス点検および交換に加え、潤滑油の適切な管理を行うことで、摩擦および熱による断線を大幅に低減できます。
機械設定と運転の最適化
引抜速度と張力制御
産業用途におけるワイヤーの断線の主な原因は、引き抜き速度が速すぎることです。機械オペレーターが材料や設備の能力を超えて速度を上げると、ワイヤーに急激で制御不能な応力が加わり、その引張強度を超えてしまいます。引き抜き工程では、ダイスを通してワイヤーを引っ張るのに十分な張力をかけつつ、過度な応力を避けられるよう、張力設定を慎重に調整する必要があります。最新のワイヤー引き抜き機には、プログラマブルな速度コントローラーや張力モニターが搭載されており、各材料種類およびワイヤー径に応じた安全な運転パラメーターを設定できます。定期的な速度最適化試験を実施することで、断線頻度を増加させることなく達成可能な最大生産性を特定できます。リアルタイムの張力データを監視すれば、ワイヤー破断の前兆を早期に検知でき、断線発生前に速度を低下させることが可能です。
引き抜き中の温度管理
引抜加工中の発熱は、ワイヤー材の強度を低下させ、ダイスの劣化を促進します。ワイヤーが高速でダイス内を通過する際、摩擦によって温度が上昇し、延性が低下して脆さが増します。適切な冷却が行われないと、ワイヤー温度が安全限界を超えて上昇し、加工硬化が進行して脆化や亀裂の発生リスクが高まります。冷却装置は、ダイスとの接触部に十分な冷却液流量を直接供給し、発生熱を効果的に放熱して、ワイヤー温度を安全な運転範囲内に保つ必要があります。冷却液の定期的な交換とシステムの清掃により、熱伝達不良による運転中の急激な温度上昇を未然に防ぎます。赤外線センサーによる吐出ワイヤー温度の監視により、操作員はワイヤーの大規模な切断に至る前に冷却装置の異常を早期に検知できます。
予防保全および機械の保守
ダイスの保守および交換手順
ダイスは、ワイヤードローイング機において最も重要な摩耗部品です。ワイヤーによる摩耗が進行すると、ダイス表面が荒れ、寸法精度が低下します。損傷したダイスでは、圧力分布が不均一になり、応力集中箇所や摩擦の増加が生じ、それが直接的にワイヤーの切断を引き起こします。稼働時間または処理トン数に基づいた予防的なダイス交換計画を策定することで、運転中の突発的なダイス破損を防ぐことができます。また、定期的な交換スケジュールの間にも目視点検を実施し、表面の損傷や摩耗パターンを早期に発見すれば、切断率の上昇前に積極的な交換が可能になります。さらに、適切なダイスの保管・取扱い・装着手順を遵守することで、装着時に生じる損傷を防ぎ、ダイスの性能を初めから確保できます。
ワイヤー導き・アライメントシステム
引抜機を通るワイヤーの経路がずれると、力の分布が不均一になり、過度な曲げ応力が生じます。ワイヤーがダイの中心をまっすぐ通過しない場合、横方向の力が働き、ワイヤーの特定部位に応力が集中します。このような局所的な応力は、他の応力要因と重なると、ワイヤーが急に破断しやすくなります。ガイドローラーやダイブッシング、ワイヤー経路の状態を定期的に点検し、ワイヤーが引抜工程で最適に通過するよう保つことが重要です。摩耗したガイド部品は直ちに交換し、ワイヤーのまっすぐな走行を回復させる必要があります。また、設備の設置時や改造後の機械設定・キャリブレーションを適切に行うことで、慢性的な経路ずれによる連続的な破断問題を未然に防ぐことができます。
よくある質問
生産途中でワイヤーが突然切れる原因は何ですか?
急なワイヤーの切断は、通常、以下のいずれかの急性問題によって引き起こされます:引き抜き機に異物や不良品が混入した場合、潤滑が完全に失敗して極端な摩擦と発熱が生じた場合、ダイスが破断するか、重大な欠陥を生じた場合、または機械が異物と衝突した場合です。緊急時の調査では、直前に処理された材料、潤滑システムの状態、ダイスの状態、および切断直前に観測された異音や振動の有無に重点を置く必要があります。
ワイヤー引き抜き機のダイスは、どのくらいの頻度で交換すべきですか?
ダイスの交換頻度は、加工材料の種類、ワイヤーの直径、引き抜き速度、および生産量によって異なります。多くの産業現場では、累計2万~5万トンの材料を加工した後にダイスを交換していますが、用途によってはさらに短い周期での交換が必要になる場合もあります。ワイヤーの切断頻度、ワイヤー表面の品質、および引き抜きに必要な引張力の変化を継続的に監視することで、ダイスが過度なワイヤー切断を引き起こす前に、適切な交換時期を判断できます。
ワイヤーの切断は完全に防止できますか?
完全な防止は現実的ではありませんが、材料の品質管理、機械の保守、工程の最適化、および作業員の訓練といった体系的な取り組みにより、切断率を非常に低い水準まで低減することは可能です。多くの適切に管理された操業現場では、引抜工程全体にわたり包括的な予防策を実施することで、切断率を生産総量の0.5%未満に抑えています。

