 EN



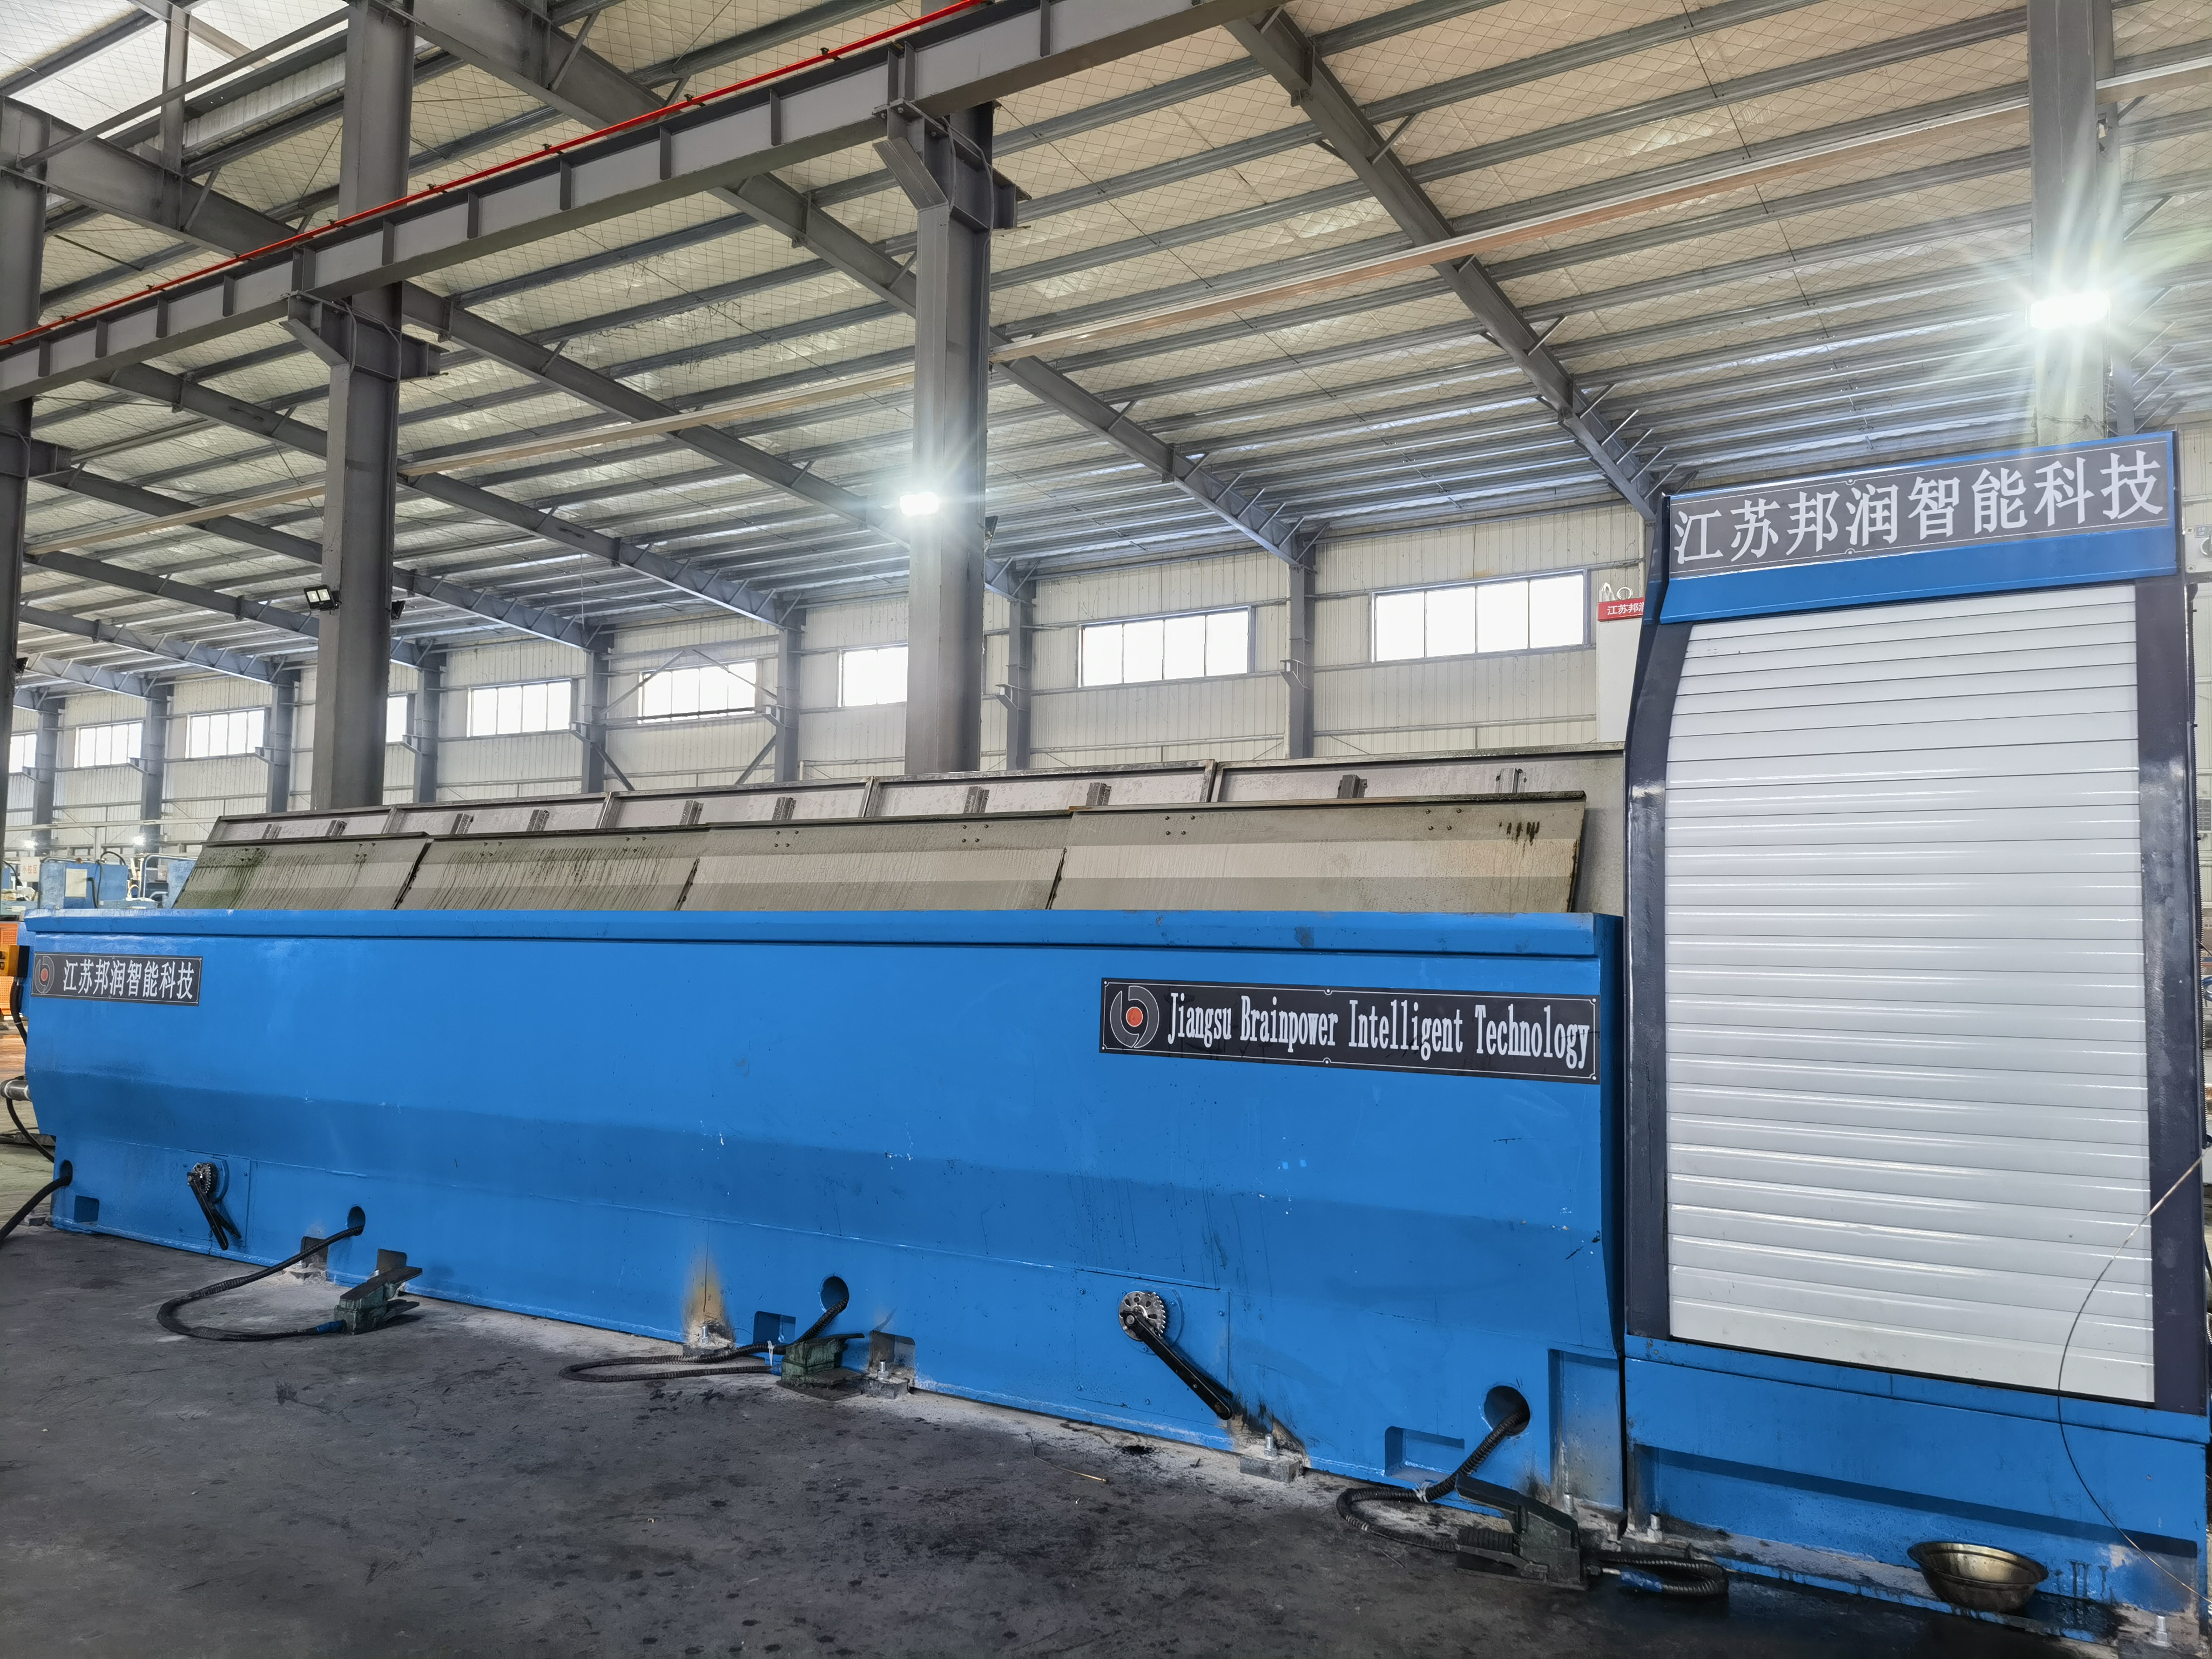
A huzal törése az ipari fémmegmunkálás egyik legköltségesebb üzemeltetési kihívása, amely közvetlenül befolyásolja a termelési hatékonyságot és az anyagpazarlást. Amikor egy hengervágó gép gyakran tör el, a gyártók váratlan leállásokkal, növekedett selejtarányokkal és csökkent átfutási sebességgel küzdhetnek a gyártósoron. A huzal törésének alapvető okainak megértése és célzott megelőzési stratégiák bevezetése drámaian javíthatja az üzemeltetési teljesítményt és a jövedelmezőséget.
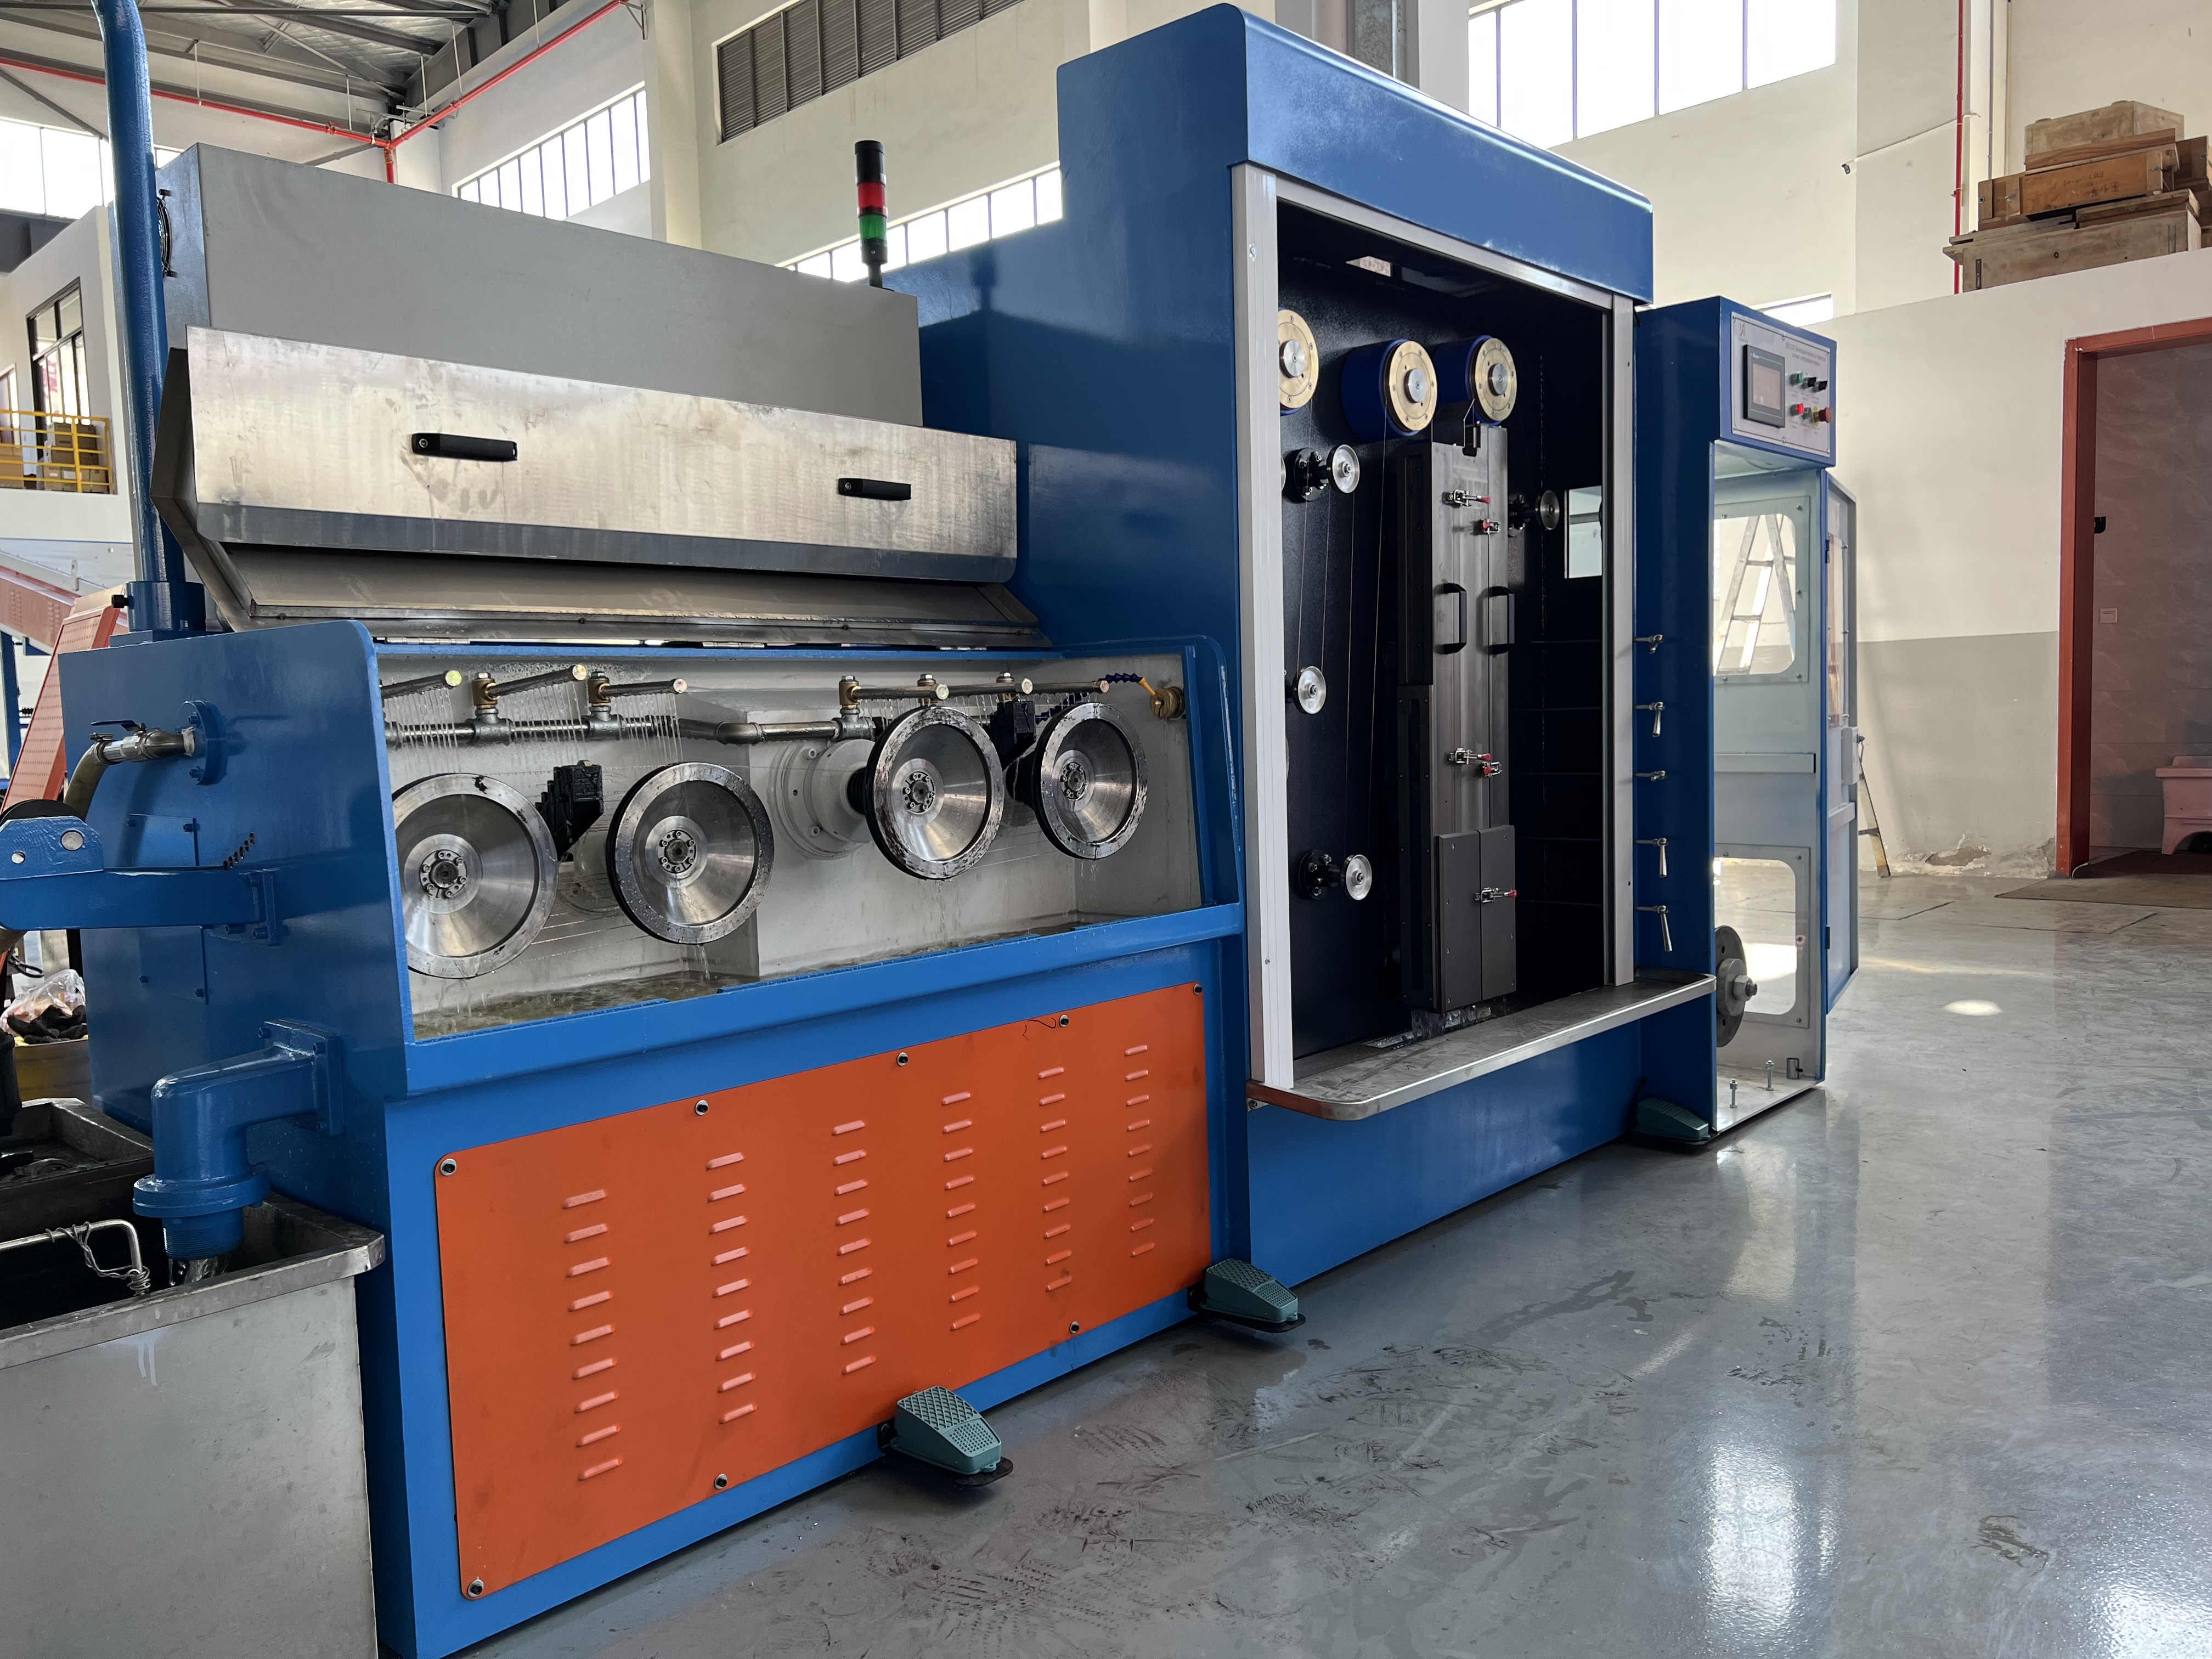
A huzási folyamat során a nyers huzalanyagot egy sor szűkítődies-en húzzák át a átmérő csökkentése és a mechanikai tulajdonságok javítása érdekében. Ez a folyamat jelentős terhelést jelent az anyagra, és bármely eltérés a gép paramétereiben, az anyag minőségében vagy a dies állapotában katasztrofális huzaltörést okozhat. A huzaltörésre ható kulcsfontosságú tényezők megértésével az üzemeltetők és karbantartó csapatok megbízható, egyenletes gyártási ciklusokat tudnak létrehozni, amelyek maximalizálják a berendezés üzemidejét és az anyagkihasználást.
Gyakori huzaltörési okok
Az anyag minőségi és összetételi problémái
A beérkező huzalnyersanyag minősége közvetlenül befolyásolja a törések gyakoriságát a húzás folyamata során. Az anyag belső hibái, nem egyenletes keménysége vagy szennyeződése növelik a váratlan meghibásodás kockázatát, amikor a húzás során fellépő nagy húzóerők hatására kerül sor rá. A megadott összetételi előírásoknak nem megfelelő huzal hiányos nyújthatósága miatt nem képes simán, folyamatosan deformálódni a kihúzószerszámok átjáróin, hanem eltörik. A működtetőknek szigorú beérkező anyagvizsgálati protokollokat kell kialakítaniuk annak ellenőrzésére, hogy az anyag kémiai összetétele, keménységi tartománya és felületi állapota megfelel-e a követelményeknek, mielőtt az anyag a húzógépbe kerülne. Olyan minőségi beszállítókkal való együttműködés, akik konzisztens anyagminőséget biztosítanak, elengedhetetlen a rossz alapanyag-minőségből eredő törések minimalizálásához.
Elégtelen kenés és szerszámkopás
A megfelelő kenés kulcsfontosságú a súrlódás és a hőtermelés csökkentéséhez a huzalhúzás folyamata során. Amikor a kenőanyag kimerül, minősége romlik vagy helytelenül kerül felvitelre, a súrlódás drámaian megnő, ami túlzott hőfejlődést eredményez, gyengíti a huzalt és gyorsítja a szerszám kopását. A kopott szerszámok érdessé válnak, és geometriájuk torzul, ami feszültségkoncentrációkat és egyenetlen huzalcsökkenést eredményez. A huzalhúzó gépnek folyamatosan rendelkeznie kell megfelelő viszkozitású és áramlási sebességű kenőanyaggal, hogy elkerülje ezeket a problémákat. Rendszeres szerszám-ellenőrzés és megelőző karbantartási ütemterv szerinti cseréje, valamint a megfelelő kenőanyag-kezelés jelentősen csökkenti a súrlódásból és hőkárosodásból eredő törések számát.
Gépbeállítások és működés optimalizálása
Huzalhúzási sebesség és feszültségvezérlés
A túl nagy húzási sebesség az ipari alkalmazásokban a vezeték eltörésének fő oka. Amikor a gépkezelők a sebességet a anyag és a berendezés képességein túl növelik, a vezeték hirtelen, ellenőrizetlen feszültségnek van kitéve, amely meghaladja a szakítószilárdságát. A húzási folyamat pontosan kalibrált feszültségbeállításokat igényel, amelyek elegendő erőt alkalmaznak a vezeték die-eken keresztüli húzásához, miközben elkerülik a túlterhelést. A modern vezetékhúzó gépek programozható sebességvezérlőket és feszültségfigyelőket tartalmaznak, amelyek lehetővé teszik a kezelők számára, hogy minden egyes anyagtípusra és vezetékátmérőre külön biztonságos üzemelési paramétereket állítsanak be. A rendszeres sebességoptimalizálási próbák segítenek meghatározni a maximális átbocsátást anélkül, hogy növelnék a törések gyakoriságát. A valós idejű feszültségadatok figyelése korai figyelmeztető jeleket ad a közelgő vezetékhiba előtt, így a kezelők csökkenthetik a sebességet a törés bekövetkezte előtt.
Hőmérséklet-szabályozás a húzási folyamat során
A húzás folyamata során keletkező hő gyengíti a vezeték anyagát, és elősegíti a szerszámok kopását. Amikor a vezeték nagy sebességgel halad át a szerszámokon, a súrlódás miatt hőmérséklet-emelkedés keletkezik, amely csökkenti az alakíthatóságot, és növeli a ridegséget. Megfelelő hűtés hiányában a vezeték hőmérséklete meghaladhatja a biztonságos határértékeket, ami munkakeményedést okoz, és így a anyag rideggé válik, illetve repedékeny lesz. A hűtőrendszereknek elegendő hűtőfolyadék-áramlást kell biztosítaniuk közvetlenül a szerszámok érintkezési zónáiban, hogy elszívják a hőt, és a vezeték hőmérsékletét a biztonságos üzemelési tartományon belül tartsák. A hűtőfolyadék rendszeres cseréje és a rendszer tisztítása megelőzi a hőátadási problémákat, amelyek máskülönben üzemelés közben hőmérséklet-csúcsokat eredményeznének. Az infravörös érzékelőkkel mért kilépő vezeték hőmérsékletének figyelése segíti a műszaki személyzetet a hűtőrendszer meghibásodásának korai észlelésében, még mielőtt az általános vezetékszakadásokhoz vezetne.
Megelőző karbantartás és gépek gondozása
Szerszám-karbantartási és cserére vonatkozó protokollok
A szerszámok (dies) a huzalhúzó gépek legkritikusabb kopóelemei. A szerszámok kopása fokozatosan zajlik, amikor a huzal felületét elszennyezi és megdurvítja, csökkentve a méretbeli pontosságot. Sérült szerszámok egyenetlen nyomáseloszlást, feszültségkoncentrációs pontokat és növekedett súrlódást okoznak, amelyek közvetlenül kiváltják a huzal eltörését. A szerszámok megelőző cseréjének ütemterve – a gyártási órák vagy feldolgozott tonnák alapján – megakadályozza a szerszámok katasztrofális meghibásodását működés közben. Rendszeres szemrevételezés a beütemezett cserék között korai jeleket mutathat a felületi károsodásról vagy kopási mintákról, így lehetővé teszi a proaktív cserét, mielőtt a törések gyakorisága növekedne. A szerszámok megfelelő tárolása, kezelése és felszerelése megakadályozza a felszerelés során keletkező károsodást, amely azonnal romlaná a szerszámok teljesítményét.
Huzalvezető és igazító rendszerek
A huzóberendezésen keresztül vezetett vezeték pályájának torzulása egyenetlen erőeloszlást és túlzott hajlítási feszültséget eredményez. Amikor a vezeték nem egyenes vonalban halad át a nyomófejek középpontjain, oldirányú erők érik, amelyek a vezeték bizonyos szakaszain koncentrálják a feszültséget. Ez a helyi feszültség növeli a vezeték hirtelen megszakadásának kockázatát, különösen ha más feszültségtényezők is jelen vannak. A vezetőgörgők, a nyomófej-karimbák és a vezetékpálya igazításának rendszeres ellenőrzése biztosítja, hogy a vezeték optimálisan haladjon keresztül a húzási folyamaton. A kopott vezetőalkatrészeket azonnal ki kell cserélni, hogy helyreállítsák a vezeték egyenes haladását. A berendezés megfelelő beállítása és kalibrálása telepítéskor vagy bármely felszerelés-módosítás után megelőzi a krónikus torzulási problémákat, amelyek máskülönben folyamatos megszakadásokat okoznának.
GYIK
Mi okozza a vezeték hirtelen megszakadását a gyártás közepén?
A hirtelen vezeték eltöredezése általában egy vagy több akut problémából ered: szennyezett vagy hibás anyag jut be a húzógépbe, teljes kenőrendszer-hiba okozza a súrlódás és a hő extrém növekedését, a húzószerszám katasztrofálisan eltörik vagy súlyos hibát fejleszt ki, illetve a gép ütközésbe kerül idegen tárgyakkal. Az azonnali vizsgálatnak a legutoljára feldolgozott anyagra, a kenőrendszer állapotára, a húzószerszám állapotára és bármely szokatlan hangra vagy rezgésre kell összpontosítania, amelyet éppen a törés előtt észleltek.
Milyen gyakran kell cserélni a vezeték-húzógépek húzószerszámait?
A húzószerszámok cseréjének gyakorisága az anyagtípustól, a vezeték átmérőjétől, a húzási sebességtől és a termelési mennyiségtől függ. A legtöbb ipari üzem a húzószerszámokat 20 000–50 000 tonna feldolgozott anyag után cseréli, bár egyes alkalmazások gyakoribb cserét igényelhetnek. A törések gyakoriságának, a vezeték felületminőségének és a húzási erő igényének figyelése segít meghatározni, mikor kell cserélni a húzószerszámokat, mielőtt túlzott vezeték-törési problémákat okoznának.
Teljesen megszüntethető-e a huzalok törése?
Bár a teljes megszüntetés gyakorlatilag nem lehetséges, a törések aránya jelentősen csökkenthető az anyagminőség, a gépek karbantartása, az eljárás optimalizálása és az operátorok képzése iránti rendszerszerű figyelemmel. A jól menedzselt műveletek többsége átfogó megelőzési stratégiák bevezetésével a huzalhúzás folyamata során a törések arányát a teljes termelési mennyiség 0,5%-a alá tudja csökkenteni.

