 EN



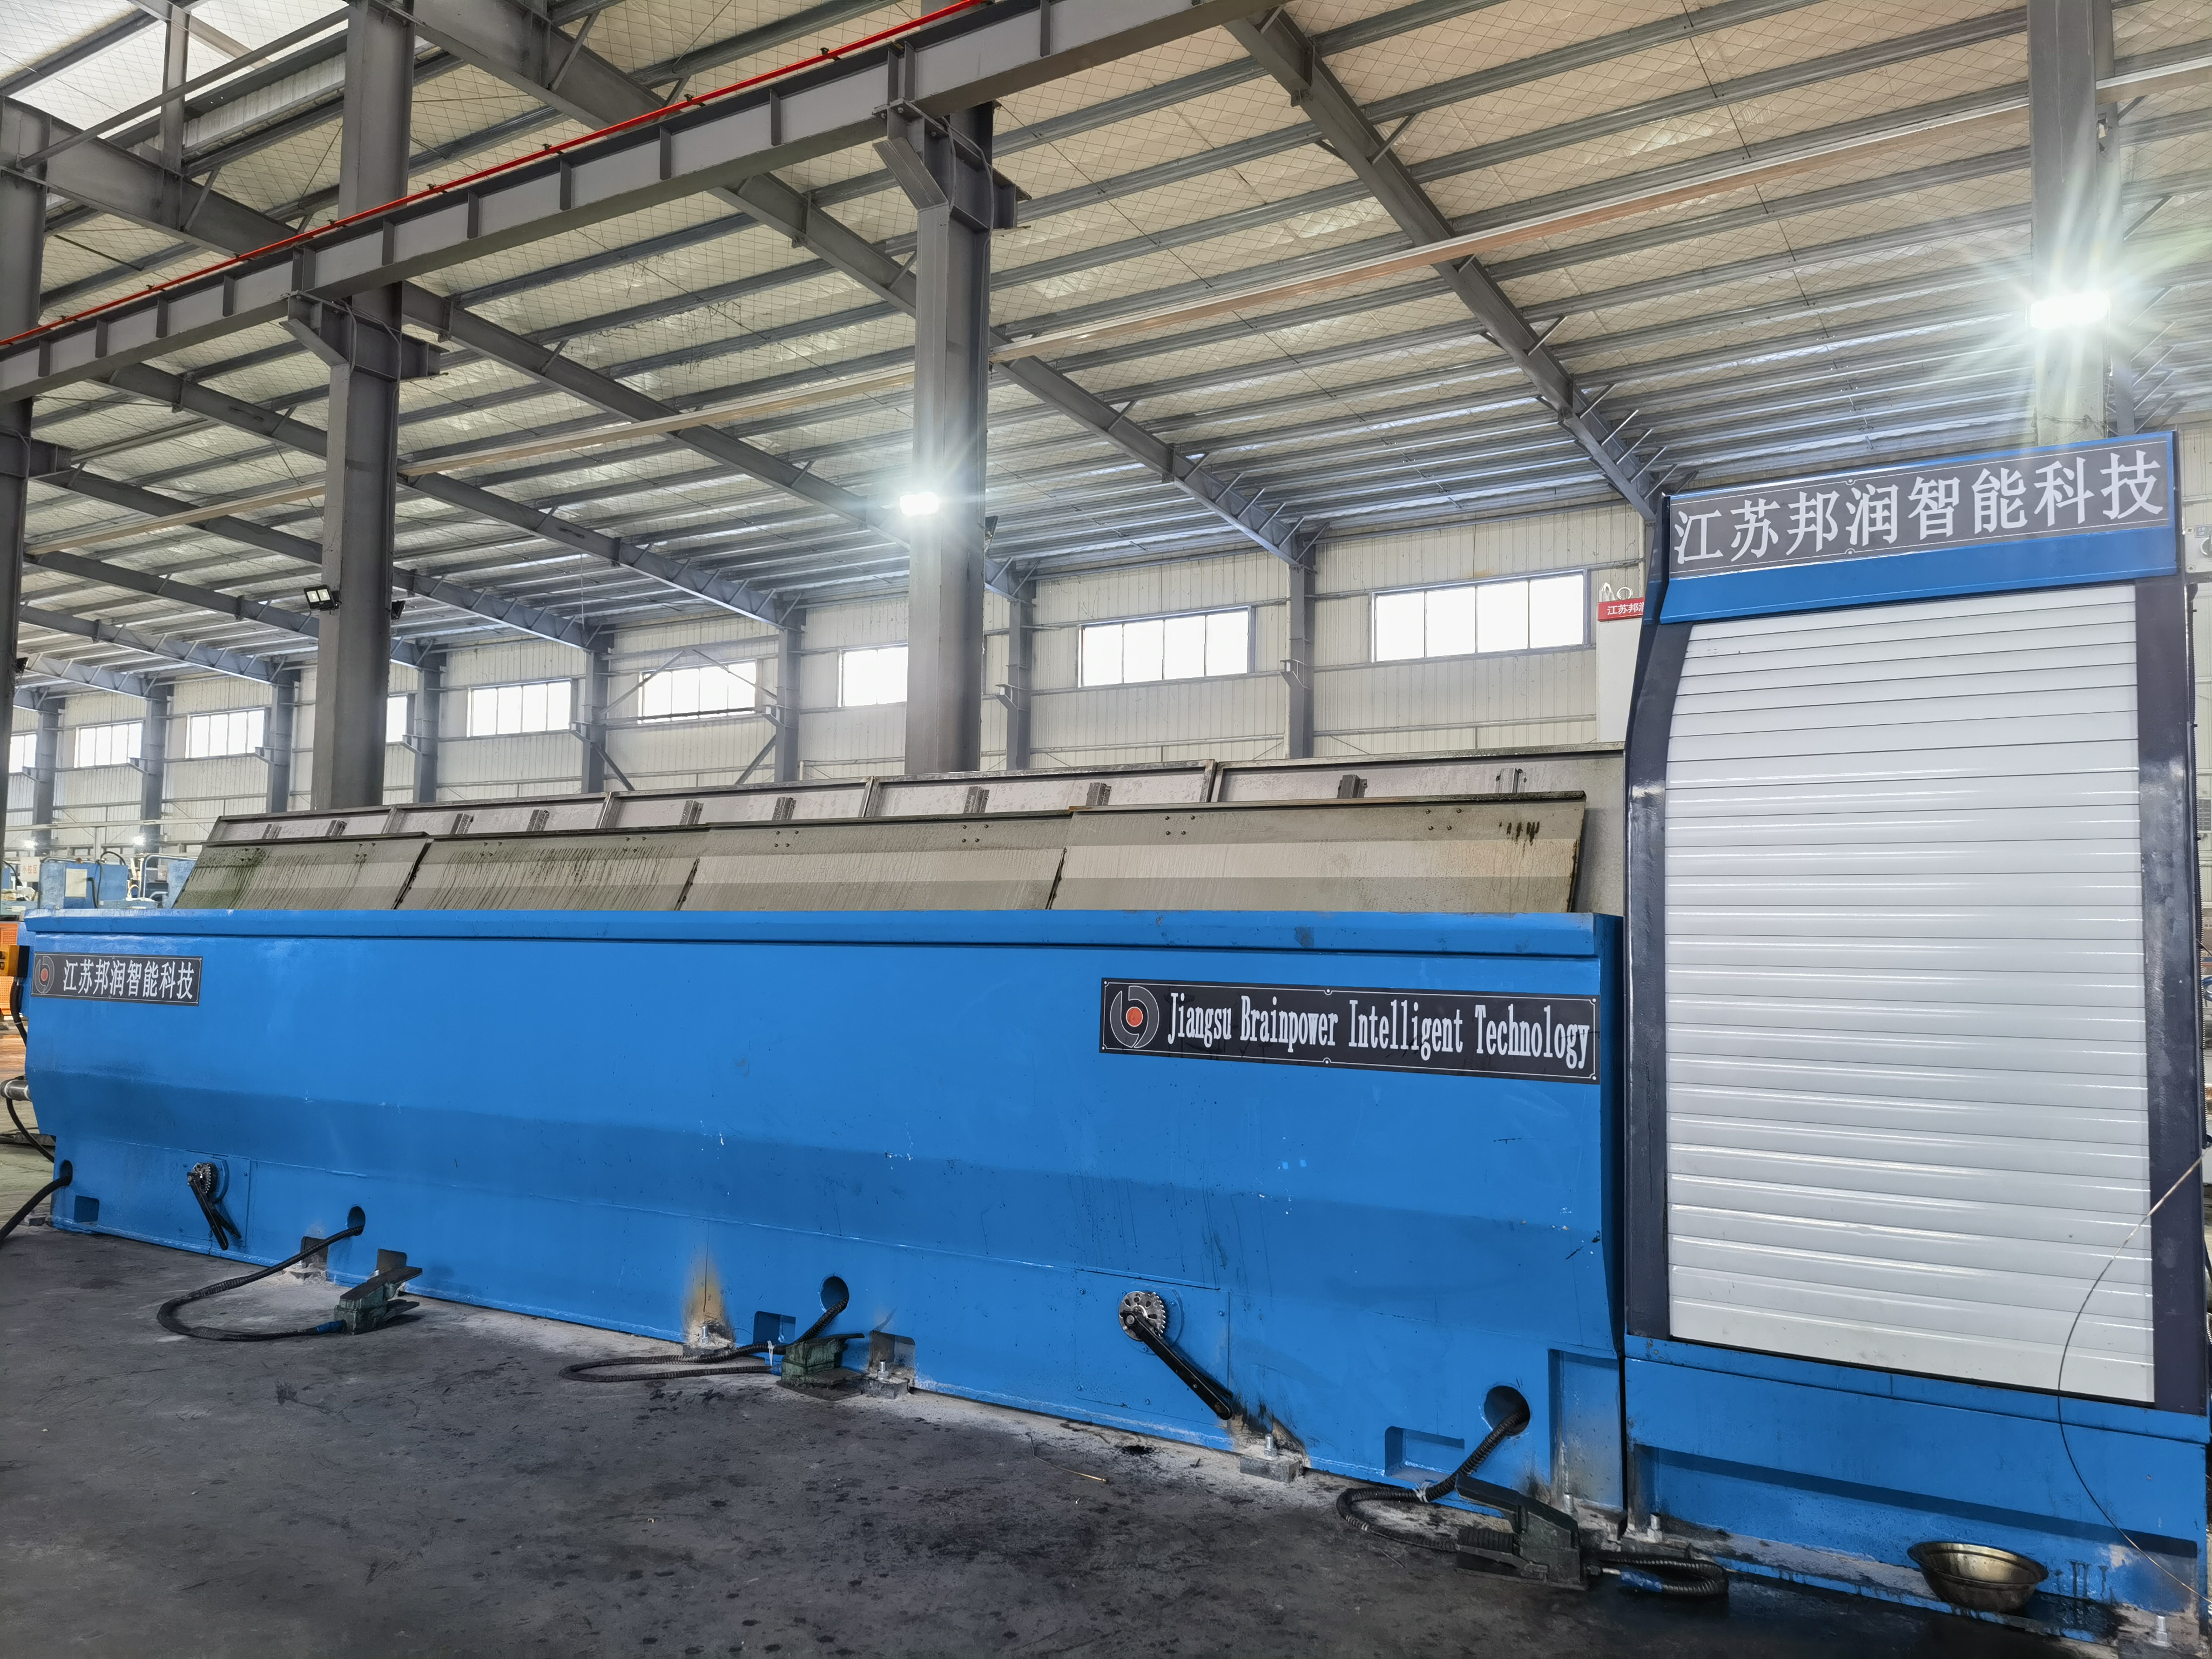
तार का टूटना औद्योगिक धातु प्रसंस्करण में सबसे महंगी संचालन चुनौतियों में से एक है, जो सीधे उत्पादन दक्षता और सामग्री के अपव्यय को प्रभावित करता है। जब कोई तार खींचने की मशीन अक्सर टूटने की घटनाओं का सामना करता है, तो निर्माताओं को अनियोजित बंद-अवधि, बढ़ी हुई स्क्रैप दरें और उत्पादन लाइन पर कम आउटपुट का सामना करना पड़ता है। तार के टूटने के मूल कारणों को समझना और लक्षित रोकथाम रणनीतियों को लागू करना संचालन प्रदर्शन और लाभप्रदता में काफी सुधार कर सकता है।
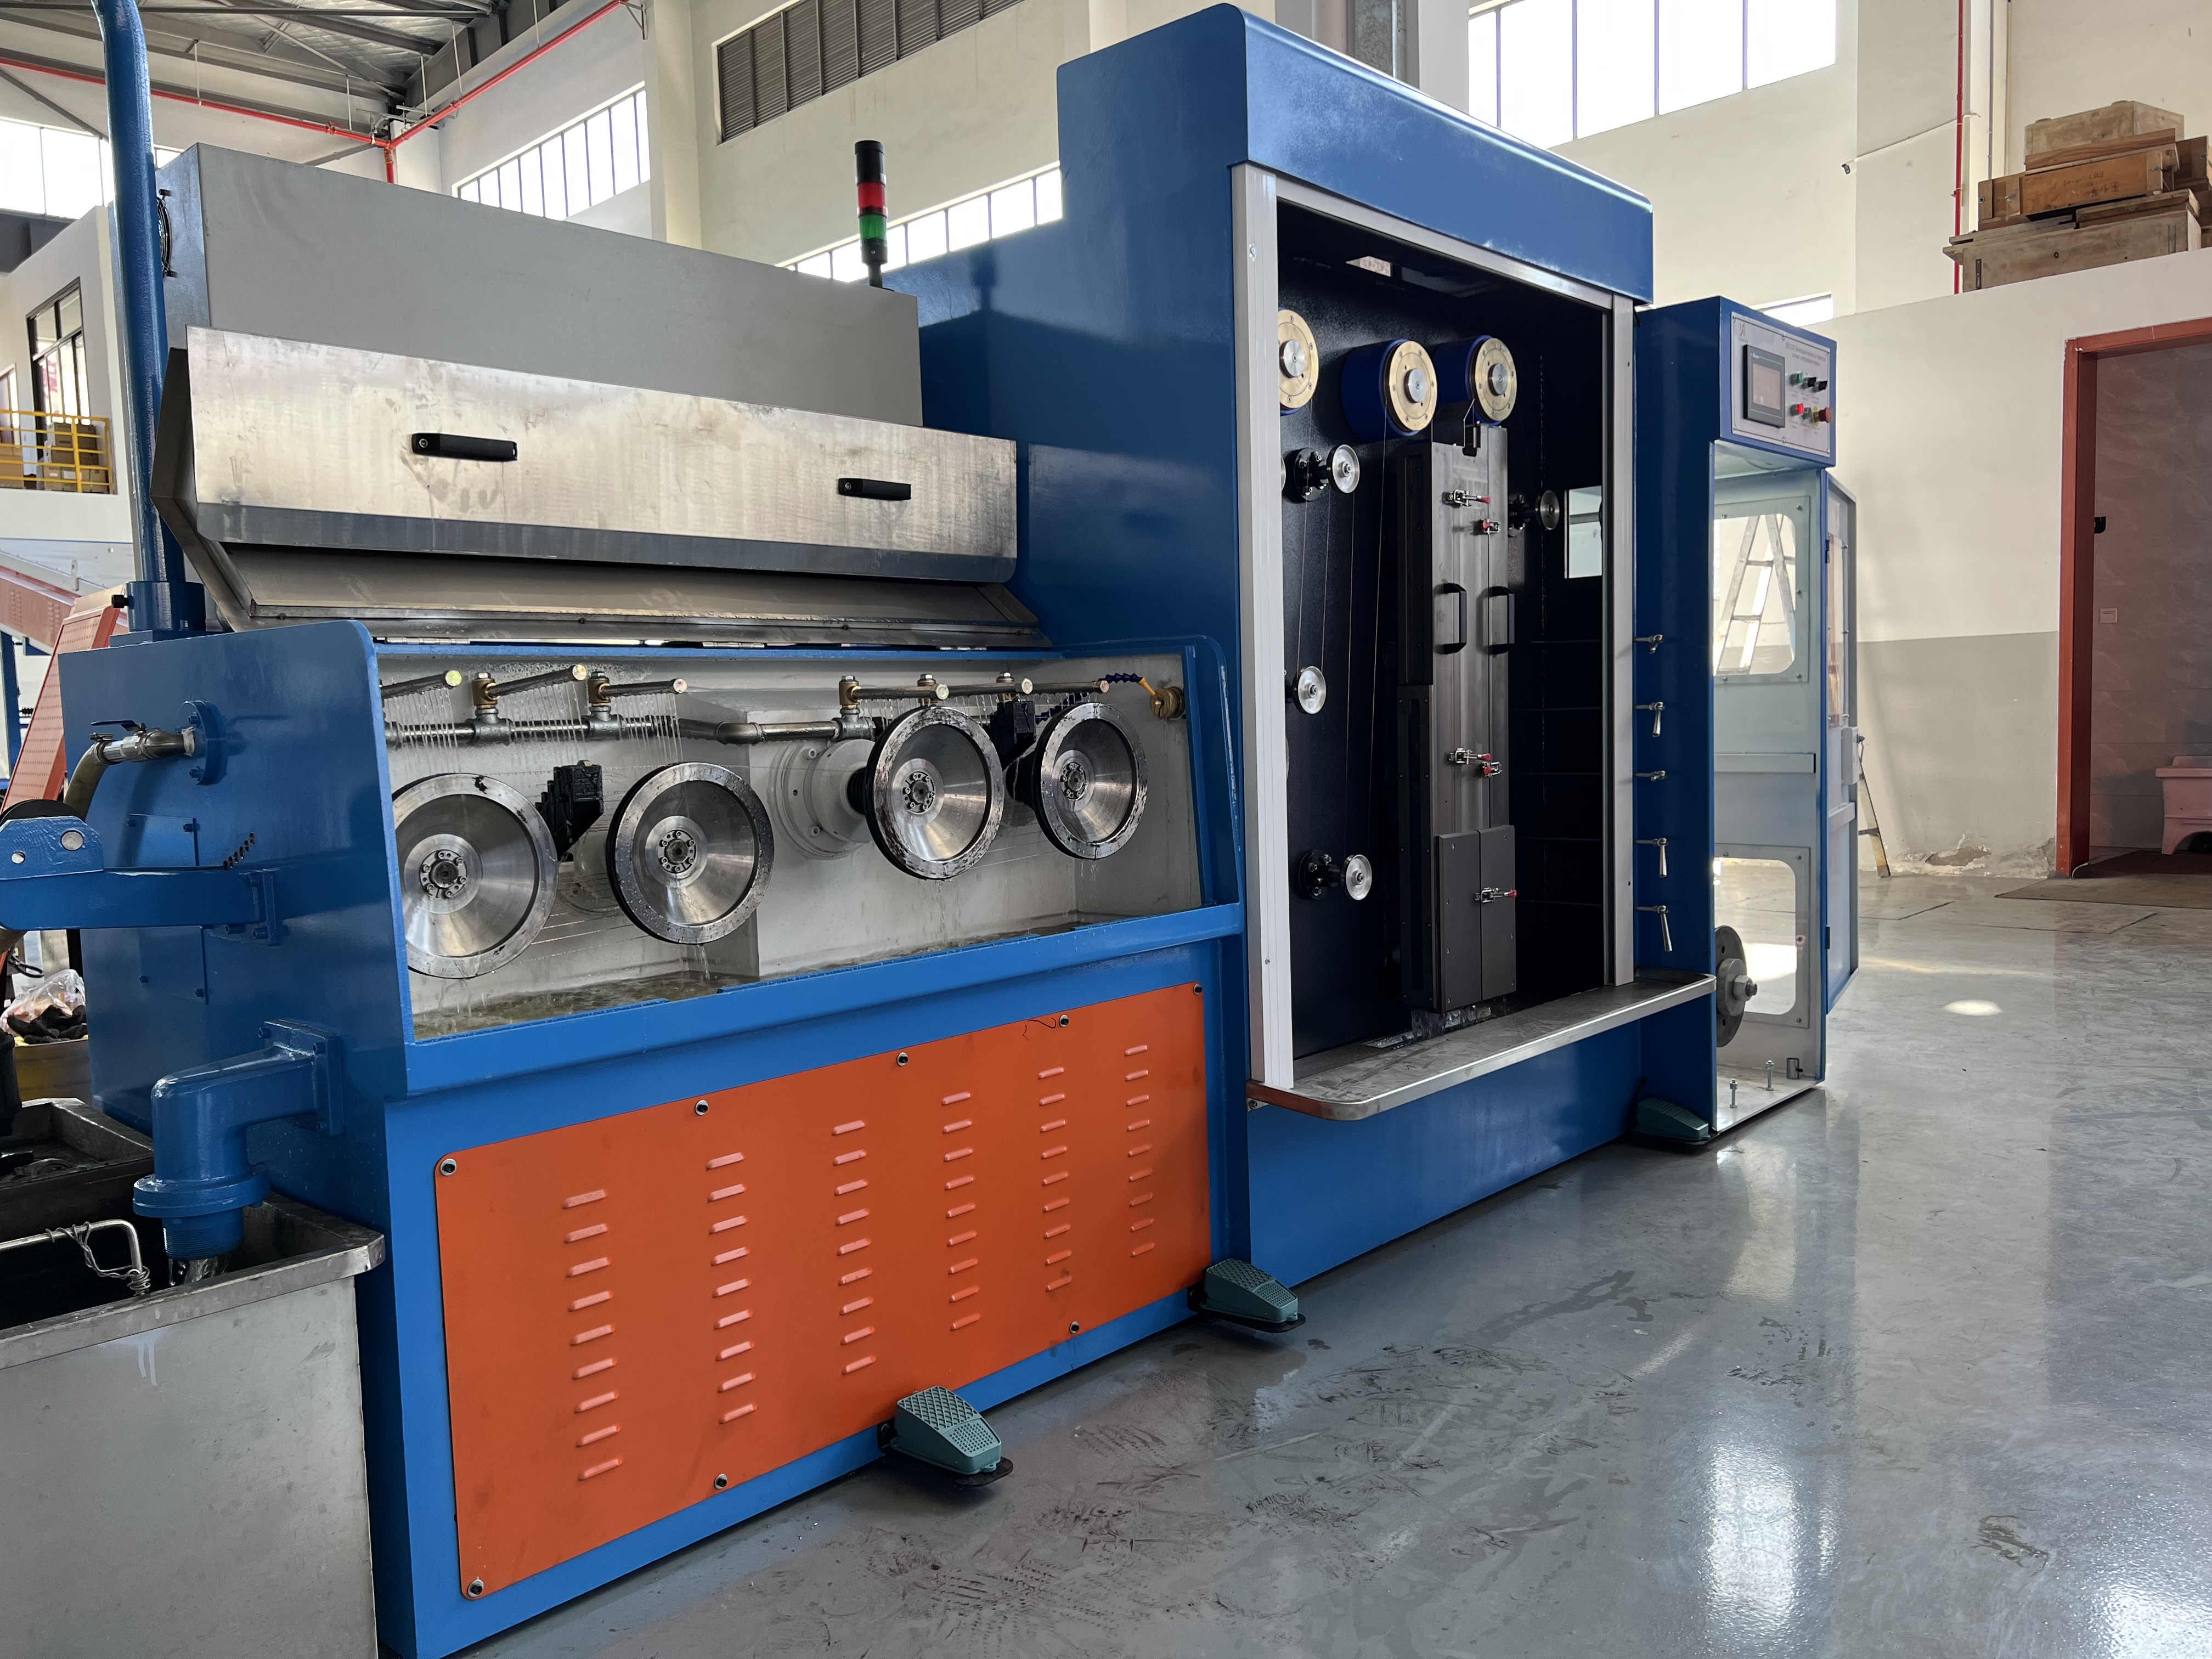
खींचने की प्रक्रिया में कच्चे तार के स्टॉक को व्यास कम करने और इसके यांत्रिक गुणों को बेहतर बनाने के लिए श्रृंखला में रखे गए डाइज़ के माध्यम से खींचा जाता है। यह प्रक्रिया सामग्री पर काफी तनाव डालती है, और मशीन के पैरामीटर, सामग्री की गुणवत्ता या डाइ की स्थिति में कोई भी विचलन तार के आकस्मिक टूटने का कारण बन सकता है। तार के टूटने को प्रभावित करने वाले प्रमुख कारकों पर नियंत्रण प्राप्त करके, ऑपरेटर और रखरखाव दल उपकरण के अधिकतम उपयोग समय और सामग्री के उच्चतम उत्पादन के साथ सुसंगत, विश्वसनीय उत्पादन चक्र स्थापित कर सकते हैं।
तार के टूटने के सामान्य कारण
सामग्री की गुणवत्ता और संरचना से संबंधित समस्याएँ
आने वाले तार के स्टॉक की गुणवत्ता सीधे खींचने की प्रक्रिया के दौरान टूटने की दर को प्रभावित करती है। आंतरिक दोषों, असमान कठोरता या दूषण वाली सामग्री खींचने के लिए आवश्यक उच्च तन्य बल के अधीन होने पर अचानक विफलता के लिए अधिक प्रवण हो जाती है। जो तार निर्दिष्ट संरचना मानकों को पूरा नहीं करता है, उसमें पर्याप्त तन्यता की कमी हो सकती है, जिससे वह डाई के मार्गों के माध्यम से सुचारु रूप से विकृत होने के बजाय टूट जाता है। ऑपरेटरों को रासायनिक संरचना, कठोरता सीमाओं और सतह की स्थिति की पुष्टि करने के लिए कड़े आने वाली सामग्री निरीक्षण प्रोटोकॉल स्थापित करने चाहिए, इससे पहले कि सामग्री खींचने वाली मशीन में प्रवेश करे। सुसंगत सामग्री मानकों को बनाए रखने वाले योग्य आपूर्तिकर्ताओं के साथ काम करना खराब फीडस्टॉक गुणवत्ता से संबंधित टूटने को कम करने के लिए आवश्यक है।
अपर्याप्त स्नेहन और डाई का क्षरण
उचित स्नेहन खींचने की प्रक्रिया के दौरान घर्षण और ऊष्मा उत्पादन को कम करने के लिए अत्यंत महत्वपूर्ण है। जब स्नेहन कम हो जाता है, नष्ट हो जाता है या गलत तरीके से लगाया जाता है, तो घर्षण काफी बढ़ जाता है, जिससे अत्यधिक ऊष्मा उत्पन्न होती है जो तार को कमज़ोर कर देती है और डाई के क्षरण को तेज़ कर देती है। घिसी-पीटी डाइयों की सतह खुरदुरी हो जाती है और उनकी ज्यामिति अनुचित हो जाती है, जिससे तनाव संकेंद्रण और असंगत तार कमी पैदा होती है। इन समस्याओं को रोकने के लिए तार ड्रॉइंग मशीन को सही श्यानता और प्रवाह दर पर निरंतर स्नेहक आपूर्ति की आवश्यकता होती है। नियमित डाई निरीक्षण और निवारक अनुसूची के अनुसार प्रतिस्थापन, तथा उचित स्नेहक प्रबंधन के संयोजन से घर्षण और ऊष्मा के कारण होने वाले टूटने को काफी कम किया जा सकता है।
मशीन सेटिंग्स और संचालन का अनुकूलन
ड्रॉइंग गति और तनाव नियंत्रण
उद्योगिक अनुप्रयोगों में तार के टूटने का प्रमुख कारण अत्यधिक खींचने की गति है। जब मशीन ऑपरेटर सामग्री और उपकरण की क्षमता से अधिक गति बढ़ाते हैं, तो तार पर अचानक और नियंत्रित नहीं किया गया तनाव लगता है, जो उसकी तन्य शक्ति से अधिक हो जाता है। तार खींचने की प्रक्रिया के लिए ध्यानपूर्वक कैलिब्रेट किए गए तनाव सेटिंग्स की आवश्यकता होती है, जो तार को डाइज़ के माध्यम से खींचने के लिए पर्याप्त बल लगाते हैं, लेकिन अत्यधिक तनाव से बचाते हैं। आधुनिक तार खींचने की मशीनों में प्रोग्राम करने योग्य गति नियंत्रक और तनाव निगरानी उपकरण शामिल होते हैं, जो ऑपरेटरों को प्रत्येक सामग्री प्रकार और तार व्यास के अनुसार सुरक्षित संचालन पैरामीटर निर्धारित करने की अनुमति देते हैं। नियमित गति अनुकूलन परीक्षण टूटने की आवृत्ति बढ़ाए बिना अधिकतम उत्पादन क्षमता की पहचान करने में सहायता करते हैं। वास्तविक समय में तनाव डेटा की निगरानी आगामी तार विफलता के पूर्व संकेत देती है, जिससे ऑपरेटर टूटने से पहले गति कम कर सकते हैं।
खींचने के दौरान तापमान प्रबंधन
तार के खींचने की प्रक्रिया के दौरान उत्पन्न ऊष्मा तार के पदार्थ को कमज़ोर करती है और मॉल्ड के क्षरण को बढ़ावा देती है। जब तार उच्च गति से मॉल्ड से गुज़रता है, तो घर्षण के कारण तापमान में वृद्धि होती है, जिससे तन्यता कम हो जाती है और भंगुरता बढ़ जाती है। उचित शीतलन के बिना, तार का तापमान सुरक्षित सीमा से अधिक हो सकता है, जिससे कार्य द्वारा कठोरीकरण होता है, जिससे पदार्थ भंगुर हो जाता है और दरारें पड़ने की संभावना बढ़ जाती है। शीतलन प्रणालियों को मॉल्ड संपर्क क्षेत्रों पर पर्याप्त शीतलक प्रवाह प्रदान करना आवश्यक है ताकि ऊष्मा का अपवहन किया जा सके और तार का तापमान सुरक्षित संचालन सीमा के भीतर बना रहे। नियमित रूप से शीतलक का प्रतिस्थापन और प्रणाली की सफाई ऊष्मा स्थानांतरण से संबंधित समस्याओं को रोकती है, जो अन्यथा संचालन के दौरान तापमान में अचानक वृद्धि का कारण बन सकती हैं। अवरक्त सेंसरों का उपयोग करके निकास तार के तापमान की निगरानी करने से ऑपरेटर शीतलन प्रणाली की विफलता का पता लगा सकते हैं, जिससे व्यापक तार टूटने से पहले ही समय पर हस्तक्षेप संभव हो जाता है।
निवारक रखरखाव और मशीन देखभाल
मॉल्ड रखरखाव और प्रतिस्थापन प्रोटोकॉल
ये डाय वायर ड्रॉइंग मशीन में सबसे महत्वपूर्ण क्षरण घटक होते हैं। जैसे-जैसे वायर का अपघर्षण होता है, डाय की सतहें खुरदुरी हो जाती हैं और आकारिक सटीकता कम हो जाती है, जिससे धीरे-धीरे डाय का क्षरण होता है। क्षतिग्रस्त डाय असमान दबाव वितरण, तनाव संगठन बिंदुओं और घर्षण में वृद्धि पैदा करते हैं, जो सीधे वायर टूटने का कारण बनते हैं। उत्पादन के घंटों या संसाधित टनेज के आधार पर एक निवारक डाय प्रतिस्थापन कार्यक्रम तैयार करने से संचालन के दौरान आकस्मिक डाय विफलता को रोका जा सकता है। निर्धारित प्रतिस्थापन के बीच नियमित दृश्य निरीक्षण से सतह क्षति या क्षरण पैटर्न का प्रारंभिक पता लगाया जा सकता है, जिससे टूटने की दर बढ़ने से पहले सक्रिय रूप से प्रतिस्थापन किया जा सके। डाय के उचित भंडारण, हैंडलिंग और स्थापना प्रक्रियाओं का पालन करने से स्थापना के दौरान होने वाली क्षति को रोका जा सकता है, जो तुरंत डाय के प्रदर्शन को समाप्त कर सकती है।
वायर गाइडिंग और संरेखण प्रणालियाँ
तार के मार्ग का ड्रॉइंग मशीन के माध्यम से असंरेखण असमान बल वितरण और अत्यधिक वक्रता प्रतिबल का कारण बनता है। जब तार डाई के केंद्रों के सीधे माध्यम से नहीं गुजरता है, तो उस पर पार्श्व बल कार्य करते हैं, जो तार के कुछ विशिष्ट भागों पर प्रतिबल को केंद्रित करते हैं। यह स्थानीय प्रतिबल तार को अचानक विफलता के प्रति अधिक संवेदनशील बना देता है, विशेष रूप से जब अन्य प्रतिबल कारकों के साथ संयुक्त होता है। गाइड रोलर्स, डाई बुशिंग्स और तार मार्ग संरेखण का नियमित निरीक्षण सुनिश्चित करता है कि तार ड्रॉइंग प्रक्रिया के माध्यम से आदर्श रूप से गुजरे। घिसे हुए गाइड घटकों को तुरंत प्रतिस्थापित करना चाहिए ताकि तार की सीधी गति को पुनः स्थापित किया जा सके। मशीन की उचित स्थापना और कैलिब्रेशन, चाहे वह स्थापना के समय हो या किसी भी उपकरण संशोधन के बाद, दीर्घकालिक असंरेखण समस्याओं को रोकता है जो अन्यथा लगातार टूटने की समस्याएँ उत्पन्न करेंगी।
अक्सर पूछे जाने वाले प्रश्न
उत्पादन के मध्य में अचानक तार के टूटने का क्या कारण है?
अचानक तार का टूटना आमतौर पर एक या अधिक गंभीर समस्याओं के कारण होता है: खींचने वाली मशीन में दूषित या दोषपूर्ण सामग्री का प्रवेश, संपूर्ण स्नेहन विफलता जिससे अत्यधिक घर्षण और ऊष्मा उत्पन्न होती है, डाई का आकस्मिक टूटना या गंभीर दोष का विकास, या मशीन का किसी विदेशी वस्तु से टकराना। तुरंत जांच का ध्यान अंतिम प्रसंस्कृत सामग्री, स्नेहन प्रणाली की स्थिति, डाई की स्थिति और टूटने से ठीक पहले सुने गए किसी भी असामान्य ध्वनि या कंपन पर केंद्रित होना चाहिए।
तार खींचने वाली मशीन की डाई को कितनी बार बदलना चाहिए?
डाई के प्रतिस्थापन की आवृत्ति सामग्री के प्रकार, तार के व्यास, खींचने की गति और उत्पादन मात्रा पर निर्भर करती है। अधिकांश औद्योगिक संचालन में डाई को २०,००० से ५०,००० टन सामग्री के प्रसंस्करण के बाद बदला जाता है, हालाँकि कुछ अनुप्रयोगों में अधिक बार बदलने की आवश्यकता हो सकती है। टूटने की दर, तार की सतह की गुणवत्ता और खींचने के लिए आवश्यक बल की निगरानी करने से यह निर्धारित करने में सहायता मिलती है कि डाई को कब प्रतिस्थापित करने की आवश्यकता है, ताकि वे अत्यधिक तार टूटने की समस्याएँ न उत्पन्न करें।
क्या तार के टूटने को पूरी तरह से समाप्त किया जा सकता है?
हालाँकि पूर्ण समाप्ति व्यावहारिक नहीं है, लेकिन सामग्री की गुणवत्ता, मशीन रखरखाव, प्रक्रिया अनुकूलन और ऑपरेटर प्रशिक्षण पर व्यवस्थित ध्यान देकर टूटने की दर को बहुत कम स्तर तक कम किया जा सकता है। अधिकांश अच्छी तरह से प्रबंधित संचालन खींचने की पूरी प्रक्रिया में व्यापक रोकथाम रणनीतियाँ लागू करके कुल उत्पादन मात्रा के ०.५% से कम टूटने की दर प्राप्त करते हैं।

