 EN



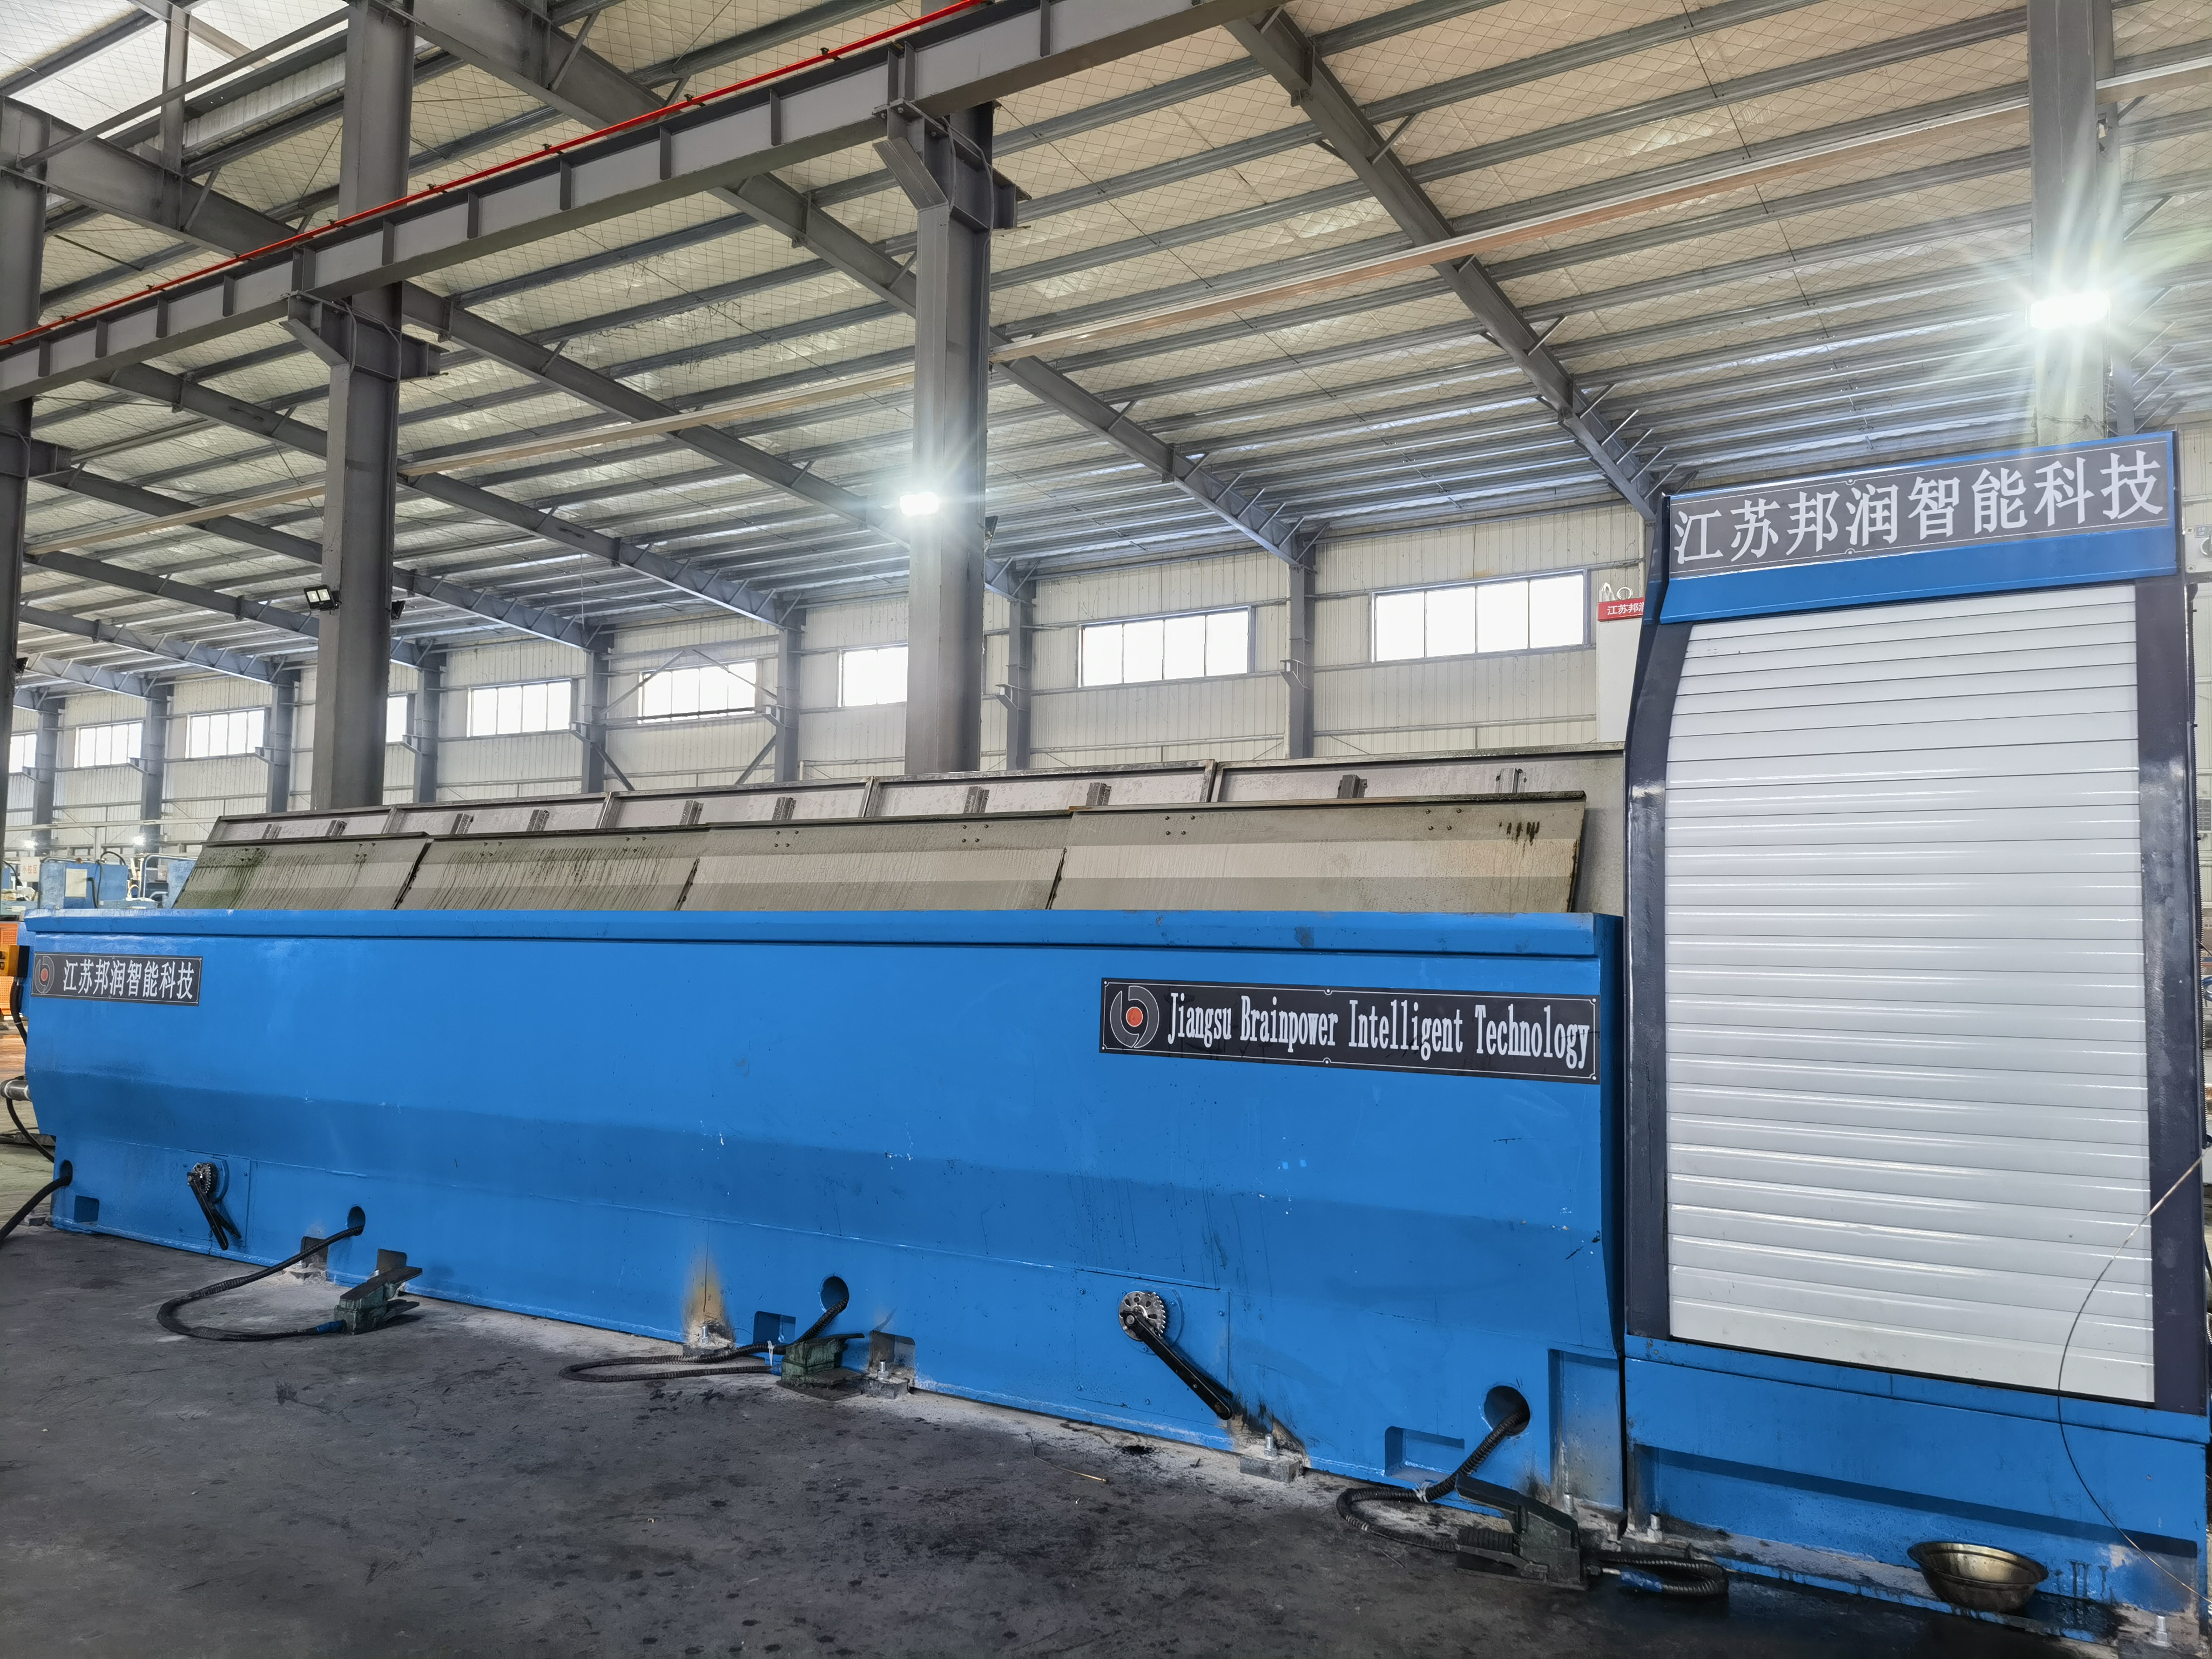
La rupture du fil constitue l’un des défis opérationnels les plus coûteux dans le traitement industriel des métaux, affectant directement l’efficacité de la production et les pertes de matière. Lorsqu’une machine à dessiner du fil machine subit fréquemment des ruptures, les fabricants font face à des arrêts imprévus, à une augmentation des taux de rebut et à une baisse du débit sur la ligne de production. Comprendre les causes profondes de la rupture du fil et mettre en œuvre des stratégies ciblées de prévention peuvent améliorer considérablement les performances opérationnelles et la rentabilité.
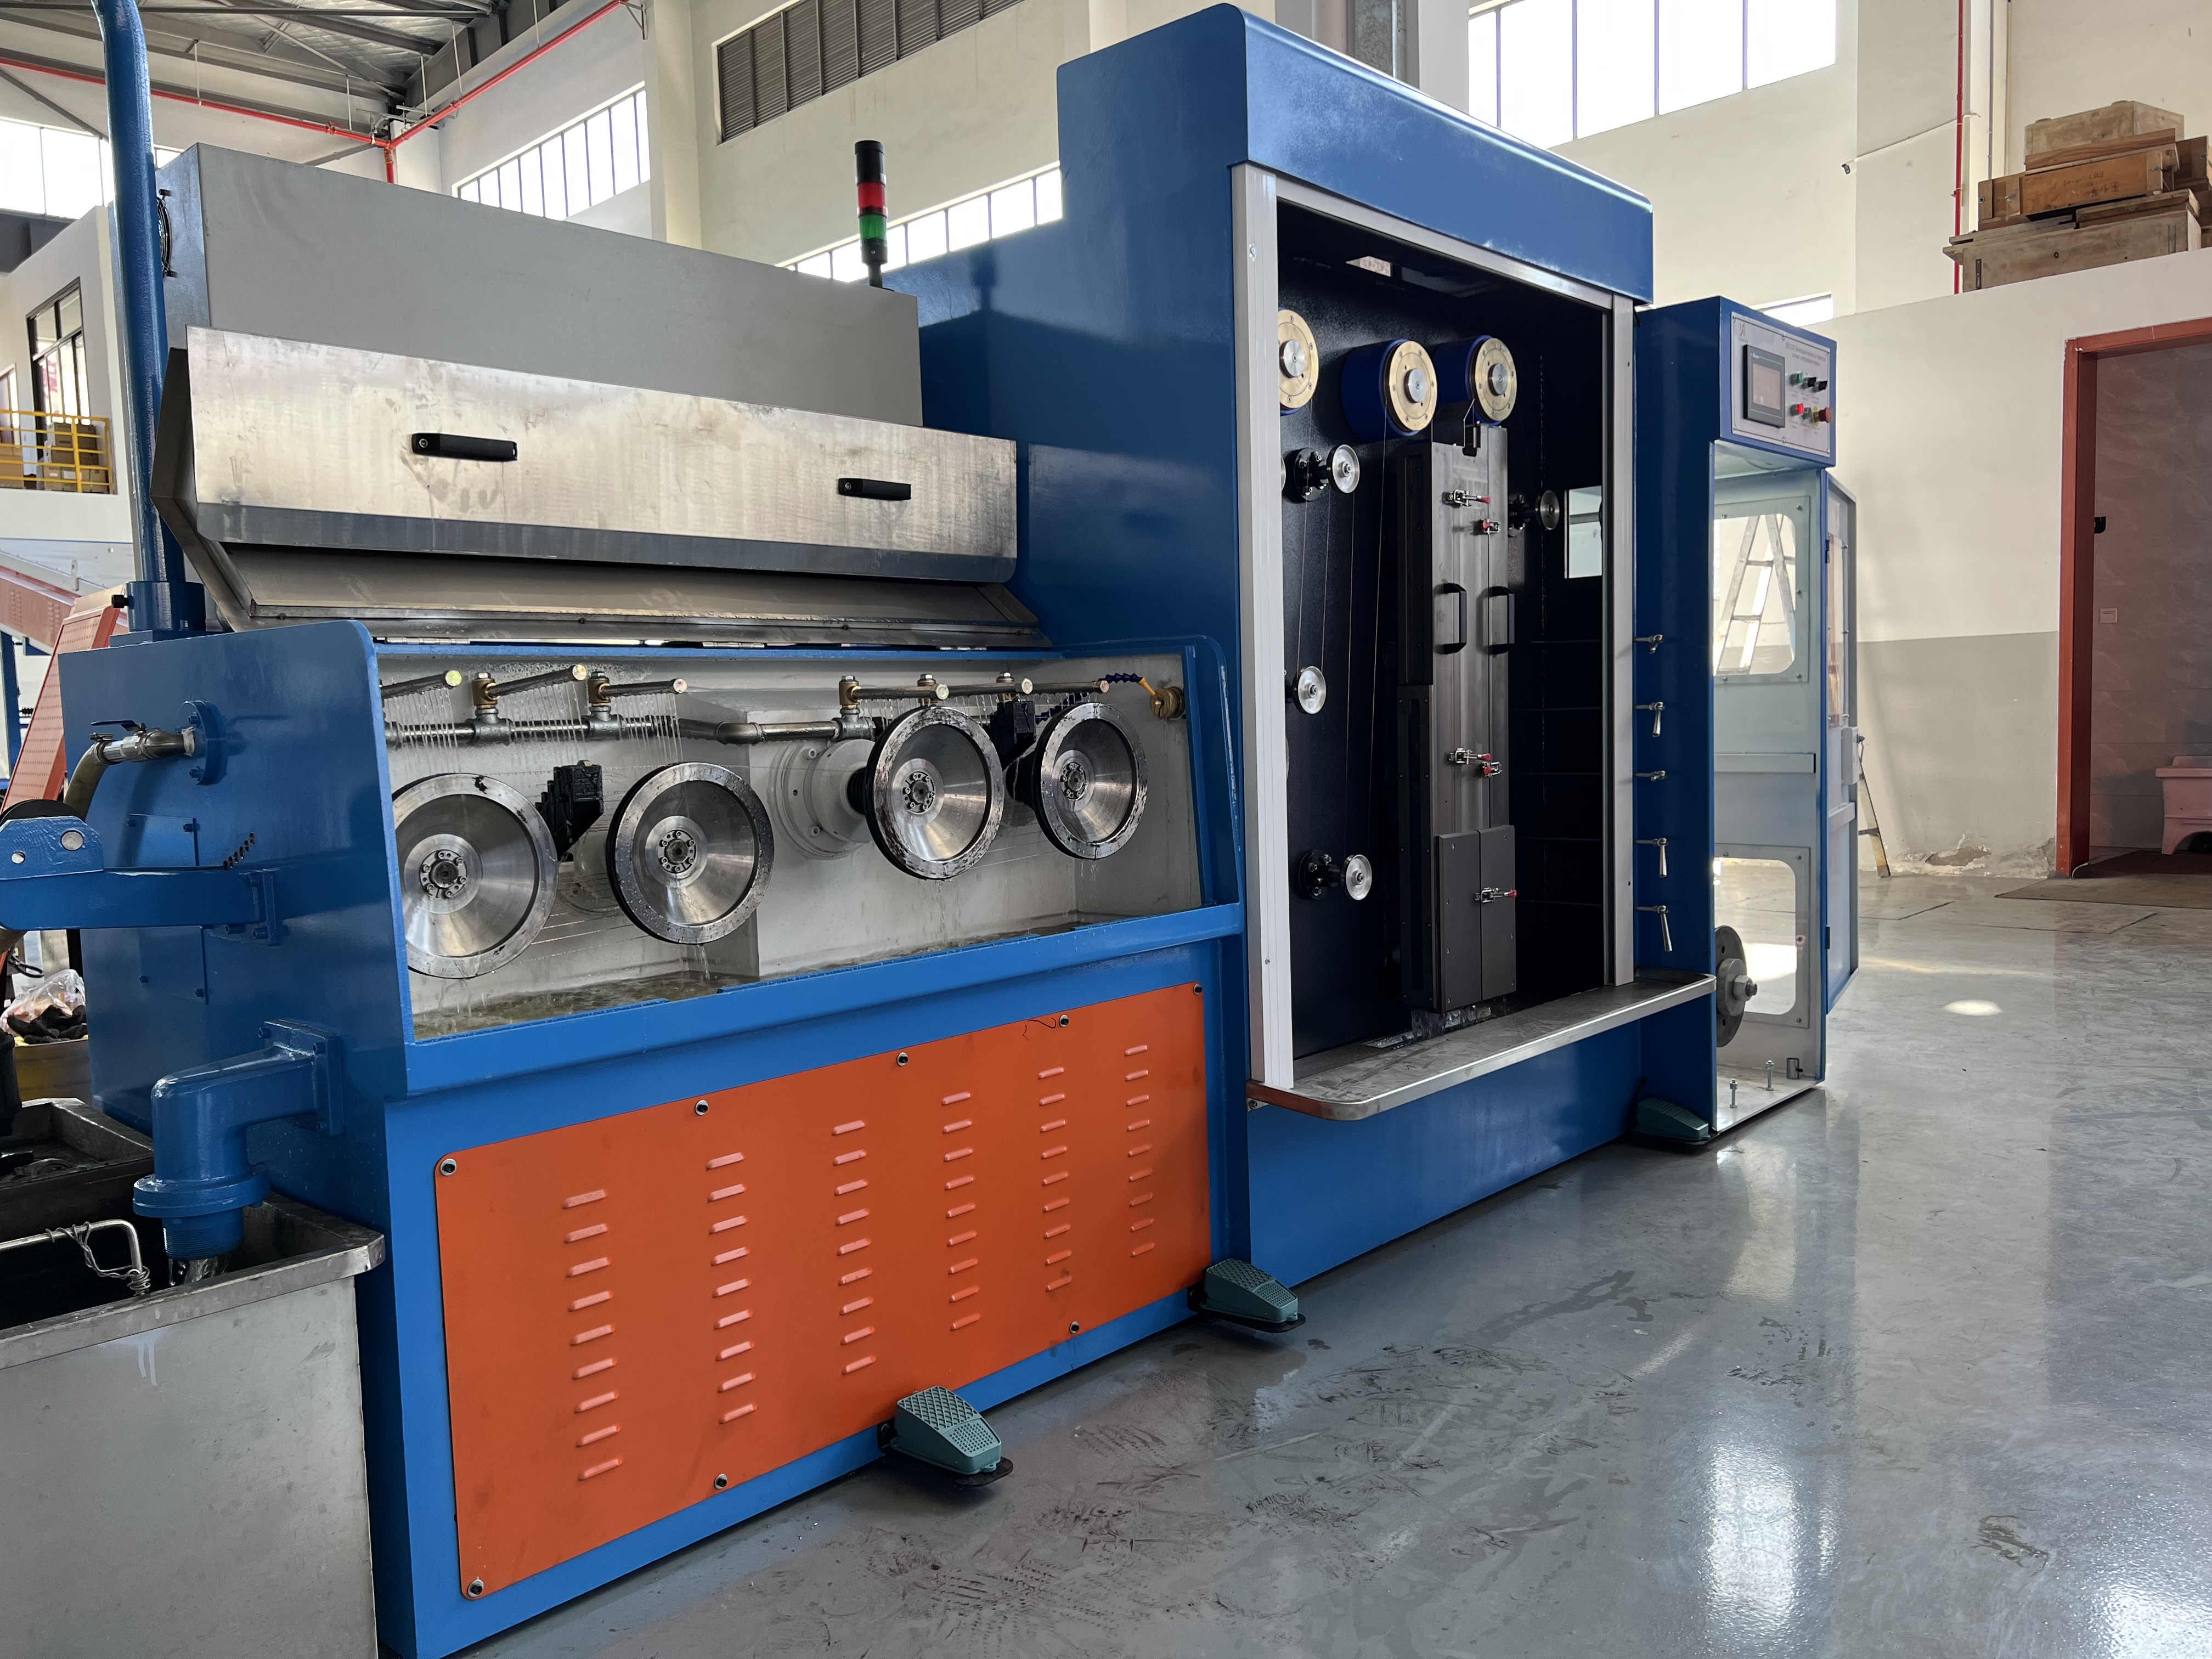
Le procédé de tréfilage consiste à tirer un fil brut à travers une série de filières afin d’en réduire le diamètre et d’améliorer ses propriétés mécaniques. Ce procédé exerce une contrainte importante sur le matériau, et toute déviation des paramètres de la machine, de la qualité du matériau ou de l’état des filières peut provoquer une rupture catastrophique du fil. En maîtrisant les facteurs clés qui influencent la rupture du fil, les opérateurs et les équipes de maintenance peuvent établir des cycles de production constants et fiables, optimisant ainsi la disponibilité des équipements et le rendement matériel.
Causes fréquentes de la rupture du fil
Problèmes liés à la qualité et à la composition du matériau
La qualité du fil fourni en entrée affecte directement les taux de rupture pendant le processus d’extrusion. Un matériau présentant des défauts internes, une dureté incohérente ou une contamination devient plus sensible à une défaillance soudaine lorsqu’il est soumis aux fortes forces de traction requises lors de l’extrusion. Un fil ne respectant pas les normes de composition spécifiées peut manquer de ductilité suffisante, ce qui provoque sa rupture plutôt que sa déformation fluide à travers les orifices des filières. Les opérateurs doivent mettre en place des protocoles rigoureux d’inspection des matériaux entrants afin de vérifier la composition chimique, les plages de dureté et l’état de surface avant que le matériau n’entre dans la machine d’extrusion. Travailler avec des fournisseurs qualifiés, capables de maintenir des normes matérielles constantes, est essentiel pour réduire au minimum les ruptures liées à une mauvaise qualité de la matière première.
Lubrification insuffisante et usure des filières
Une lubrification adéquate est essentielle pour réduire le frottement et la génération de chaleur pendant le procédé de tréfilage. Lorsque la lubrification s’épuise, se dégrade ou est mal appliquée, le frottement augmente fortement, provoquant une chaleur excessive qui affaiblit le fil et accélère l’usure de la filière. Les filières usées présentent des surfaces rugueuses et une géométrie incorrecte, ce qui crée des concentrations de contraintes et une réduction de diamètre du fil incohérente. La machine à tréfiler nécessite un approvisionnement constant de lubrifiant, avec une viscosité et un débit appropriés, afin d’éviter ces problèmes. Des inspections régulières des filières et leur remplacement selon un calendrier préventif, combinés à une gestion rigoureuse du lubrifiant, réduisent considérablement les ruptures causées par les dommages liés au frottement et à la chaleur.
Optimisation des paramètres et du fonctionnement de la machine
Vitesse de tréfilage et contrôle de la tension
Une vitesse de tréfilage excessive constitue une cause principale de rupture du fil dans les applications industrielles. Lorsque les opérateurs de machines augmentent la vitesse au-delà des capacités du matériau et de l’équipement, le fil subit une contrainte soudaine et incontrôlée qui dépasse sa résistance à la traction. Le procédé de tréfilage exige des réglages précis de tension, appliquant une force suffisante pour tirer le fil à travers les filières tout en évitant toute surcharge. Les machines modernes de tréfilage sont équipées de régulateurs de vitesse programmables et de capteurs de tension permettant aux opérateurs d’établir des paramètres de fonctionnement sûrs, spécifiques à chaque type de matériau et à chaque diamètre de fil. Des essais réguliers d’optimisation de la vitesse aident à identifier le débit maximal possible sans accroître la fréquence des ruptures. La surveillance en temps réel des données de tension fournit des signaux précurseurs d’une rupture imminente du fil, ce qui permet aux opérateurs de réduire la vitesse avant qu’une rupture ne se produise.
Gestion de la température pendant le tréfilage
La génération de chaleur pendant le processus d’étirage affaiblit le matériau du fil et accélère la dégradation des filières. Lorsque le fil traverse les filières à grande vitesse, le frottement provoque une élévation de température qui réduit la ductilité et augmente la fragilité. En l’absence d’un refroidissement adéquat, la température du fil peut dépasser les limites sécuritaires, entraînant un écrouissage à froid qui rend le matériau cassant et sensible aux fissurations. Les systèmes de refroidissement doivent assurer un débit suffisant de liquide réfrigérant directement dans les zones de contact avec les filières afin de dissiper la chaleur et de maintenir la température du fil dans les plages opérationnelles sécuritaires. Le remplacement régulier du liquide réfrigérant et le nettoyage du système préviennent les problèmes de transfert thermique qui, autrement, causeraient des pics de température en cours d’exploitation. La surveillance de la température du fil en sortie à l’aide de capteurs infrarouges permet aux opérateurs de détecter les pannes du système de refroidissement avant qu’elles ne provoquent des ruptures généralisées du fil.
Maintenance préventive et entretien des machines
Entretien et remplacement des filières
Les filières constituent les éléments d’usure les plus critiques de toute machine à tirer le fil. Leur détérioration s’opère progressivement : l’abrasion du fil en affermit les surfaces et réduit leur précision dimensionnelle. Des filières endommagées provoquent une répartition inégale de la pression, des concentrations de contraintes et une friction accrue, ce qui déclenche directement la rupture du fil. L’établissement d’un calendrier préventif de remplacement des filières — fondé sur les heures de production ou la tonnage traité — évite une défaillance catastrophique en cours d’exploitation. Des inspections visuelles régulières entre deux remplacements programmés permettent de détecter précocement les dommages de surface ou les motifs d’usure, afin de procéder à un remplacement anticipé avant toute augmentation du taux de ruptures. Un stockage, une manipulation et une installation corrects des filières empêchent les dommages liés à l’installation, qui compromettraient immédiatement leurs performances.
Systèmes de guidage et d’alignement du fil
Un mauvais alignement du trajet du fil à travers la machine de tréfilage entraîne une répartition inégale des forces et des contraintes de flexion excessives. Lorsque le fil ne suit pas une trajectoire rectiligne au centre des filières, il subit des forces latérales qui concentrent la contrainte sur certaines sections du fil. Cette contrainte localisée rend le fil plus vulnérable à une rupture soudaine, surtout lorsqu’elle se combine à d’autres facteurs de contrainte. Des inspections régulières des galets-guide, des douilles de filières et de l’alignement du trajet du fil garantissent un passage optimal du fil tout au long du processus de tréfilage. Les composants usés des systèmes de guidage doivent être remplacés immédiatement afin de rétablir un trajet rectiligne du fil. Un réglage et une étalonnage adéquats de la machine, tant lors de son installation que suite à toute modification d’équipement, permettent d’éviter des problèmes chroniques de désalignement susceptibles de provoquer des ruptures répétées.
FAQ
Quelle est la cause d’une rupture soudaine du fil en cours de production ?
La rupture soudaine du fil résulte généralement d’un ou plusieurs problèmes aigus : introduction de matériau contaminé ou défectueux dans la machine à tirer, défaillance totale du système de lubrification entraînant une friction et une chaleur extrêmes, fracture catastrophique de la filière ou apparition d’un défaut grave, ou collision de la machine avec des objets étrangers. L’enquête immédiate doit porter sur le dernier matériau traité, l’état du système de lubrification, la condition de la filière, ainsi que tout bruit ou vibration inhabituel détecté juste avant la rupture.
À quelle fréquence les filières des machines à tirer doivent-elles être remplacées ?
La fréquence de remplacement des filières dépend du type de matériau, du diamètre du fil, de la vitesse de tirage et du volume de production. La plupart des opérations industrielles remplacent les filières après avoir traité de 20 000 à 50 000 tonnes de matériau, bien que certaines applications puissent nécessiter un remplacement plus fréquent. Le suivi des taux de rupture, de la qualité de surface du fil et des exigences en force de tirage permet de déterminer le moment opportun pour remplacer les filières, avant qu’elles ne provoquent des problèmes excessifs de rupture du fil.
La rupture des fils peut-elle être totalement éliminée ?
Bien qu’une élimination totale soit irréaliste, les taux de rupture peuvent être réduits à des niveaux très faibles grâce à une attention systématique portée à la qualité des matériaux, à l’entretien des machines, à l’optimisation des procédés et à la formation des opérateurs. La plupart des installations bien gérées parviennent à des taux de rupture inférieurs à 0,5 % du volume total de production en mettant en œuvre des stratégies préventives complètes tout au long du procédé de filage.

