 EN



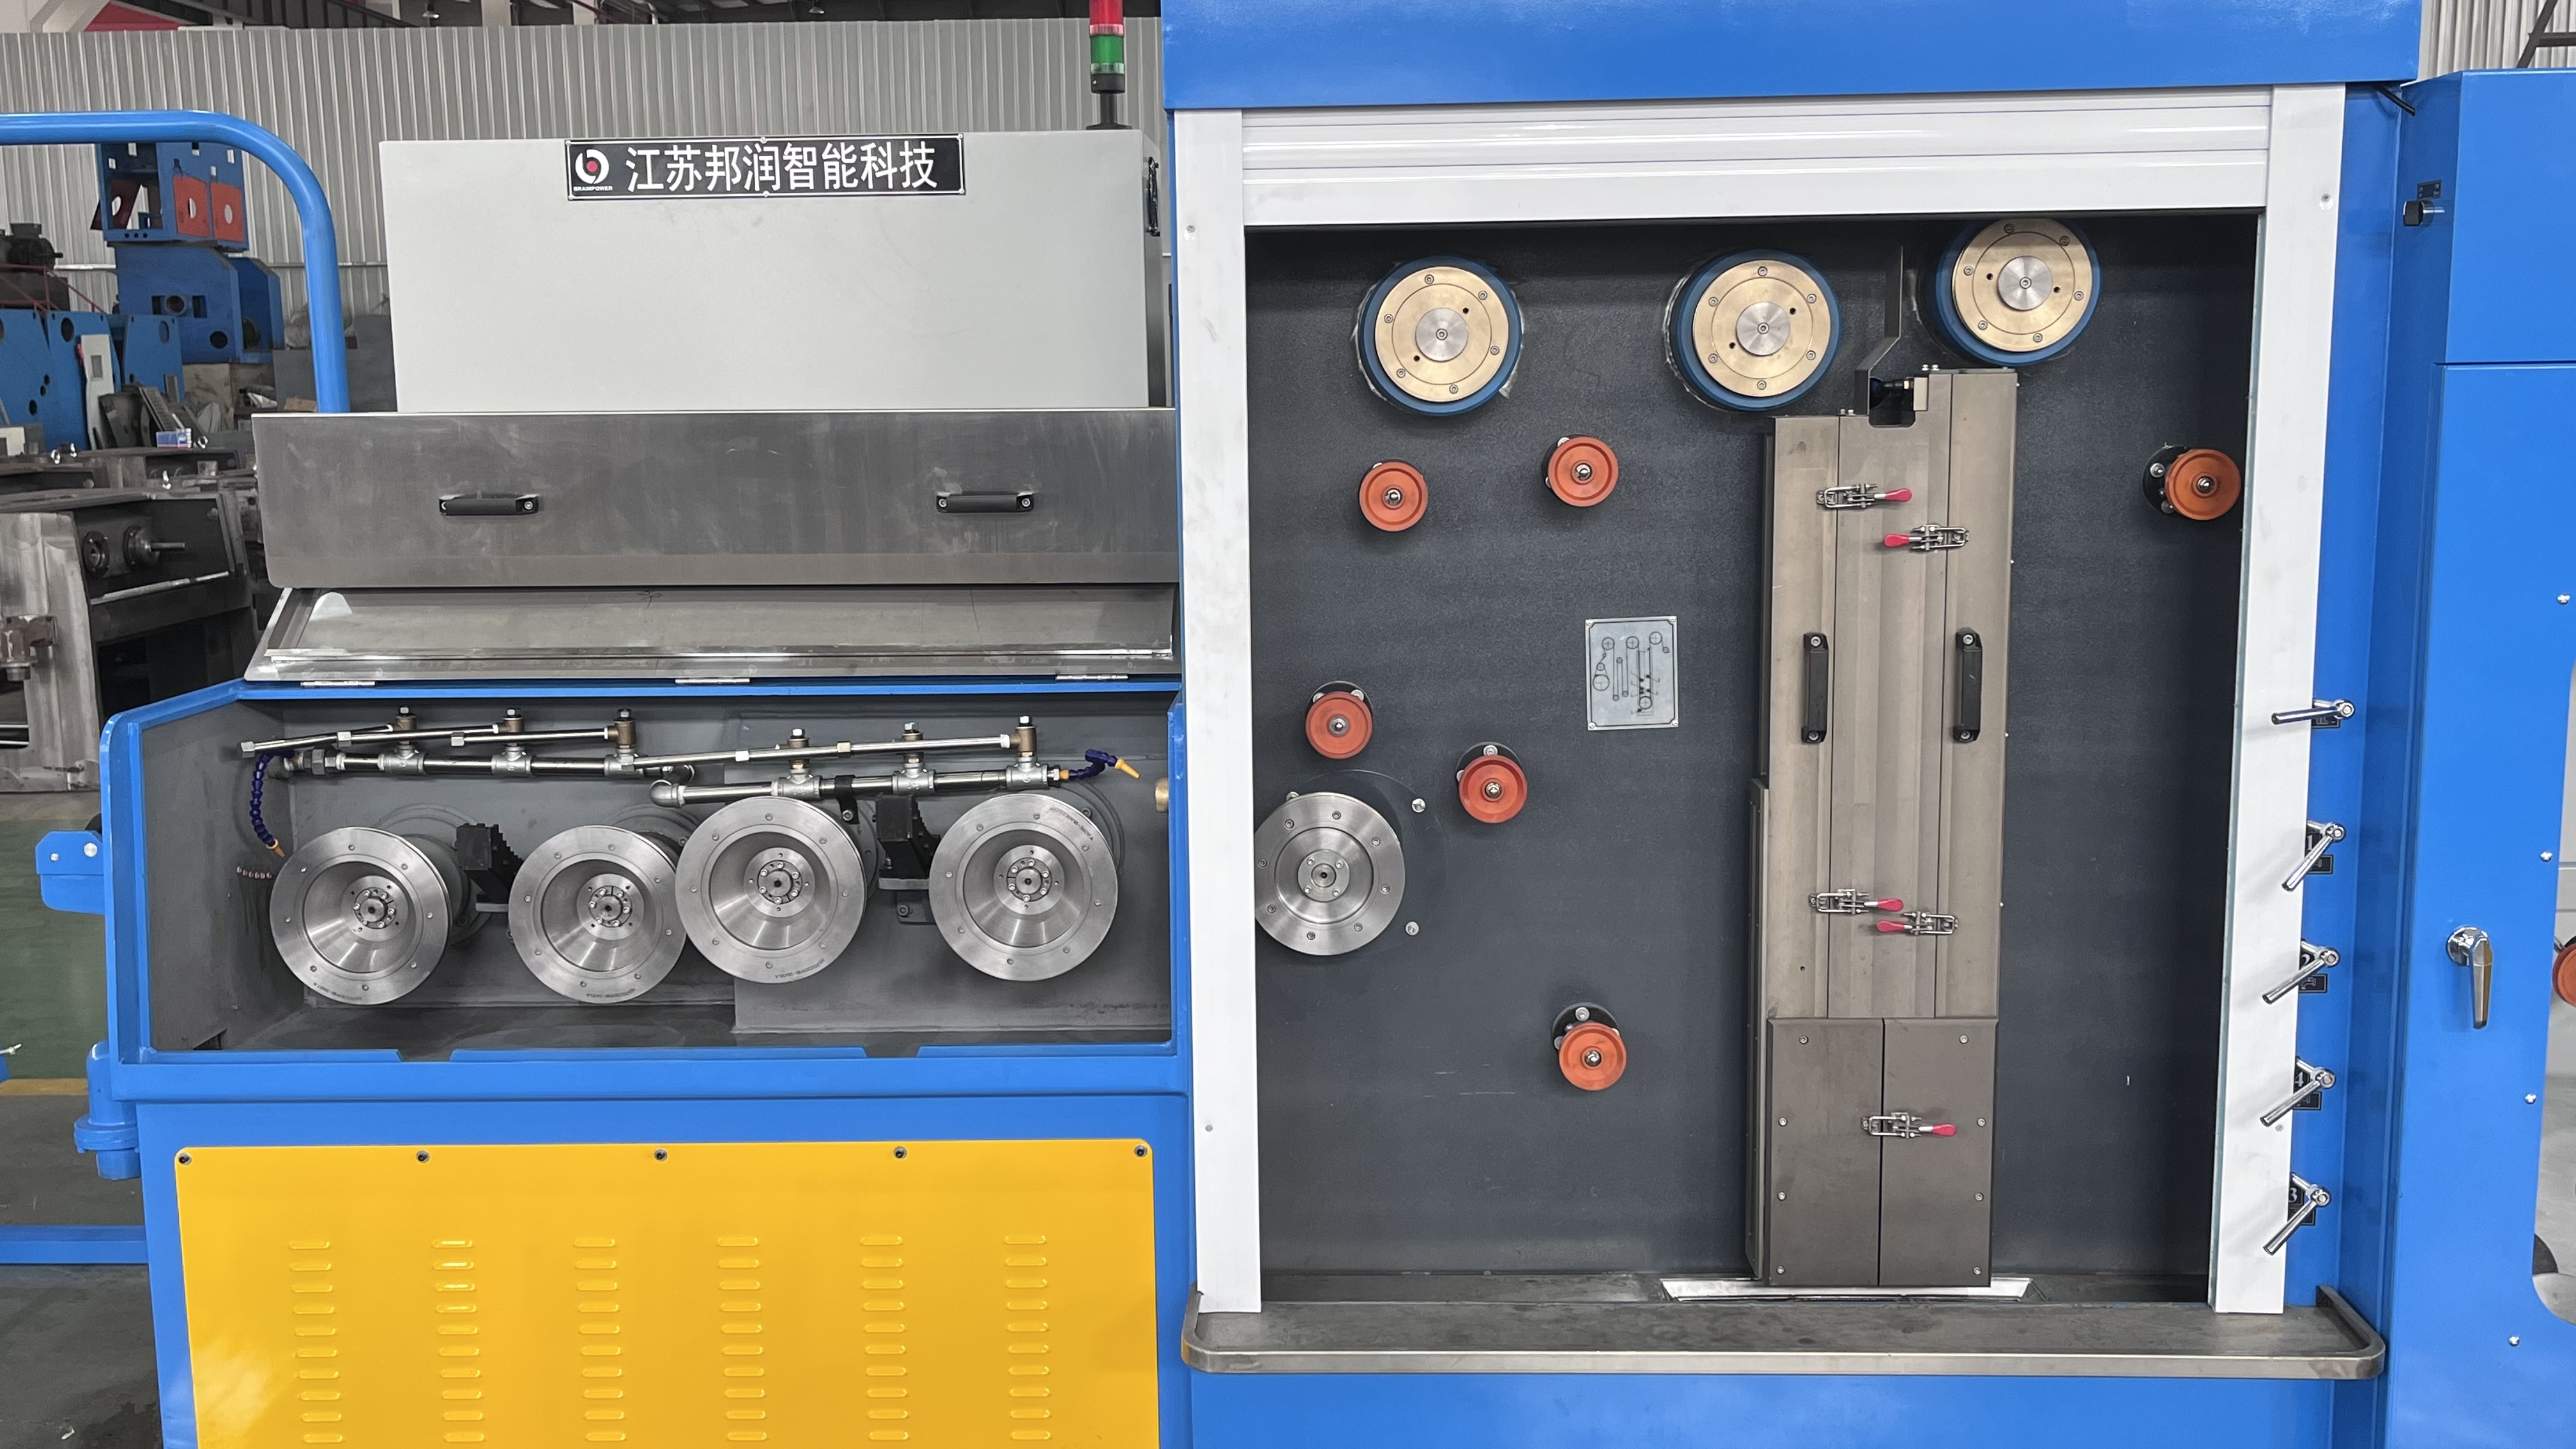
Sự đứt gãy dây trong quá trình kéo sợi là một trong những thách thức vận hành tốn kém nhất trong sản xuất dây kim loại. Khi một máy kéo dây mảnh khi gặp phải sự cố đứt dây đột ngột, quá trình sản xuất bị gián đoạn, thiết bị cần được thiết lập lại và vật liệu bị lãng phí. Hiểu rõ nguyên nhân gốc rễ của sự đứt dây và triển khai các chiến lược phòng ngừa có hệ thống sẽ tác động trực tiếp đến năng suất, chi phí vật liệu và tuổi thọ thiết bị của nhà máy. Quá trình kéo dây mảnh đòi hỏi quản lý lực căng chính xác, bôi trơn liên tục và tỷ lệ giảm được kiểm soát để duy trì độ bền của dây trong suốt mỗi giai đoạn.

Một màn hình LED hiện đại máy kéo dây mảnh được trang bị hệ thống điều khiển chính xác tiên tiến, máy kéo dây công nghiệp tạo nền tảng giảm thiểu sự đứt gãy, nhưng khoa học vật liệu, kỹ thuật quy trình và chuyên môn của người vận hành cũng đóng vai trò thiết yếu. Kéo dây công nghiệp đòi hỏi sự cân bằng giữa tốc độ, tỷ lệ giảm và tính chất vật liệu để đạt được chất lượng ổn định mà không ảnh hưởng đến năng suất. Hướng dẫn này khám phá các kỹ thuật dựa trên bằng chứng giúp giảm thiểu sự đứt gãy dây trong khi vẫn duy trì độ chính xác về kích thước và các tính chất cơ học cần thiết cho các ứng dụng tiếp theo.
Tìm hiểu nguyên nhân gốc rễ của hiện tượng đứt gãy trong quá trình kéo dây mảnh.
Ứng suất cơ học và các yếu tố thiết kế khuôn
Hiện tượng đứt dây thường bắt nguồn từ ứng suất cơ học quá mức tập trung tại các điểm cụ thể trong khuôn kéo hoặc vùng trục cuốn. Khuôn kéo có góc vào không phù hợp, bề mặt thô ráp hoặc đường dẫn dây không cân đối sẽ tạo ra sự tập trung ứng suất vượt quá giới hạn bền kéo của vật liệu. Chất lượng dây ảnh hưởng trực tiếp đến khả năng đứt; vật liệu có khuyết tật bên trong, sự phân tách hoặc hư hỏng trước đó dễ bị đứt đột ngột hơn trong quá trình kéo. Khuôn kéo phải được kiểm tra thường xuyên về độ mài mòn, đánh bóng để duy trì bề mặt nhẵn và thay thế khi độ mài mòn đạt đến ngưỡng nguy hiểm để đảm bảo chất lượng dây ổn định trong suốt quá trình sản xuất.
Quản lý độ căng và bôi trơn
Quản lý lực căng không đúng cách là nguyên nhân chính gây đứt dây trong quá trình kéo dây mảnh. Lực căng quá mức làm tăng tốc độ cứng hóa và tạo ra các vết nứt nhỏ trong dây, trong khi lực căng không đủ gây ra hiện tượng kéo không ổn định và đường kính dây không đồng nhất. Kiểm soát chính xác hiệu quả đòi hỏi điều chỉnh lực căng động dựa trên phản hồi thời gian thực của dây và các đặc tính vật liệu. Chất lượng và cách bôi trơn ảnh hưởng trực tiếp đến độ bền bề mặt và khả năng tản nhiệt; chất bôi trơn không đủ hoặc bị xuống cấp làm tăng ma sát, làm tăng nhiệt độ kéo và làm suy giảm các đặc tính cơ học của dây. Bôi trơn đúng cách làm giảm hệ số ma sát, tản nhiệt khi kéo và tạo ra một lớp màng bảo vệ ngăn ngừa sự tiếp xúc trực tiếp giữa kim loại và khuôn.
Tối ưu hóa các thông số điều khiển chính xác
Phối hợp tỷ lệ giảm và tốc độ vẽ
Tỷ lệ giảm đường kính – phần trăm diện tích mặt cắt ngang bị loại bỏ sau mỗi lần kéo – ảnh hưởng trực tiếp đến sự phân bố ứng suất và khả năng đứt gãy. Kéo dây mảnh đòi hỏi tỷ lệ giảm đường kính được điều chỉnh cẩn thận để tránh những thay đổi hình học đột ngột và duy trì tốc độ biến dạng ổn định trong suốt mỗi giai đoạn. Tốc độ kéo phải được phối hợp với tỷ lệ giảm đường kính để đảm bảo đủ thời gian giảm ứng suất và hình thành màng bôi trơn thích hợp. Hệ thống điều khiển chính xác điều chỉnh tốc độ dựa trên phản hồi của dây và hiệu suất khuôn giúp giảm đáng kể tỷ lệ đứt gãy so với các hoạt động ở tốc độ cố định. Kéo nhiều giai đoạn với các quá trình ủ trung gian cho phép dây bị cứng hóa do gia công tái kết tinh, khôi phục độ dẻo và giảm nguy cơ đứt gãy sau đó.
Quản lý nhiệt độ trong quá trình kéo dây
Quá trình kéo sợi tạo ra lượng nhiệt ma sát đáng kể, làm tăng nhiệt độ dây và làm suy giảm các tính chất cơ học nếu không được quản lý đúng cách. Kiểm soát nhiệt độ thông qua hệ thống làm mát chính xác và bôi trơn tối ưu có mối liên hệ trực tiếp với chất lượng dây dẫn. Máy kéo sợi mịn được trang bị hệ thống giám sát nhiệt độ phát hiện các bất thường về nhiệt độ trước khi chúng gây ra sự suy giảm vật liệu. Duy trì nhiệt độ dây trong phạm vi xử lý tối ưu của vật liệu giúp ngăn ngừa cả hiện tượng giòn do làm mát quá mức và mất độ bền do quá nhiệt. Các máy móc tiên tiến tích hợp cảm biến nhiệt độ thời gian thực với điều chỉnh tốc độ và bôi trơn tự động để duy trì điều kiện nhiệt độ ổn định trong tất cả các giai đoạn kéo sợi.
Lựa chọn và chuẩn bị vật liệu dây dẫn
Kiểm tra và xử lý nguyên liệu đầu vào
Việc ngăn ngừa đứt dây bắt đầu trước khi vật liệu đi vào máy kéo dây mịn. Dây thép đầu vào phải được kiểm tra các khuyết tật bề mặt, lỗ rỗng bên trong và tính nhất quán về thành phần vật liệu có thể ảnh hưởng đến hiệu suất kéo. Quá trình ủ trước khi kéo chuẩn bị vật liệu đã được làm cứng bằng cách giảm ranh giới hạt và khôi phục độ dẻo. Phân tích thành phần hóa học đảm bảo dây chứa hàm lượng carbon, các nguyên tố hợp kim và tạp chất phù hợp với ứng dụng dự định. Làm sạch bề mặt loại bỏ lớp vảy và chất gây ô nhiễm có thể làm hỏng khuôn hoặc tạo ra các điểm ứng suất trong quá trình kéo. Việc xử lý vật liệu ở giai đoạn đầu trực tiếp quyết định khả năng dễ bị đứt trong suốt các hoạt động kéo dây mịn tiếp theo.
Tích hợp điều khiển chính xác với các đặc tính vật liệu
Các vật liệu khác nhau thể hiện đặc tính hóa bền kéo riêng biệt, đòi hỏi sự điều chỉnh kiểm soát chính xác trong quá trình kéo dây mảnh. Hợp kim đồng, thép không gỉ và các vật liệu đặc biệt đều yêu cầu tỷ lệ giảm, cấu hình lực căng và chiến lược bôi trơn cụ thể. Các thông số của máy kéo dây mảnh phải được cấu hình dựa trên các đặc tính kéo, đặc tính giãn dài của vật liệu và dữ liệu hiệu suất trong quá khứ. Người vận hành được đào tạo về khoa học vật liệu có thể dự đoán rủi ro đứt gãy và điều chỉnh các cài đặt kiểm soát chính xác một cách chủ động trước khi xảy ra sự cố. Hồ sơ hiệu suất vật liệu được ghi chép cho phép tối ưu hóa có hệ thống các thông số kéo cho từng sự kết hợp giữa hợp kim và đường kính.
Câu hỏi thường gặp
Những tính năng kiểm soát chính xác cụ thể nào giúp giảm thiểu hư hỏng hiệu quả nhất?
Hệ thống điều chỉnh lực căng động phản hồi theo thời gian thực giúp giảm thiểu đáng kể hiện tượng đứt dây. Cơ chế điều khiển chính xác phối hợp tốc độ kéo với tỷ lệ giảm và giám sát nhiệt độ dây giúp ngăn ngừa sự tập trung ứng suất gây ra hỏng hóc. Máy kéo dây siêu mịn tiên tiến tích hợp nhiều cảm biến phản hồi để phát hiện các điều kiện bất thường và tự động điều chỉnh các thông số trước khi xảy ra hiện tượng đứt dây. Hệ thống kiểm soát lưu lượng chất bôi trơn duy trì độ dày màng chất bôi trơn ổn định trong suốt quá trình kéo cũng giúp giảm đáng kể tỷ lệ đứt dây so với các hệ thống thông thường.
Nên thay khuôn dập dây bao lâu một lần để duy trì chất lượng dây dẫn tối ưu?
Lịch thay thế khuôn phụ thuộc vào loại vật liệu, tốc độ kéo và chất lượng bôi trơn, nhưng thường diễn ra sau khi xử lý từ 50.000 đến 200.000 mét dây. Các hoạt động kéo dây mảnh với yêu cầu dung sai chính xác đòi hỏi phải thay thế khuôn thường xuyên hơn để duy trì độ chính xác về kích thước và ngăn ngừa hiện tượng gãy vỡ do tác động lên bề mặt. Việc kiểm tra bằng mắt thường các dấu hiệu mài mòn, độ bóng giảm hoặc hiện tượng lõm khuôn nên được sử dụng để đưa ra quyết định thay thế, thay vì tuân theo các khoảng thời gian cố định. Máy kéo dây mảnh được trang bị hệ thống giám sát tình trạng khuôn có thể cảnh báo người vận hành khi độ chính xác bị ảnh hưởng, từ đó kích hoạt việc thay thế phòng ngừa trước khi hiện tượng gãy vỡ gia tăng.
Liệu quá trình ủ trung gian có thể làm giảm đáng kể hiện tượng gãy vỡ trong quá trình kéo sợi?
Quá trình ủ trung gian tỏ ra rất hiệu quả đối với các vật liệu cần giảm đường kính đáng kể, vì nó làm giảm hiện tượng cứng hóa tích lũy và khôi phục độ dẻo của dây giữa các giai đoạn. Quá trình kéo dây mịn nhiều giai đoạn với chu kỳ ủ làm giảm ứng suất trên mỗi lần kéo, cho phép giảm tổng đường kính lớn hơn mà không vượt quá giới hạn của vật liệu. Chu kỳ ủ làm tăng thời gian xử lý tổng thể nhưng làm giảm đáng kể tỷ lệ đứt gãy và cải thiện chất lượng dây thành phẩm. Máy kéo dây mịn tích hợp với khả năng ủ tích hợp cung cấp khả năng kiểm soát tối ưu các cấu hình nhiệt độ và tốc độ làm nguội, giúp quá trình kéo dây nhiều giai đoạn vừa khả thi về mặt kinh tế vừa vượt trội về mặt kỹ thuật.

