 EN



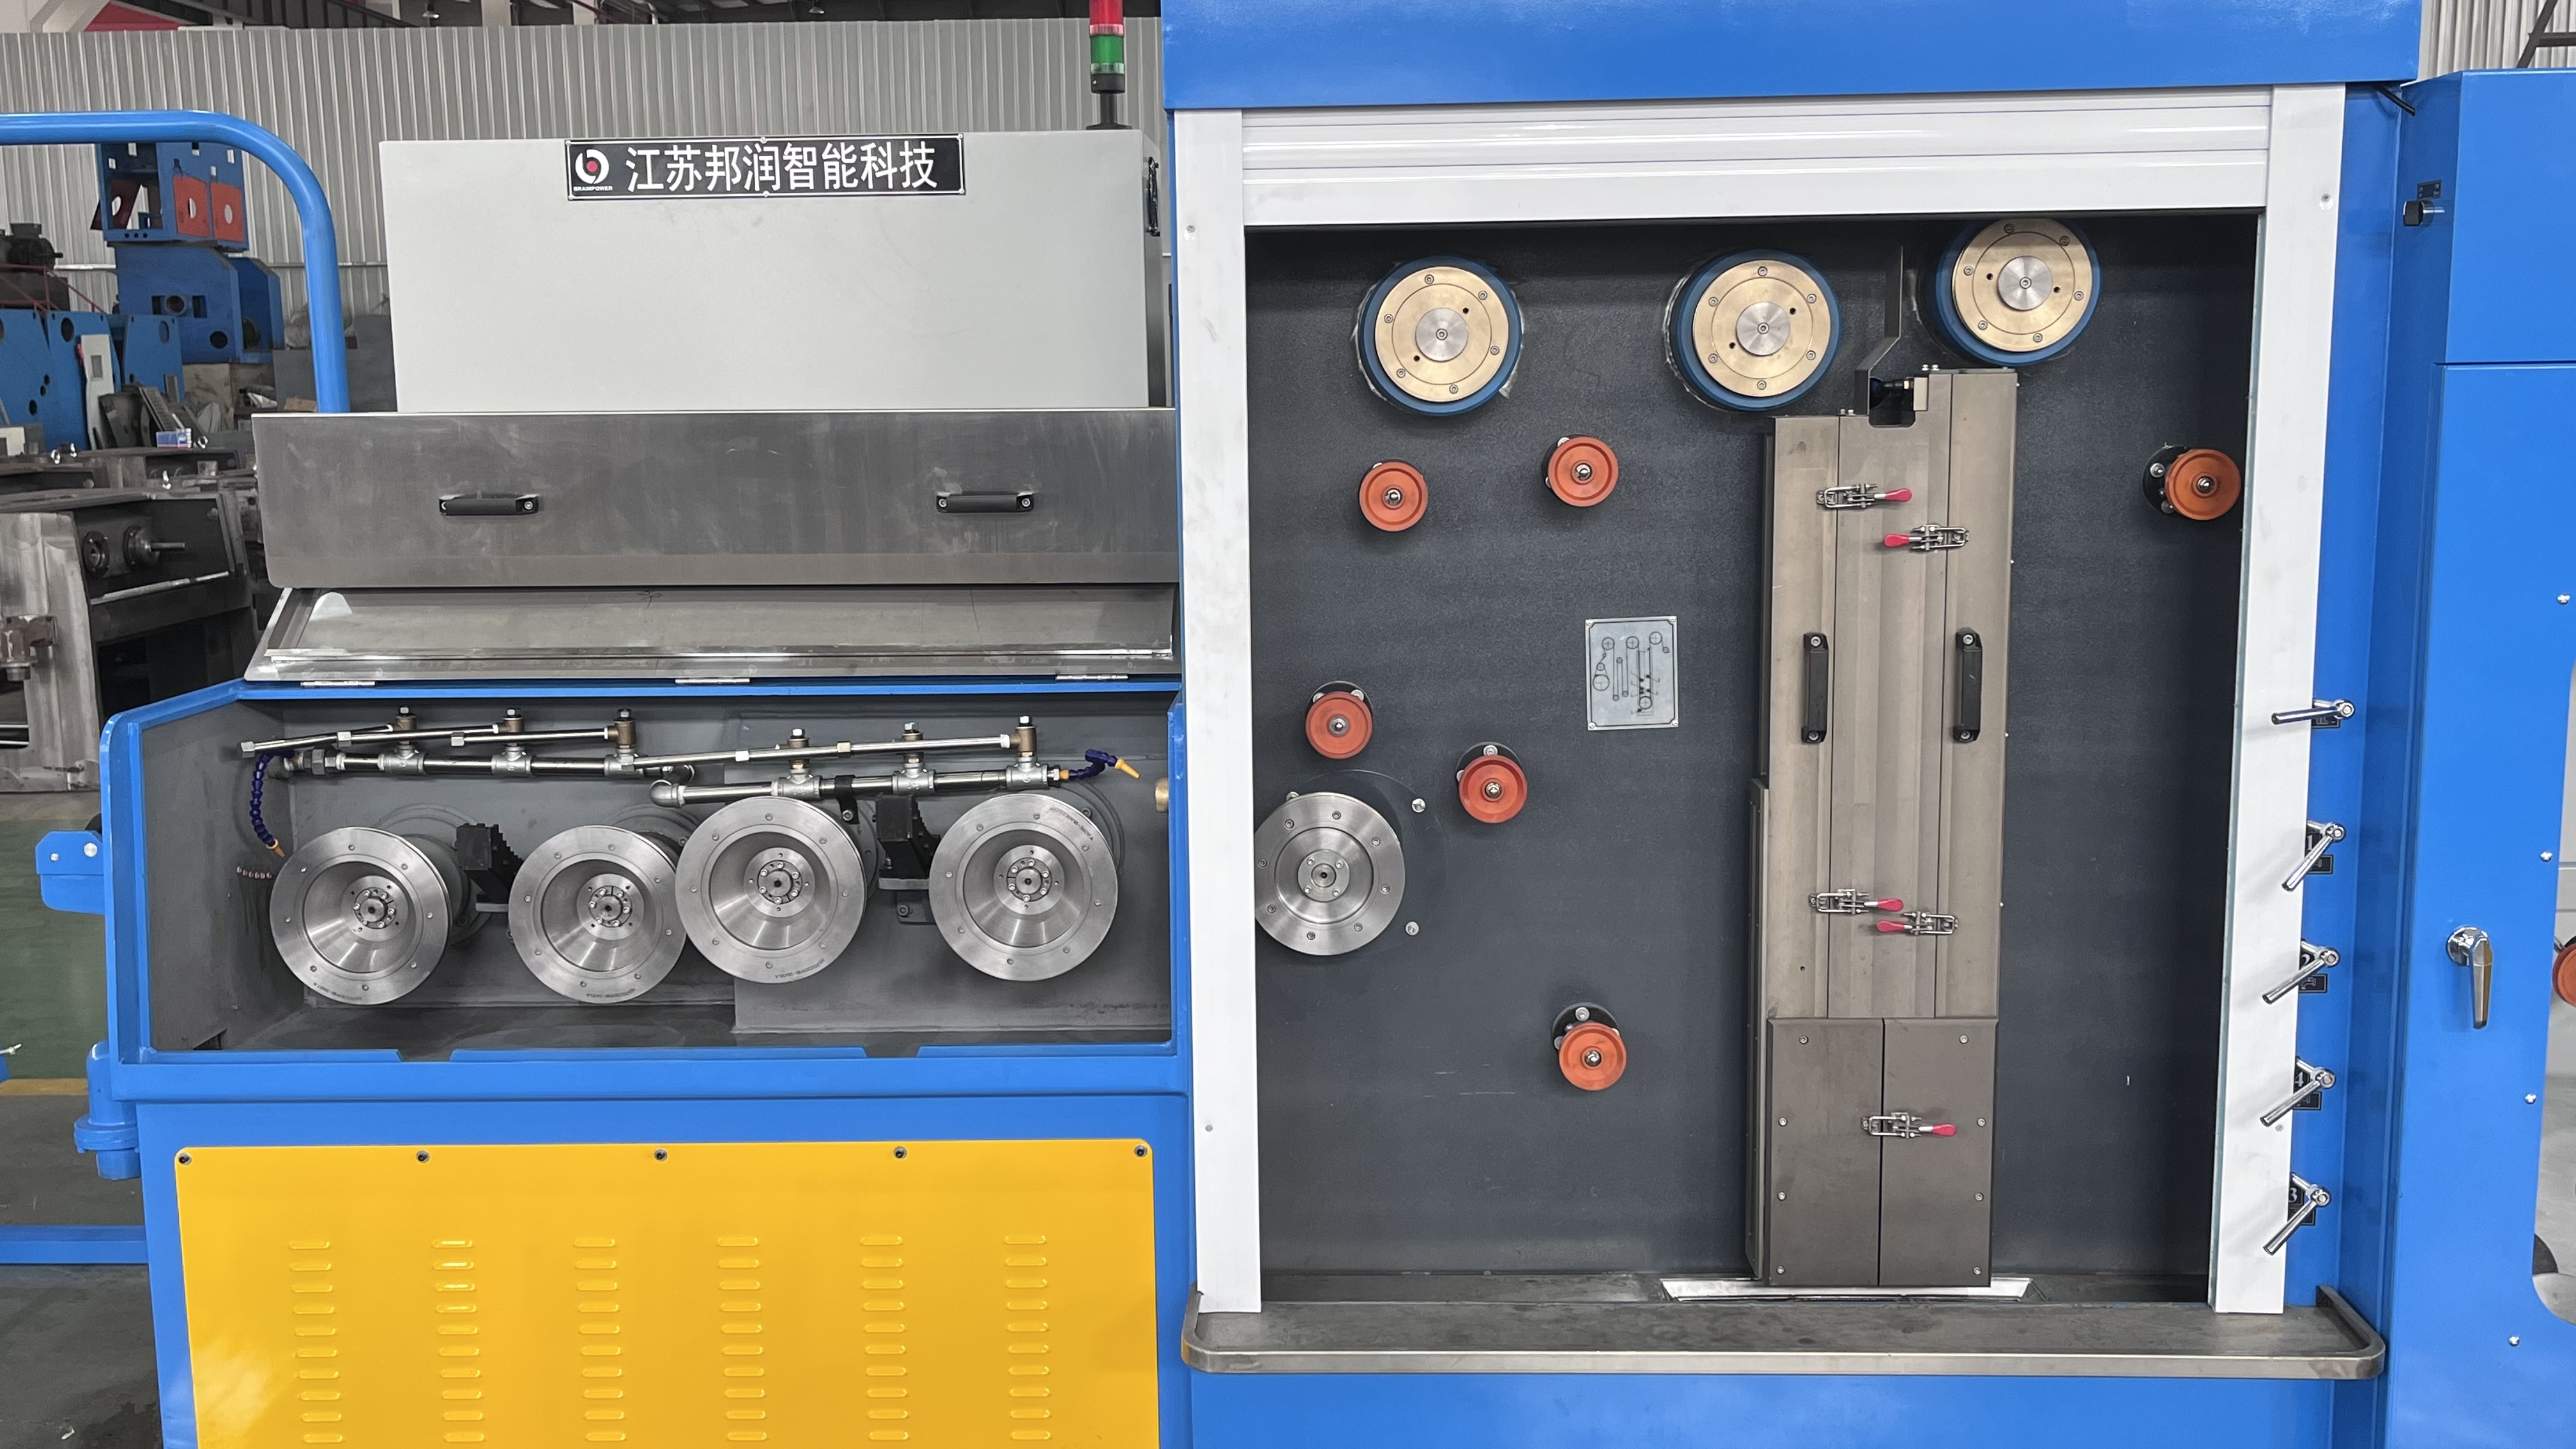
Çekme prosesi zamanı telin qırılması, metal tel istehsalında ən bahalı operativ çətinliklərdən biridir. Zaman ki, incə tel çəkən maşın gözlənilməz tel qırılması ilə üzləşir, istehsal dayanır, avadanlıq yenidən qurulmalıdır və material itirilir. Telin qırılmasının kök səbəblərini anlamaq və sistemli qarşısını alma tədbirləri həyata keçirmək, sizin müəssisənizin məhsuldarlığına, material xərclərinə və avadanlıq ömrünə birbaşa təsir edir. Nazik tel çekmə prosesi, telin bütünlüyünü hər bir mərhələdə saxlamaq üçün dəqiq gərginlik idarəsi, sabit yağlama və nəzarət olunan azaldılma nisbətlərini tələb edir.

Mödvən incə tel çəkən maşın irəli səviyyəli dəqiq idarəetmə sistemləri ilə təchiz olunmuşdur və bu, qırılmaların azaldılması üçün əsas təminatı yaradır; lakin material elmi, proses mühəndisliyi və operatorun ixtisas səviyyəsi də vacib rol oynayır. Sənaye tətbiqlərində naqil çəkmə prosesi sürət, azalma faizi və material xüsusiyyətləri arasında tarazlıq qurmağı tələb edir ki, bu da nəticədə sabit keyfiyyət əldə edilməsinə, lakin eyni zamanda istehsal həcminin azalmamasına imkan verər. Bu təlimat, naqil qırılmalarını minimuma endirən, lakin eyni zamanda aşağı addımdakı tətbiqlər üçün zəruri olan ölçüsüz dəqiqliyi və mexaniki xüsusiyyətləri saxlayan sübuta əsaslanan üsulları araşdırır.
Nazik naqillərin çəkilməsində qırılma səbəblərinin analizi
Mexaniki gərginlik və kalıp dizaynı amilləri
Simin qırılması ən çox, çəkilmə die-si və ya kapstan bölgəsində müəyyən nöqtələrdə toplanan artıq mexaniki gərginlikdən başlayır. Daxil olma bucağı düzgün olmayan, səthi pürüzlü və ya simin yolunun mərkəzləşdirilməmiş die-lər materialın çəkmə möhkəmliyini aşan gərginlik yaratmağa səbəb olur. Simin keyfiyyəti qırılma meylliliyini birbaşa təsir edir; daxili defektləri, elementlərin ayrılması və ya əvvəlcədən zədələnməsi olan materiallar çəkilmə zamanı anidən pozulmağa çox daha meyllidir. Die-lər istehsal prosesinin bütün dövrləri boyu sabit sim keyfiyyətini təmin etmək üçün tez-tez aşınma nümunələrinə baxılmalı, səthləri hamar saxlamaq üçün parlatılmalı və aşınma kritik həddə çatdıqda dəyişdirilməlidir.
Gərginlik və Yağlama İdarəetməsi
Nazik tel çəkmə əməliyyatlarında qeyri-kafi gərginlik idarə edilməsi əsas pozulma amilidir. Artıq gərginlik iş sərtləşməsini sürətləndirir və teldə mikro-catlqlar yaradır; əks halda isə kifayət qədər gərginlik olmaması nəticəsində çəkilmə prosesində qeyri-müntəzəm davranışlar müşahidə olunur və tel diametrində dəqiqliyin itirilməsi baş verir. Effektiv dəqiqlik nəzarəti üçün real vaxtda telin vəziyyəti ilə material xüsusiyyətlərinə əsaslanan dinamik gərginlik tənzimlənməsi tələb olunur. Lubrikasiya keyfiyyəti və tətbiqi səth bütövlüyü ilə istilik daşınmasını birbaşa təsir edir; kifayət qədər olmayan və ya keyfiyyəti aşağı düşmüş lubrikant sürtünməni artırır, çəkilmə temperaturunu yüksəldir və telin mexaniki xüsusiyyətlərini zədələyir. Doğru lubrikasiya sürtünmə əmsalını azaldır, çəkilmə zamanı yaranan istiliyi daşıyır və metalın die ilə birbaşa təmasını qarşısını alan qoruyucu film yaradır.
Dəqiqlik Nəzarət Parametrlərinin Optimallaşdırılması
Azaltma Nisbəti və Çəkilmə Sürətinin Koordinasiyası
Azaldılma nisbəti — hər çəkmə keçidində çıxarılan en kəsiyi sahəsinin faizi — gərginlik paylanmasına və qırılma ehtimalına birbaşa təsir edir. Nazik naqil çəkməsi üçün anidən həndəsi dəyişikliklərdən qaçınmaq və hər mərhələdə sabit deformasiya sürətlərini saxlamaq üçün diqqətlə pillələndirilmiş azaldılma nisbətləri tələb olunur. Çəkmə sürəti, gərginlik azalması üçün kifayət qədər vaxt və düzgün yağlayıcı filmi əmələ gətirmək üçün azaldılma nisbəti ilə koordinasiya olunmalıdır. Naqil geri əlaqəsi və matris performansına əsasən sürəti tənzimləyən dəqiqlik idarəetmə sistemləri sabit sürətli əməliyyatlara nisbətən qırılma nisbətini əhəmiyyətli dərəcədə azaldır. İş sərtləşməsindən sonra naqili yenidən kristallaşdırmağa imkan verən və beləliklə, plastikliyi bərpa edərək sonrakı qırılma riskini azaldan orta temperaturda yumşaldılma prosesləri ilə çoxmərhələli çəkmə.
Çəkilmə zamanı temperaturun idarə edilməsi
Çəkilmə prosesi əhəmiyyətli sürtünmə istiliyi yaradır ki, bu da naqilin temperaturunu artırır və mexaniki xassələrinin keyfiyyətini aşağı salır, əgər düzgün idarə olunmazsa. Dəqiqlikli soyutma sistemləri və optimallaşdırılmış yağlama ilə temperaturun nəzarəti birbaşa naqilin keyfiyyətinə təsir edir. Termal monitorinq sistemi ilə təchiz olunmuş nazik naqil çəkilmə maşınları materialın keyfiyyətinin pozulmasına səbəb olan temperatur anomaliyalarını onlardan əvvəl aşkar edir. Naqilin temperaturunu materialın optimal emal pəncərəsi daxilində saxlamaq həm artıq soyutmadan qaynaqlanan qırılganlığı, həm də artıq isidilmədən irəli gələn möhkəmlik itirilməsini qarşısını alır. İlerlemiş maşınlar real vaxt rejimində temperatur sensorlarını avtomatik sürət və yağlama tənzimləmələri ilə birləşdirir ki, bütün çəkilmə mərhələlərində sabit termal şərait saxlanılsın.
Naqil Materialının Seçilməsi və Hazırlanması
Giriş Materialının Yoxlanılması və Şərtləndirilməsi
Simin qırılmasının qarşısını almaq materialın nazik sim çəkmə maşınına daxil olmasından əvvəl başlayır. Giriş sim çubuğu, çəkmə prosesinin performansını zədələyə biləcək səth defektləri, daxili boşluqlar və material tərkibinin birləşməsi üçün yoxlanılmalıdır. Çəkmədən əvvəl aparılan anneylləmə prosesləri, dənə sərhədlərini azaldaraq və plastikliyi bərpa edərək işlənmiş sərt materialı hazırlayır. Kimyəvi tərkib analizi simin müəyyən tətbiq üçün uyğun karbon miqdarı, əlavə elementlər və qatışıqları ehtiva etdiyini təmin edir. Səth təmizlənməsi, çəkmə zamanı ölükləri zədələyə və ya gərginlik nöqtələri yarada biləcək qabartı və kontaminantları aradan qaldırır. Materialın yuxarı axında hazırlanması sonrakı nazik sim çəkmə əməliyyatları boyu qırılma meylliliyini birbaşa müəyyən edir.
Dəqiq Nəzarətin Material Xassələri ilə İnteqrasiyası
Fərqli materiallar nazik tel çəkmə zamanı dəqiqlikli idarəetmə tənzimləmələrini tələb edən fərqli gərginlik-sərtləşmə xüsusiyyətlərinə malikdirlər. Mis ərintiləri, paslanmayan polad və xüsusi materiallar hər biri müəyyən azalma nisbətləri, gərginlik profilləri və yağlama strategiyalarını tələb edir. Nazik tel çəkmə maşınlarının parametrləri materialın gərginlik xüsusiyyətlərinə, uzanma xüsusiyyətlərinə və tarixi performans məlumatlarına əsasən konfiqurasiya edilməlidir. Material elmi sahəsində təlim keçmiş operatorlar qırılma risklərini proqnozlaşdıra bilir və qırılmalar baş verənə qədər dəqiqlikli idarəetmə parametrlərini qabaqcadan tənzimləyə bilir. Materialın performansı ilə bağlı sənədləşdirilmiş qeydlər hər bir ərinti və diametr birləşməsi üçün çəkmə parametrlərinin sistemli optimallaşdırılmasına imkan verir.
Tez-tez verilən suallar
Hansı konkret dəqiqlikli idarəetmə xüsusiyyətləri qırılmaları ən effektiv şəkildə azaldır?
Həqiqi vaxtda nağın geri əlaqəsinə cavab verən dinamik gərginlik tənzimləmə sistemləri ən əhəmiyyətli qırılma azalmasını təmin edir. Çəkilmə sürəti ilə azalma nisbətini və nağın temperaturunu izləyən dəqiq idarəetmə mexanizmləri, qırılmalara səbəb olan gərginlik yığılmalarını qarşısını alır. İnkişaf etmiş nazik nağın çəkilmə maşınları qırılma baş verməzdən əvvəl parametrləri avtomatik olaraq tənzimləmək üçün abnormal şəraitləri aşkar etmək üçün bir neçə geri əlaqə sensorunu inteqrasiya edir. Çəkilmə mərhələsində yağlayıcı film qalınlığını sabit saxlayan yağlama axını idarəetmə sistemləri də konvensiyonal sistemlərə nisbətən qırılma dərəcələrini əhəmiyyətli dərəcədə azaldır.
Nağınlar optimal nağın keyfiyyətini saxlamaq üçün nə vaxt dəyişdirilməlidir?
Dəyişdirilmə qrafikləri material növündən, çəkilmə sürətindən və yağlama keyfiyyətindən asılı olur, lakin adətən 50 000–200 000 metr sim işləndikdən sonra həyata keçirilir. Dəqiq tolerans tələbləri ilə aparılan incə sim çəkilmə əməliyyatlarında ölçülərin dəqiqliyini saxlamaq və səthə bağlı qırılmaları qarşısını almaq üçün daha tez-tez die dəyişdirilməsi tələb olunur. Dəyişdirilmə qərarları qatı vaxt əsaslı intervalara əsaslanmamalı, əksinə aşınma nümunələri, parlaqlığın azalması və ya kraterləşmə kimi vizual yoxlamalar əsasında verilməlidir. Die vəziyyətini izləyən sistemlə təchiz edilmiş incə sim çəkilmə maşını, dəqiqliyin idarə edilməsi pozulduqda operatorlara xəbər verərək qırılmalar artmadan əvvəlcədən profilaktik dəyişdirməni başladır.
Orta temperaturda isıl emal çəkilmə zamanı qırılmaları əhəmiyyətli dərəcədə azalda bilər?
Orta temperləmə, yığılmış iş sərtliyini azaldaraq və mərhələlər arasındakı naqilin plastikliyini bərpa edərək, əhəmiyyətli diametr azalması tələb edən materiallar üçün çox effektivdir. Temperləmə dövrləri ilə çoxmərhələli nazik naqil çəkmə prosesi hər bir keçidən sonra gərginliyi azaldır və beləliklə, materialın limitlərini aşmadan ümumi azalmanı artırmağa imkan verir. Temperləmə dövrləri ümumi proses müddətini artırır, lakin qırılma nisbətini əhəmiyyətli dərəcədə azaldır və son naqil keyfiyyətini yaxşılaşdırır. Daxili temperləmə imkanları olan inteqrasiya olunmuş nazik naqil çəkmə maşınları temperatur profillərini və soyuma sürətlərini optimal şəkildə idarə edir; bu da çoxmərhələli çəkməni iqtisadi cəhətdən məqsədəuyğun və texniki cəhətdən üstün edir.

