 EN



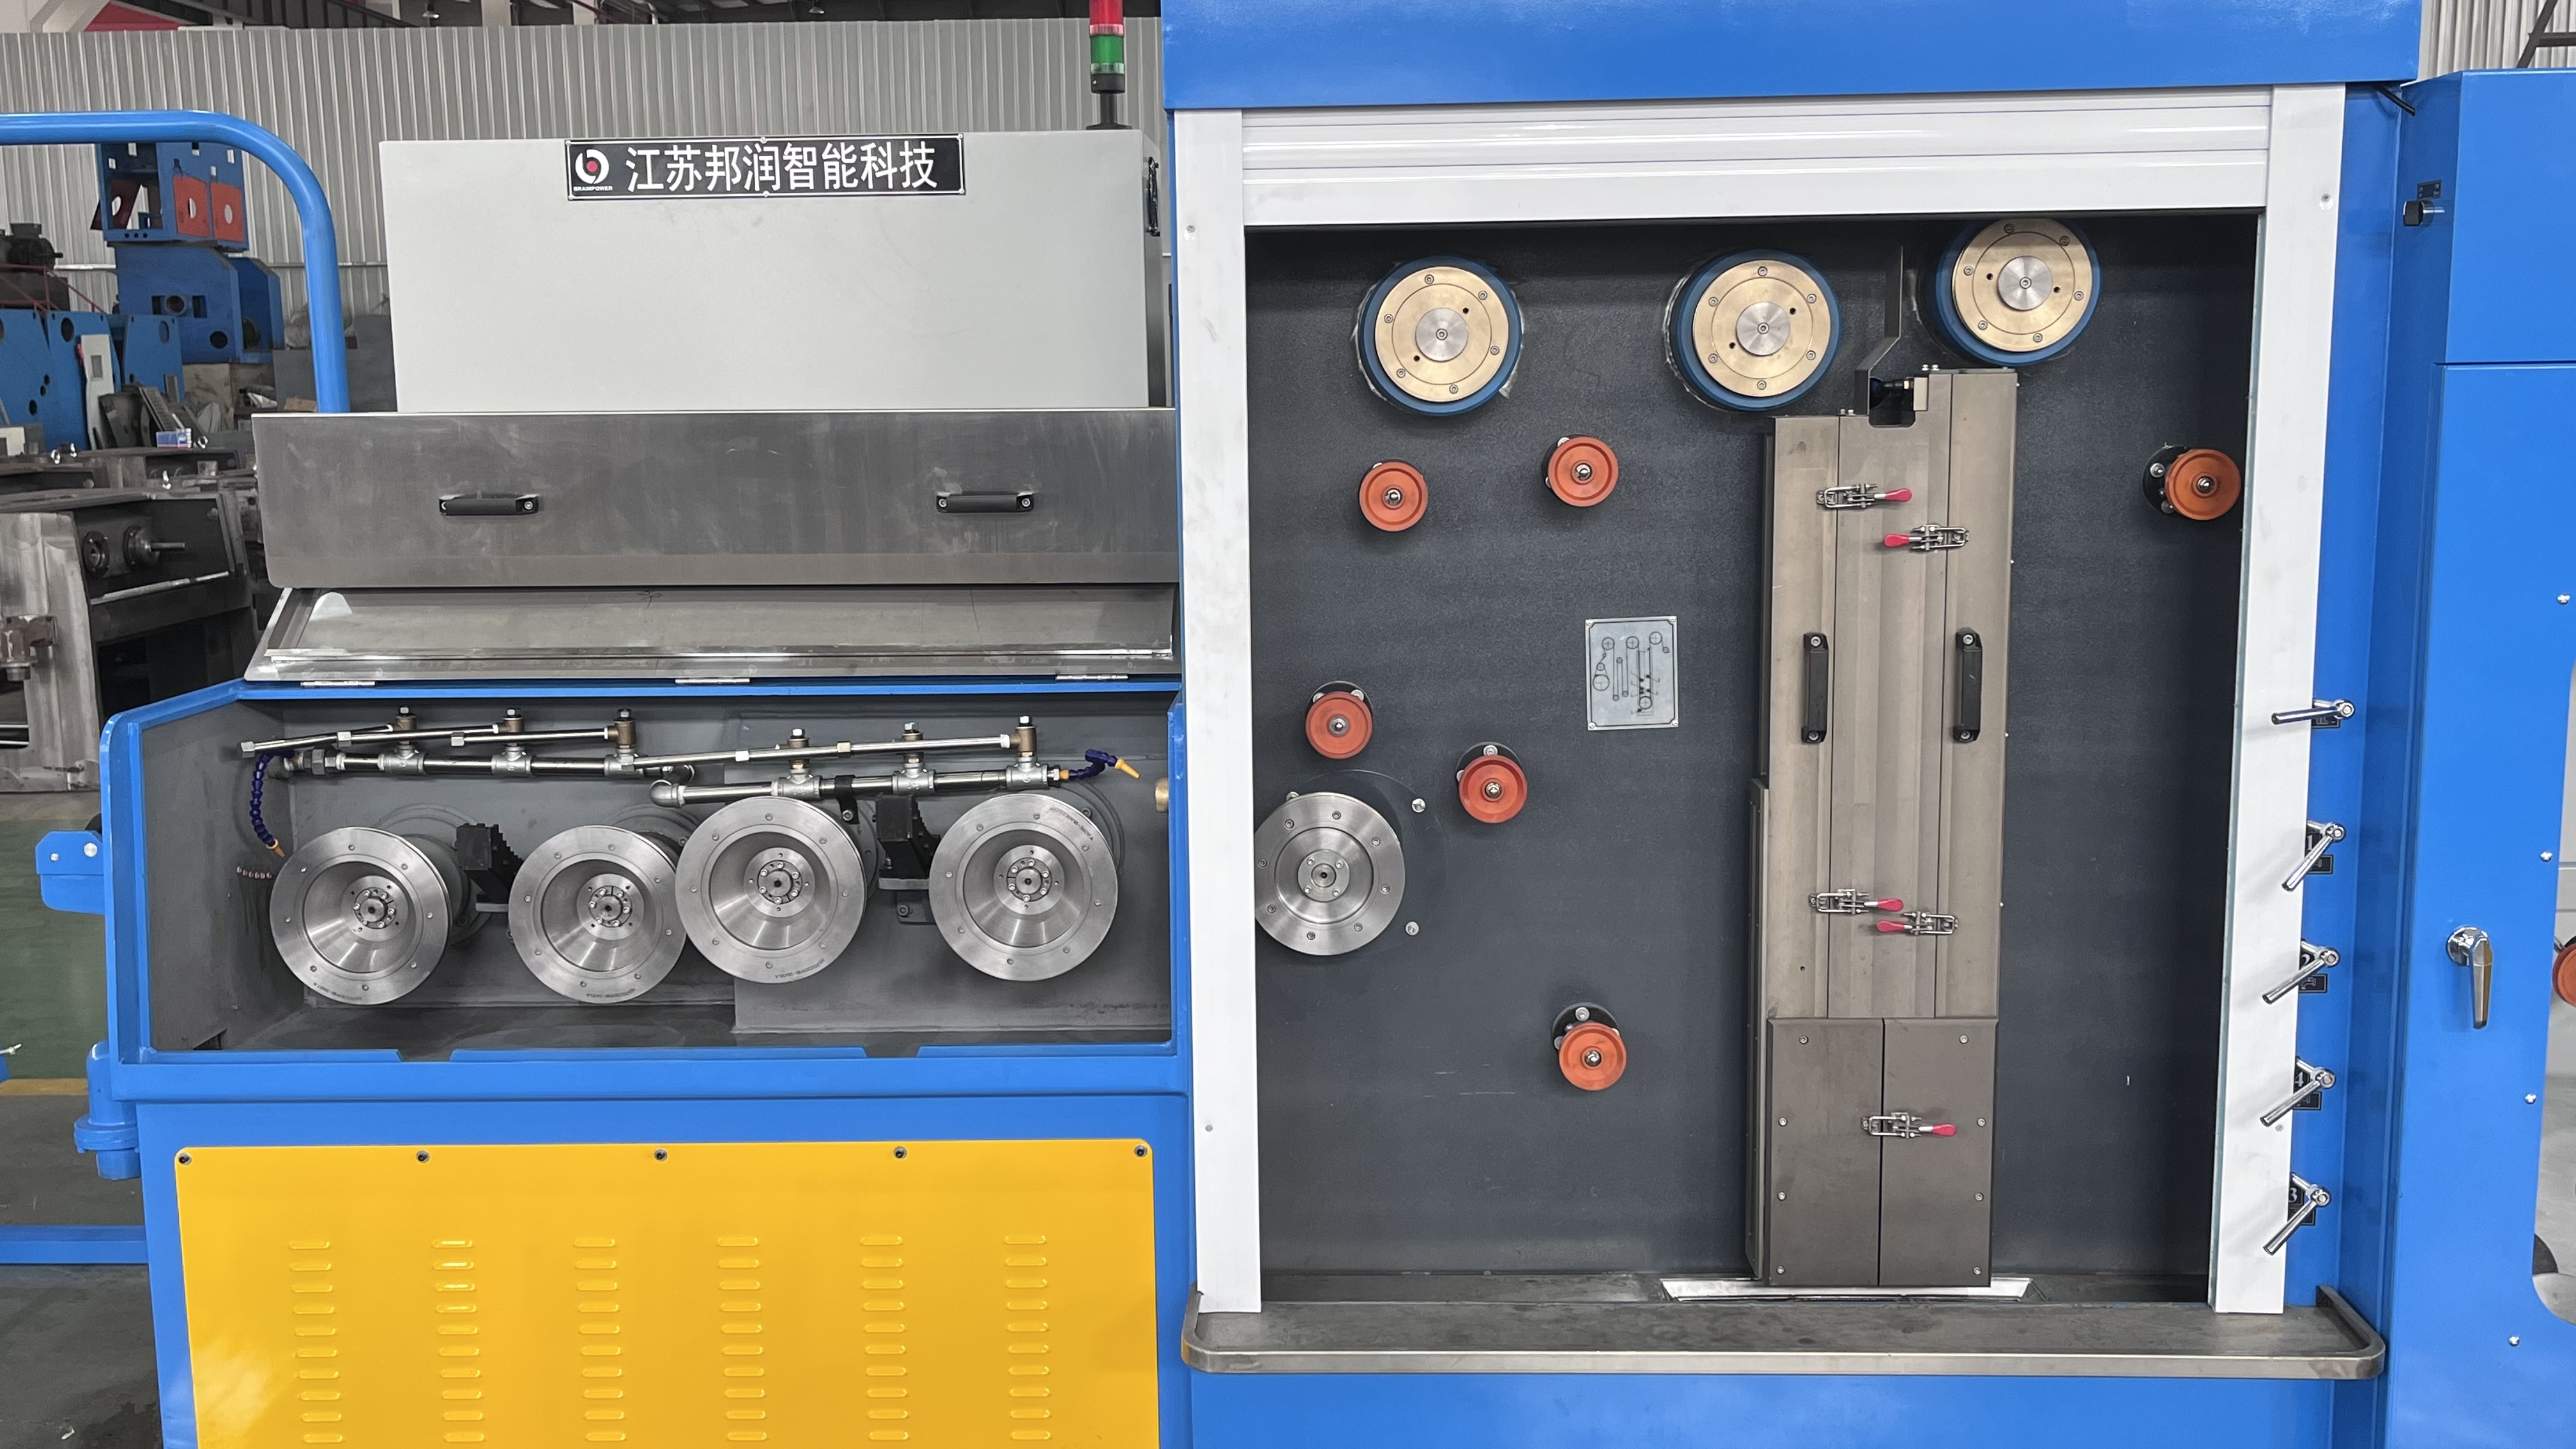
ड्राइंग प्रक्रिया के दौरान तार का टूटना धातु के तार निर्माण में सबसे महंगी परिचालन चुनौतियों में से एक है। जब एक फाइन वायर ड्रॉइंग मशीन अप्रत्याशित तार टूटने की समस्या उत्पन्न होने पर उत्पादन रुक जाता है, उपकरण को रीसेट करना पड़ता है और सामग्री बर्बाद हो जाती है। टूटने के मूल कारणों को समझना और व्यवस्थित रोकथाम रणनीतियों को लागू करना आपकी सुविधा की उत्पादकता, सामग्री लागत और उपकरण के जीवनकाल पर सीधा प्रभाव डालता है। महीन तार खींचने की प्रक्रिया में प्रत्येक चरण में तार की अखंडता बनाए रखने के लिए सटीक तनाव प्रबंधन, निरंतर स्नेहन और नियंत्रित कमी अनुपात की आवश्यकता होती है।

आधुनिक फाइन वायर ड्रॉइंग मशीन उन्नत परिशुद्धता नियंत्रण प्रणालियों से लैस उपकरण टूटने की संभावना को कम करने का आधार प्रदान करते हैं, लेकिन सामग्री विज्ञान, प्रक्रिया अभियांत्रिकी और संचालक की विशेषज्ञता भी महत्वपूर्ण भूमिका निभाती हैं। औद्योगिक वायर ड्राइंग में निरंतर गुणवत्ता प्राप्त करने के लिए गति, कमी प्रतिशत और सामग्री गुणों के बीच संतुलन बनाए रखना आवश्यक है, ताकि उत्पादन क्षमता में कोई कमी न आए। यह मार्गदर्शिका साक्ष्य-आधारित तकनीकों का विश्लेषण करती है जो वायर टूटने की संभावना को कम करते हुए, आगे के अनुप्रयोगों के लिए आवश्यक आयामी सटीकता और यांत्रिक गुणों को बनाए रखती हैं।
महीन तार खींचने में टूटने के मूल कारणों को समझना
यांत्रिक तनाव और डाई डिजाइन कारक
तार टूटने का मुख्य कारण ड्राइंग डाई या कैप्स्टन क्षेत्र में विशिष्ट बिंदुओं पर केंद्रित अत्यधिक यांत्रिक तनाव है। अनुचित इनलेट कोण, खुरदरी सतह या असंतुलित तार पथ वाली डाइज़ तनाव का ऐसा संकेंद्रण उत्पन्न करती हैं जो सामग्री की तन्यता शक्ति से अधिक होता है। तार की गुणवत्ता टूटने की संभावना को सीधे प्रभावित करती है; आंतरिक दोष, पृथक्करण या पूर्व-क्षतिग्रस्त सामग्री ड्राइंग के दौरान अचानक टूटने के लिए कहीं अधिक प्रवण होती हैं। उत्पादन के दौरान तार की गुणवत्ता में निरंतरता सुनिश्चित करने के लिए डाइज़ का नियमित रूप से घिसावट के पैटर्न के लिए निरीक्षण किया जाना चाहिए, चिकनी सतहों को बनाए रखने के लिए पॉलिश किया जाना चाहिए और घिसावट के गंभीर स्तर पर पहुँचने पर उन्हें बदल दिया जाना चाहिए।
तनाव और स्नेहन प्रबंधन
महीन तार खींचने की प्रक्रियाओं में तनाव का अनुचित प्रबंधन टूटने का एक प्रमुख कारण है। अत्यधिक तनाव से तार की कठोरता बढ़ती है और उसमें सूक्ष्म दरारें पड़ जाती हैं, जबकि अपर्याप्त तनाव से खींचने का व्यवहार अनियमित हो जाता है और तार का व्यास एक समान नहीं रहता। सटीक नियंत्रण के लिए वास्तविक समय में तार की प्रतिक्रिया और सामग्री के गुणों के आधार पर गतिशील तनाव समायोजन आवश्यक है। स्नेहक की गुणवत्ता और उसका प्रयोग सतह की अखंडता और ऊष्मा अपव्यय को सीधे प्रभावित करते हैं; अपर्याप्त या खराब स्नेहक घर्षण बढ़ाता है, खींचने का तापमान बढ़ाता है और तार के यांत्रिक गुणों को प्रभावित करता है। उचित स्नेहक घर्षण गुणांक को कम करता है, खींचने से उत्पन्न ऊष्मा को कम करता है और एक सुरक्षात्मक परत बनाता है जो धातु और डाई के सीधे संपर्क को रोकता है।
परिशुद्ध नियंत्रण मापदंडों का अनुकूलन
कमी अनुपात और ड्राइंग गति समन्वय
रिडक्शन रेशियो—प्रत्येक ड्राइंग पास में हटाए गए क्रॉस-सेक्शनल एरिया का प्रतिशत—स्ट्रेस डिस्ट्रीब्यूशन और टूटने की संभावना को सीधे प्रभावित करता है। फाइन वायर ड्राइंग के लिए सावधानीपूर्वक क्रमिक रिडक्शन रेशियो की आवश्यकता होती है जो अचानक ज्यामितीय परिवर्तनों से बचते हैं और प्रत्येक चरण में लगातार स्ट्रेन रेट बनाए रखते हैं। स्ट्रेस रिलीफ और उचित लुब्रिकेशन फिल्म निर्माण के लिए पर्याप्त समय सुनिश्चित करने के लिए ड्राइंग स्पीड को रिडक्शन रेशियो के साथ समन्वित किया जाना चाहिए। वायर फीडबैक और डाई परफॉर्मेंस के आधार पर स्पीड को समायोजित करने वाले प्रेसिजन कंट्रोल सिस्टम फिक्स्ड-स्पीड ऑपरेशन की तुलना में टूटने की दर को काफी कम कर देते हैं। मध्यवर्ती एनीलिंग प्रक्रियाओं के साथ मल्टी-स्टेज ड्राइंग वर्क-हार्डन्ड वायर को रिक्रिस्टलाइज होने देती है, जिससे डक्टिलिटी बहाल होती है और बाद में टूटने का जोखिम कम होता है।
खींचने के दौरान तापमान प्रबंधन
ड्राइंग प्रक्रिया में अत्यधिक घर्षण ऊष्मा उत्पन्न होती है, जिससे तार का तापमान बढ़ जाता है और यदि इसे ठीक से नियंत्रित न किया जाए तो इसके यांत्रिक गुणधर्म कम हो जाते हैं। सटीक शीतलन प्रणालियों और अनुकूलित स्नेहन के माध्यम से तापमान नियंत्रण का सीधा संबंध तार की गुणवत्ता से होता है। थर्मल मॉनिटरिंग से लैस महीन तार ड्राइंग मशीनें सामग्री के क्षरण से पहले ही तापमान में असामान्यताओं का पता लगा लेती हैं। तार के तापमान को सामग्री की इष्टतम प्रसंस्करण सीमा के भीतर बनाए रखने से अत्यधिक शीतलन से होने वाली भंगुरता और अत्यधिक गर्मी से होने वाली मजबूती में कमी, दोनों को रोका जा सकता है। उन्नत मशीनें वास्तविक समय के तापमान संवेदन को स्वचालित गति और स्नेहन समायोजन के साथ एकीकृत करती हैं ताकि ड्राइंग के सभी चरणों में एकसमान तापीय स्थिति बनी रहे।
तार सामग्री का चयन और तैयारी
इनपुट सामग्री निरीक्षण और कंडीशनिंग
तार टूटने से बचाव की प्रक्रिया महीन तार खींचने वाली मशीन में सामग्री के प्रवेश करने से पहले ही शुरू हो जाती है। इनपुट तार की छड़ की सतह पर मौजूद दोषों, आंतरिक रिक्तियों और सामग्री की संरचना की स्थिरता की जाँच की जानी चाहिए, क्योंकि ये सभी कारक खींचने की क्षमता को प्रभावित कर सकते हैं। प्री-ड्राइंग एनीलिंग प्रक्रिया द्वारा दानेदार सीमाओं को कम करके और लचीलापन बहाल करके सामग्री को कठोर बनाया जाता है। रासायनिक संरचना विश्लेषण यह सुनिश्चित करता है कि तार में इच्छित उपयोग के लिए कार्बन, मिश्रधातु तत्व और अशुद्धियों का उचित स्तर मौजूद है। सतह की सफाई से उन परत और संदूषकों को हटाया जाता है जो डाई को नुकसान पहुँचा सकते हैं या खींचने के दौरान तनाव बिंदु उत्पन्न कर सकते हैं। प्रारंभिक चरण में सामग्री की कंडीशनिंग बाद की महीन तार खींचने की प्रक्रियाओं के दौरान टूटने की संभावना को सीधे निर्धारित करती है।
भौतिक गुणों के साथ सटीक नियंत्रण का एकीकरण
विभिन्न सामग्रियों में अलग-अलग स्ट्रेन-हार्डनिंग विशेषताएँ होती हैं, जिनके लिए महीन तार खींचने के दौरान सटीक नियंत्रण समायोजन की आवश्यकता होती है। तांबे की मिश्र धातुएँ, स्टेनलेस स्टील और विशेष सामग्रियाँ, प्रत्येक के लिए विशिष्ट रिडक्शन अनुपात, तनाव प्रोफाइल और स्नेहन रणनीतियों की आवश्यकता होती है। महीन तार खींचने वाली मशीन के मापदंडों को सामग्री के तन्यता गुणों, बढ़ाव विशेषताओं और पिछले प्रदर्शन डेटा के आधार पर कॉन्फ़िगर किया जाना चाहिए। सामग्री विज्ञान में प्रशिक्षित ऑपरेटर टूटने के जोखिमों का अनुमान लगा सकते हैं और विफलताएँ होने से पहले ही सटीक नियंत्रण सेटिंग्स को समायोजित कर सकते हैं। प्रलेखित सामग्री प्रदर्शन रिकॉर्ड प्रत्येक मिश्र धातु और व्यास संयोजन के लिए खींचने के मापदंडों के व्यवस्थित अनुकूलन को सक्षम बनाते हैं।
अक्सर पूछे जाने वाले प्रश्न
कौन सी विशिष्ट परिशुद्ध नियंत्रण विशेषताएं टूटने को सबसे प्रभावी ढंग से कम करती हैं?
वास्तविक समय में तार की प्रतिक्रिया के आधार पर गतिशील तनाव समायोजन प्रणाली टूटने की दर को सबसे अधिक कम करती है। सटीक नियंत्रण तंत्र जो खींचने की गति को कमी अनुपात के साथ समन्वयित करते हैं और तार के तापमान की निगरानी करते हैं, विफलता का कारण बनने वाले तनाव संकेंद्रण को रोकते हैं। उन्नत महीन तार खींचने वाली मशीनें असामान्य स्थितियों का पता लगाने और टूटने से पहले मापदंडों को स्वचालित रूप से समायोजित करने के लिए कई प्रतिक्रिया सेंसर को एकीकृत करती हैं। खींचने के चरण में स्नेहक फिल्म की मोटाई को एक समान बनाए रखने वाली स्नेहन प्रवाह नियंत्रण प्रणाली भी पारंपरिक प्रणालियों की तुलना में टूटने की दर को काफी कम करती है।
तार की सर्वोत्तम गुणवत्ता बनाए रखने के लिए डाई को कितनी बार बदलना चाहिए?
डाई बदलने का समय सामग्री के प्रकार, खींचने की गति और लुब्रिकेशन की गुणवत्ता पर निर्भर करता है, लेकिन आमतौर पर 50,000 से 200,000 मीटर तार की प्रोसेसिंग के बाद डाई बदली जाती है। सटीक टॉलरेंस की आवश्यकता वाले फाइन वायर ड्राइंग ऑपरेशन में आयामी सटीकता बनाए रखने और सतह पर होने वाले टूटने को रोकने के लिए डाई को अधिक बार बदलना आवश्यक होता है। घिसावट के पैटर्न, पॉलिश में कमी या गड्ढों के लिए दृश्य निरीक्षण के आधार पर ही डाई बदलने का निर्णय लेना चाहिए, न कि निर्धारित समय-सीमाओं का पालन करना चाहिए। डाई कंडीशन मॉनिटरिंग सिस्टम से लैस फाइन वायर ड्राइंग मशीन ऑपरेटरों को तब सचेत कर सकती है जब सटीक नियंत्रण में कमी आने लगे, जिससे टूटने की संभावना बढ़ने से पहले ही निवारक रूप से डाई बदली जा सके।
क्या मध्यवर्ती एनीलिंग से ड्राइंग के दौरान होने वाले टूटने को काफी हद तक कम किया जा सकता है?
व्यास में महत्वपूर्ण कमी की आवश्यकता वाले पदार्थों के लिए मध्यवर्ती एनीलिंग अत्यंत प्रभावी सिद्ध होती है, क्योंकि यह संचित वर्क-हार्डनिंग को कम करती है और चरणों के बीच तार की लचीलता को बहाल करती है। एनीलिंग चक्रों के साथ बहु-चरणीय महीन तार खींचने से प्रत्येक पास में तनाव कम हो जाता है, जिससे सामग्री की सीमा को पार किए बिना कुल मिलाकर अधिक कमी संभव हो पाती है। एनीलिंग चक्रों से कुल प्रक्रिया समय बढ़ जाता है, लेकिन टूटने की दर में काफी कमी आती है और अंतिम तार की गुणवत्ता में सुधार होता है। अंतर्निहित एनीलिंग क्षमताओं वाली एकीकृत महीन तार खींचने वाली मशीनें तापमान प्रोफाइल और शीतलन दरों का इष्टतम नियंत्रण प्रदान करती हैं, जिससे बहु-चरणीय ड्राइंग आर्थिक रूप से व्यवहार्य और तकनीकी रूप से श्रेष्ठ बन जाती है।

