 EN



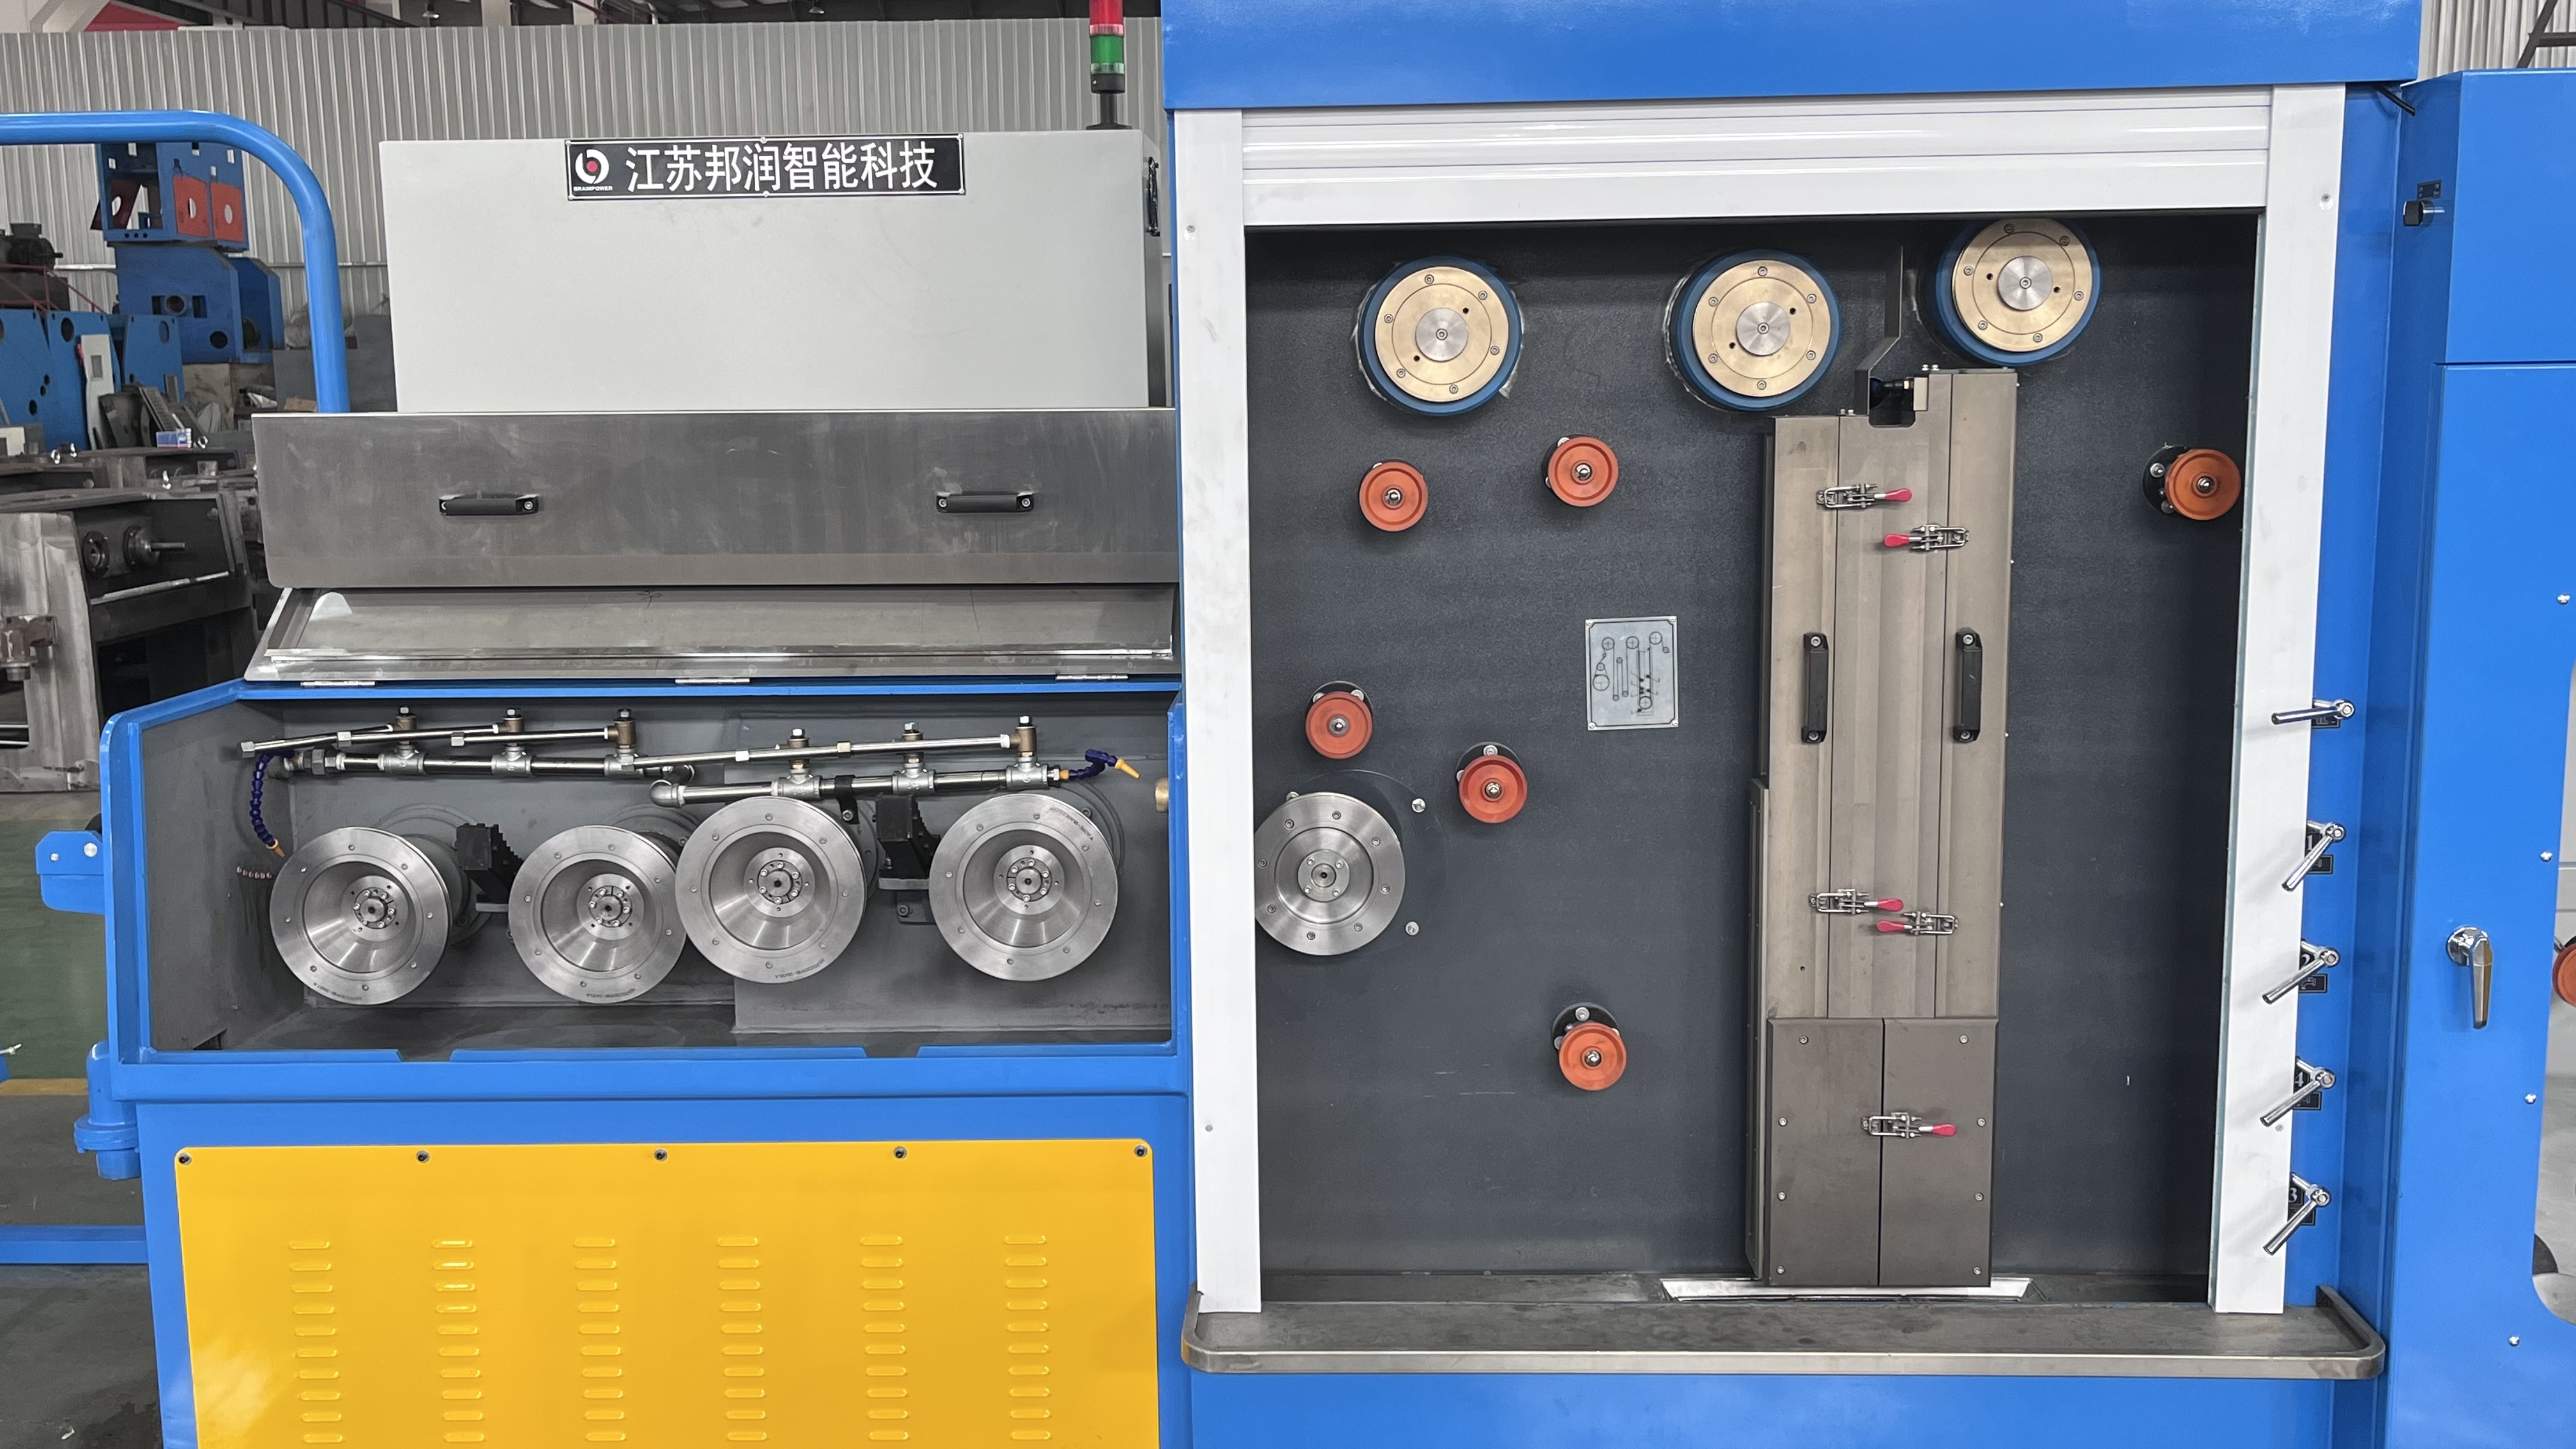
Putusnya kawat selama proses penarikan merupakan salah satu tantangan operasional paling mahal dalam manufaktur kawat logam. Ketika mesin menarik kawat halus mengalami kegagalan kawat tak terduga, produksi berhenti, peralatan harus diatur ulang, dan bahan terbuang. Memahami penyebab utama putusnya kawat serta menerapkan strategi pencegahan sistematis secara langsung memengaruhi produktivitas fasilitas Anda, biaya bahan, dan masa pakai peralatan. Proses penarikan kawat halus menuntut pengelolaan ketegangan yang presisi, pelumasan yang konsisten, serta rasio reduksi yang terkendali guna menjaga integritas kawat di setiap tahap.

Modern mesin menarik kawat halus dilengkapi sistem kontrol presisi canggih menyediakan fondasi untuk mengurangi kerusakan kawat, namun ilmu material, rekayasa proses, dan keahlian operator juga memainkan peran penting. Penarikan kawat industri memerlukan keseimbangan antara kecepatan, persentase reduksi, dan sifat material guna mencapai kualitas yang konsisten tanpa mengorbankan laju produksi. Panduan ini membahas teknik berbasis bukti yang meminimalkan putusnya kawat sekaligus mempertahankan akurasi dimensi dan sifat mekanis yang esensial bagi aplikasi selanjutnya.
Memahami Akar Penyebab Putusnya Kawat pada Proses Penarikan Kawat Halus
Faktor Tegangan Mekanis dan Desain Die
Putusnya kawat paling sering berasal dari tekanan mekanis berlebih yang terkonsentrasi di titik-titik tertentu pada daerah die drawing atau capstan. Die dengan sudut masuk tidak tepat, permukaan kasar, atau jalur kawat tidak terpusat menciptakan konsentrasi tegangan yang melampaui kekuatan tarik bahan. Kualitas kawat secara langsung memengaruhi kerentanan terhadap putus; bahan yang memiliki cacat internal, segregasi, atau kerusakan sebelumnya jauh lebih rentan mengalami kegagalan mendadak selama proses drawing. Die harus diperiksa secara rutin untuk pola keausan, dipoles guna mempertahankan permukaan halus, dan diganti ketika keausan mencapai ambang kritis agar kualitas kawat tetap konsisten sepanjang proses produksi.
Manajemen Tegangan dan Pelumasan
Manajemen tegangan yang tidak tepat merupakan penyebab utama patah pada operasi penarikan kawat halus. Tegangan berlebih mempercepat pengerasan akibat deformasi dan menimbulkan retakan mikro pada kawat, sedangkan tegangan tidak cukup menyebabkan perilaku penarikan tidak stabil serta diameter kawat yang tidak konsisten. Pengendalian presisi yang efektif memerlukan penyesuaian dinamis tegangan berdasarkan umpan balik kawat secara waktu nyata dan sifat material. Kualitas pelumas serta cara aplikasinya secara langsung memengaruhi integritas permukaan dan pembuangan panas; pelumas yang tidak memadai atau terdegradasi meningkatkan gesekan, menaikkan suhu penarikan, dan melemahkan sifat mekanis kawat. Pelumasan yang tepat mengurangi koefisien gesekan, membantu pembuangan panas selama penarikan, serta membentuk lapisan pelindung yang mencegah kontak langsung antara logam dan die.
Mengoptimalkan Parameter Pengendalian Presisi
Koordinasi Rasio Reduksi dan Kecepatan Penarikan
Rasio reduksi—persentase pengurangan luas penampang per proses penarikan—secara langsung memengaruhi distribusi tegangan dan kemungkinan putus. Penarikan kawat halus memerlukan rasio reduksi yang dikalibrasi secara cermat guna menghindari perubahan geometris mendadak serta menjaga laju regangan yang konsisten di setiap tahap. Kecepatan penarikan harus diselaraskan dengan rasio reduksi agar tersedia waktu yang cukup untuk relaksasi tegangan dan pembentukan lapisan pelumas yang memadai. Sistem kontrol presisi yang menyesuaikan kecepatan berdasarkan umpan balik kawat dan kinerja die secara signifikan menurunkan tingkat putus dibandingkan operasi kecepatan tetap. Penarikan multi-tahap dengan proses anil antara tahap memungkinkan kawat yang mengalami work hardening mengalami rekristalisasi, sehingga daktilitasnya pulih dan risiko putus pada tahap selanjutnya berkurang.
Pengelolaan Suhu Selama Proses Penarikan
Penggambaran menghasilkan panas gesekan yang signifikan, sehingga meningkatkan suhu kawat dan menurunkan sifat mekanisnya jika tidak dikelola secara tepat. Pengendalian suhu melalui sistem pendinginan presisi dan pelumasan yang dioptimalkan berkorelasi langsung dengan hasil kualitas kawat. Mesin penggambar kawat halus yang dilengkapi pemantauan termal mampu mendeteksi anomali suhu sebelum menyebabkan degradasi material. Menjaga suhu kawat dalam jendela pemrosesan optimal material mencegah baik kerapuhan akibat pendinginan berlebih maupun penurunan kekuatan akibat terlalu panas. Mesin canggih mengintegrasikan sensor suhu waktu nyata bersama penyesuaian otomatis kecepatan dan pelumasan guna mempertahankan kondisi termal yang konsisten di seluruh tahap penggambaran.
Pemilihan dan Persiapan Bahan Kawat
Inspeksi dan Pengkondisian Bahan Masukan
Pencegahan putusnya kawat dimulai sebelum bahan memasuki mesin penarik kawat halus. Batang kawat masukan harus diperiksa untuk cacat permukaan, rongga internal, dan konsistensi komposisi bahan yang dapat mengurangi kinerja penarikan. Proses-anil awal mempersiapkan bahan yang mengalami pengerasan regangan dengan mengurangi batas butir dan memulihkan keuletannya. Analisis komposisi kimia memastikan kawat mengandung kadar karbon, unsur paduan, dan pengotor yang sesuai untuk aplikasi yang dituju. Pembersihan permukaan menghilangkan kerak dan kontaminan yang dapat merusak die atau menciptakan titik tegangan selama proses penarikan. Pengkondisian bahan pada tahap hulu secara langsung menentukan kerentanan terhadap putus sepanjang operasi penarikan kawat halus berikutnya.
Integrasi Pengendalian Presisi dengan Sifat Bahan
Bahan-bahan berbeda menunjukkan karakteristik penguatan-regangan yang berbeda, sehingga memerlukan penyesuaian pengendalian presisi selama proses penarikan kawat halus. Paduan tembaga, baja tahan karat, dan bahan khusus masing-masing memerlukan rasio reduksi spesifik, profil tegangan, serta strategi pelumasan yang berbeda. Parameter mesin penarikan kawat halus harus dikonfigurasi berdasarkan sifat tarik bahan, karakteristik elongasi, dan data kinerja historis. Operator yang terlatih dalam ilmu material dapat memperkirakan risiko putus dan menyesuaikan pengaturan kendali presisi secara proaktif sebelum kegagalan terjadi. Catatan kinerja bahan yang terdokumentasi memungkinkan optimalisasi sistematis parameter penarikan untuk setiap kombinasi paduan dan diameter.
Tanya Jawab
Fitur pengendalian presisi spesifik apa yang paling efektif mengurangi risiko putus?
Sistem penyesuaian ketegangan dinamis yang merespons umpan balik kawat secara waktu nyata memberikan pengurangan putus kawat paling signifikan. Mekanisme kontrol presisi yang menyelaraskan kecepatan penarikan dengan rasio reduksi serta memantau suhu kawat mencegah konsentrasi tegangan yang menyebabkan kegagalan. Mesin penarik kawat halus canggih mengintegrasikan berbagai sensor umpan balik untuk mendeteksi kondisi tidak normal dan menyesuaikan parameter secara otomatis sebelum terjadi putus kawat. Sistem pengendali aliran pelumas yang menjaga ketebalan lapisan pelumas tetap konsisten di seluruh tahap penarikan juga secara signifikan mengurangi tingkat putus kawat dibandingkan sistem konvensional.
Seberapa sering mati harus diganti untuk mempertahankan kualitas kawat optimal?
Jadwal penggantian die bergantung pada jenis material, kecepatan drawing, dan kualitas pelumasan, tetapi umumnya dilakukan setelah memproses 50.000 hingga 200.000 meter kawat. Operasi drawing kawat halus dengan persyaratan toleransi presisi memerlukan penggantian die lebih sering guna menjaga akurasi dimensi dan mencegah putus akibat kerusakan permukaan. Keputusan penggantian sebaiknya didasarkan pada inspeksi visual terhadap pola keausan, penurunan kilap, atau pembentukan kawah—bukan berdasarkan interval waktu yang kaku. Mesin drawing kawat halus yang dilengkapi sistem pemantauan kondisi die dapat memberi peringatan kepada operator ketika kontrol presisi mulai terganggu, sehingga memicu penggantian preventif sebelum tingkat putus meningkat.
Apakah annealing antara dapat secara signifikan mengurangi putus selama proses drawing?
Pemanasan antara terbukti sangat efektif untuk bahan yang memerlukan pengurangan diameter signifikan, karena mengurangi pengerasan akibat deformasi yang terakumulasi dan memulihkan daktilitas kawat di antara tahapan. Penarikan kawat halus bertahap ganda dengan siklus pemanasan mengurangi tegangan per tarikan individu, sehingga memungkinkan total pengurangan lebih tinggi tanpa melebihi batas material. Siklus pemanasan meningkatkan waktu proses keseluruhan namun secara drastis mengurangi tingkat putus dan meningkatkan kualitas akhir kawat. Mesin penarikan kawat halus terintegrasi dengan kemampuan pemanasan bawaan memberikan kendali optimal terhadap profil suhu dan laju pendinginan, menjadikan penarikan bertahap ganda layak secara ekonomis sekaligus unggul secara teknis.

