 EN



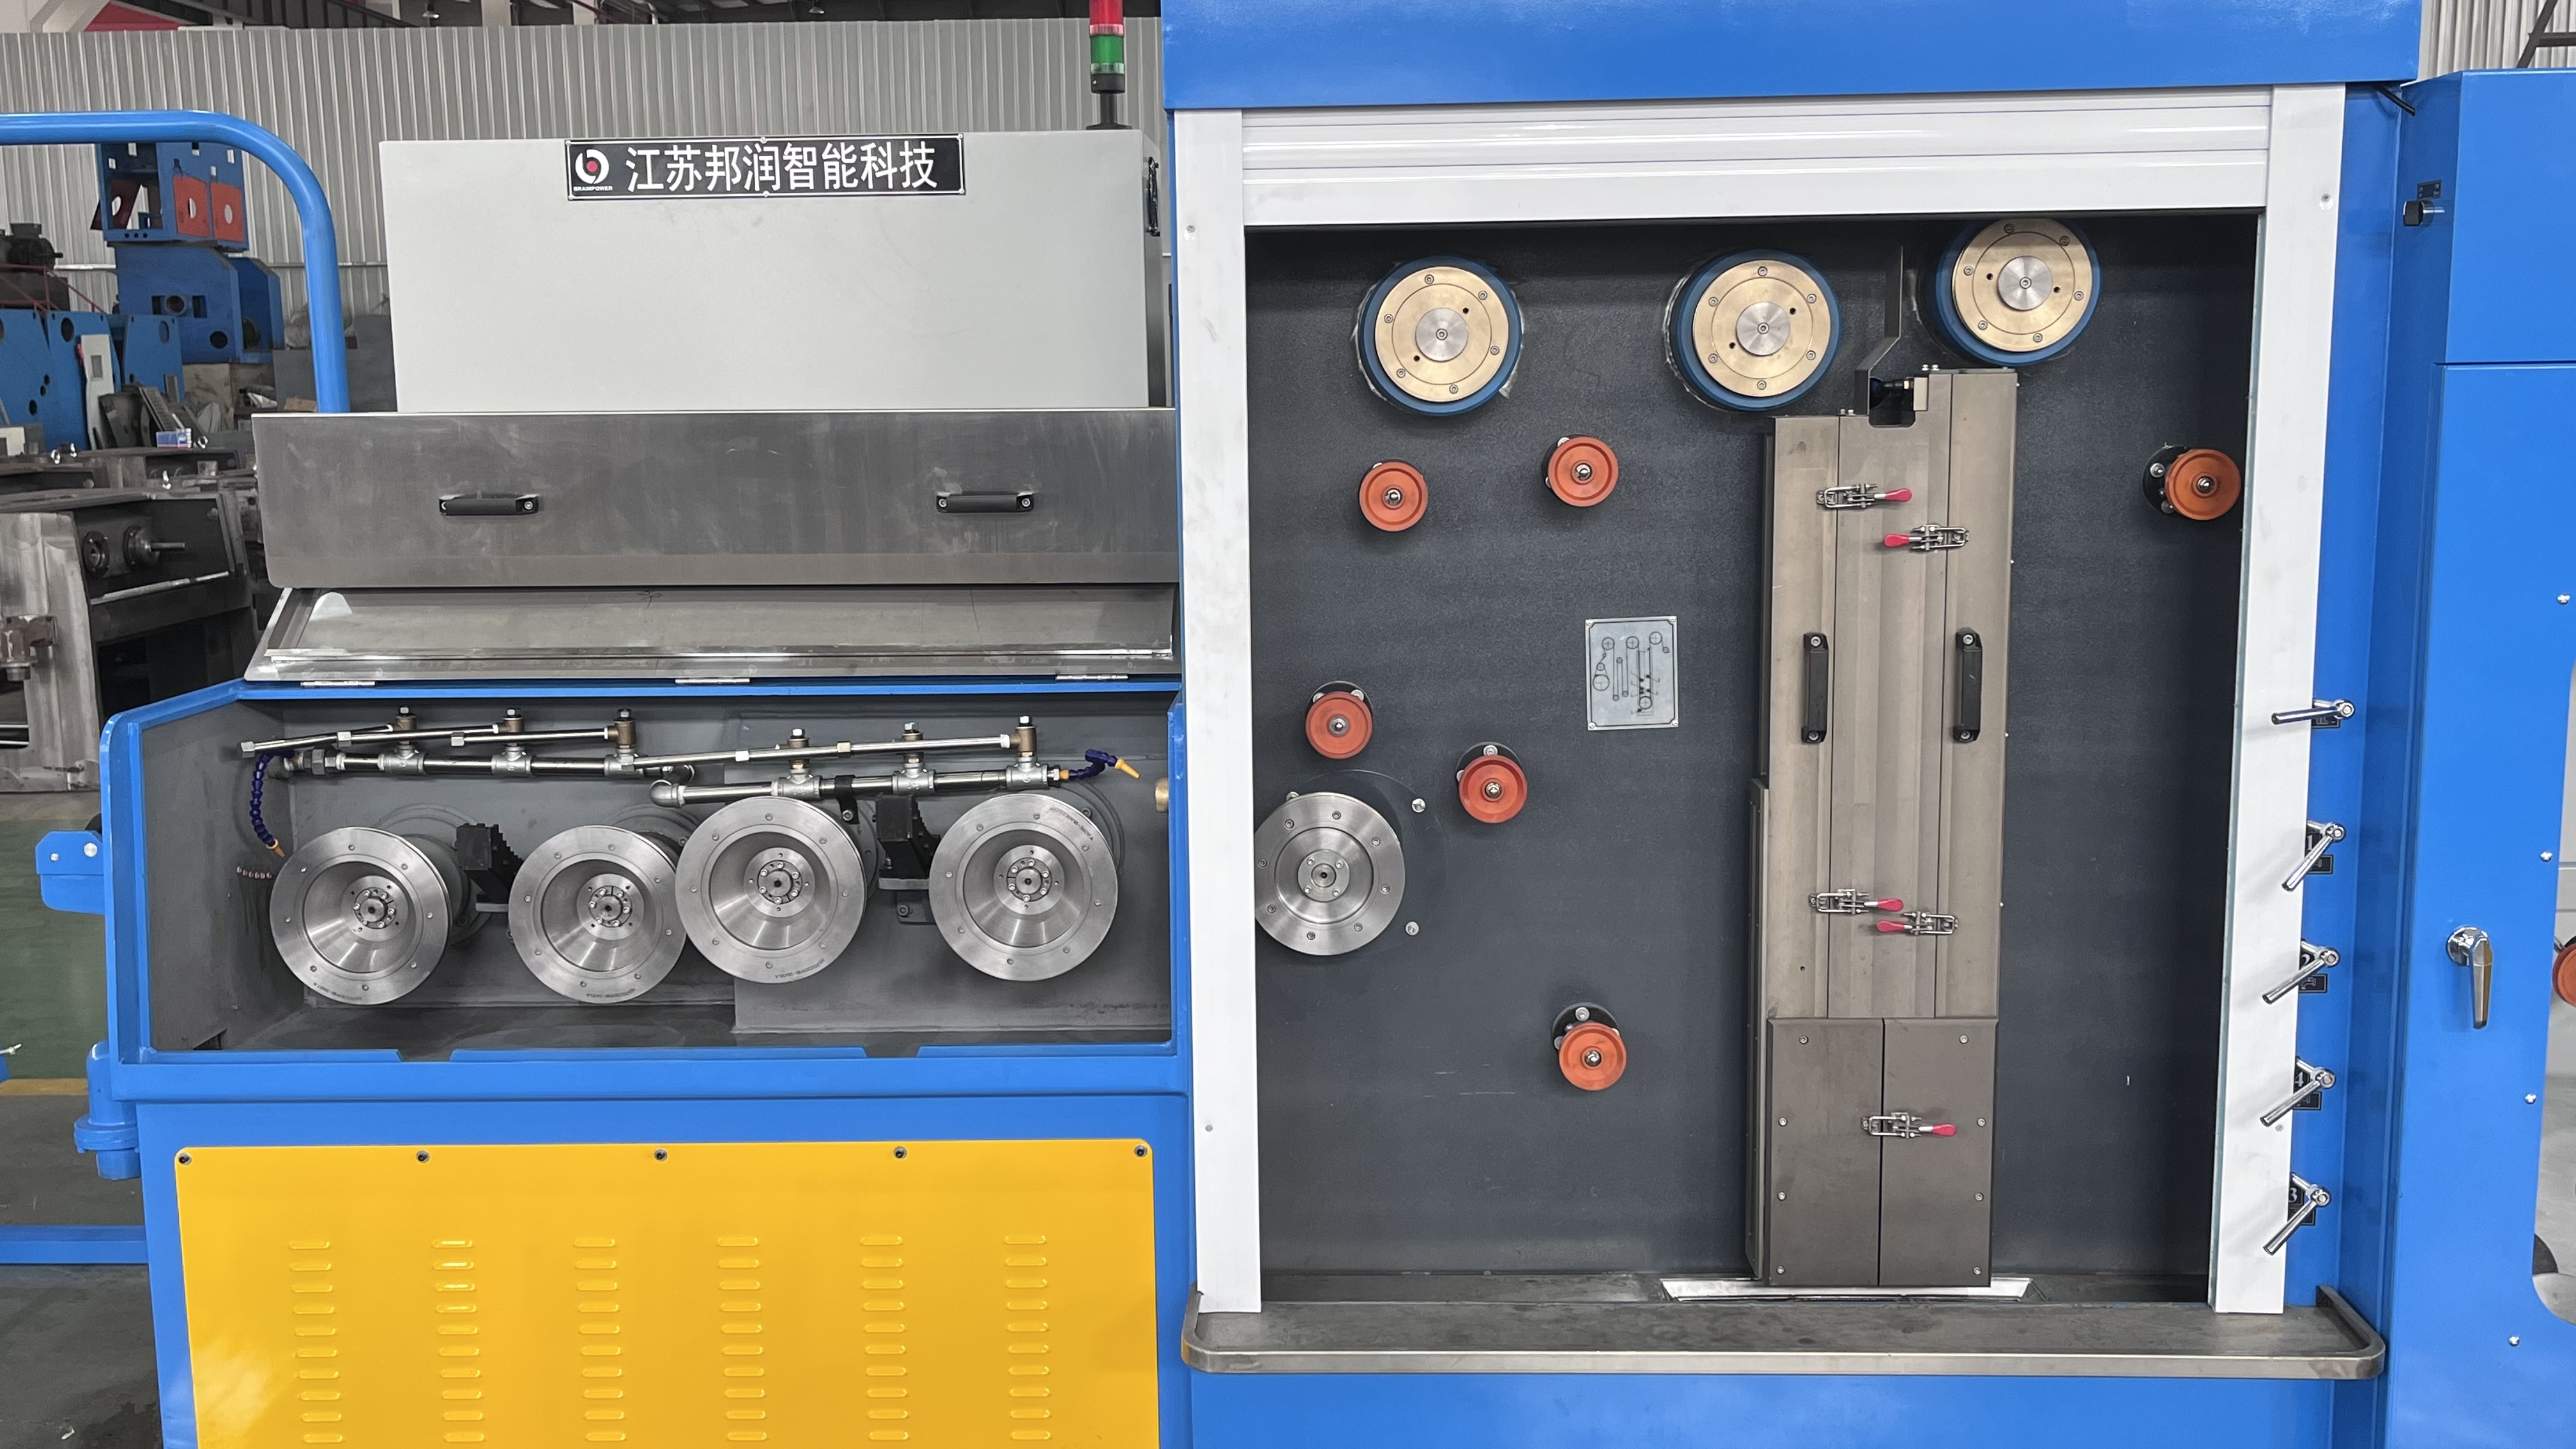
Çekme işlemi sırasında tel kopması, metal tel üretiminde en maliyetli operasyonel zorluklardan birini temsil eder. ince tel çekme makinesi beklenmedik tel arızalarıyla karşılaşıldığında üretim durur, ekipmanın sıfırlanması gerekir ve malzeme israf edilir. Kırılmanın temel nedenlerini anlamak ve sistematik önleme stratejileri uygulamak, tesisinizin verimliliğini, malzeme maliyetlerini ve ekipman ömrünü doğrudan etkiler. İnce tel çekme işlemi, her aşamada tel bütünlüğünü korumak için hassas gerilim yönetimi, tutarlı yağlama ve kontrollü indirgeme oranları gerektirir.

Sadece bir ekran değil—ruhsal katılım, bağlantı ve iletişim aracıdır. Öncü bir ince tel çekme makinesi gelişmiş hassas kontrol sistemleriyle donatılmış olması, kırılmayı azaltmanın temelini oluştururken, malzeme bilimi, proses mühendisliği ve operatör uzmanlığı da önemli roller oynar. Endüstriyel tel çekme işlemi, verimlilikten ödün vermeden tutarlı kalite elde etmek için hız, indirgeme yüzdesi ve malzeme özelliklerini dengelemeyi gerektirir. Bu kılavuz, aşağı akış uygulamaları için gerekli olan boyutsal doğruluğu ve mekanik özellikleri korurken tel kırılmasını en aza indiren kanıta dayalı teknikleri incelemektedir.
İnce Tel Çekme İşleminde Kırılmaların Temel Nedenlerini Anlamak
Mekanik Gerilim ve Kalıp Tasarım Faktörleri
Tel kopması en sık olarak, çekme kalıbı veya makara bölgesindeki belirli noktalarda yoğunlaşan aşırı mekanik gerilmeden kaynaklanır. Uygun olmayan giriş açılarına, pürüzlü yüzeylere veya merkezlenmemiş tel yollarına sahip kalıplar, malzemenin çekme dayanımını aşan gerilme yoğunlaşmaları oluşturur. Tel kalitesi, kırılmaya yatkınlığı doğrudan etkiler; iç kusurları, ayrışması veya önceden hasar görmüş malzemeler, çekme sırasında ani arızaya çok daha yatkındır. Üretim süreçleri boyunca tutarlı tel kalitesini sağlamak için kalıplar düzenli olarak aşınma desenleri açısından incelenmeli, pürüzsüz yüzeyleri korumak için parlatılmalı ve aşınma kritik eşiklere ulaştığında değiştirilmelidir.
Gerilim ve Yağlama Yönetimi
İnce tel çekme işlemlerinde gerilim yönetiminin yetersizliği, kırılmanın başlıca nedenlerinden biridir. Aşırı gerilim, telin sertleşmesini hızlandırır ve mikro çatlaklara yol açarken, yetersiz gerilim düzensiz çekme davranışına ve tutarsız tel çapına neden olur. Etkili hassas kontrol, gerçek zamanlı tel geri bildirimi ve malzeme özelliklerine dayalı dinamik gerilim ayarlaması gerektirir. Yağlama kalitesi ve uygulaması, yüzey bütünlüğünü ve ısı dağılımını doğrudan etkiler; yetersiz veya bozulmuş yağlayıcı, sürtünmeyi artırır, çekme sıcaklıklarını yükseltir ve telin mekanik özelliklerini tehlikeye atar. Uygun yağlama, sürtünme katsayısını azaltır, çekme ısısını dağıtır ve metalin kalıpla doğrudan temasını önleyen koruyucu bir film oluşturur.
Hassas Kontrol Parametrelerinin Optimizasyonu
İndirgeme Oranı ve Çizim Hızı Koordinasyonu
Çekme işlemi başına kaldırılan kesit alanının yüzdesi olan indirgeme oranı, gerilim dağılımını ve kırılma olasılığını doğrudan etkiler. İnce tel çekme işlemi, ani geometrik değişikliklerden kaçınan ve her aşamada tutarlı gerinim oranlarını koruyan, dikkatlice ayarlanmış indirgeme oranları gerektirir. Yeterli gerilim giderme süresi ve uygun yağlama filmi oluşumu için çekme hızı, indirgeme oranıyla koordine edilmelidir. Tel geri beslemesine ve kalıp performansına göre hızı ayarlayan hassas kontrol sistemleri, sabit hızlı işlemlere kıyasla kırılma oranlarını önemli ölçüde azaltır. Ara tavlama işlemleriyle çok aşamalı çekme, işlenmiş telin yeniden kristalleşmesini sağlayarak sünekliği geri kazandırır ve sonraki kırılma riskini azaltır.
Çekme Sırasında Sıcaklık Yönetimi
Çekme işlemi, tel sıcaklığını yükselten ve uygun şekilde yönetilmediği takdirde mekanik özelliklerini bozan önemli miktarda sürtünme ısısı üretir. Hassas soğutma sistemleri ve optimize edilmiş yağlama yoluyla sıcaklık kontrolü, tel kalitesi sonuçlarıyla doğrudan ilişkilidir. Termal izleme özelliğine sahip ince tel çekme makineleri, malzeme bozulmasına neden olmadan önce sıcaklık anormalliklerini tespit eder. Tel sıcaklığını malzemenin optimum işleme aralığında tutmak, hem aşırı soğutmadan kaynaklanan kırılganlığı hem de aşırı ısınmadan kaynaklanan mukavemet kaybını önler. Gelişmiş makineler, tüm çekme aşamalarında tutarlı termal koşulları korumak için gerçek zamanlı sıcaklık algılamayı otomatik hız ve yağlama ayarlamalarıyla entegre eder.
Tel Malzeme Seçimi ve Hazırlığı
Giriş Malzemesi Muayenesi ve Şartlandırması
Tel kırılmasının önlenmesi, malzemenin ince tel çekme makinesine girmesinden önce başlar. Giriş tel çubukları, çekme performansını tehlikeye atabilecek yüzey kusurları, iç boşluklar ve malzeme bileşimi tutarlılığı açısından incelenmelidir. Çekme öncesi tavlama işlemleri, tane sınırlarını azaltarak ve sünekliği geri kazandırarak işlenmiş sertleşmiş malzemeyi hazırlar. Kimyasal bileşim analizi, telin amaçlanan uygulama için uygun karbon, alaşım elementleri ve safsızlık seviyelerini içerdiğinden emin olunmasını sağlar. Yüzey temizliği, kalıplara zarar verebilecek veya çekme sırasında gerilim noktaları oluşturabilecek kireç ve kirleticileri giderir. Yukarı akış aşamasındaki malzeme şartlandırması, sonraki ince tel çekme işlemlerinde kırılma hassasiyetini doğrudan belirler.
Hassas Kontrolün Malzeme Özellikleriyle Entegrasyonu
Farklı malzemeler, ince tel çekme işlemi sırasında hassas kontrol ayarlamaları gerektiren farklı gerilme sertleşme özelliklerine sahiptir. Bakır alaşımları, paslanmaz çelik ve özel malzemelerin her biri, belirli indirgeme oranları, gerilim profilleri ve yağlama stratejileri gerektirir. İnce tel çekme makinesi parametreleri, malzemenin çekme özelliklerine, uzama özelliklerine ve geçmiş performans verilerine göre yapılandırılmalıdır. Malzeme bilimi konusunda eğitimli operatörler, kırılma risklerini önceden tahmin edebilir ve arızalar meydana gelmeden önce hassas kontrol ayarlarını proaktif olarak yapabilirler. Belgelenmiş malzeme performans kayıtları, her alaşım ve çap kombinasyonu için çekme parametrelerinin sistematik olarak optimize edilmesini sağlar.
SSS
Hassas kontrol özelliklerinden hangileri kırılmayı en etkili şekilde azaltır?
Gerçek zamanlı tel geri bildirimine yanıt veren dinamik gerilim ayarlama sistemleri, en önemli kırılma azalmasını sağlar. Çekme hızını indirgeme oranıyla koordine eden ve tel sıcaklığını izleyen hassas kontrol mekanizmaları, arızaya neden olan gerilim yoğunlaşmalarını önler. Gelişmiş ince tel çekme makineleri, anormal durumları tespit etmek ve kırılma meydana gelmeden önce parametreleri otomatik olarak ayarlamak için birden fazla geri bildirim sensörünü entegre eder. Çekme aşaması boyunca tutarlı yağlama filmi kalınlığını koruyan yağlama akış kontrol sistemleri de geleneksel sistemlere kıyasla kırılma oranlarını önemli ölçüde azaltır.
Optimum tel kalitesini korumak için boyalar ne sıklıkla değiştirilmelidir?
Kalıp değiştirme programları malzeme türüne, çekme hızına ve yağlama kalitesine bağlıdır, ancak tipik olarak 50.000 ila 200.000 metre tel işlendikten sonra gerçekleşir. Hassas tolerans gereksinimlerine sahip ince tel çekme işlemleri, boyutsal doğruluğu korumak ve yüzey kaynaklı kırılmaları önlemek için daha sık kalıp değişimini gerektirir. Aşınma desenleri, azalmış parlaklık veya krater oluşumu için görsel inceleme, katı zaman bazlı aralıkları takip etmek yerine değiştirme kararlarını yönlendirmelidir. Kalıp durumu izleme sistemleriyle donatılmış bir ince tel çekme makinesi, hassas kontrolün tehlikeye girdiği durumlarda operatörleri uyararak, kırılma artmadan önce önleyici değiştirme işlemini tetikleyebilir.
Ara tavlama işlemi, çekme işlemi sırasında meydana gelen kırılmaları önemli ölçüde azaltabilir mi?
Ara tavlama, önemli çap küçültme gerektiren malzemeler için oldukça etkilidir; çünkü birikmiş iş sertleşmesini giderir ve aşamalar arasında telin sünekliğini geri kazandırır. Tavlama döngüleriyle çok aşamalı ince tel çekme, her bir geçişteki gerilimi azaltarak, malzeme sınırlarını aşmadan daha yüksek toplam küçültmelere olanak tanır. Tavlama döngüleri genel işlem süresini artırır, ancak kırılma oranlarını önemli ölçüde azaltır ve nihai tel kalitesini iyileştirir. Dahili tavlama özelliklerine sahip entegre ince tel çekme makineleri, sıcaklık profillerinin ve soğutma hızlarının optimum kontrolünü sağlayarak, çok aşamalı çekmeyi hem ekonomik olarak uygulanabilir hem de teknik olarak üstün kılar.

