 EN



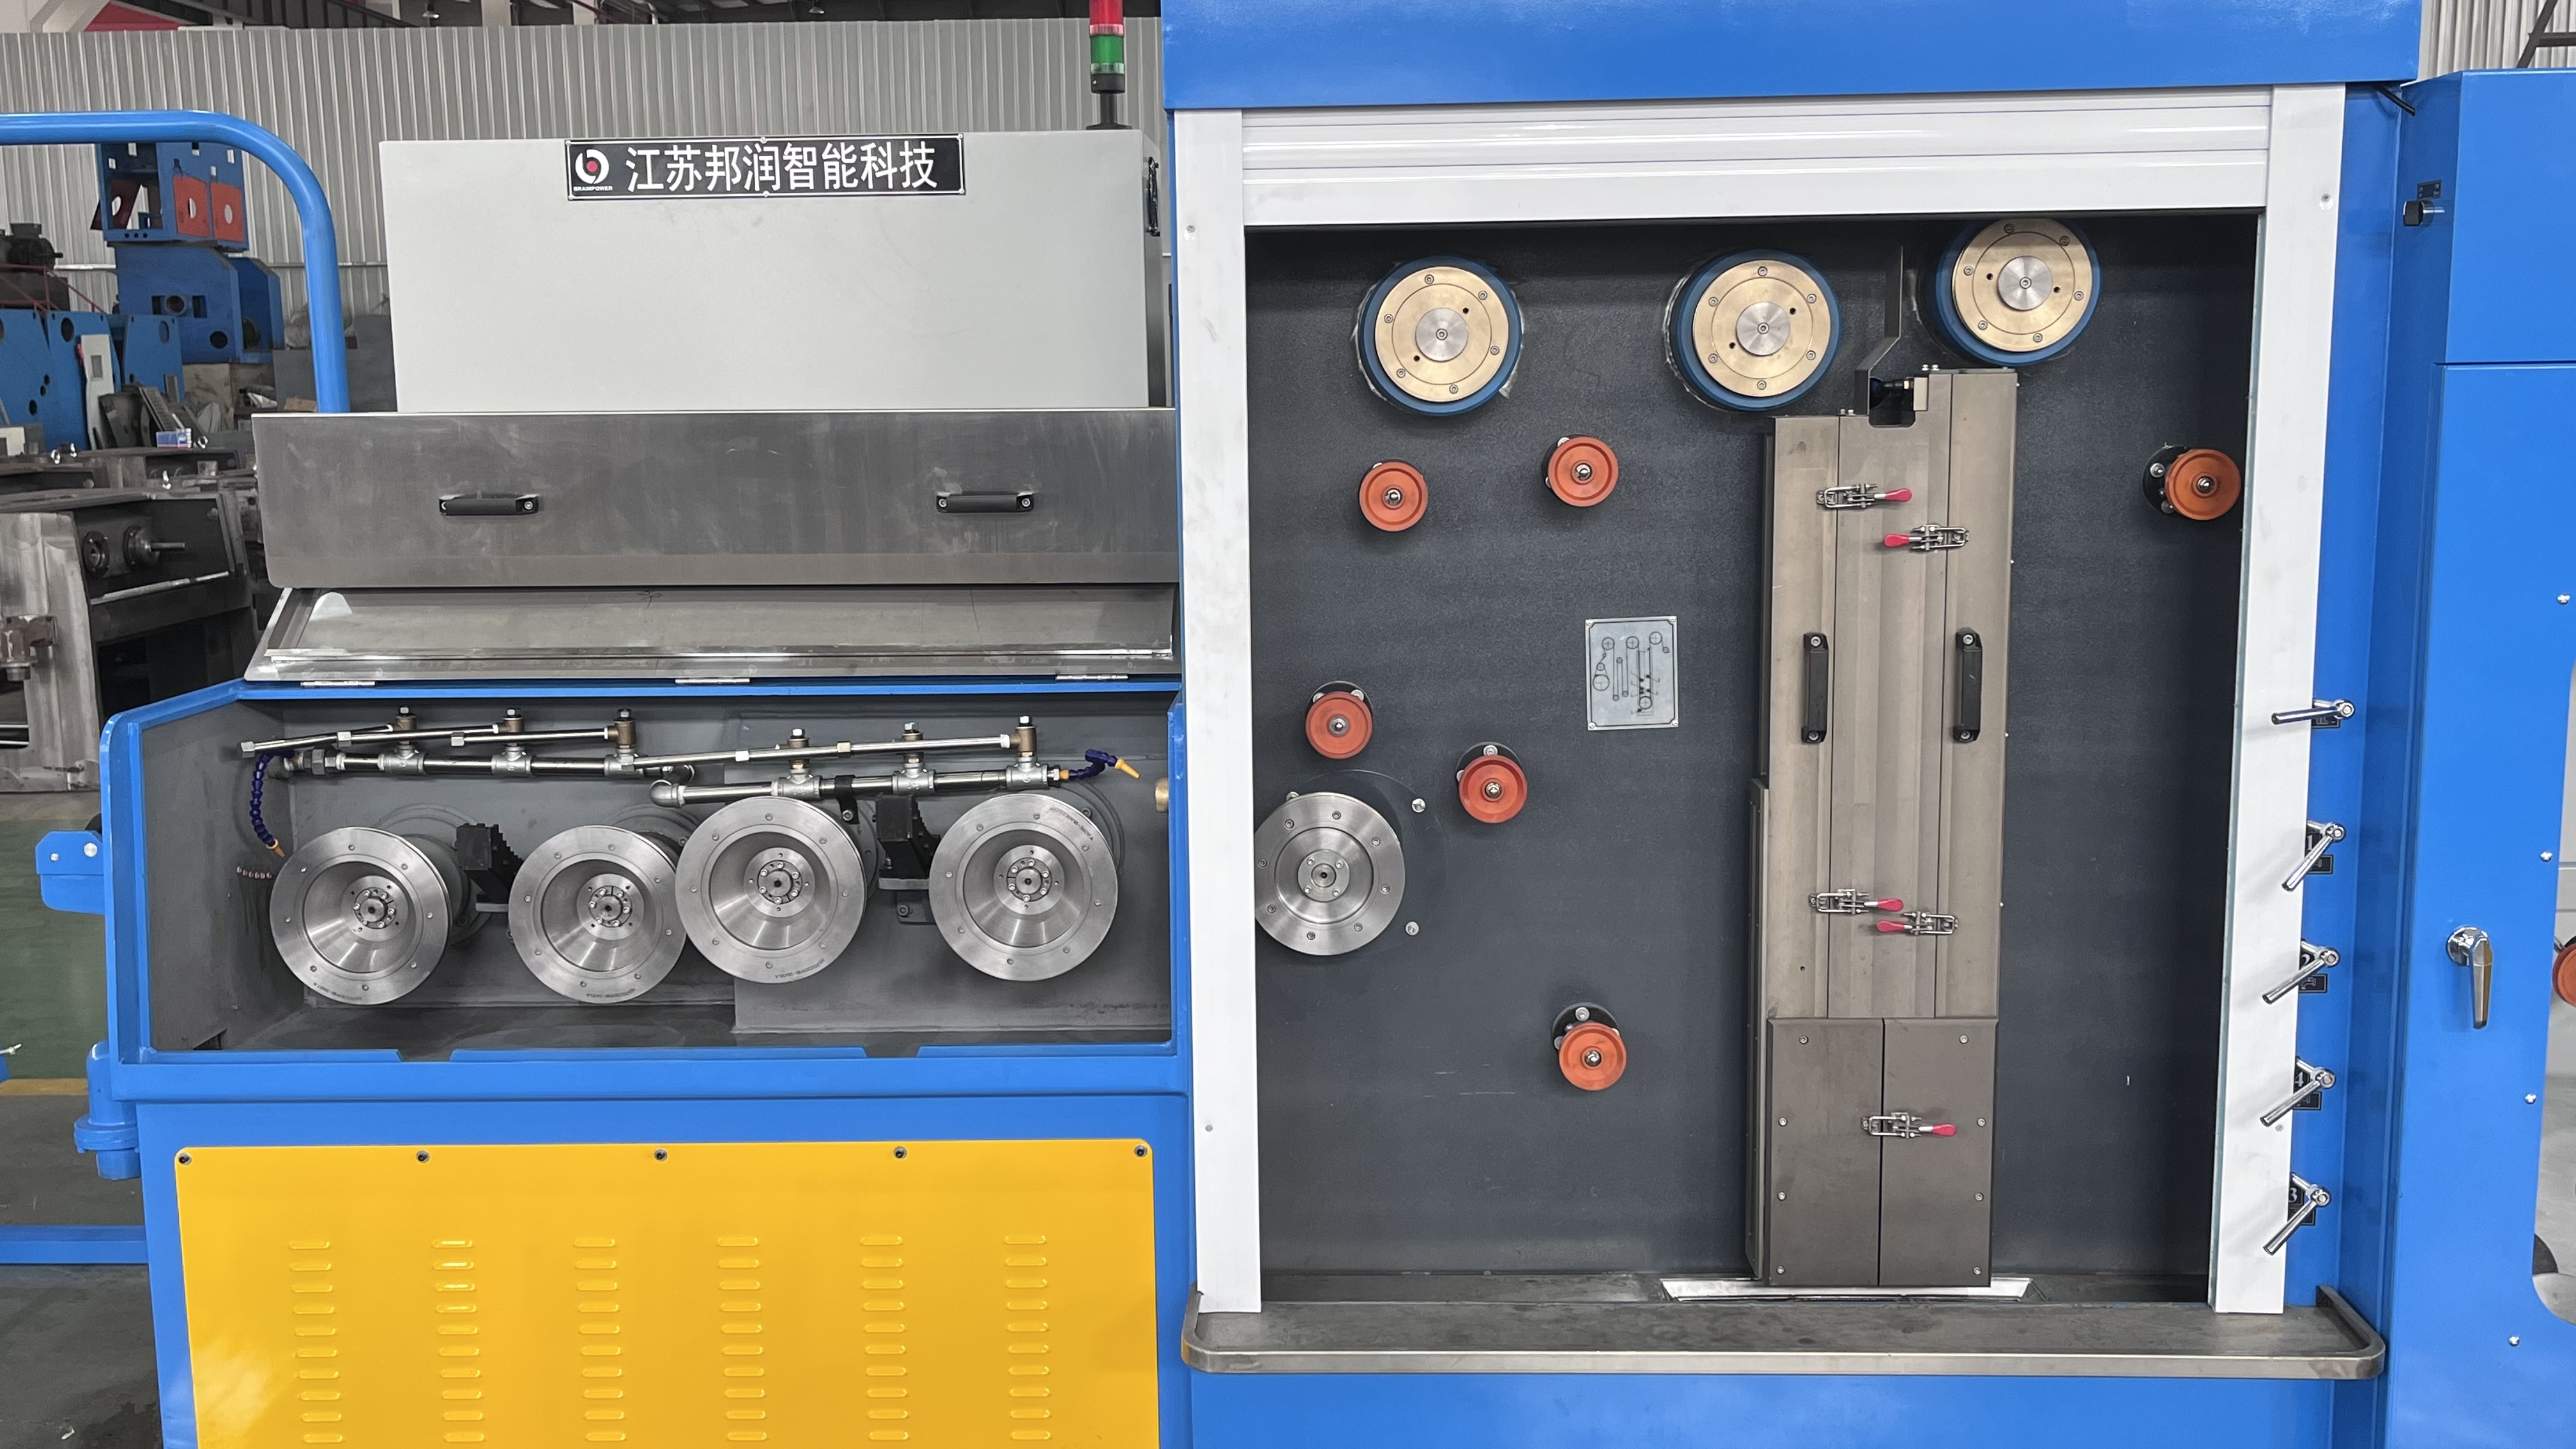
Обрыв проволоки в процессе волочения представляет собой одну из самых затратных операционных проблем в производстве металлической проволоки. Когда машина для тонкого волочения проволоки сталкивается с неожиданным обрывом проволоки, производство останавливается, оборудование требует сброса настроек, а материал расходуется впустую. Понимание коренных причин обрыва и внедрение системных стратегий предотвращения напрямую влияет на производительность вашего предприятия, себестоимость материалов и срок службы оборудования. Процесс волочения тонкой проволоки требует точного контроля натяжения, стабильной смазки и регулируемых коэффициентов уменьшения поперечного сечения для сохранения целостности проволоки на каждом этапе.

Современная машина для тонкого волочения проволоки оснащён передовыми системами точного управления, что создаёт основу для снижения обрывов, однако на результат также существенно влияют наука о материалах, инженерия процессов и квалификация операторов. Промышленная волочение проволоки требует баланса между скоростью, процентом редукции и свойствами материала для обеспечения стабильного качества без ущерба для производительности. В этом руководстве рассматриваются методы, подтверждённые научными данными, позволяющие минимизировать обрывы проволоки при сохранении размерной точности и механических свойств, необходимых для последующих этапов обработки.
Понимание коренных причин обрывов при волочении тонкой проволоки
Факторы механического напряжения и конструкции волоки
Разрыв проволоки чаще всего возникает из-за чрезмерных механических напряжений, сосредоточенных в определённых точках области волочильной матрицы или барабана. Матрицы с неправильными углами входа, шероховатыми поверхностями или несоосными траекториями проволоки создают концентрации напряжений, превышающие предел прочности материала. Качество проволоки напрямую влияет на склонность к разрыву: материалы с внутренними дефектами, ликвацией или ранее полученным повреждением значительно чаще подвержены внезапному разрушению в процессе волочения. Матрицы необходимо регулярно проверять на наличие следов износа, полировать для поддержания гладкости поверхностей и заменять при достижении критических порогов износа, чтобы обеспечить стабильное качество проволоки на протяжении всей производственной партии.
Управление натяжением и смазкой
Неправильное управление натяжением является основной причиной обрывов при волочении тонкой проволоки. Избыточное натяжение ускоряет наклёп и вызывает образование микротрещин в проволоке, тогда как недостаточное натяжение приводит к нестабильному процессу волочения и непостоянству диаметра проволоки. Эффективный точный контроль требует динамической коррекции натяжения на основе обратной связи в реальном времени от проволоки и характеристик материала. Качество смазки и способ её нанесения напрямую влияют на целостность поверхности и отвод тепла; недостаточное или деградировавшее смазочное средство повышает трение, увеличивает температуру волочения и ухудшает механические свойства проволоки. Правильная смазка снижает коэффициент трения, обеспечивает отвод тепла, выделяющегося при волочении, и создаёт защитную плёнку, предотвращающую прямой контакт металла с матрицей.
Оптимизация параметров точного контроля
Согласование степени редукции и скорости волочения
Коэффициент редукции — процент уменьшения площади поперечного сечения за один проход волочения — напрямую влияет на распределение напряжений и вероятность обрыва. При волочении тонкой проволоки требуется тщательно выверенная поэтапная редукция, исключающая резкие геометрические изменения и обеспечивающая стабильную скорость деформации на каждом этапе. Скорость волочения должна быть согласована с коэффициентом редукции, чтобы обеспечить достаточное время для релаксации напряжений и формирования адекватной смазочной плёнки. Системы прецизионного управления, корректирующие скорость на основе обратной связи от проволоки и данных о состоянии фильеры, значительно снижают частоту обрывов по сравнению с режимами работы с фиксированной скоростью. Многоступенчатое волочение с промежуточным отжигом позволяет проволоке, упрочнённой пластической деформацией, пройти рекристаллизацию, восстановив пластичность и тем самым снизив риск последующих обрывов.
Контроль температуры во время протяжки
Процесс волочения вызывает значительное трение, выделяющее тепло, что повышает температуру проволоки и ухудшает её механические свойства, если не обеспечить надлежащий контроль. Управление температурой с помощью прецизионных систем охлаждения и оптимизированной смазки напрямую влияет на качество готовой проволоки. Станки для волочения тонкой проволоки, оснащённые системами термоконтроля, обнаруживают отклонения температуры до того, как они приведут к деградации материала. Поддержание температуры проволоки в пределах оптимального технологического окна конкретного материала предотвращает как хрупкость из-за чрезмерного охлаждения, так и потерю прочности из-за перегрева. Современные станки интегрируют датчики температуры в реальном времени с автоматической корректировкой скорости и подачи смазки, обеспечивая стабильные тепловые условия на всех этапах волочения.
Выбор и подготовка материала для проволоки
Входной контроль и кондиционирование материала
Предотвращение обрывов проволоки начинается до того, как материал поступает в станок для тонкой волочения. Входная проволока-катанка должна быть проверена на наличие поверхностных дефектов, внутренних пустот и неоднородности химического состава, которые могут ухудшить процесс волочения. Процессы предварительного отжига перед волочением готовят упрочнённый холодной деформацией материал путём уменьшения количества границ зёрен и восстановления пластичности. Анализ химического состава гарантирует, что проволока содержит необходимое количество углерода, легирующих элементов и примесей для заданного применения. Очистка поверхности удаляет окалину и загрязнения, способные повредить фильеры или вызвать концентрацию напряжений во время волочения. Подготовка материала на предшествующем этапе напрямую определяет склонность к обрывам на всех последующих операциях тонкого волочения.
Интеграция точного управления с характеристиками материала
Различные материалы обладают разными характеристиками упрочнения при деформации, что требует точной корректировки параметров управления на этапе волочения тонкой проволоки. Для медных сплавов, нержавеющей стали и специальных материалов требуются индивидуальные коэффициенты редукции, профили натяжения и стратегии смазки. Параметры станка для волочения тонкой проволоки должны настраиваться с учётом предела прочности материала, его характеристик удлинения и данных о прошлых эксплуатационных показателях. Операторы, прошедшие подготовку в области материаловедения, способны заблаговременно прогнозировать риски обрыва и оперативно корректировать параметры точного управления до возникновения отказов. Документированные записи о поведении материалов позволяют систематически оптимизировать параметры волочения для каждой комбинации сплава и диаметра.
ЧаВО
Какие конкретные функции точного управления наиболее эффективно снижают риск обрыва?
Системы динамической регулировки натяжения, реагирующие на обратную связь от проволоки в реальном времени, обеспечивают наиболее значительное снижение обрывов. Точные системы управления координируют скорость протяжки с коэффициентом редукции и контролируют температуру проволоки, предотвращая концентрацию напряжений, вызывающих разрушение. Современные станки для тонкой протяжки интегрируют несколько датчиков обратной связи для выявления аномальных условий и автоматической корректировки параметров до возникновения обрывов. Системы контроля подачи смазки, поддерживающие постоянную толщину смазочной плёнки на участке протяжки, также значительно снижают частоту обрывов по сравнению с традиционными системами.
Как часто следует заменять фильеры для поддержания оптимального качества проволоки?
Графики замены матриц зависят от типа материала, скорости протяжки и качества смазки, но обычно замена выполняется после обработки 50 000–200 000 метров проволоки. При протяжке тонкой проволоки с высокими требованиями к точности размеров замену матриц необходимо выполнять чаще, чтобы поддерживать размерную точность и предотвращать обрывы, вызванные дефектами поверхности. Решение о замене должно основываться на визуальном осмотре — выявлении следов износа, потери полировки или образования кратеров, а не на строгом соблюдении временных интервалов. Станок для протяжки тонкой проволоки, оснащённый системой контроля состояния матриц, может оповестить оператора о снижении точности управления, что позволяет выполнить профилактическую замену до увеличения числа обрывов.
Может ли промежуточный отжиг значительно снизить количество обрывов при протяжке?
Промежуточный отжиг демонстрирует высокую эффективность для материалов, требующих значительного уменьшения диаметра, поскольку он снимает накопленное наклёпывание и восстанавливает пластичность проволоки между этапами. Многопроходное волочение тонкой проволоки с циклами отжига снижает напряжение на каждый отдельный проход, что позволяет достичь более высоких суммарных степеней обжатия без превышения предельных характеристик материала. Циклы отжига увеличивают общее время процесса, однако резко снижают частоту обрывов и повышают качество готовой проволоки. Комплексные станки для волочения тонкой проволоки со встроенными возможностями отжига обеспечивают оптимальный контроль температурных профилей и скоростей охлаждения, делая многопроходное волочение одновременно экономически целесообразным и технически превосходящим.

