 EN



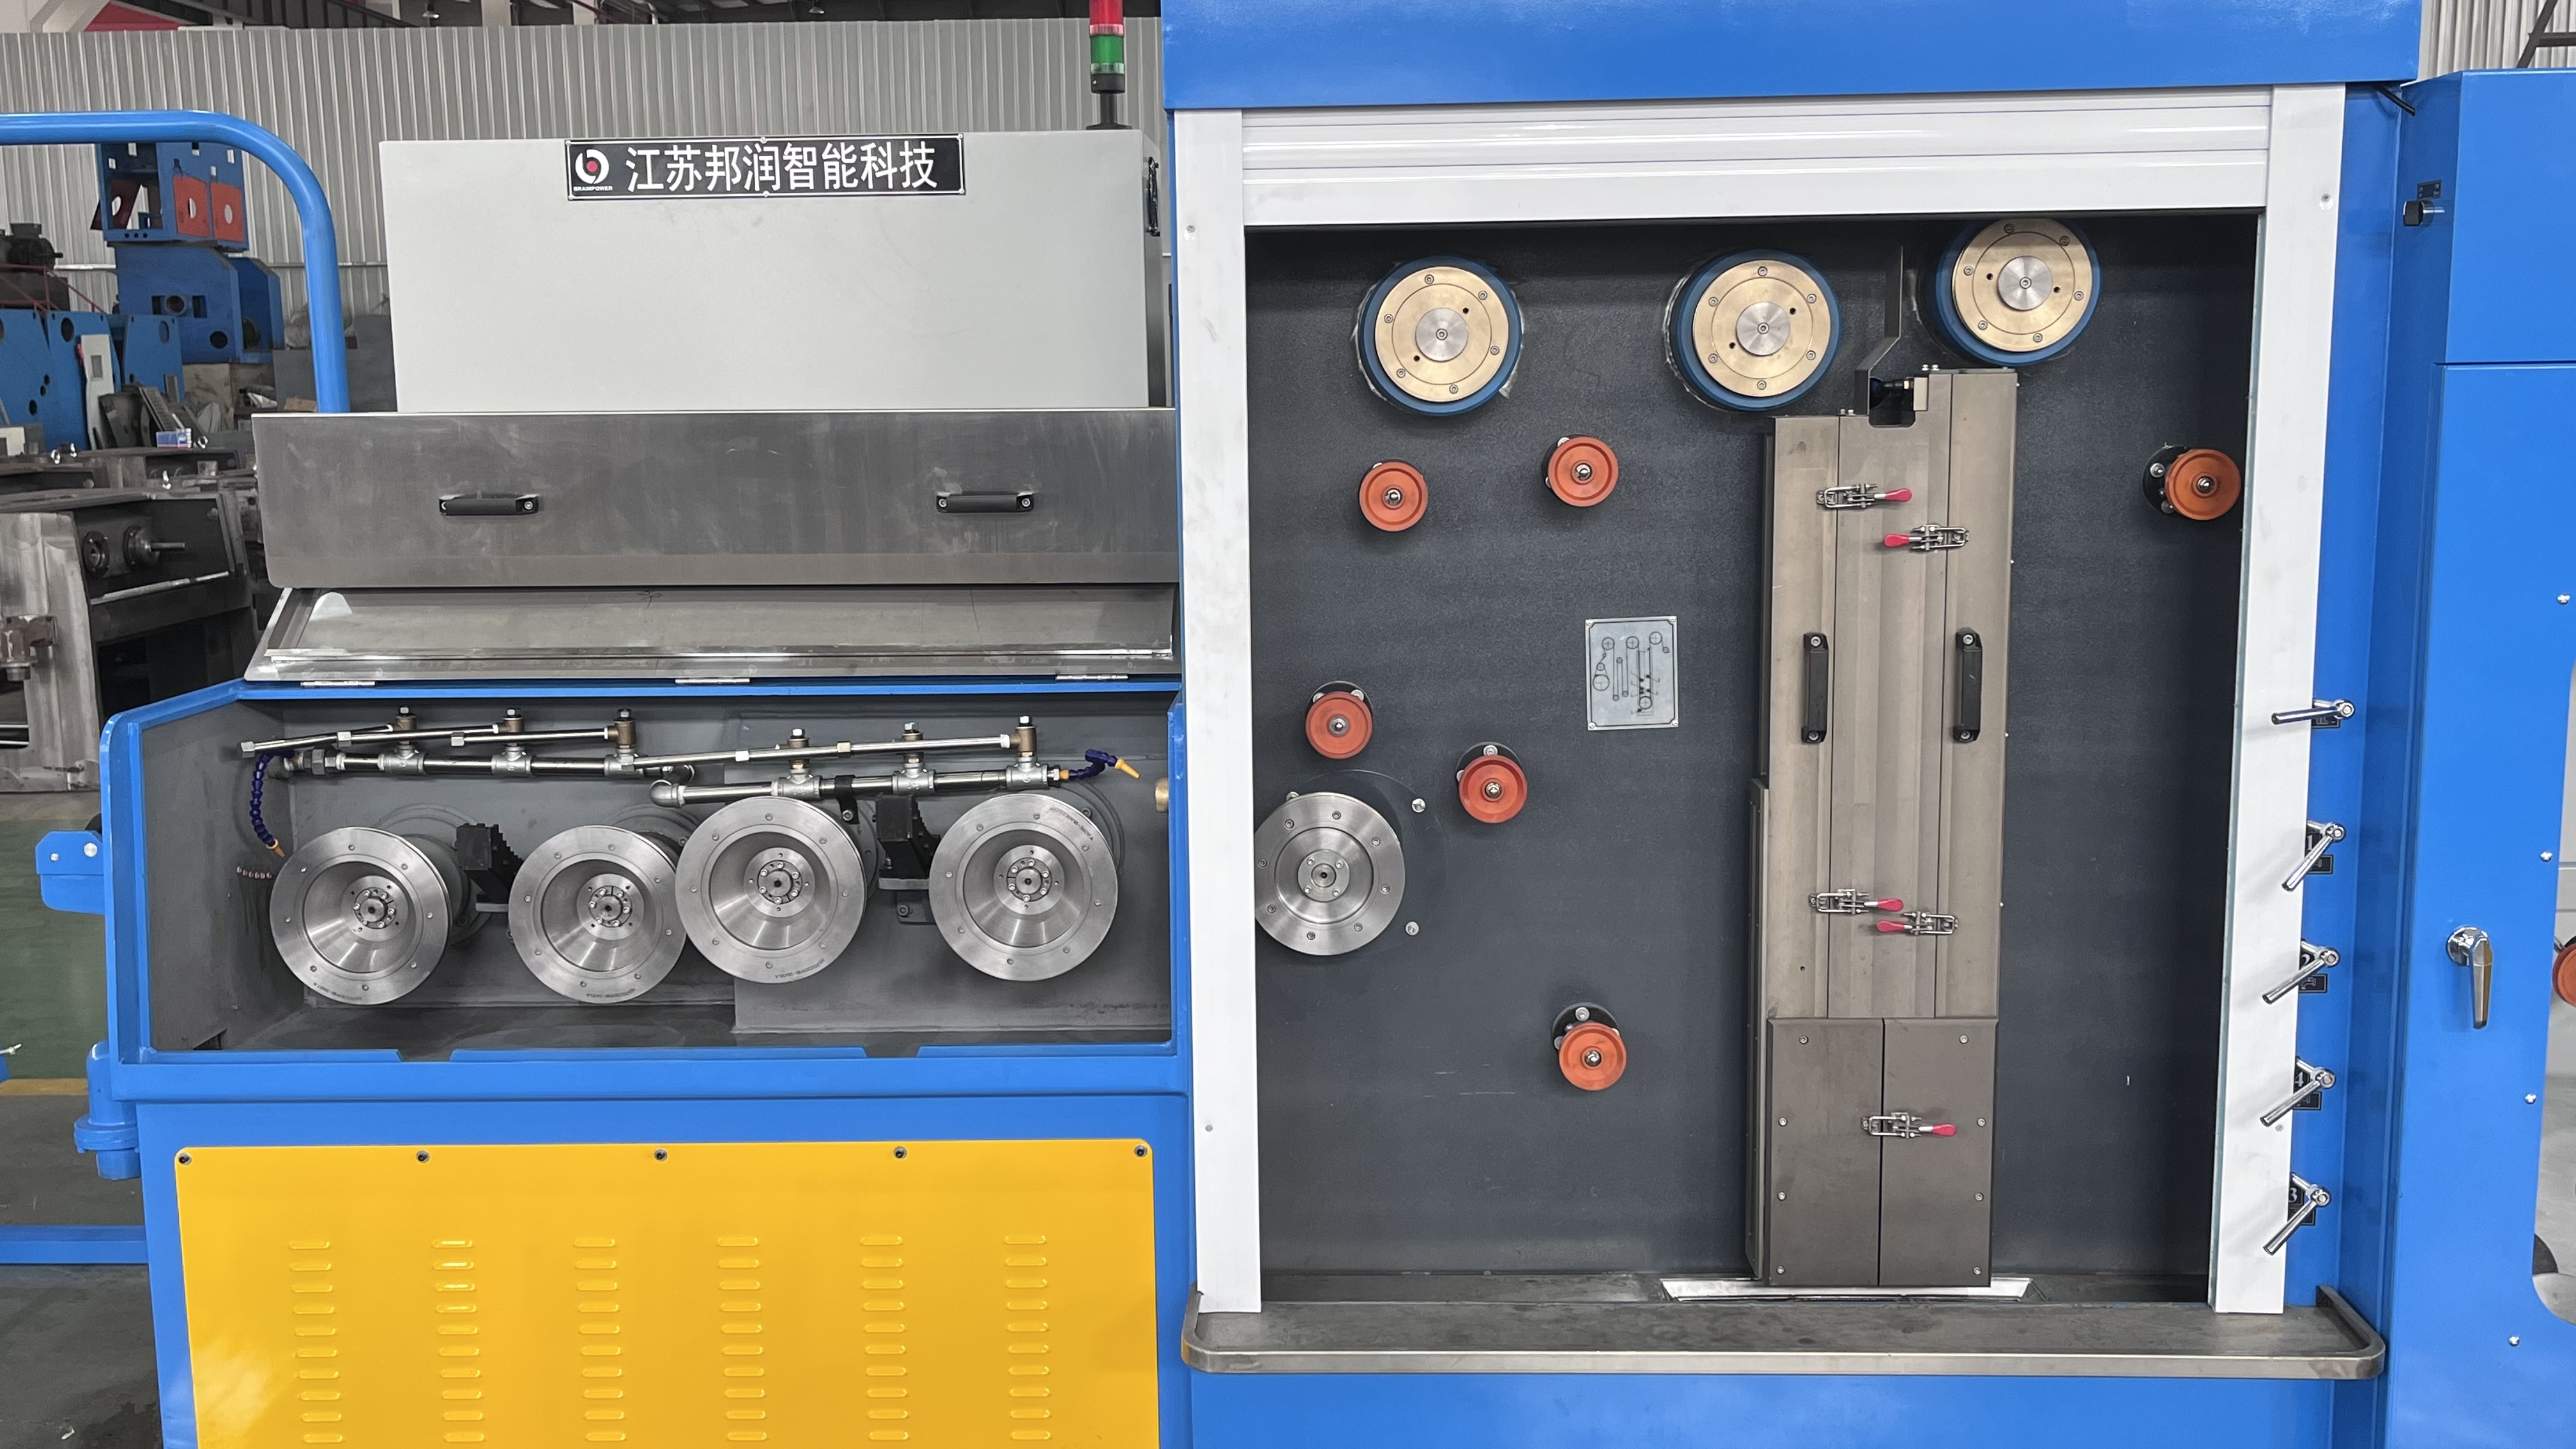
La rotura del alambre durante el proceso de estirado representa uno de los desafíos operativos más costosos en la fabricación de alambres metálicos. Cuando una máquina de dibujo de alambre fino se enfrenta a una falla inesperada del alambre, la producción se detiene, el equipo requiere reinicio y se desperdicia material. Comprender las causas fundamentales de la rotura e implementar estrategias sistemáticas de prevención impacta directamente la productividad de su instalación, los costos de materiales y la vida útil del equipo. El proceso de estirado de alambres finos exige una gestión precisa de la tensión, una lubricación constante y relaciones de reducción controladas para mantener la integridad del alambre en cada etapa.

Un moderno máquina de dibujo de alambre fino equipado con sistemas avanzados de control de precisión ofrece la base para reducir la rotura, pero la ciencia de materiales, la ingeniería de procesos y la experiencia del operador también desempeñan roles esenciales. La estiración industrial de alambre requiere equilibrar la velocidad, el porcentaje de reducción y las propiedades del material para lograr una calidad constante sin comprometer la productividad. Esta guía explora técnicas basadas en evidencia que minimizan la rotura del alambre mientras mantienen la exactitud dimensional y las propiedades mecánicas esenciales para aplicaciones posteriores.
Comprensión de las causas fundamentales de la rotura en la estiración de alambre fino
Factores relacionados con las tensiones mecánicas y el diseño de las matrices
La rotura del alambre se origina con mayor frecuencia por una tensión mecánica excesiva concentrada en puntos específicos de la matriz de estirado o de la zona del cabrestante. Las matrices con ángulos de entrada inadecuados, superficies rugosas o trayectorias del alambre descentradas generan concentraciones de tensión que superan la resistencia a la tracción del material. La calidad del alambre influye directamente en su susceptibilidad a la rotura; los materiales con defectos internos, segregación o daños previos son mucho más propensos a fallas súbitas durante el proceso de estirado. Las matrices deben inspeccionarse periódicamente para detectar patrones de desgaste, pulirse para mantener superficies lisas y reemplazarse cuando el desgaste alcance umbrales críticos, con el fin de garantizar una calidad constante del alambre durante toda la producción.
Gestión de la tensión y la lubricación
Una gestión inadecuada de la tensión constituye un factor principal de rotura en las operaciones de estirado de alambres finos. Una tensión excesiva acelera el endurecimiento por deformación y genera microgrietas en el alambre, mientras que una tensión insuficiente provoca un comportamiento irregular durante el estirado y un diámetro de alambre inconsistente. Un control de precisión eficaz requiere un ajuste dinámico de la tensión basado en retroalimentación en tiempo real del alambre y en las propiedades del material. La calidad y la aplicación del lubricante afectan directamente la integridad superficial y la disipación térmica; un lubricante inadecuado o degradado incrementa la fricción, eleva las temperaturas de estirado y compromete las propiedades mecánicas del alambre. Un lubricado adecuado reduce el coeficiente de fricción, disipa el calor generado durante el estirado y forma una película protectora que evita el contacto directo entre el metal y la matriz.
Optimización de los parámetros de control de precisión
Coordinación entre la relación de reducción y la velocidad de estirado
La relación de reducción —el porcentaje del área de sección transversal eliminado por pasada de estirado— afecta directamente la distribución de tensiones y la probabilidad de rotura. El estirado de alambre fino requiere relaciones de reducción cuidadosamente graduadas que eviten cambios geométricos bruscos y mantengan tasas de deformación constantes en cada etapa. La velocidad de estirado debe coordinarse con la relación de reducción para garantizar tiempo suficiente para la relajación de tensiones y la formación adecuada de la película lubricante. Los sistemas de control de precisión que ajustan la velocidad en función de la retroalimentación del alambre y del rendimiento de las matrices reducen significativamente las tasas de rotura en comparación con operaciones a velocidad fija. El estirado en múltiples etapas con procesos de recocido intermedios permite que el alambre endurecido por deformación recristalice, restaurando su ductilidad y reduciendo el riesgo de rotura posterior.
Gestión de la temperatura durante el estirado
El estirado genera calor por fricción considerable, lo que eleva la temperatura del alambre y degrada sus propiedades mecánicas si no se gestiona adecuadamente. El control de la temperatura mediante sistemas de refrigeración de precisión y lubricación optimizada se correlaciona directamente con los resultados de calidad del alambre. Las máquinas para estirado de alambre fino equipadas con monitoreo térmico detectan anomalías de temperatura antes de que causen degradación del material. Mantener la temperatura del alambre dentro de la ventana óptima de procesamiento del material evita tanto la fragilidad derivada de un enfriamiento excesivo como la pérdida de resistencia provocada por el sobrecalentamiento. Las máquinas avanzadas integran sensores de temperatura en tiempo real con ajustes automáticos de velocidad y lubricación para mantener condiciones térmicas constantes en todas las etapas de estirado.
Selección y preparación del material del alambre
Inspección y acondicionamiento del material de entrada
La prevención de roturas del alambre comienza antes de que el material ingrese a la máquina de estirado de alambre fino. La varilla de entrada debe inspeccionarse para detectar defectos superficiales, cavidades internas y consistencia en la composición del material, factores que podrían afectar negativamente el rendimiento durante el estirado. Los procesos de recocido previos al estirado preparan el material endurecido por deformación reduciendo los límites de grano y restaurando su ductilidad. El análisis de la composición química garantiza que el alambre contenga niveles adecuados de carbono, elementos de aleación e impurezas para la aplicación prevista. La limpieza superficial elimina la cascarilla y los contaminantes que podrían dañar las matrices o generar puntos de tensión durante el estirado. El acondicionamiento del material en la etapa aguas arriba determina directamente su susceptibilidad a roturas durante las operaciones posteriores de estirado de alambre fino.
Integración de control de precisión con propiedades del material
Distintos materiales presentan características distintas de endurecimiento por deformación, lo que exige ajustes precisos del control durante el estirado de alambre fino. Aleaciones de cobre, acero inoxidable y materiales especiales requieren cada uno relaciones de reducción específicas, perfiles de tensión y estrategias de lubricación particulares. Los parámetros de la máquina de estirado de alambre fino deben configurarse según las propiedades de tracción del material, sus características de elongación y los datos históricos de rendimiento. Los operadores capacitados en ciencia de materiales pueden anticipar los riesgos de rotura y ajustar proactivamente los ajustes de control preciso antes de que ocurran fallos. Los registros documentados del rendimiento de los materiales permiten la optimización sistemática de los parámetros de estirado para cada combinación de aleación y diámetro.
Preguntas frecuentes
¿Qué funciones específicas de control preciso reducen la rotura de forma más eficaz?
Los sistemas dinámicos de ajuste de tensión que responden a la retroalimentación en tiempo real del alambre proporcionan la reducción más significativa de roturas. Los mecanismos de control de precisión que coordinan la velocidad de estirado con la relación de reducción y supervisan la temperatura del alambre evitan las concentraciones de tensión que provocan fallos. Las máquinas avanzadas para estirado de alambres finos integran múltiples sensores de retroalimentación para detectar condiciones anómalas y ajustar automáticamente los parámetros antes de que ocurra una rotura. Los sistemas de control del caudal de lubricante que mantienen un espesor constante de la película lubricante en toda la etapa de estirado también reducen considerablemente las tasas de rotura en comparación con los sistemas convencionales.
¿Con qué frecuencia deben reemplazarse las matrices para mantener una calidad óptima del alambre?
Los programas de sustitución de matrices dependen del tipo de material, de la velocidad de estirado y de la calidad de la lubricación, pero normalmente se realizan tras procesar entre 50 000 y 200 000 metros de alambre. Las operaciones de estirado de alambre fino con requisitos precisos de tolerancia exigen sustituciones más frecuentes de las matrices para mantener la exactitud dimensional y evitar roturas inducidas por la superficie. Las decisiones sobre sustitución deben basarse en la inspección visual de patrones de desgaste, pérdida de brillo o formación de cráteres, y no en intervalos rígidos basados únicamente en el tiempo. Una máquina de estirado de alambre fino equipada con sistemas de supervisión del estado de las matrices puede alertar a los operadores cuando el control de precisión comienza a deteriorarse, lo que desencadena una sustitución preventiva antes de que aumente la frecuencia de roturas.
¿Puede el recocido intermedio reducir significativamente la rotura durante el estirado?
El recocido intermedio resulta altamente eficaz para materiales que requieren una reducción significativa del diámetro, ya que alivia la endurecimiento por deformación acumulado y restaura la ductilidad del alambre entre etapas. La laminación en frío de alambre fino en múltiples etapas, combinada con ciclos de recocido, reduce la tensión por paso individual, lo que permite mayores reducciones totales sin superar los límites del material. Los ciclos de recocido incrementan el tiempo total del proceso, pero reducen drásticamente las tasas de rotura y mejoran la calidad final del alambre. Las máquinas integradas de laminación en frío de alambre fino con capacidades de recocido incorporadas ofrecen un control óptimo de los perfiles de temperatura y de las velocidades de enfriamiento, haciendo que la laminación en múltiples etapas sea tanto técnicamente superior como económicamente factible.

