 EN



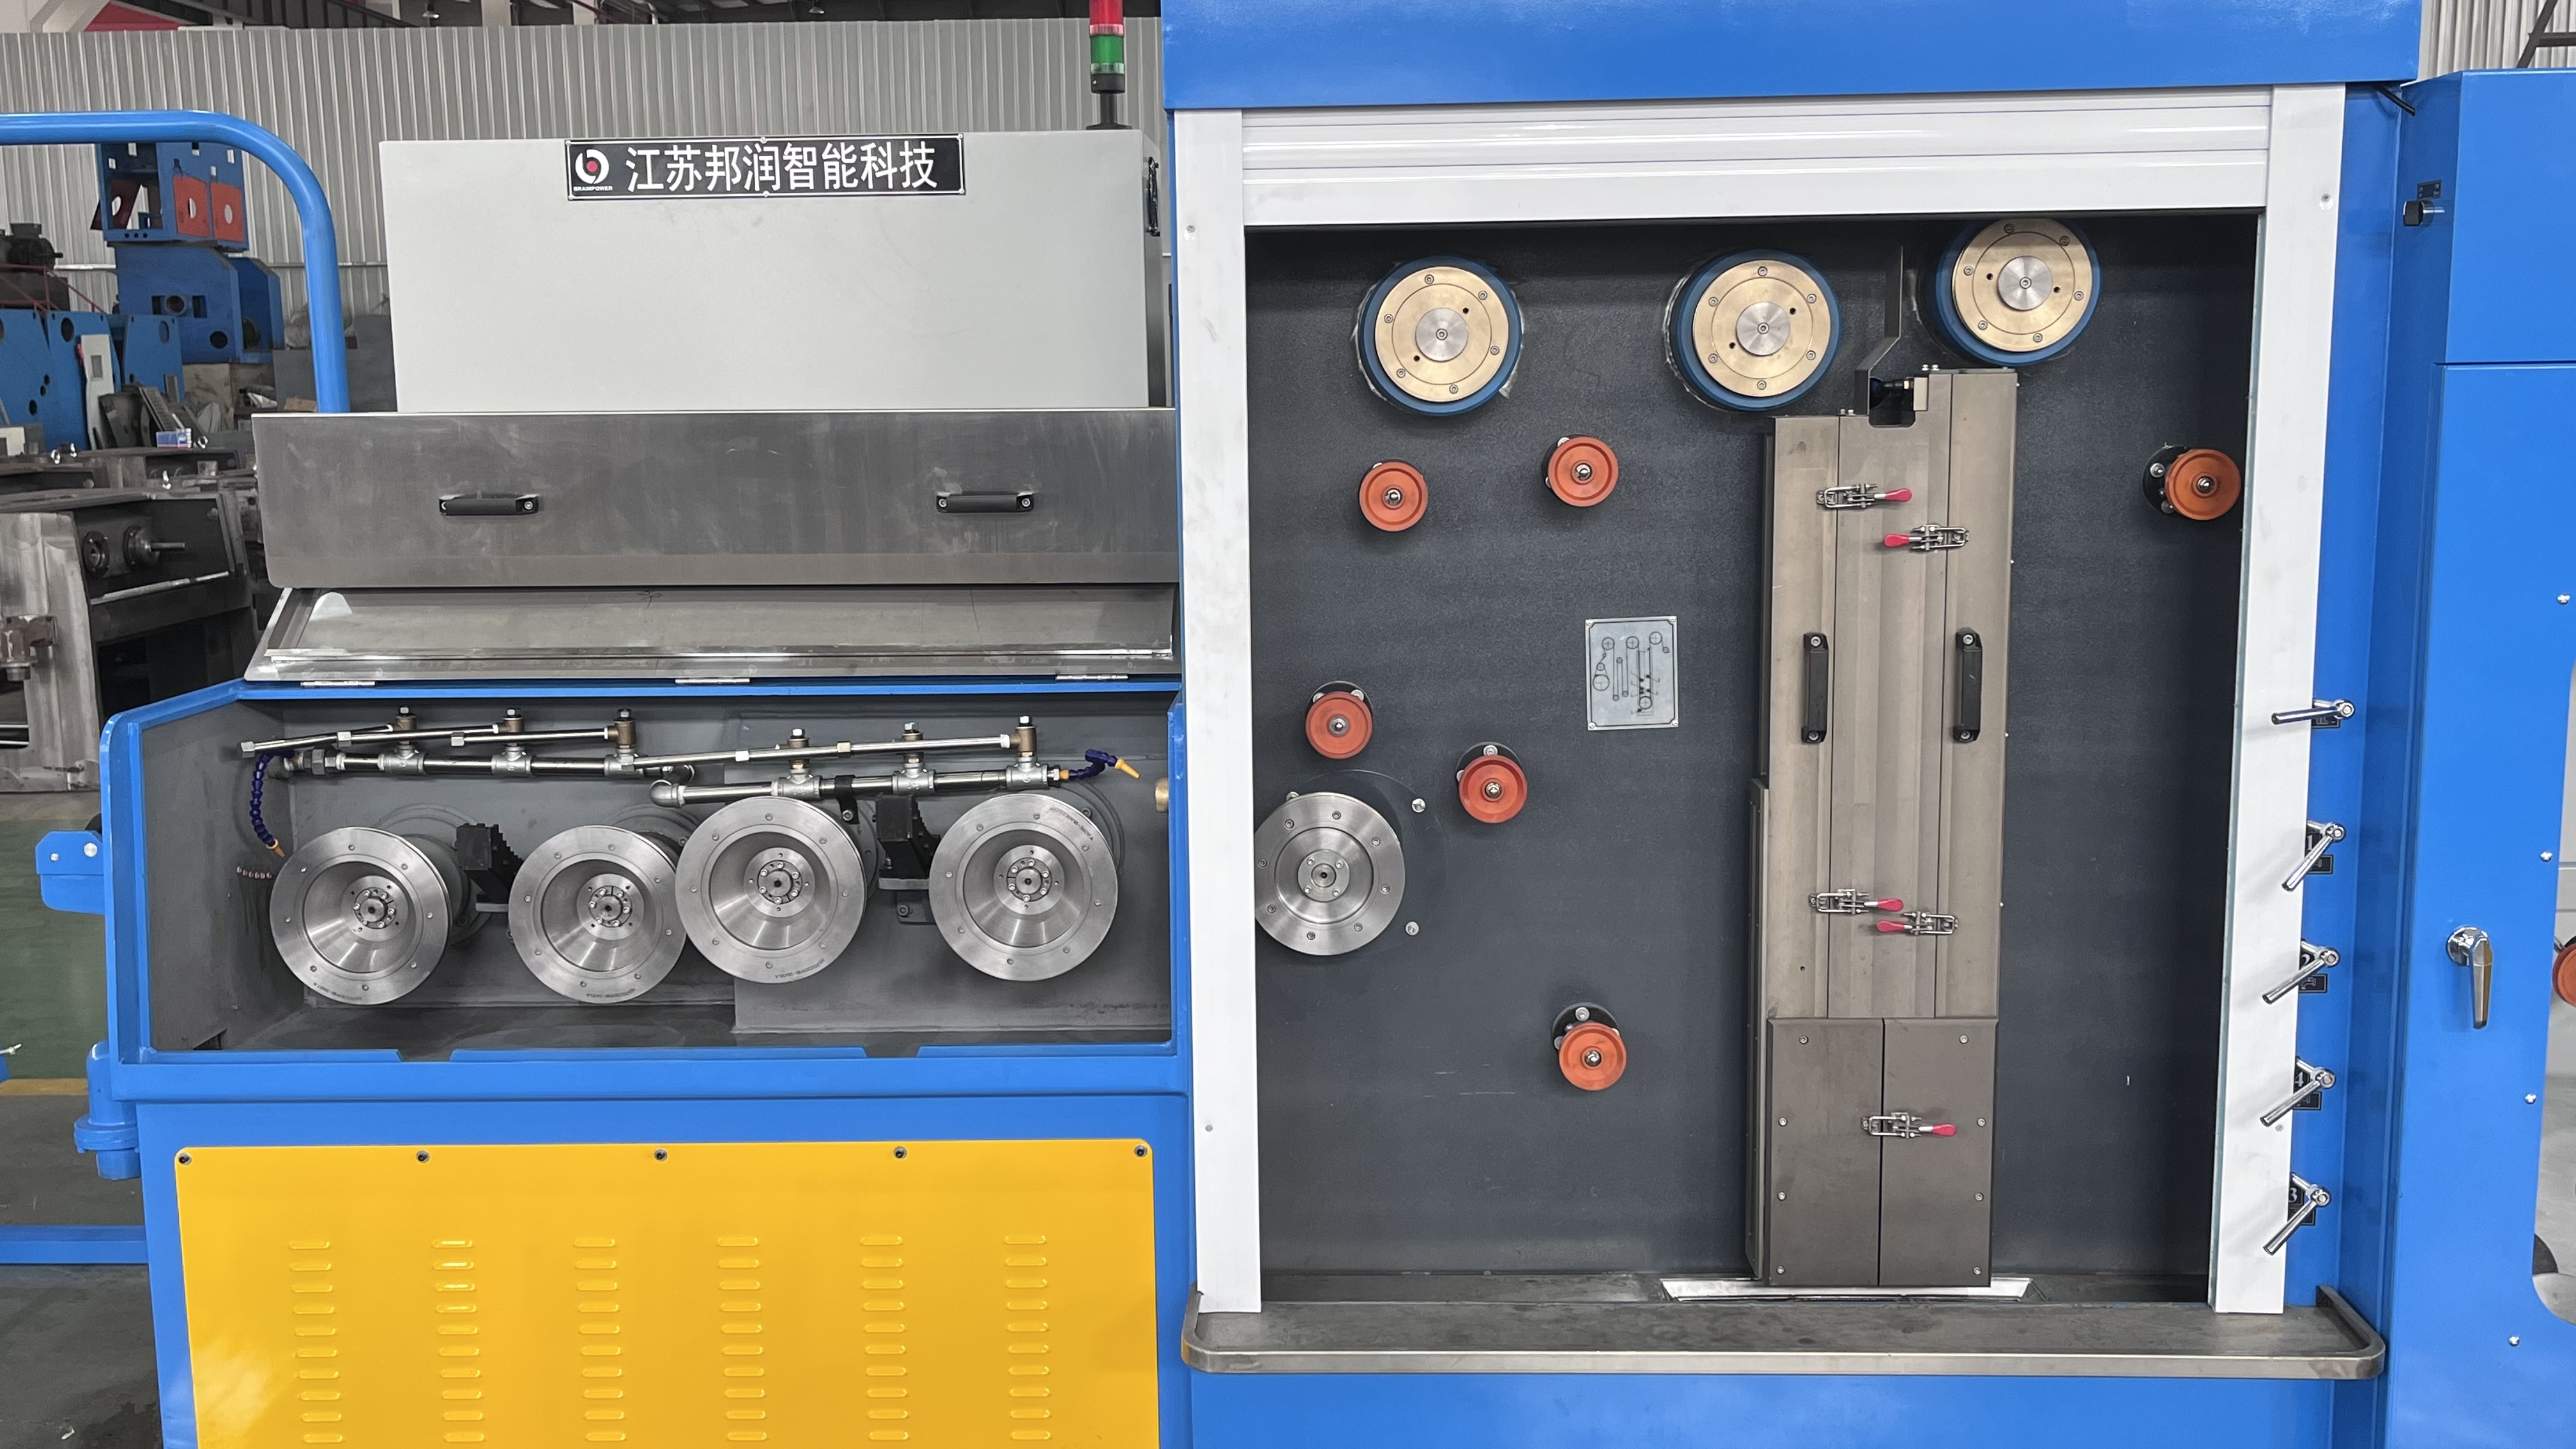
伸線工程中のワイヤ断線は、金属ワイヤ製造において最もコストのかかる運用上の課題の1つです。 ファインワイヤー引き機 予期せぬワイヤーの破損が発生すると、生産が停止し、機器のリセットが必要となり、材料が無駄になります。破損の根本原因を理解し、体系的な予防策を実施することは、施設の生産性、材料費、機器の寿命に直接影響します。細線引き抜き加工では、各工程を通してワイヤーの完全性を維持するために、精密な張力管理、一貫した潤滑、および制御された減速比が求められます。

現代の ファインワイヤー引き機 高度な精密制御システムを搭載することは、断線を減らすための基盤となりますが、材料科学、プロセスエンジニアリング、そしてオペレーターの専門知識も重要な役割を果たします。工業用伸線加工では、スループットを損なうことなく一貫した品質を実現するために、速度、減径率、および材料特性のバランスを取る必要があります。このガイドでは、下流工程で不可欠な寸法精度と機械的特性を維持しながら、断線を最小限に抑えるための、エビデンスに基づいた技術について解説します。
細線伸線における破損の根本原因の理解
機械的応力と金型設計要因
ワイヤの断線は、引抜きダイまたはキャプスタン領域の特定の箇所に過剰な機械的応力が集中することによって最も頻繁に発生します。入口角度が不適切なダイ、表面が粗いダイ、またはワイヤ経路が中心からずれているダイは、材料の引張強度を超える応力集中を引き起こします。ワイヤの品質は断線しやすさに直接影響します。内部欠陥、偏析、または以前の損傷のある材料は、引抜き中に突然破損する可能性がはるかに高くなります。ダイは、摩耗パターンを定期的に検査し、表面を滑らかに保つために研磨し、摩耗が臨界値に達したら交換して、生産工程全体を通して一貫したワイヤ品質を確保する必要があります。
張力と潤滑管理
細線伸線加工において、張力管理の不備は主な破断原因となります。張力が強すぎると加工硬化が促進され、ワイヤに微細な亀裂が生じます。一方、張力が弱すぎると伸線挙動が不安定になり、ワイヤ径が不均一になります。効果的な精密制御には、リアルタイムのワイヤフィードバックと材料特性に基づいた動的な張力調整が必要です。潤滑剤の品質と塗布方法は、表面の完全性と放熱に直接影響します。潤滑剤が不十分または劣化していると、摩擦が増加し、伸線温度が上昇し、ワイヤの機械的特性が損なわれます。適切な潤滑は摩擦係数を低減し、伸線熱を放散させ、金属とダイの直接接触を防ぐ保護膜を形成します。
精密制御パラメータの最適化
減速比と描画速度の協調
絞り率(1回の引き抜き工程で除去される断面積の割合)は、応力分布と破断確率に直接影響します。細線引き抜きでは、急激な形状変化を避け、各工程で一定のひずみ速度を維持できるよう、段階的に絞り率を調整する必要があります。応力緩和と適切な潤滑膜形成に十分な時間を確保するため、引き抜き速度は絞り率に合わせて調整しなければなりません。ワイヤのフィードバックとダイの性能に基づいて速度を調整する精密制御システムは、固定速度操作に比べて破断率を大幅に低減します。中間焼鈍工程を含む多段階引き抜きでは、加工硬化したワイヤが再結晶化し、延性が回復してその後の破断リスクが低減されます。
引き抜き中の温度管理
伸線加工では、摩擦熱が相当量発生し、適切に管理されないとワイヤの温度が上昇し、機械的特性が低下します。精密冷却システムと最適化された潤滑による温度制御は、ワイヤの品質に直接影響します。熱監視機能を備えた細線伸線機は、材料の劣化を引き起こす前に温度異常を検知します。ワイヤ温度を材料の最適な加工範囲内に維持することで、過冷却による脆化と過熱による強度低下の両方を防ぐことができます。最新の伸線機は、リアルタイムの温度センシングと自動速度・潤滑調整を統合し、すべての伸線工程で一貫した熱条件を維持します。
ワイヤー材料の選定と準備
原材料の検査と調整
ワイヤの断線防止は、材料が細線伸線機に入る前から始まります。入力ワイヤロッドは、伸線性能を損なう可能性のある表面欠陥、内部空隙、および材料組成の一貫性について検査する必要があります。伸線前の焼鈍処理は、結晶粒界を減らし延性を回復させることで、加工硬化した材料を準備します。化学組成分析により、ワイヤが意図された用途に適したレベルの炭素、合金元素、および不純物を含んでいることが確認されます。表面洗浄は、ダイを損傷したり、伸線中に応力集中点を生じさせたりする可能性のあるスケールや汚染物質を除去します。上流段階での材料調整は、その後の細線伸線工程全体における断線感受性を直接決定します。
材料特性との精密制御統合
異なる材料はそれぞれ異なる加工硬化特性を示すため、細線引き加工時には精密な制御調整が必要です。銅合金、ステンレス鋼、特殊材料はそれぞれ、特定の圧下率、張力プロファイル、潤滑戦略を必要とします。細線引き加工機のパラメータは、材料の引張特性、伸び特性、および過去の性能データに基づいて設定する必要があります。材料科学の訓練を受けたオペレーターは、破損リスクを予測し、破損が発生する前に精密な制御設定を積極的に調整できます。文書化された材料性能記録により、合金と直径の組み合わせごとに引き加工パラメータを体系的に最適化することが可能になります。
よくある質問
どのような精密制御機能が、破損を最も効果的に低減するのでしょうか?
リアルタイムのワイヤフィードバックに対応する動的張力調整システムは、最も大幅な破断低減効果を発揮します。伸線速度と減速比を調整し、ワイヤ温度を監視する精密制御機構は、破損の原因となる応力集中を防ぎます。最新の細線伸線機は、複数のフィードバックセンサーを統合し、異常状態を検知して破断前にパラメータを自動的に調整します。伸線工程全体で潤滑油膜厚さを一定に保つ潤滑油流量制御システムも、従来システムに比べて破断率を大幅に低減します。
最適なワイヤー品質を維持するためには、ダイはどのくらいの頻度で交換すべきですか?
ダイの交換時期は、材料の種類、伸線速度、潤滑油の品質によって異なりますが、通常は5万メートルから20万メートルのワイヤを加工した後に行われます。精密な公差が求められる細線伸線加工では、寸法精度を維持し、表面による破損を防ぐために、より頻繁なダイの交換が必要です。交換時期の判断は、厳密な時間間隔に従うのではなく、摩耗パターン、研磨度の低下、クレーターなどの目視検査に基づいて行うべきです。ダイの状態監視システムを備えた細線伸線機は、精密制御が損なわれた際にオペレーターに警告を発し、破損が増加する前に予防的な交換を行うことができます。
中間焼鈍は、延伸時の破損を大幅に低減できるか?
中間焼鈍は、加工硬化を緩和し、工程間のワイヤ延性を回復させるため、大幅な直径縮小が必要な材料に非常に効果的です。焼鈍サイクルを含む多段細線伸線は、各パスにおける応力を低減し、材料限界を超えずに総縮小率を高めることができます。焼鈍サイクルは全体の処理時間を増加させますが、破断率を劇的に低減し、最終的なワイヤ品質を向上させます。焼鈍機能を内蔵した統合型細線伸線機は、温度プロファイルと冷却速度を最適に制御できるため、多段伸線を経済的に実現可能かつ技術的に優れたものにします。

