 EN



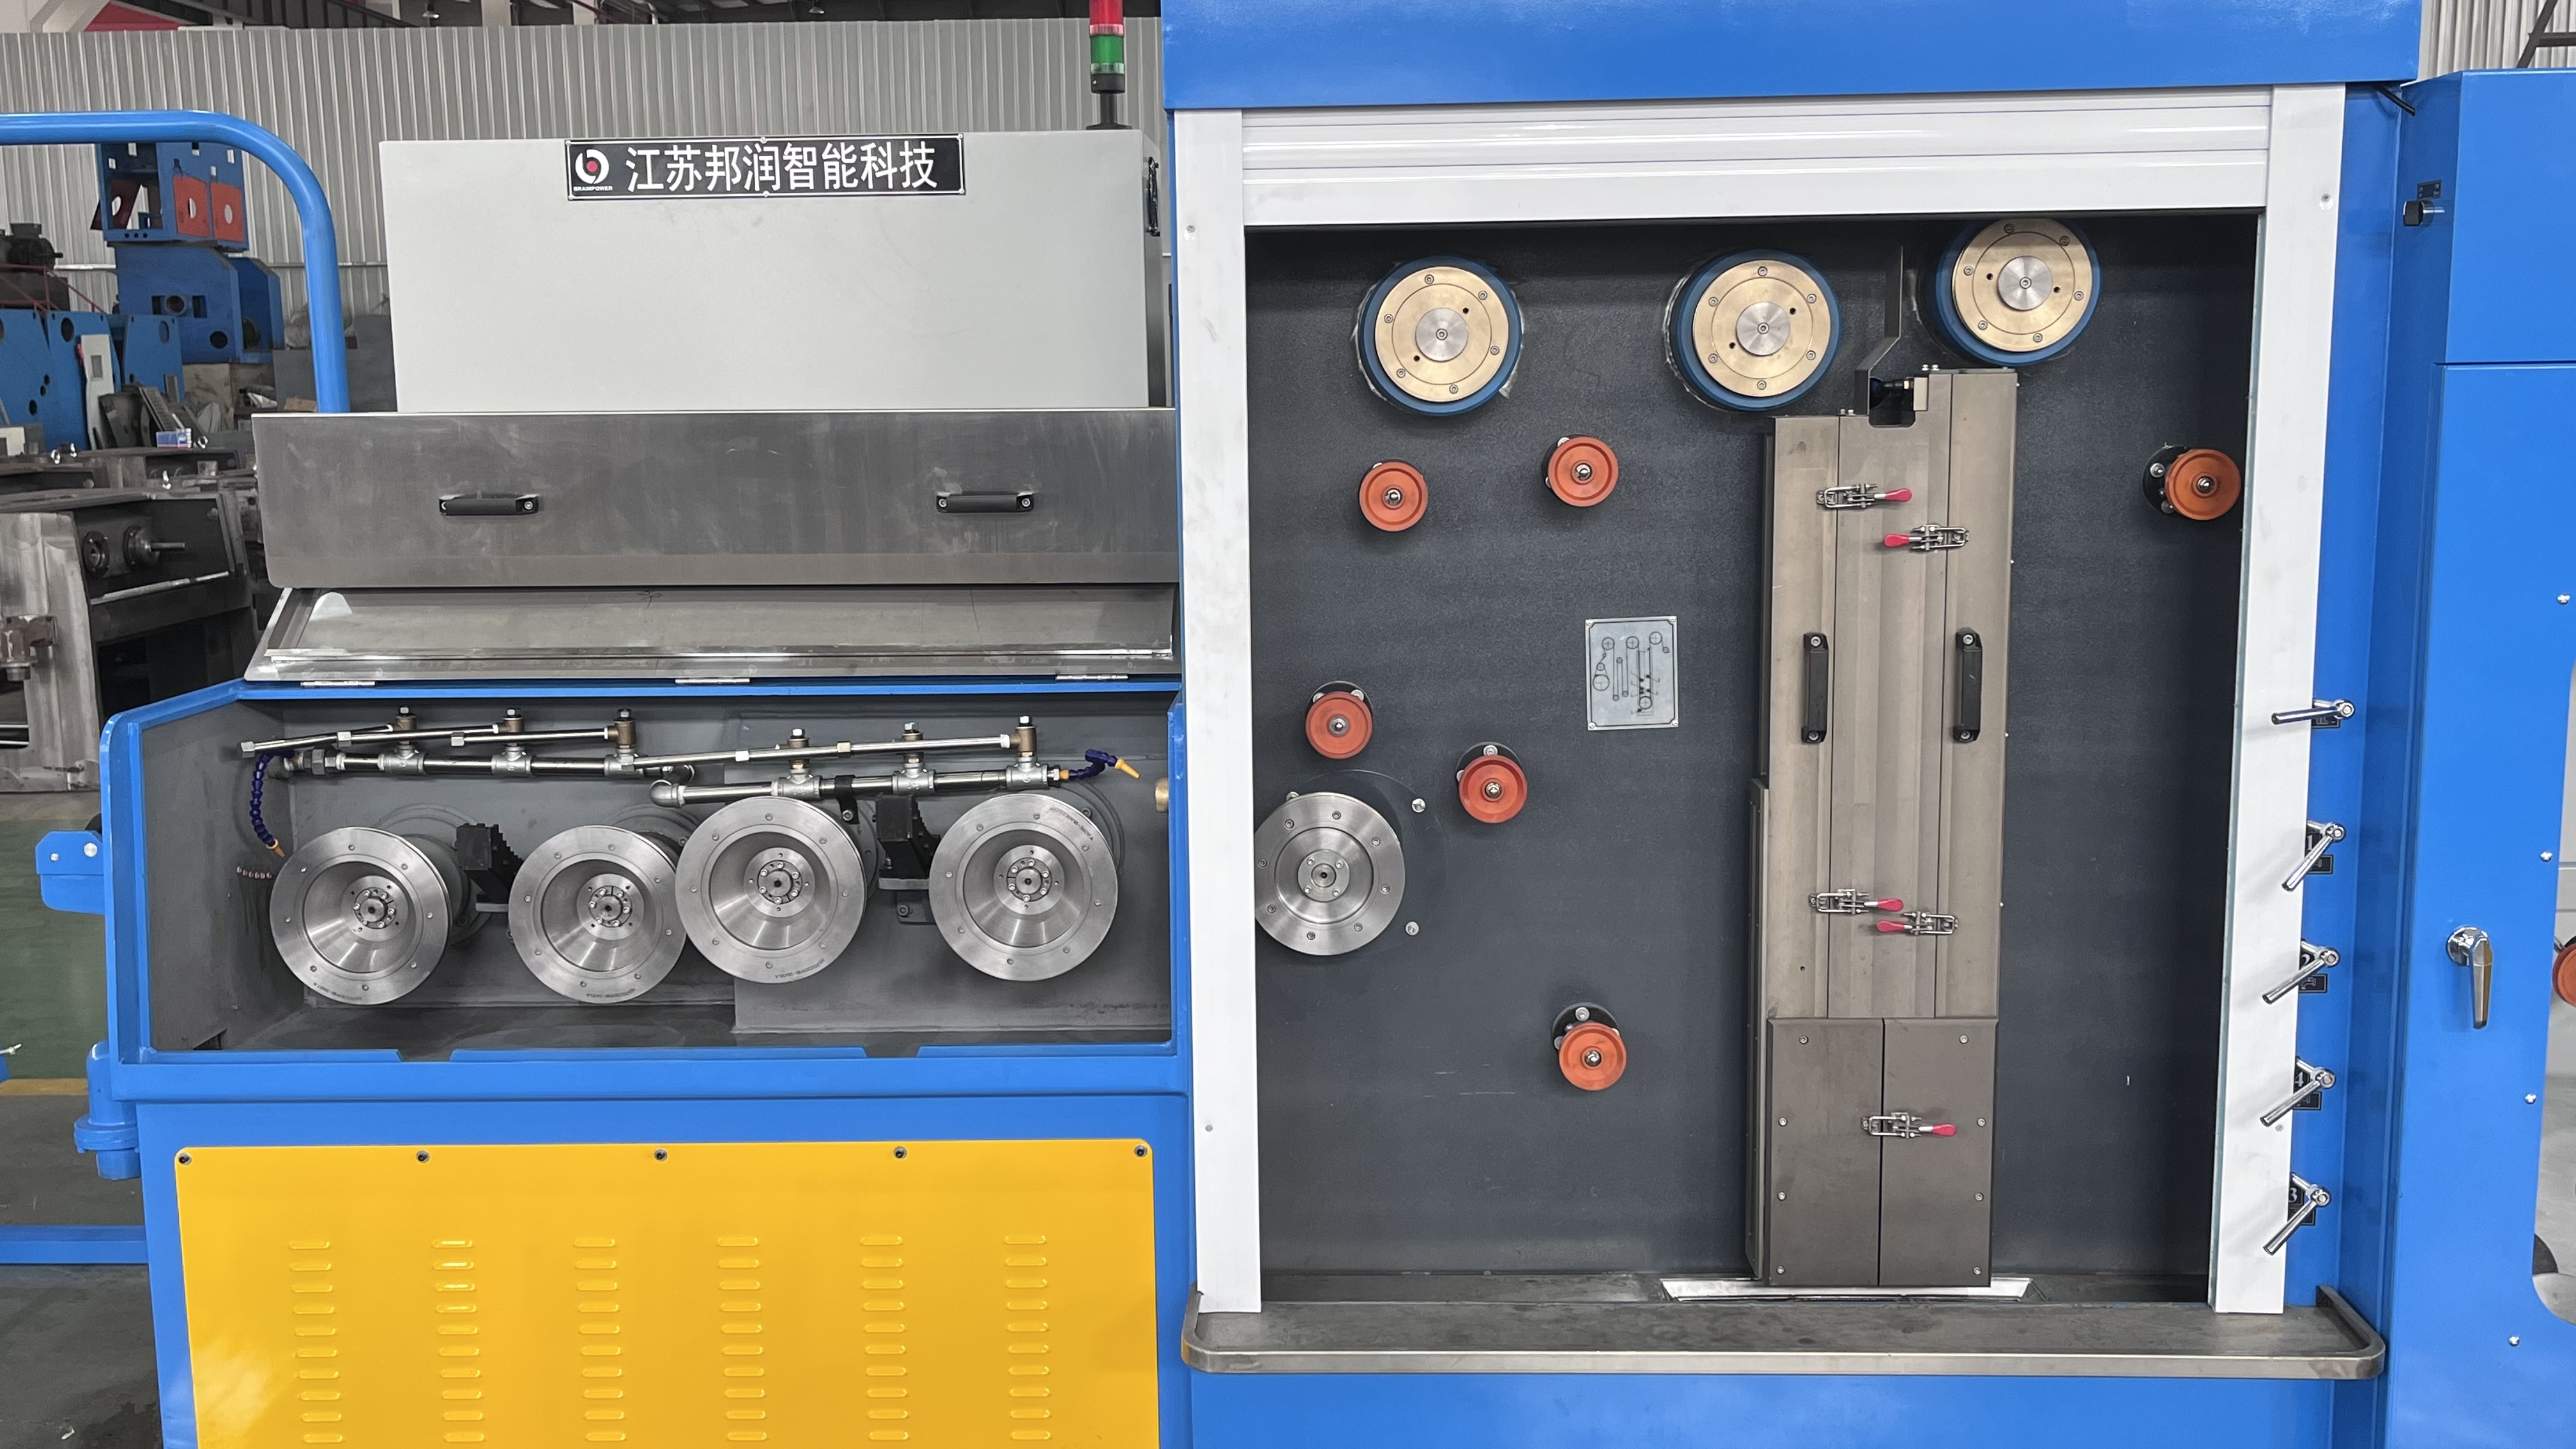
Обрив дроту під час процесу витягування є однією з найбільш витратних експлуатаційних проблем у виробництві металевого дроту. Коли машина для волочіння тонкого дроту зустрічає неочікуваний обрив дроту, виробництво зупиняється, обладнання потрібно перезапустити, а матеріал втрачається. Розуміння кореневих причин обриву та впровадження системних стратегій профілактики безпосередньо впливає на продуктивність вашого підприємства, витрати на матеріали та термін служби обладнання. Процес витягування тонкого дроту вимагає точного контролю натягу, постійної мастила та контрольованих коефіцієнтів зменшення, щоб зберегти цілісність дроту на кожному етапі.

Сучасний машина для волочіння тонкого дроту оснащений передовими системами точного керування, забезпечує основу для зменшення розривів, але наука про матеріали, інженерія процесів та експертні знання операторів також відіграють важливу роль. Промислове витягування дроту вимагає балансування швидкості, відсотка зменшення та властивостей матеріалу, щоб досягти стабільної якості без погіршення продуктивності. У цьому посібнику розглядаються методи, підтверджені даними, які мінімізують розриви дроту, зберігаючи при цьому розмірну точність та механічні властивості, необхідні для подальшого використання.
Розуміння кореневих причин розривів під час витягування тонкого дроту
Механічні напруження та чинники, пов’язані з конструкцією матриць
Найчастіше розрив дроту виникає через надмірне механічне навантаження, що концентрується в певних точках у зоні волочильного калібру або бобіни. Калібри з неправильними кутами входу, шорсткими поверхнями або нецентральними траєкторіями проходження дроту створюють концентрації напружень, які перевищують межу міцності матеріалу. Якість дроту безпосередньо впливає на схильність до розриву: матеріали з внутрішніми дефектами, сегрегацією або попередніми пошкодженнями набагато частіше раптово руйнуються під час волочіння. Калібри потрібно регулярно оглядати на наявність слідів зношування, полірувати для збереження гладких поверхонь і замінювати, коли зношування досягає критичних значень, щоб забезпечити сталість якості дроту протягом усього виробничого циклу.
Контроль натягу та мащення
Неправильне регулювання натягу є головною причиною розривів під час витягування тонкого дроту. Надмірний натяг прискорює зміцнення матеріалу внаслідок деформації й утворює мікротріщини в дроті, тоді як недостатній натяг призводить до нестабільного процесу витягування й непостійного діаметра дроту. Ефективне точне керування вимагає динамічної корекції натягу на основі поточних даних про дріт і властивостей матеріалу. Якість мастила та спосіб його нанесення безпосередньо впливають на цілісність поверхні й відведення тепла; недостатнє або зіпсоване мастило збільшує тертя, підвищує температуру під час витягування й погіршує механічні властивості дроту. Правильне мастило зменшує коефіцієнт тертя, сприяє відведенню тепла під час витягування й утворює захисну плівку, що запобігає безпосередньому контакту металу з матрицею.
Оптимізація параметрів точного керування
Узгодження коефіцієнта редукції та швидкості витягування
Коефіцієнт зменшення — відсоток зменшення площі поперечного перерізу за один прохід протягування — безпосередньо впливає на розподіл напружень і ймовірність обриву. Протягування тонкого дроту вимагає уважно підібраних, поступово зменшуваних коефіцієнтів зменшення, щоб уникнути раптових геометричних змін і забезпечити стабільну швидкість деформації на кожному етапі. Швидкість протягування має бути узгоджена з коефіцієнтом зменшення, щоб забезпечити достатній час для зняття напружень і формування адекватної плівки мастила. Системи точного керування, які регулюють швидкість на основі зворотного зв’язку від дроту та продуктивності матриць, значно знижують частоту обривів порівняно з роботою при фіксованій швидкості. Багатоетапне протягування з проміжними процесами відпалу дозволяє робоче загартованому дротові рекристалізуватися, відновлюючи пластичність і зменшуючи ризик подальших обривів.
Керування температурою під час витягування
Процес витягування створює значне тертя, що призводить до нагрівання дроту й погіршення його механічних властивостей, якщо його не контролювати належним чином. Контроль температури за допомогою точних систем охолодження та оптимізованої мастильної рідини безпосередньо впливає на якість отриманого дроту. Верстати для витягування тонкого дроту, оснащені системами моніторингу температури, виявляють температурні аномалії до того, як вони спричинять деградацію матеріалу. Підтримання температури дроту в межах оптимального температурного діапазону для обробки даного матеріалу запобігає як крихкості через надмірне охолодження, так і втраті міцності через перегрівання. Сучасні верстати інтегрують сенсори реального часу для вимірювання температури разом із автоматичним регулюванням швидкості та подачі мастильної рідини, щоб забезпечити стабільні теплові умови на всіх етапах витягування.
Вибір і підготовка матеріалу для виготовлення дроту
Інспекція та підготовка вхідного матеріалу
Запобігання розриву дроту починається ще до того, як матеріал надходить у машину для тонкого витягування дроту. Заготовку дроту на вході необхідно перевірити на наявність поверхневих дефектів, внутрішніх порожнин та узгодженості хімічного складу — усі ці фактори можуть погіршити ефективність процесу витягування. Процеси відпалу перед витягуванням підготовлюють матеріал, що зазнав робочого упрочнення, шляхом зменшення кількості меж зерен і відновлення його пластичності. Аналіз хімічного складу забезпечує наявність у дроті відповідних концентрацій вуглецю, легуючих елементів та домішок, необхідних для заданого застосування. Очищення поверхні видаляє окалину та забруднення, які можуть пошкодити матриці або спричинити локальні зони напруження під час витягування. Підготовка матеріалу на попередніх стадіях безпосередньо визначає його схильність до розриву протягом усіх подальших операцій тонкого витягування дроту.
Інтеграція точного керування з властивостями матеріалу
Різні матеріали мають різні характеристики зміцнення при деформації, що вимагає точного налаштування параметрів під час витягування тонкого дроту. Сплави міді, нержавіюча сталь та спеціальні матеріали вимагають окремих співвідношень зменшення перерізу, профілів натягу та стратегій змащення. Параметри верстата для витягування тонкого дроту слід налаштовувати з урахуванням межі міцності на розтяг матеріалу, його характеристик подовження та історичних даних про експлуатаційну надійність. Оператори, які мають підготовку в галузі науки про матеріали, можуть передбачати ризики обриву й оперативно коригувати параметри точного керування до виникнення аварійних ситуацій. Документовані записи про експлуатаційні характеристики матеріалів дозволяють системно оптимізувати параметри витягування для кожної комбінації сплаву та діаметра.
Часті запитання
Які саме функції точного керування найефективніше зменшують кількість обривів?
Системи динамічної регулювання натягу, які реагують на зворотний зв’язок від дроту у реальному часі, забезпечують найбільше зниження розривів. Механізми точного керування, що узгоджують швидкість витягування з коефіцієнтом редукції та контролюють температуру дроту, запобігають концентрації напружень, які призводять до руйнування. Сучасні верстати для витягування тонкого дроту інтегрують кілька датчиків зворотного зв’язку для виявлення аномальних умов і автоматичного коригування параметрів до виникнення розривів. Системи керування подачею мастила, що підтримують сталу товщину мастильної плівки на етапі витягування, також значно знижують частоту розривів порівняно з традиційними системами.
Як часто слід замінювати матриці, щоб зберегти оптимальну якість дроту?
Графіки заміни матриць залежать від типу матеріалу, швидкості витягування та якості мастила, але зазвичай заміну проводять після обробки 50 000–200 000 метрів дроту. Операції витягування тонкого дроту з точними вимогами до допусків потребують частішої заміни матриць, щоб забезпечити розмірну точність і запобігти обривам, спричиненим пошкодженням поверхні. Рішення про заміну слід приймати на основі візуального огляду — наявності слідів зношування, зменшення блиску або кратерів — а не за жорсткими часовими інтервалами. Станція для витягування тонкого дроту, оснащена системою моніторингу стану матриць, може повідомляти операторів про втрату точного керування, що дає змогу провести профілактичну заміну до зростання кількості обривів.
Чи може проміжне відпалювання суттєво зменшити кількість обривів під час витягування?
Проміжне відпалювання є дуже ефективним для матеріалів, які потребують значного зменшення діаметра, оскільки воно знімає накопичене навантаження від холодної деформації й відновлює пластичність дроту між етапами. Багатоетапне тонке витягування дроту з циклами відпалювання зменшує напруження на кожну окрему операцію, що дозволяє досягти більшого загального ступеня обробки без перевищення меж міцності матеріалу. Цикли відпалювання збільшують загальний час процесу, але різко знижують частоту обривів і покращують кінцеву якість дроту. Інтегровані верстати для тонкого витягування дроту з вбудованими можливостями відпалювання забезпечують оптимальний контроль температурних профілів і швидкостей охолодження, роблячи багатоетапне витягування як економічно вигідним, так і технічно переважним.

