 EN



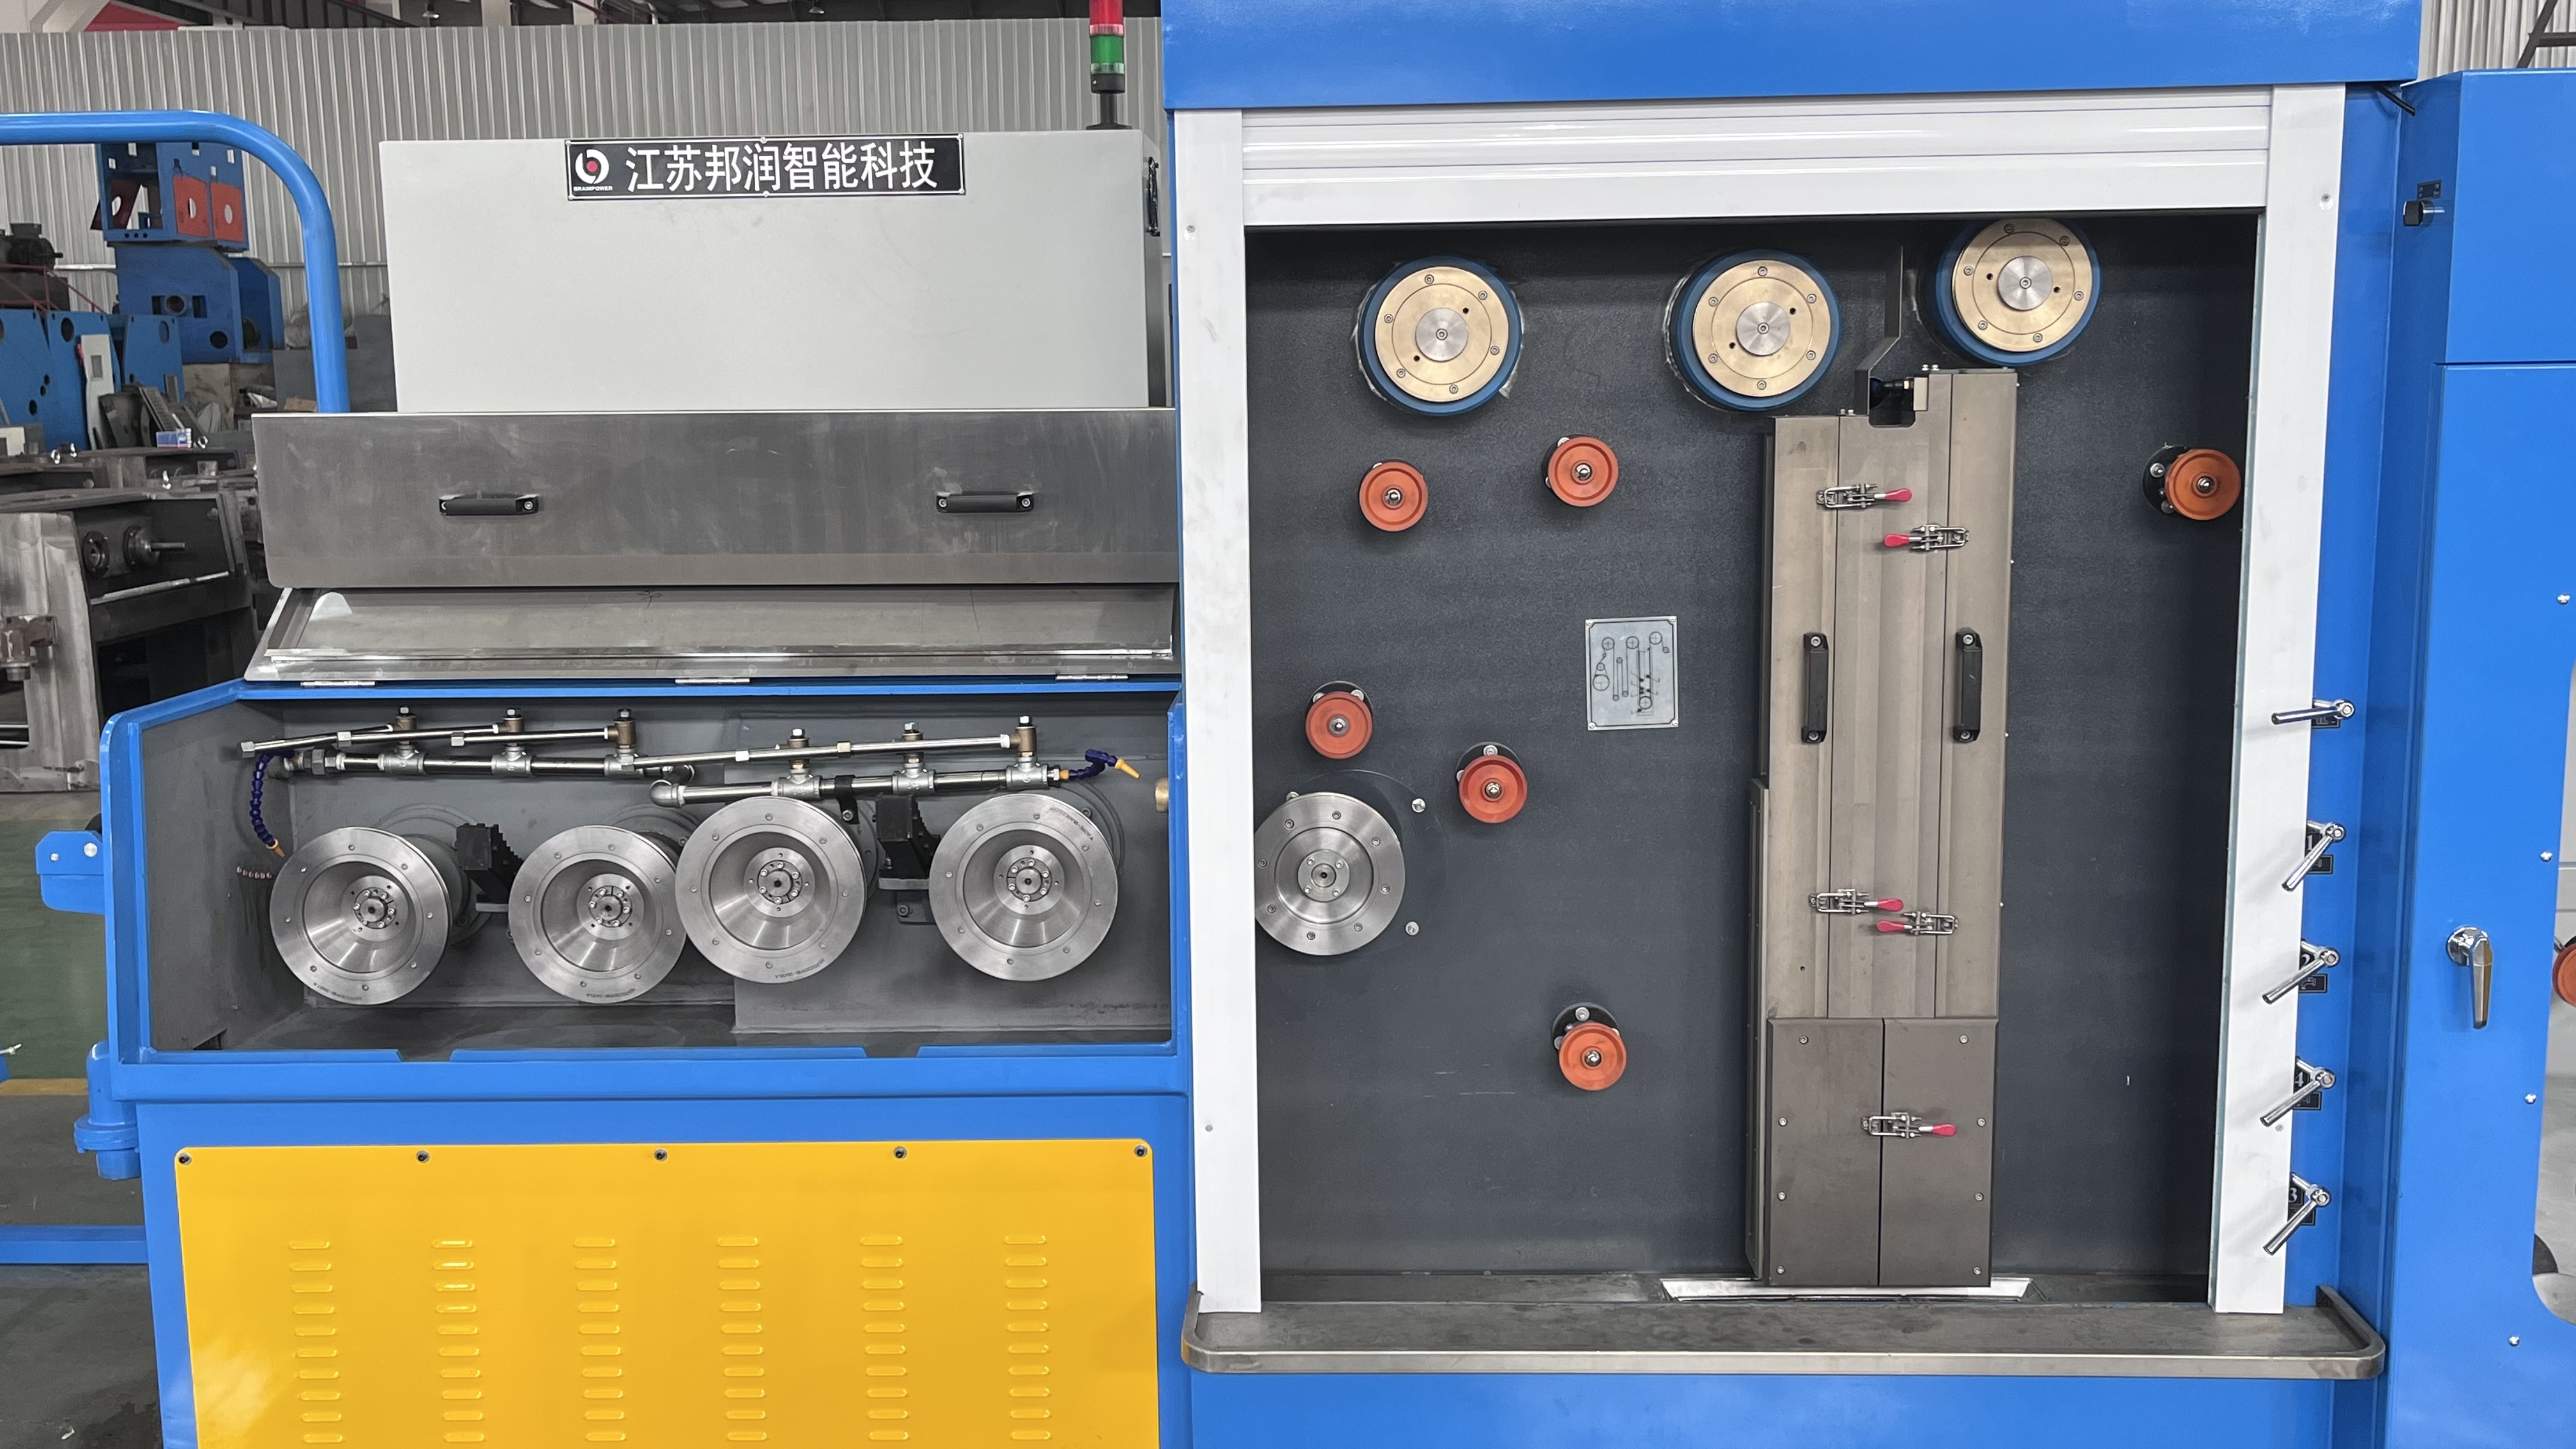
La rupture du fil pendant le processus de tréfilage constitue l’un des défis opérationnels les plus coûteux dans la fabrication de fils métalliques. Lorsqu’une machine à tréfiler finement rencontre une rupture imprévue du fil, la production s’arrête, les équipements doivent être réinitialisés et des matériaux sont gaspillés. Comprendre les causes profondes de ces ruptures et mettre en œuvre des stratégies préventives systématiques a un impact direct sur la productivité de votre installation, sur les coûts des matériaux et sur la durée de vie des équipements. Le tréfilage de fils fins exige une gestion précise de la tension, une lubrification constante et des rapports de réduction contrôlés afin de préserver l’intégrité du fil à chaque étape du processus.

Un écran LED moderne machine à tréfiler finement équipée de systèmes avancés de contrôle de précision, elle constitue la base permettant de réduire les cassures, mais la science des matériaux, l’ingénierie des procédés et l’expertise des opérateurs jouent également un rôle essentiel. Le tréfilage industriel de fils exige un équilibre entre vitesse, pourcentage de réduction et propriétés du matériau afin d’obtenir une qualité constante sans nuire au débit. Ce guide explore des techniques fondées sur des preuves qui minimisent les cassures de fil tout en préservant l’exactitude dimensionnelle et les propriétés mécaniques indispensables aux applications en aval.
Comprendre les causes profondes des cassures lors du tréfilage de fils fins
Facteurs liés aux contraintes mécaniques et à la conception des filières
La rupture des fils provient le plus fréquemment d’une contrainte mécanique excessive concentrée en des points spécifiques de la filière ou de la zone de la poulie. Des filières présentant des angles d’entrée inadaptés, des surfaces rugueuses ou des trajets de fil décentrés créent des concentrations de contrainte dépassant la résistance à la traction du matériau. La qualité du fil influence directement sa sensibilité à la rupture : les matériaux comportant des défauts internes, une ségrégation ou des dommages antérieurs sont nettement plus sujets à une défaillance soudaine durant l’étirage. Les filières doivent faire l’objet d’inspections régulières afin de détecter les signes d’usure, être polies pour conserver des surfaces lisses et remplacées dès que l’usure atteint des seuils critiques, afin d’assurer une qualité constante du fil tout au long des cycles de production.
Gestion de la tension et de la lubrification
Une gestion inadéquate de la tension constitue un facteur principal de rupture dans les opérations de tréfilage de fils fins. Une tension excessive accélère l’écrouissage à froid et génère des microfissures dans le fil, tandis qu’une tension insuffisante provoque un comportement instable du tréfilage et un diamètre de fil irrégulier. Un contrôle de précision efficace exige un ajustement dynamique de la tension fondé sur des retours en temps réel concernant le fil et sur les propriétés du matériau. La qualité et l’application du lubrifiant influencent directement l’intégrité de la surface et la dissipation thermique ; un lubrifiant insuffisant ou dégradé augmente le frottement, élève la température de tréfilage et altère les propriétés mécaniques du fil. Un lubrifiant adéquat réduit le coefficient de frottement, dissipe la chaleur générée pendant le tréfilage et forme un film protecteur empêchant tout contact métal-matrice direct.
Optimisation des paramètres de contrôle de précision
Coordination entre le rapport de réduction et la vitesse de tréfilage
Le rapport de réduction—c’est-à-dire le pourcentage de la section transversale éliminé à chaque passage d’étirage—impacte directement la répartition des contraintes et la probabilité de rupture. L’étirage de fils fins exige des rapports de réduction soigneusement gradués, évitant toute variation géométrique brutale et assurant des taux de déformation constants à chaque stade. La vitesse d’étirage doit être synchronisée avec le rapport de réduction afin de garantir un temps suffisant pour la relaxation des contraintes et la formation adéquate du film lubrifiant. Des systèmes de commande de précision, ajustant automatiquement la vitesse en fonction des retours provenant du fil et des performances de la filière, réduisent nettement les taux de rupture par rapport aux opérations à vitesse fixe. L’étirage multi-étapes, combiné à des recuits intermédiaires, permet au fil écroui de recristalliser, ce qui restaure sa ductilité et diminue le risque de rupture lors des étapes suivantes.
Gestion de la température pendant le tréfilage
L’étirage génère une chaleur de frottement importante qui élève la température du fil et dégrade ses propriétés mécaniques si elle n’est pas correctement maîtrisée. Le contrôle de la température, grâce à des systèmes de refroidissement précis et à une lubrification optimisée, est directement corrélé aux résultats de qualité du fil. Les machines d’étirage de fils fins équipées de surveillance thermique détectent les anomalies de température avant qu’elles ne provoquent une dégradation du matériau. Le maintien de la température du fil dans la fenêtre de traitement optimale du matériau évite à la fois la fragilité due à un refroidissement excessif et la perte de résistance causée par une surchauffe. Les machines avancées intègrent une détection en temps réel de la température avec des ajustements automatiques de la vitesse et de la lubrification afin de garantir des conditions thermiques stables à toutes les étapes de l’étirage.
Sélection et préparation du matériau filaire
Inspection et conditionnement du matériau d’entrée
La prévention de la rupture du fil commence avant que le matériau n’entre dans la machine de tréfilage fin. La barre d’entrée doit être inspectée afin de détecter les défauts de surface, les vides internes et les variations de composition du matériau susceptibles de nuire aux performances du tréfilage. Les traitements de recuit préalables au tréfilage préparent les matériaux écrouis en réduisant les limites de grains et en restaurant leur ductilité. L’analyse de la composition chimique garantit que le fil contient des teneurs appropriées en carbone, en éléments d’alliage et en impuretés pour l’application visée. Le nettoyage de surface élimine les oxydes et les contaminants pouvant endommager les filières ou créer des concentrations de contrainte pendant le tréfilage. Le conditionnement du matériau en amont détermine directement sa sensibilité à la rupture tout au long des opérations ultérieures de tréfilage fin.
Intégration du contrôle de précision avec les propriétés du matériau
Différents matériaux présentent des caractéristiques distinctes d’écrouissage qui exigent des ajustements précis des paramètres de contrôle lors du tréfilage de fils fins. Les alliages de cuivre, l’acier inoxydable et les matériaux spécialisés nécessitent chacun des rapports de réduction spécifiques, des profils de tension adaptés et des stratégies de lubrification dédiées. Les paramètres de la machine de tréfilage de fils fins doivent être configurés en fonction des propriétés de résistance à la traction, des caractéristiques d’allongement et des données historiques de performance du matériau. Des opérateurs formés aux sciences des matériaux peuvent anticiper les risques de rupture et ajuster proactivement les paramètres de contrôle précis avant qu’une défaillance ne se produise. Des registres documentés des performances des matériaux permettent une optimisation systématique des paramètres de tréfilage pour chaque combinaison d’alliage et de diamètre.
FAQ
Quelles fonctionnalités spécifiques de contrôle précis réduisent le plus efficacement les ruptures ?
Les systèmes dynamiques de réglage de la tension, qui réagissent aux retours en temps réel du fil, permettent la réduction la plus importante des cassures. Les mécanismes de commande de précision, qui synchronisent la vitesse de traction avec le rapport de réduction et surveillent la température du fil, évitent les concentrations de contraintes à l’origine des ruptures. Les machines avancées de filage de fils fins intègrent plusieurs capteurs de retour pour détecter les conditions anormales et ajuster automatiquement les paramètres avant toute rupture. Les systèmes de contrôle du débit de lubrifiant, qui maintiennent une épaisseur constante du film lubrifiant sur toute la zone de traction, réduisent également de façon significative les taux de rupture par rapport aux systèmes conventionnels.
À quelle fréquence faut-il remplacer les filières afin de préserver une qualité optimale du fil ?
Les calendriers de remplacement des filières dépendent du type de matériau, de la vitesse de tréfilage et de la qualité de la lubrification, mais interviennent généralement après le traitement de 50 000 à 200 000 mètres de fil. Les opérations de tréfilage de fil fin, exigeant des tolérances précises, nécessitent un remplacement plus fréquent des filières afin de préserver l’exactitude dimensionnelle et d’éviter les ruptures induites par la surface. L’inspection visuelle des motifs d’usure, de la perte de brillance ou des cratères doit guider les décisions de remplacement, plutôt que de suivre des intervalles rigides basés sur le temps. Une machine de tréfilage de fil fin équipée d’un système de surveillance de l’état des filières peut alerter les opérateurs dès que le contrôle de précision commence à se dégrader, déclenchant ainsi un remplacement préventif avant toute augmentation des ruptures.
Le recuit intermédiaire peut-il réduire significativement les ruptures pendant le tréfilage ?
Le recuit intermédiaire s’avère très efficace pour les matériaux nécessitant une réduction importante de diamètre, car il élimine l’écrouissage accumulé et restaure la ductilité du fil entre les étapes. Le tréfilage multi-étapes de fil fin, associé à des cycles de recuit, réduit la contrainte appliquée lors de chaque passage, permettant ainsi des réductions totales plus importantes sans dépasser les limites du matériau. Bien que les cycles de recuit augmentent le temps de traitement global, ils réduisent considérablement les taux de rupture et améliorent nettement la qualité finale du fil. Les machines intégrées de tréfilage de fil fin dotées de capacités de recuit intégrées offrent un contrôle optimal des profils de température et des vitesses de refroidissement, rendant le tréfilage multi-étapes à la fois économiquement viable et techniquement supérieur.

