 EN



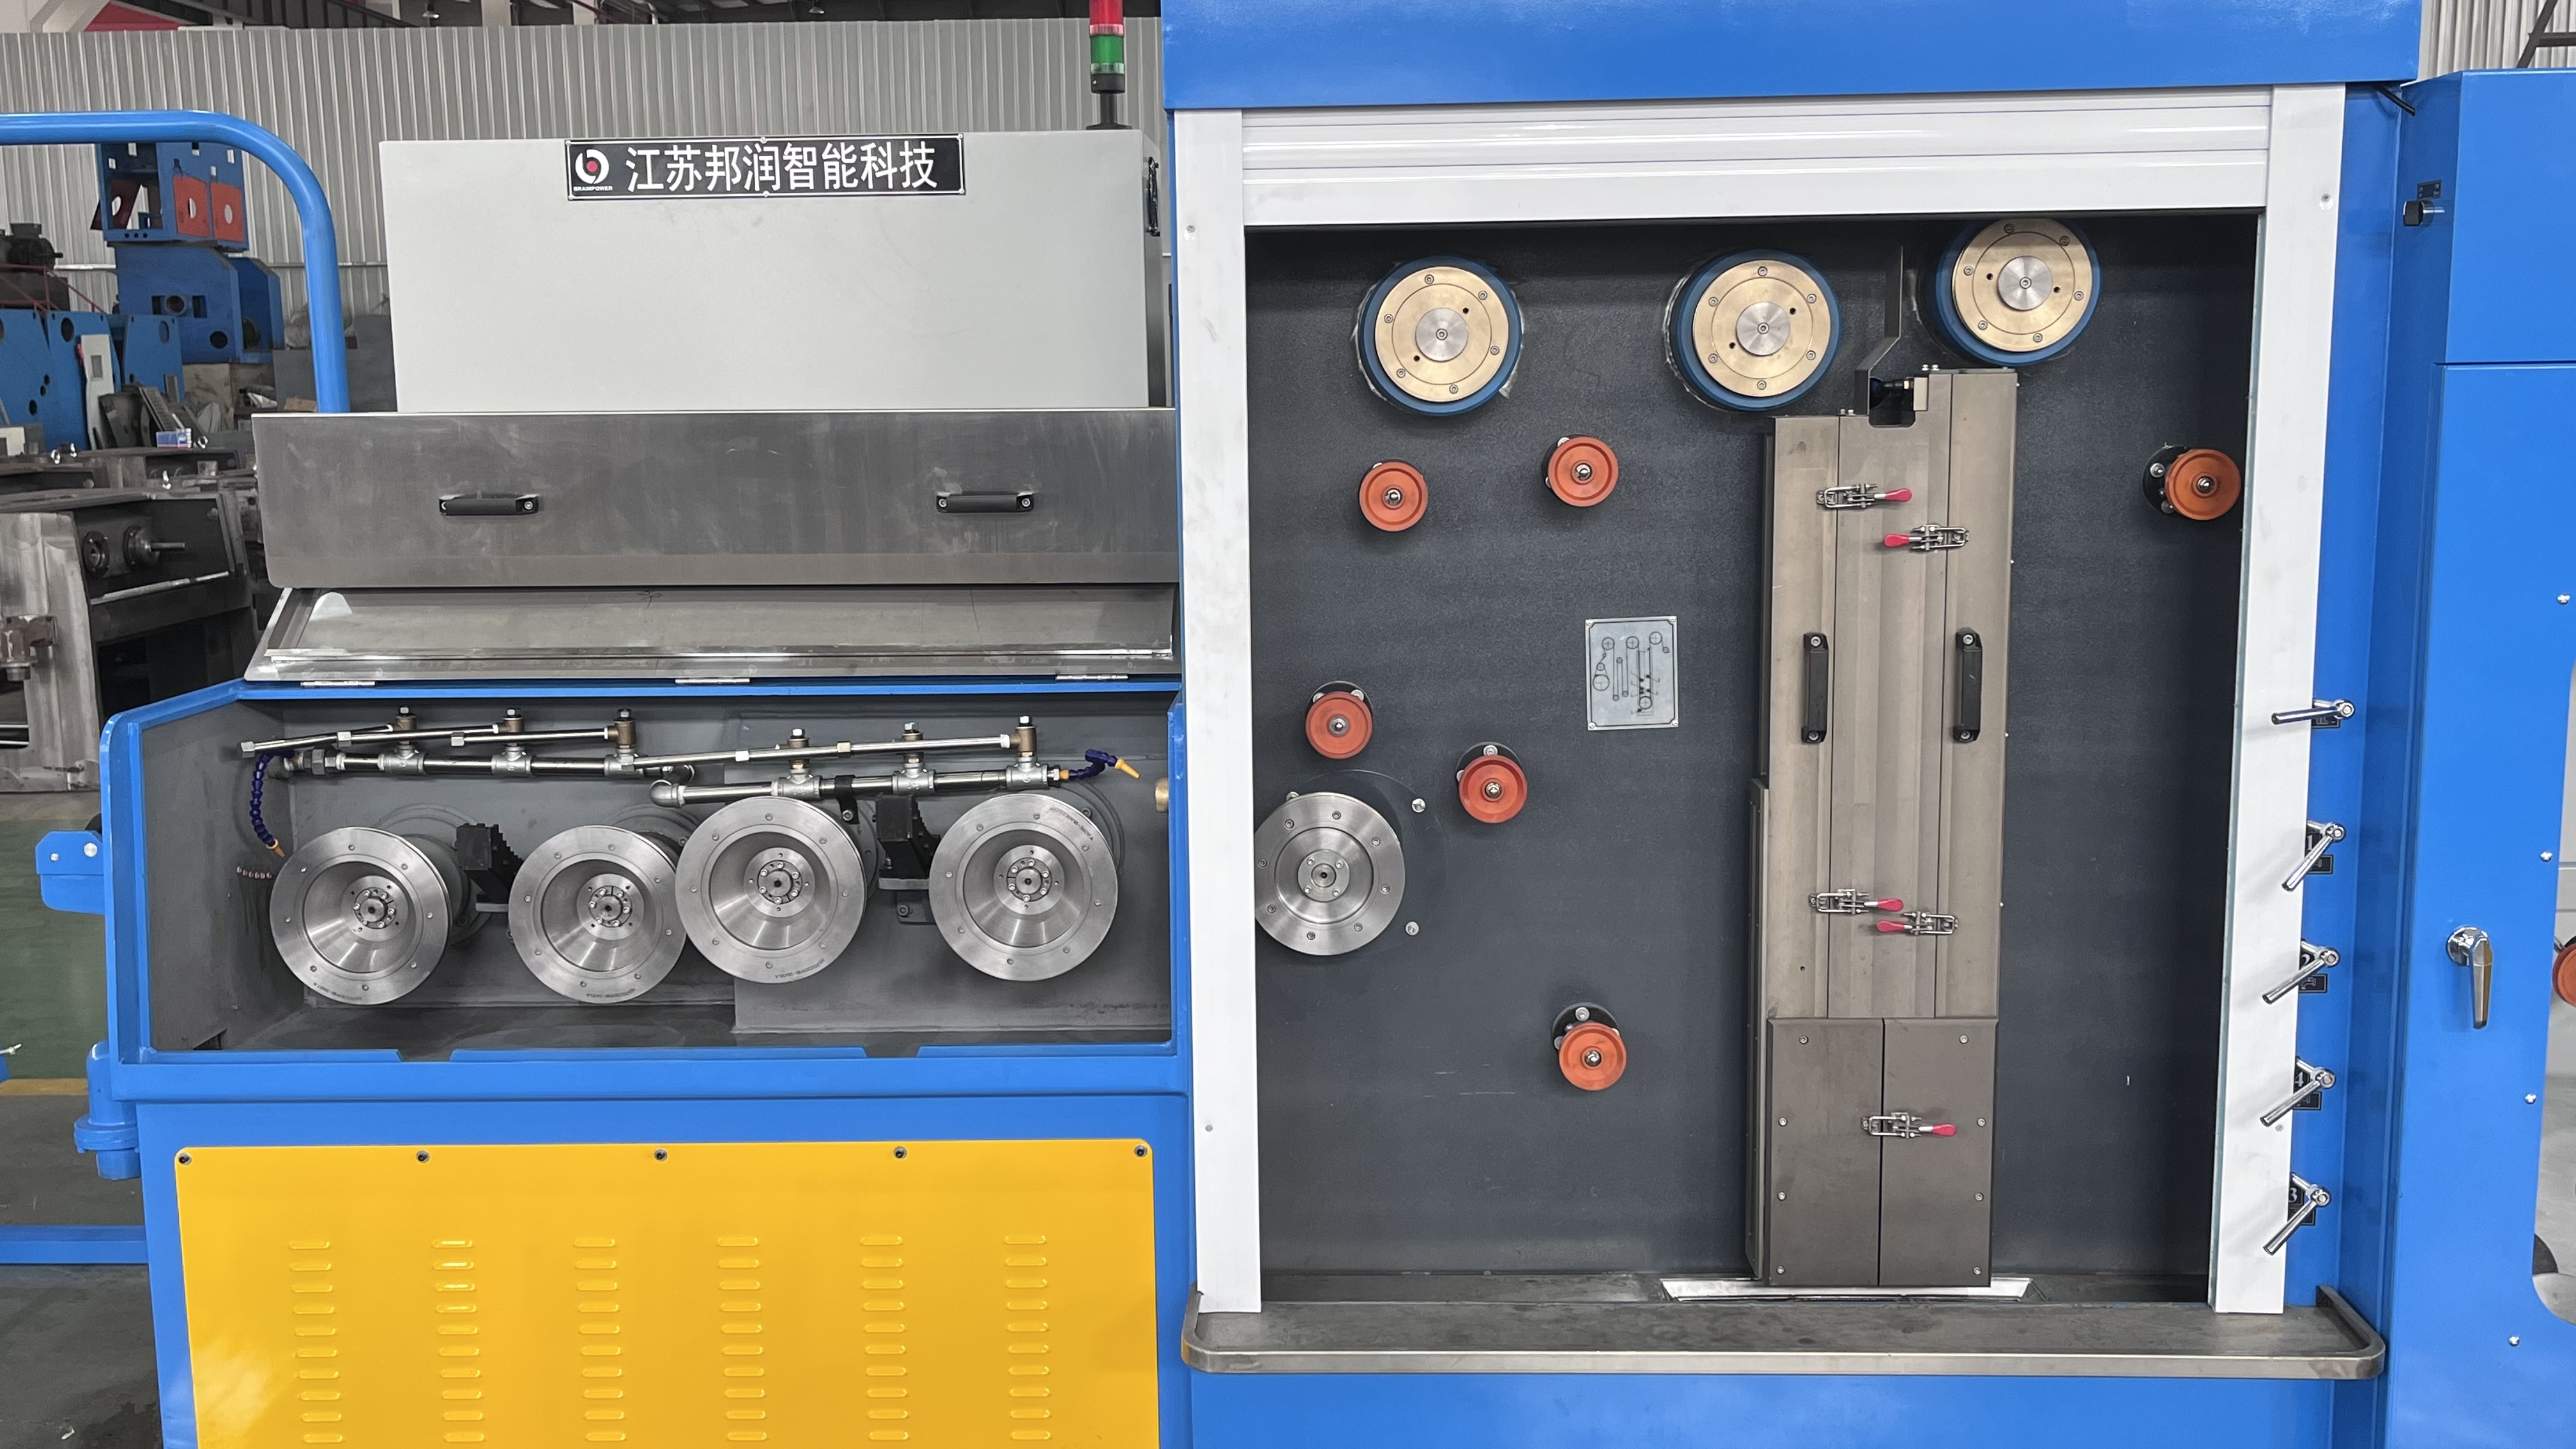
A fémhuzalgyártás egyik legköltségesebb működési kihívását a húzási folyamat során fellépő huzaltörés jelenti. Amikor egy finom drót húzó gép váratlan huzalszakadással, termelési leállásokkal, a berendezések újraindításával és anyagpazarlással jár. A törés kiváltó okainak megértése és a szisztematikus megelőzési stratégiák bevezetése közvetlenül befolyásolja létesítménye termelékenységét, anyagköltségeit és berendezéseinek élettartamát. A finomhuzalos húzási folyamat precíz feszültségszabályozást, következetes kenést és szabályozott redukciós arányokat igényel a huzal integritásának megőrzése érdekében minden szakaszban.

Egy modern finom drót húzó gép a fejlett precíziós vezérlőrendszerekkel felszerelt huzalok alapot teremtenek a törés csökkentésére, de az anyagtudomány, a folyamattervezés és a kezelői szakértelem is alapvető szerepet játszik. Az ipari huzalhúzásnál a sebesség, a csökkentési százalék és az anyagtulajdonságok egyensúlyban tartását igényli az állandó minőség elérése érdekében az áteresztőképesség feláldozása nélkül. Ez az útmutató bizonyítékokon alapuló technikákat mutat be, amelyek minimalizálják a huzaltörést, miközben megőrzik a downstream alkalmazásokhoz elengedhetetlen méretpontosságot és mechanikai tulajdonságokat.
A finomhuzal-húzás törési okainak megértése
Mechanikai feszültség és szerszámtervezési tényezők
A huzaltörés leggyakrabban a húzószerszám vagy a húzóhenger régiójának meghatározott pontjain koncentrálódó túlzott mechanikai feszültségből ered. A nem megfelelő bemeneti szögű, érdes felületű vagy nem középre igazított huzalpályájú szerszámok olyan feszültségkoncentrációt hoznak létre, amely meghaladja az anyag szakítószilárdságát. A huzal minősége közvetlenül befolyásolja a törési hajlamot; a belső hibákkal, szétválással vagy korábbi sérülésekkel rendelkező anyagok sokkal hajlamosabbak a hirtelen meghibásodásra a húzás során. A szerszámokat rendszeresen ellenőrizni kell a kopási minták szempontjából, polírozni kell a sima felületek megőrzése érdekében, és ki kell cserélni, amikor a kopás eléri a kritikus küszöbértékeket, hogy a huzalminőség a gyártás során állandó legyen.
Feszültség- és kenéskezelés
A nem megfelelő feszültségkezelés a finomhuzalos húzási műveletek elsődleges törési tényezője. A túlzott feszültség felgyorsítja az alakváltozást és mikrorepedéseket hoz létre a huzalban, míg az elégtelen feszültség egyenetlen húzási viselkedést és egyenetlen huzalátmérőt okoz. A hatékony precíziós szabályozáshoz dinamikus feszültségszabályozásra van szükség, amely valós idejű huzal-visszacsatoláson és anyagtulajdonságokon alapul. A kenés minősége és alkalmazása közvetlenül befolyásolja a felület integritását és a hőelvezetést; a nem megfelelő vagy leromlott kenőanyag növeli a súrlódást, növeli a húzási hőmérsékletet és rontja a huzal mechanikai tulajdonságait. A megfelelő kenés csökkenti a súrlódási együtthatót, elvezeti a húzási hőt, és védőfilmet hoz létre, amely megakadályozza a fém és a szerszám közötti közvetlen érintkezést.
Precíziós szabályozási paraméterek optimalizálása
Redukciós arány és rajzolási sebesség összehangolása
A redukciós arány – a húzási menetenként eltávolított keresztmetszeti terület százalékos aránya – közvetlenül befolyásolja a feszültségeloszlást és a törés valószínűségét. A finomhuzalos húzás gondosan fokozatos redukciós arányokat igényel, amelyek elkerülik a hirtelen geometriai változásokat, és minden szakaszban állandó alakváltozási sebességet biztosítanak. A húzási sebességet össze kell hangolni a redukciós aránnyal, hogy elegendő időt biztosítsanak a feszültségmentesítéshez és a megfelelő kenőfilm kialakulásához. A huzal-visszacsatolás és a szerszám teljesítménye alapján sebességet állító precíziós vezérlőrendszerek jelentősen csökkentik a törési arányokat a fix sebességű műveletekhez képest. A többlépcsős húzás közbenső lágyítási folyamatokkal lehetővé teszi az edzett huzal újrakristályosodását, visszaállítva a képlékenységet és csökkentve a későbbi törési kockázatot.
Hőmérséklet-szabályozás a húzási folyamat során
A húzás jelentős súrlódási hőt termel, ami megemeli a huzal hőmérsékletét és rontja a mechanikai tulajdonságokat, ha nem megfelelően kezelik. A precíziós hűtőrendszerekkel és optimalizált kenéssel történő hőmérséklet-szabályozás közvetlenül összefügg a huzal minőségével. A hőmonitorozással felszerelt finomhuzalos húzógépek még azelőtt észlelik a hőmérsékleti anomáliákat, mielőtt azok anyagromlást okoznának. A huzal hőmérsékletének az anyag optimális feldolgozási ablakán belüli tartása megakadályozza mind a túlzott lehűlés miatti ridegedést, mind a túlmelegedés miatti szilárdságvesztést. A fejlett gépek valós idejű hőmérséklet-érzékelést integrálnak az automatikus sebesség- és kenési beállításokkal, hogy a húzás minden szakaszában állandó hőmérsékleti feltételeket tartsanak fenn.
Huzalanyag kiválasztása és előkészítése
Bemeneti anyag ellenőrzése és kondicionálása
A huzaltörés megelőzése már azelőtt megkezdődik, hogy az anyag belépne a finomhuzalos húzógépbe. A bemeneti huzalt ellenőrizni kell felületi hibák, belső üregek és az anyagösszetétel állandósága szempontjából, amelyek ronthatják a húzási teljesítményt. A húzás előtti lágyítási folyamatok a szemcsehatárok csökkentésével és a képlékenység helyreállításával készítik elő az edzett anyagot. A kémiai összetétel elemzése biztosítja, hogy a huzal a kívánt alkalmazáshoz megfelelő mennyiségű szenet, ötvözőelemeket és szennyeződéseket tartalmazzon. A felülettisztítás eltávolítja a revét és a szennyeződéseket, amelyek károsíthatják a szerszámokat vagy feszültségpontokat hozhatnak létre a húzás során. Az anyag előkészítése az előző szakaszban közvetlenül meghatározza a törési hajlamot a későbbi finomhuzalos húzási műveletek során.
Precíziós vezérlés integrációja anyagtulajdonságokkal
A különböző anyagok eltérő alakváltozási-keményedési jellemzőkkel rendelkeznek, amelyek precíziós vezérlésű beállításokat igényelnek a finomhuzalos húzás során. A rézötvözetek, a rozsdamentes acél és a speciális anyagok mindegyike speciális redukciós arányokat, feszültségprofilokat és kenési stratégiákat igényel. A finomhuzalos húzógép paramétereit az anyag szakítószilárdsági tulajdonságai, nyúlási jellemzői és a korábbi teljesítményadatok alapján kell konfigurálni. Az anyagtudományban képzett kezelők előre tudják látni a törési kockázatokat, és proaktívan tudják módosítani a precíziós vezérlési beállításokat, mielőtt a hibák bekövetkeznének. A dokumentált anyagteljesítmény-nyilvántartások lehetővé teszik a húzási paraméterek szisztematikus optimalizálását minden ötvözet és átmérő kombináció esetében.
GYIK
Mely precíziós vezérlési funkciók csökkentik a törést a leghatékonyabban?
A valós idejű huzal-visszajelzésre reagáló dinamikus feszültségszabályozó rendszerek biztosítják a legjelentősebb töréscsökkentést. A húzási sebességet a redukciós aránnyal összehangoló és a huzal hőmérsékletét figyelő precíziós vezérlőmechanizmusok megakadályozzák a meghibásodást okozó feszültségkoncentrációkat. A fejlett finomhuzalos húzógépek több visszacsatoló érzékelőt integrálnak a rendellenes körülmények észlelésére és a paraméterek automatikus beállítására, mielőtt a törés bekövetkezne. A kenési áramlásszabályozó rendszerek, amelyek a húzási szakaszban állandó kenőfilm-vastagságot biztosítanak, szintén jelentősen csökkentik a törési arányt a hagyományos rendszerekhez képest.
Milyen gyakran kell a matricákat cserélni az optimális huzalminőség megőrzése érdekében?
A szerszámcsere ütemterve az anyagtípustól, a húzási sebességtől és a kenés minőségétől függ, de jellemzően 50 000–200 000 méter huzal feldolgozása után történik. A pontos tűréshatárokkal rendelkező finomhuzalos húzási műveletek gyakoribb szerszámcserét igényelnek a méretpontosság fenntartása és a felület okozta törés megelőzése érdekében. A kopási minták, a csökkent polírozás vagy a kráteresedés vizuális ellenőrzése a csere döntéseit inkább megalapozza, mint a merev időalapú intervallumok követése. A szerszámállapot-felügyeleti rendszerekkel felszerelt finomhuzalos húzógép figyelmeztetheti a kezelőket, ha a precízióvezérlés veszélybe kerül, és megelőző cserét indíthat el, mielőtt a törés fokozódna.
Jelentősen csökkentheti-e a közbenső lágyítás a húzás során fellépő törést?
A közbenső lágyítás rendkívül hatékonynak bizonyul a jelentős átmérőcsökkentést igénylő anyagok esetében, mivel enyhíti a felhalmozódott alakváltozási keményedést és visszaállítja a huzal képlékenységét a szakaszok között. A többlépcsős finomhuzalos húzás lágyítási ciklusokkal csökkenti az egyes menetek feszültségét, lehetővé téve a nagyobb teljes csökkentést az anyagkorlátok túllépése nélkül. A lágyítási ciklusok növelik a teljes folyamatidőt, de drámaian csökkentik a törési arányt és javítják a végső huzal minőségét. Az integrált finomhuzalos húzógépek beépített lágyítási képességekkel optimálisan szabályozzák a hőmérsékletprofilokat és a hűtési sebességet, így a többlépcsős húzás gazdaságilag megvalósítható és technikailag is kiváló.

