 EN



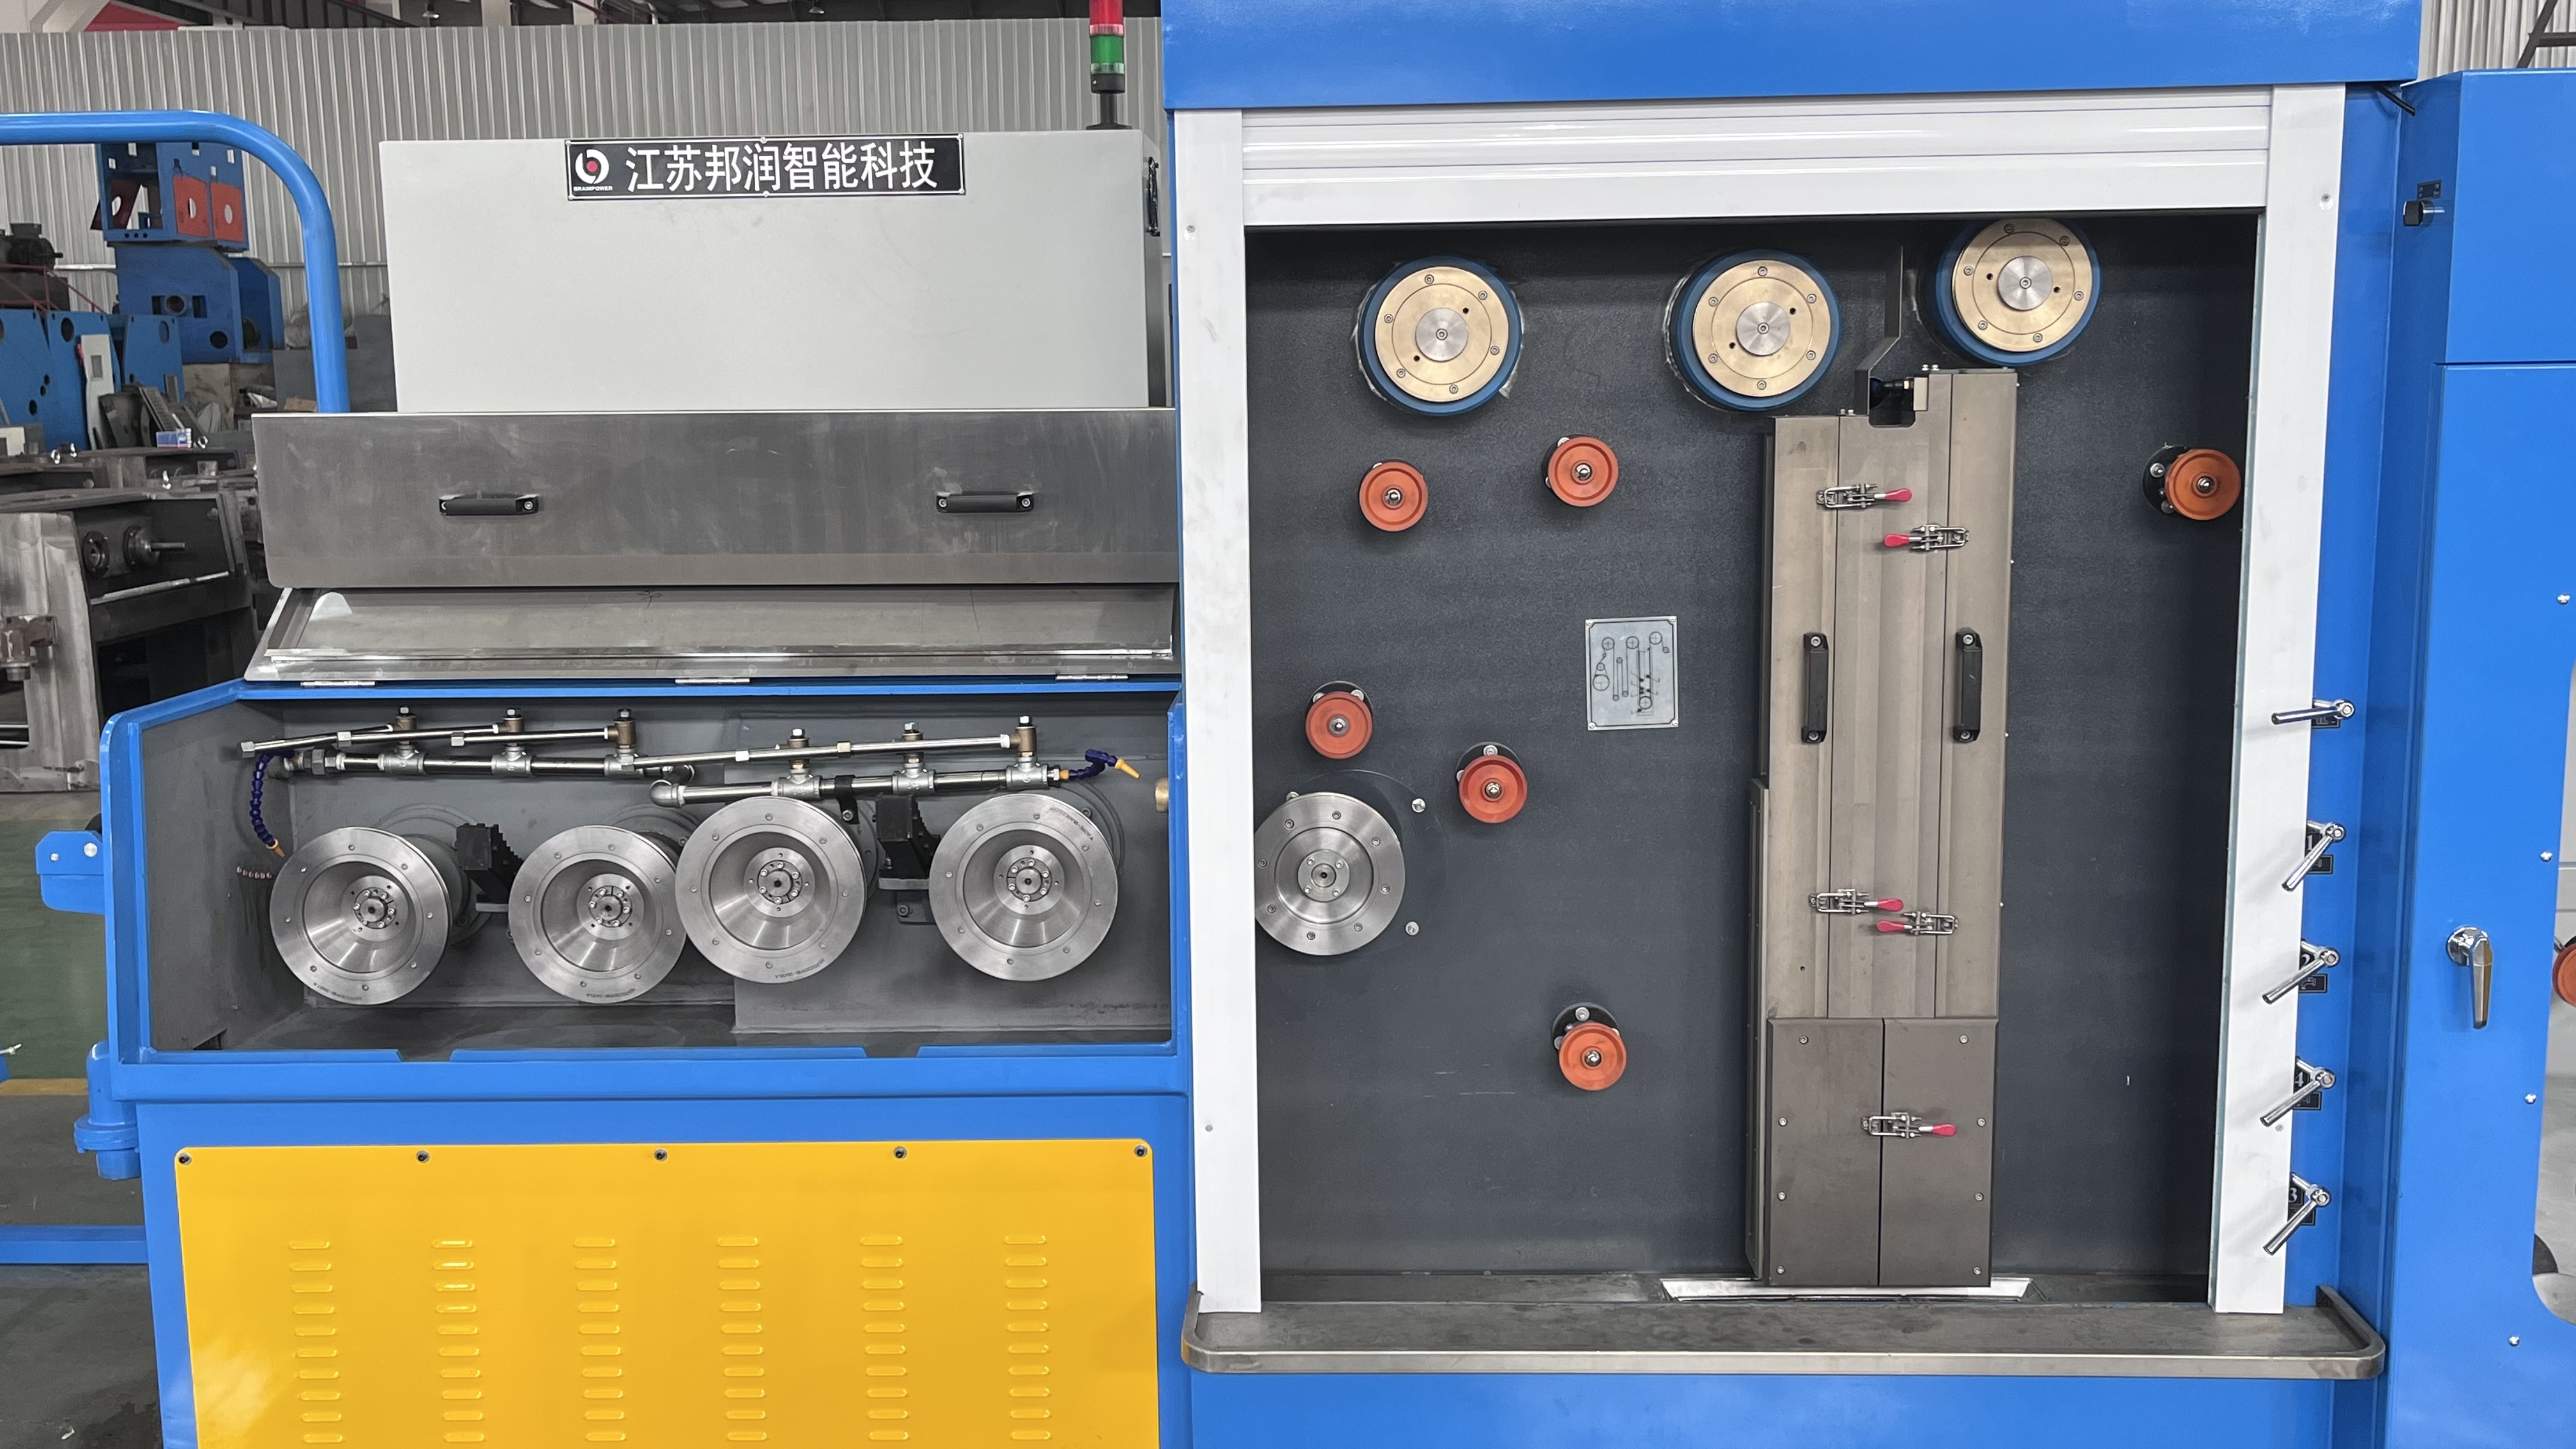
Ruperea sârmei în timpul procesului de tragere reprezintă una dintre cele mai costisitoare provocări operaționale din fabricarea sârmelor metalice. Când o mașina de tragere fină a firului instalație întâmpină o rupere neașteptată a sârmei, producția se oprește, echipamentele necesită resetare și se pierde material. Înțelegerea cauzelor fundamentale ale ruperii și implementarea unor strategii sistematice de prevenție au un impact direct asupra productivității instalației dumneavoastră, a costurilor cu materialele și a duratei de viață a echipamentelor. Procesul de tragere a sârmelor fine necesită o gestionare precisă a tensiunii, o ungere constantă și rapoarte de reducere controlate pentru a menține integritatea sârmei pe parcursul fiecărei etape.

Un afișaj LED modern mașina de tragere fină a firului dotat cu sisteme avansate de control precis oferă baza pentru reducerea rupturilor, dar știința materialelor, ingineria proceselor și expertiza operatorilor joacă, de asemenea, roluri esențiale. Tragerea industrială a sârmei necesită echilibrarea vitezei, procentului de reducere și a proprietăților materialelor pentru a obține o calitate constantă fără a compromite productivitatea. Acest ghid explorează tehnici bazate pe dovezi care minimizează rupturile sârmei, păstrând în același timp precizia dimensională și proprietățile mecanice esențiale pentru aplicațiile ulterioare.
Înțelegerea cauzelor fundamentale ale rupturilor în tragerea sârmei fine
Factori legați de stresul mecanic și de proiectarea matrițelor
Ruperea sârmei apare cel mai frecvent din cauza efortului mecanic excesiv concentrat în anumite puncte din zona matriței de tragere sau a rolei de tragere. Matrițele cu unghiuri de intrare incorecte, suprafețe aspre sau trasee ale sârmei nealiniate creează concentrații de efort care depășesc rezistența la rupere a materialului. Calitatea sârmei influențează direct susceptibilitatea la rupere; materialele care prezintă defecte interne, segregare sau deteriorări anterioare sunt mult mai predispuse la rupere bruscă în timpul operației de tragere. Matrițele trebuie inspectate periodic pentru uzură, lustruite pentru a menține suprafețe netede și înlocuite atunci când uzura atinge praguri critice, pentru a asigura o calitate constantă a sârmei pe întreaga durată a producției.
Gestionarea tensiunii și a lubrifierii
Gestionarea incorectă a tensiunii reprezintă un factor principal de rupere în operațiunile de tragere a sârmelor subțiri. Tensiunea excesivă accelerează îngălbirea prin deformare și generează microfisuri în sârmă, în timp ce tensiunea insuficientă provoacă un comportament neregulat al procesului de tragere și o diametru nesigur al sârmei. Controlul precis eficient necesită ajustarea dinamică a tensiunii pe baza feedback-ului în timp real privind sârma și proprietățile materialelor. Calitatea lubrifiantului și modul de aplicare influențează direct integritatea suprafeței și disiparea căldurii; un lubrifiant inadecvat sau degradat mărește frecarea, ridică temperatura de tragere și compromite proprietățile mecanice ale sârmei. Lubrifierea corespunzătoare reduce coeficientul de frecare, disipează căldura generată în timpul tragerii și creează un strat protector care previne contactul direct metal-matrice.
Optimizarea parametrilor de control precis
Coordonarea raportului de reducere și a vitezei de tragere
Raportul de reducere—procentul din aria secțiunii transversale eliminată la fiecare trecere de tragere—afectează direct distribuția tensiunilor și probabilitatea de rupere. Tragerea sârmei fine necesită rapoarte de reducere gradate cu atenție, pentru a evita modificările geometrice bruște și pentru a menține viteze constante de deformare în fiecare etapă. Viteza de tragere trebuie sincronizată cu raportul de reducere, astfel încât să existe suficient timp pentru descărcarea tensiunilor și pentru formarea corectă a stratului de lubrifiant. Sistemele de control de precizie care reglează viteza pe baza feedback-ului primit de la sârmă și a performanței matriței reduc semnificativ ratele de rupere, comparativ cu operațiunile la viteză fixă. Tragerea în mai multe etape, împreună cu procesele de recoacere intermediare, permite recristalizarea sârmei îndurite prin deformare, restabilind ductilitatea și reducând riscul ulterior de rupere.
Gestionarea temperaturii în timpul tragerei
Trasarea generează o căldură semnificativă prin frecare, ceea ce ridică temperatura sârmei și degradează proprietățile mecanice, dacă nu este gestionată corespunzător. Controlul temperaturii prin sisteme de răcire de precizie și lubrifiere optimizată este direct corelat cu rezultatele calitative ale sârmei. Mașinile pentru trasarea sârmelor subțiri, echipate cu monitorizare termică, detectează anomalii de temperatură înainte ca acestea să provoace degradarea materialului. Menținerea temperaturii sârmei în fereastra optimă de prelucrare a materialului previne atât fragilitatea datorată răcirii excesive, cât și pierderea rezistenței datorată suprîncălzirii. Mașinile avansate integrează senzori de temperatură în timp real cu ajustări automate ale vitezei și ale lubrifierii, pentru a menține condiții termice constante pe toate etapele de trasare.
Selectarea și pregătirea materialului pentru sârmă
Inspecția și condiționarea materialului de intrare
Prevenirea ruperii sârmei începe înainte ca materialul să intre în mașina de tragere fină a sârmei. Tija de sârmă de intrare trebuie inspectată pentru defecte de suprafață, goluri interne și consistență a compoziției materialelor, care ar putea compromite performanța procesului de tragere. Procesele de recoacere pre-tragere pregătesc materialul ecruisat prin reducerea limitelor de grăunți și restabilirea ductilității. Analiza compoziției chimice asigură că sârma conține niveluri adecvate de carbon, elemente de aliere și impurități pentru aplicația prevăzută. Curățarea suprafeței elimină crusta și contaminanții care ar putea deteriora matrițele sau crea puncte de tensiune în timpul tragere. Condicionarea materialului în stadiul amonte determină direct susceptibilitatea la rupere pe întreaga durată a operațiilor ulterioare de tragere fină a sârmei.
Integrarea controlului de precizie cu proprietățile materialelor
Materialele diferite prezintă caracteristici distincte de ecruisare la deformare, ceea ce necesită ajustări precise ale controlului în timpul tragării sârmei fine. Aliajele de cupru, oțelul inoxidabil și materialele speciale necesită fiecare rapoarte de reducere, profile de tensiune și strategii de ungere specifice. Parametrii mașinii de tragere a sârmei fine trebuie configurați pe baza proprietăților de rezistență la tractiune, a caracteristicilor de alungire și a datelor istorice privind performanța. Operatorii instruiți în știința materialelor pot anticipa riscurile de rupere și pot ajusta proactiv setările de control precis înainte ca acestea să apară. Înregistrările documentate privind performanța materialelor permit optimizarea sistematică a parametrilor de tragere pentru fiecare combinație de aliaj și diametru.
Întrebări frecvente
Ce caracteristici specifice de control precis reduc cel mai eficient ruperea?
Sistemele de reglare dinamică a tensiunii care răspund la feedback-ul în timp real al sârmei oferă cea mai semnificativă reducere a rupturilor. Mecanismele de control de precizie care coordonează viteza de tragere cu raportul de reducere și monitorizează temperatura sârmei previn concentrațiile de efort care cauzează defectarea. Mașinile avansate de tragere a sârmelor subțiri integrează mai mulți senzori de feedback pentru a detecta condiții anormale și pentru a ajusta automat parametrii înainte ca apariția rupturilor. Sistemele de control al debitului de lubrifiant, care mențin o grosime constantă a stratului de lubrifiant pe întreaga etapă de tragere, reduc, de asemenea, în mod semnificativ ratele de ruptură comparativ cu sistemele convenționale.
Cât de des trebuie înlocuite matrițele pentru a menține calitatea optimă a sârmei?
Programul de înlocuire a matrițelor depinde de tipul de material, de viteza de tragere și de calitatea lubrifiantului, dar, în mod tipic, aceasta are loc după prelucrarea a 50.000–200.000 de metri de sârmă. Operațiunile de tragere a sârmei subțiri, care impun cerințe stricte privind toleranțele, necesită înlocuiri mai frecvente ale matrițelor pentru a menține precizia dimensională și pentru a preveni ruperile cauzate de deteriorarea suprafeței. Deciziile privind înlocuirea trebuie luate pe baza inspecției vizuale a urmelor de uzură, a scăderii luciului sau a apariției craterelor, nu pe baza unor intervale rigide bazate pe timp. O mașină de tragere a sârmei subțiri echipată cu sisteme de monitorizare a stării matrițelor poate alerta operatorii atunci când controlul precis devine compromis, declanșând o înlocuire preventivă înainte ca numărul ruperilor să crească.
Poate recoacerea intermediară reduce semnificativ ruperile în timpul operației de tragere?
Recoacerea intermediară se dovedește extrem de eficientă pentru materialele care necesită o reducere semnificativă a diametrului, deoarece elimină rigidizarea prin deformare acumulată și restabilește ductilitatea sârmei între etape. Tragerea multi-etapă a sârmelor fine, cu cicluri de recoacere, reduce efortul specific fiecărei treceri, permițând reduceri totale mai mari fără a depăși limitele materialelor. Ciclurile de recoacere măresc durata totală a procesului, dar reduc în mod spectaculos ratele de rupere și îmbunătățesc calitatea finală a sârmei. Mașinile integrate de tragere a sârmelor fine, dotate cu funcționalități de recoacere incorporate, oferă un control optim al profilurilor de temperatură și al ratelor de răcire, făcând tragerea multi-etapă atât fezabilă din punct de vedere economic, cât și superioară din punct de vedere tehnic.

