 EN



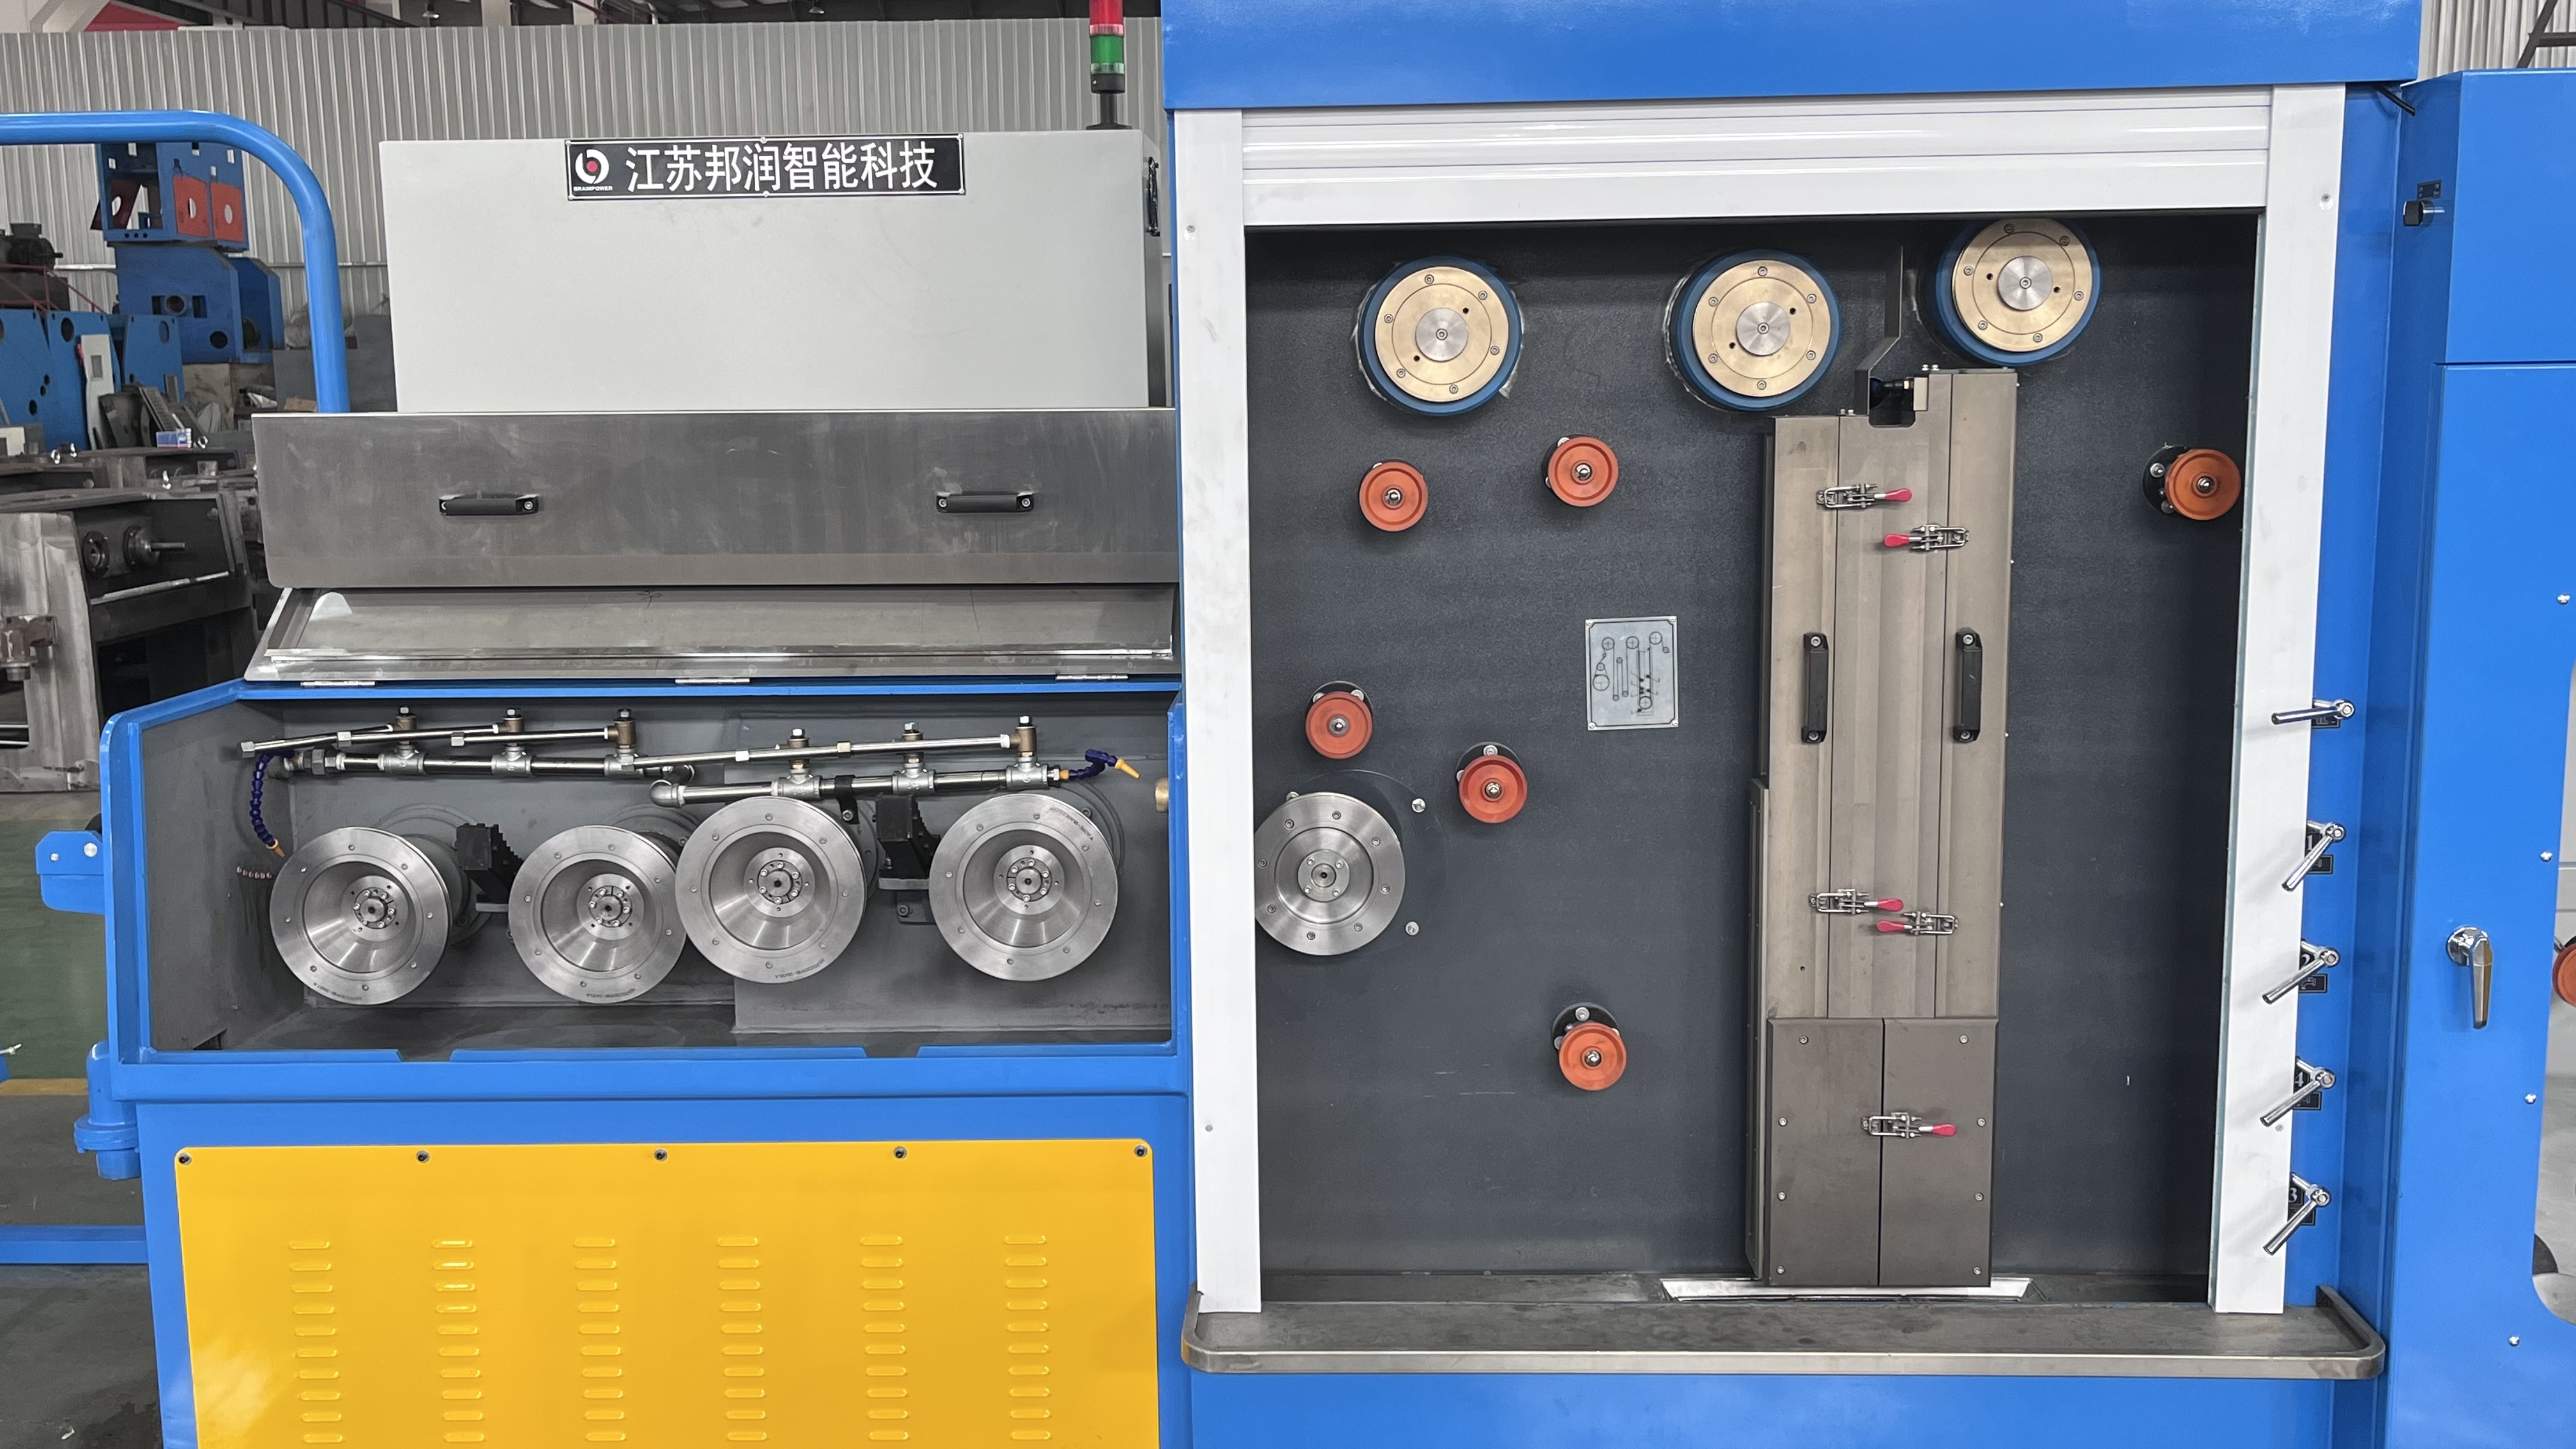
انقطاع السلك أثناء عملية السحب يُعَدُّ أحد أصعب التحديات التشغيلية تكلفةً في تصنيع أسلاك المعادن. وعندما آلة رسم الأسلاك الدقيقة تتعرَّض العملية لانقطاع غير متوقَّع في السلك، تتوقَّف الإنتاجية، ويجب إعادة ضبط المعدات، وتضيع المواد. ولذلك فإن فهم الأسباب الجذرية لهذا الانقطاع وتطبيق استراتيجيات وقائية منهجية يؤثِّر تأثيراً مباشراً في إنتاجية منشآتك وتكاليف المواد وعمر المعدات الافتراضي. وتتطلّب عملية سحب الأسلاك الرفيعة إدارة دقيقة للشد، وتزييتاً متسقاً، ونسب خفض مضبوطة للحفاظ على سلامة السلك خلال كل مرحلة.

مودرن آلة رسم الأسلاك الدقيقة يُوفِرُ التَّزْوِيدُ بِنِظَامَاتِ التَّحَكُّمِ الدَّقِيقِ المُتَقَدِّمَةِ الأَسَاسَ لِتَخْفِيفِ الكَسْرِ، إلَّا أَنَّ عُلُومَ المَوَادِ وَهَنْدَسَةَ المَجَالاتِ وَخِبْرَةَ العَامِلِينَ تَلْعَبُ أَيْضًا أَدْوَارًا جَوْهَرِيَّةً. وَيَتَطَلَّبُ سَحْبُ السِّلكِ الصِّنَاعِيِّ التَّوَازُنَ بَيْنَ السُّرْعَةِ وَنِسْبَةِ التَّخْفِيضِ وَخَصَائِصِ المَادَّةِ لِتَحْقِيقِ جَوْدَةٍ مُتَسَاقِطَةٍ دُونَ التَّأثِيرِ عَلَى كَفَاءَةِ الإِنْتَاجِ. وَيَسْتَعْرِضُ هَذَا الدَّلِيلُ طُرُقًا مَبنِيَّةً عَلَى الأَدِلَّةِ تُصَغِّرُ كَسْرَ السِّلكِ مَعَ الحِفَاظِ عَلَى الدِّقَّةِ البُعْدِيَّةِ وَالخَصَائِصِ المِيكَانِيكِيَّةِ الَّتِي تَكُونُ ضَرُورِيَّةً لِلتَّطَبِيقَاتِ التَّالِيَةِ.
فَهْمُ الأَسْبَابِ الجَذْرِيَّةِ لِلكَسْرِ فِي سَحْبِ السِّلكِ الرَّفِيعِ
عَوَامِلُ الإِجْهَادِ المِيكَانِيكِيِّ وَتَصْمِيمِ القَالَبِ
يحدث انقطاع السلك في أغلب الأحيان بسبب إجهاد ميكانيكي مفرط يتركّز عند نقاط معيّنة في منطقة قالب السحب أو بكرة السحب. وتؤدي القوالب ذات زوايا الدخول غير الملائمة، أو الأسطح الخشنة، أو مسارات السلك غير المركزَة إلى تركّزات إجهادية تفوق مقاومة الشد للمادة. ويؤثر جودة السلك تأثيرًا مباشرًا على احتمال الانقطاع؛ إذ تكون المواد التي تحتوي على عيوب داخلية أو فصلٍ بين المكونات أو تضرّر سابقٍ أكثر عُرضةً بكثيرٍ للفشل المفاجئ أثناء عملية السحب. وينبغي فحص القوالب بانتظام للبحث عن أنماط التآكل، وتلميعها للحفاظ على نعومة أسطحها، واستبدالها عند بلوغ التآكل حدودًا حرجةً لضمان ثبات جودة السلك طوال دفعات الإنتاج.
إدارة الشد والتشحيم
يُعَدُّ سوء إدارة التوتر العامل الرئيسي المسبِّب لانقطاع الأسلاك الرفيعة أثناء عمليات سحبها. فالتّوتر الزائد يُسرّع من عملية تصلّب المادة تحت الإجهاد ويتسبّب في تكوّن شقوق دقيقة في السلك، بينما يؤدي التوتر غير الكافي إلى سلوك غير منتظم أثناء السحب وتفاوت في قطر السلك. ولتحقيق تحكُّم دقيق فعّال، لا بدّ من ضبط التوتر ديناميكيًّا استنادًا إلى ملاحظات فورية للسلك وخصائص المادة. وتؤثّر جودة التشحيم وطريقة تطبيقه مباشرةً على سلامة السطح وقدرة التبريد؛ إذ إن استخدام زيت تشحيم غير كافٍ أو متدهور يزيد الاحتكاك، ويرفع درجة حرارة عملية السحب، ويُضعف الخواص الميكانيكية للسلك. أما التشحيم السليم فيقلّل معامل الاحتكاك، ويساعد في تبديد الحرارة الناتجة عن السحب، ويشكّل طبقة واقية تمنع التلامس المباشر بين المعدن وأداة السحب.
تحسين معايير التحكم الدقيق
التناسق بين نسبة التخفيض وسرعة السحب
نسبة التخفيض—أي النسبة المئوية لمساحة المقطع العرضي التي تُزال في كل مرحلة سحب—تؤثر تأثيراً مباشراً على توزيع الإجهادات واحتمالية الانقطاع. وتتطلب عملية سحب الأسلاك الرفيعة نسب تخفيض متدرجة بدقة لتفادي أية تغيرات هندسية مفاجئة والحفاظ على معدلات إجهادٍ ثابتة في كل مرحلة. ويجب تنسيق سرعة السحب مع نسبة التخفيض لضمان توفر وقت كافٍ لتخفيف الإجهادات وتكوين طبقة تشحيم مناسبة. كما أن أنظمة التحكم الدقيقة التي تُعدِّل السرعة استناداً إلى ملاحظات حالة السلك وأداء القالب تقلِّل معدلات الانقطاع بشكلٍ ملحوظ مقارنةً بالعمليات ذات السرعة الثابتة. أما السحب المتعدد المراحل مع عمليات التلدين الوسيطية فيسمح بإعادة بلورة السلك المشدود ميكانيكياً، ما يعيد له قابليته للتشكل ويقلل من خطر الانقطاع في المراحل اللاحقة.
إدارةُ درجةِ الحرارةِ أثناءَ عمليةِ السحب
يُولِّد السحب احتكاكًا كبيرًا ينتج عنه حرارة ترفع درجة حرارة السلك وتُضعف خصائصه الميكانيكية ما لم تُدار هذه الحرارة بإحكام. وترتبط السيطرة على درجة الحرارة عبر أنظمة تبريد دقيقة وتشحيم مُحسَّن ارتباطًا مباشرًا بجودة السلك الناتج. وتكتشف آلات سحب الأسلاك الدقيقة، المزودة بأنظمة رصد حراري، أي انحراف في درجة الحرارة قبل أن يؤدي إلى تدهور المادة. ويمنع الحفاظ على درجة حرارة السلك ضمن النطاق الحراري الأمثل للمادة كلاً من الهشاشة الناجمة عن التبريد المفرط وضعف المتانة الناتج عن ارتفاع الحرارة المفرط. وتدمج الآلات المتطورة أجهزة استشعار حرارية تعمل في الزمن الحقيقي مع تعديلات تلقائية في السرعة وكمية التشحيم للحفاظ على ظروف حرارية ثابتة في جميع مراحل عملية السحب.
اختيار مادة السلك والإعداد الأولي لها
فحص المادة الداخلة وتجهيزها
يبدأ منع انقطاع السلك قبل دخول المادة إلى آلة سحب الأسلاك الدقيقة. ويجب فحص قضيب السلك المُدخل للبحث عن عيوب على السطح، وفراغات داخلية، وتناسق في تركيب المادة قد تؤثر سلبًا على أداء عملية السحب. وتُعد عمليات التلدين السابقة للسحب المواد التي خضعت لتصلب بسبب التشويه، وذلك بتقليل الحدود بين الحبيبات واستعادة قابليتها للتشكل. وتكفل تحليل التركيب الكيميائي احتواء السلك على المستويات المناسبة من الكربون والعناصر السبيكية والشوائب المطلوبة للتطبيق المقصود. أما تنظيف السطح فيزيل القشور والملوثات التي قد تتلف القوالب أو تُحدث نقاط إجهاد أثناء عملية السحب. وبما أن تجهيز المادة في المرحلة السابقة يؤثر مباشرةً في احتمال انقطاعها خلال عمليات سحب الأسلاك الدقيقة اللاحقة.
دمج التحكم الدقيق مع خصائص المادة
تُظهر المواد المختلفة خصائص تصلّب تحت الإجهاد مُختلفة تتطلّب تعديلات دقيقة في ضبط التحكّم أثناء سحب الأسلاك الرفيعة. فكلٌّ من سبائك النحاس والفولاذ المقاوم للصدأ والمواد الخاصة يتطلّب نسب اختزال محدّدة وملفّات شدّ معينة واستراتيجيات تشحيم مُخصّصة. ويجب ضبط معايير آلة سحب الأسلاك الرفيعة استناداً إلى خصائص الشدّ للمواد وميزات الاستطالة والبيانات التاريخية عن الأداء. ويمكن للمُشغلين المدرّبين في علوم المواد توقّع مخاطر الانقطاع وتعديل إعدادات التحكّم الدقيق بشكل استباقي قبل حدوث الأعطال. كما تسمح السجلات الموثّقة لأداء المواد بالتحسين المنهجي لمعايير السحب لكل تركيبة من السبائك والقطر.
الأسئلة الشائعة
ما الميزات المحددة للتحكّم الدقيق التي تقلّل الانقطاع بفعالية أكبر ما يمكن؟
نِظُمُ تَعْديلِ التَّوَتُّرِ الدِّينَامِيكِيَّةُ الَّتِي تَسْتَجِيبُ لِتَغْذِيَةِ السِّلكِ الفِعْلِيَّةِ فِي الوَقْتِ الحَقِيقِيِّ تُوفِّرُ أكْثَرَ خَفْضٍ مَلْمُوسٍ فِي حَالاتِ الكَسْرِ. وَتَمْنَعُ آلِيَاتُ التَّحْكُّمِ الدَّقِيقَةُ الَّتِي تُنَسِّقُ سُرْعَةَ السَّحْبِ مَعَ نِسْبَةِ التَّخْفِيضِ وَتَرْصُدُ دَرَجَةَ حَرَارَةِ السِّلكِ التَّرَكُّزَاتِ الضَّاغِطَةَ الَّتِي تُسَبِّبُ الفَشَلَ. وَتَدْمُجُ آلاتُ سَحْبِ السِّلكِ الرَّفِيعِ المُتَقَدِّمَةُ عَدَّةَ حَسَّاسَاتٍ لِلتَّغْذِيَةِ العَكْسِيَّةِ لِكَشْفِ الحَالاتِ غَيْرِ الطَّبِيعِيَّةِ وَتُعَدِّلُ المُعَامِلاتِ تَلْقَائِيًّا قَبْلَ حُدُوثِ الكَسْرِ. وَتُساهِمُ نِظُمُ التَّحْكُّمِ فِي جَرْيَانِ المُشَحِّمِ الَّتِي تَحْفَظُ سُمْكَ طَبَقَةِ المُشَحِّمِ بِثَبَاتٍ عَبْرَ مَرْحَلَةِ السَّحْبِ أَيْضًا فِي خَفْضِ مَعْدَلِ الكَسْرِ بِشَكْلٍ كَبِيرٍ مُقَارَنَةً بِالنِّظُمِ التَّقْلِيدِيَّةِ.
كَمْ مَرَّةً يَجِبُ اسْتِبْدَالُ القُوالِبِ لِلْحَفَاظِ عَلَى جَوْدَةِ السِّلكِ فِي أَفْضَلِ حَالَاتِهَا؟
تعتمد جداول استبدال القوالب على نوع المادة وسرعة السحب وجودة التزييت، لكنها تحدث عادةً بعد سحب ما بين ٥٠٠٠٠ و٢٠٠٠٠٠ متر من السلك. وتتطلب عمليات سحب الأسلاك الرفيعة ذات متطلبات التحمل الدقيقة استبدال القوالب بشكل أكثر تكراراً للحفاظ على الدقة الأبعاد ومنع الانقطاع الناتج عن العيوب السطحية. ويجب أن تستند قرارات الاستبدال إلى الفحص البصري لعلامات التآكل أو انخفاض اللمعان أو ظهور الحفر، بدل الاعتماد على فترات زمنية ثابتة. ويمكن لماكينة سحب الأسلاك الرفيعة المزودة بأنظمة رصد حالة القوالب أن تنبيه المشغلين عند تدهور التحكم الدقيق، مما يُفعّل الاستبدال الوقائي قبل ازدياد حالات الانقطاع.
هل يمكن أن يقلل التلدين المتوسط بشكل كبير من حدوث الانقطاع أثناء عملية السحب؟
يُثبت التلدين المتوسط فعاليته العالية في معالجة المواد التي تتطلب خفضاً كبيراً في القطر، إذ يُخفّف من التشوه الناتج عن التشغيل الميكانيكي المتراكم ويُعيد مرونة السلك بين المراحل. وتقلّل عملية سحب الأسلاك الرفيعة على مراحل متعددة مع دورات تلدين من الإجهاد الناتج عن كل مرحلة سحب على حدة، ما يسمح بتحقيق انخفاض إجمالي أكبر دون تجاوز الحدود المسموحة للمادة. ورغم أن دورات التلدين تزيد من الوقت الكلي للعملية، فإنها تخفض معدلات الانقطاع بشكل كبير وتحسّن جودة السلك النهائي. وتوفّر آلات سحب الأسلاك الرفيعة المدمجة والمزودة بقدرات تلدين داخلية تحكّماً أمثلاً في منحنيات درجة الحرارة ومعدلات التبريد، ما يجعل عملية السحب على مراحل متعددة مجدية اقتصادياً ومتفوقة تقنياً.

