 EN



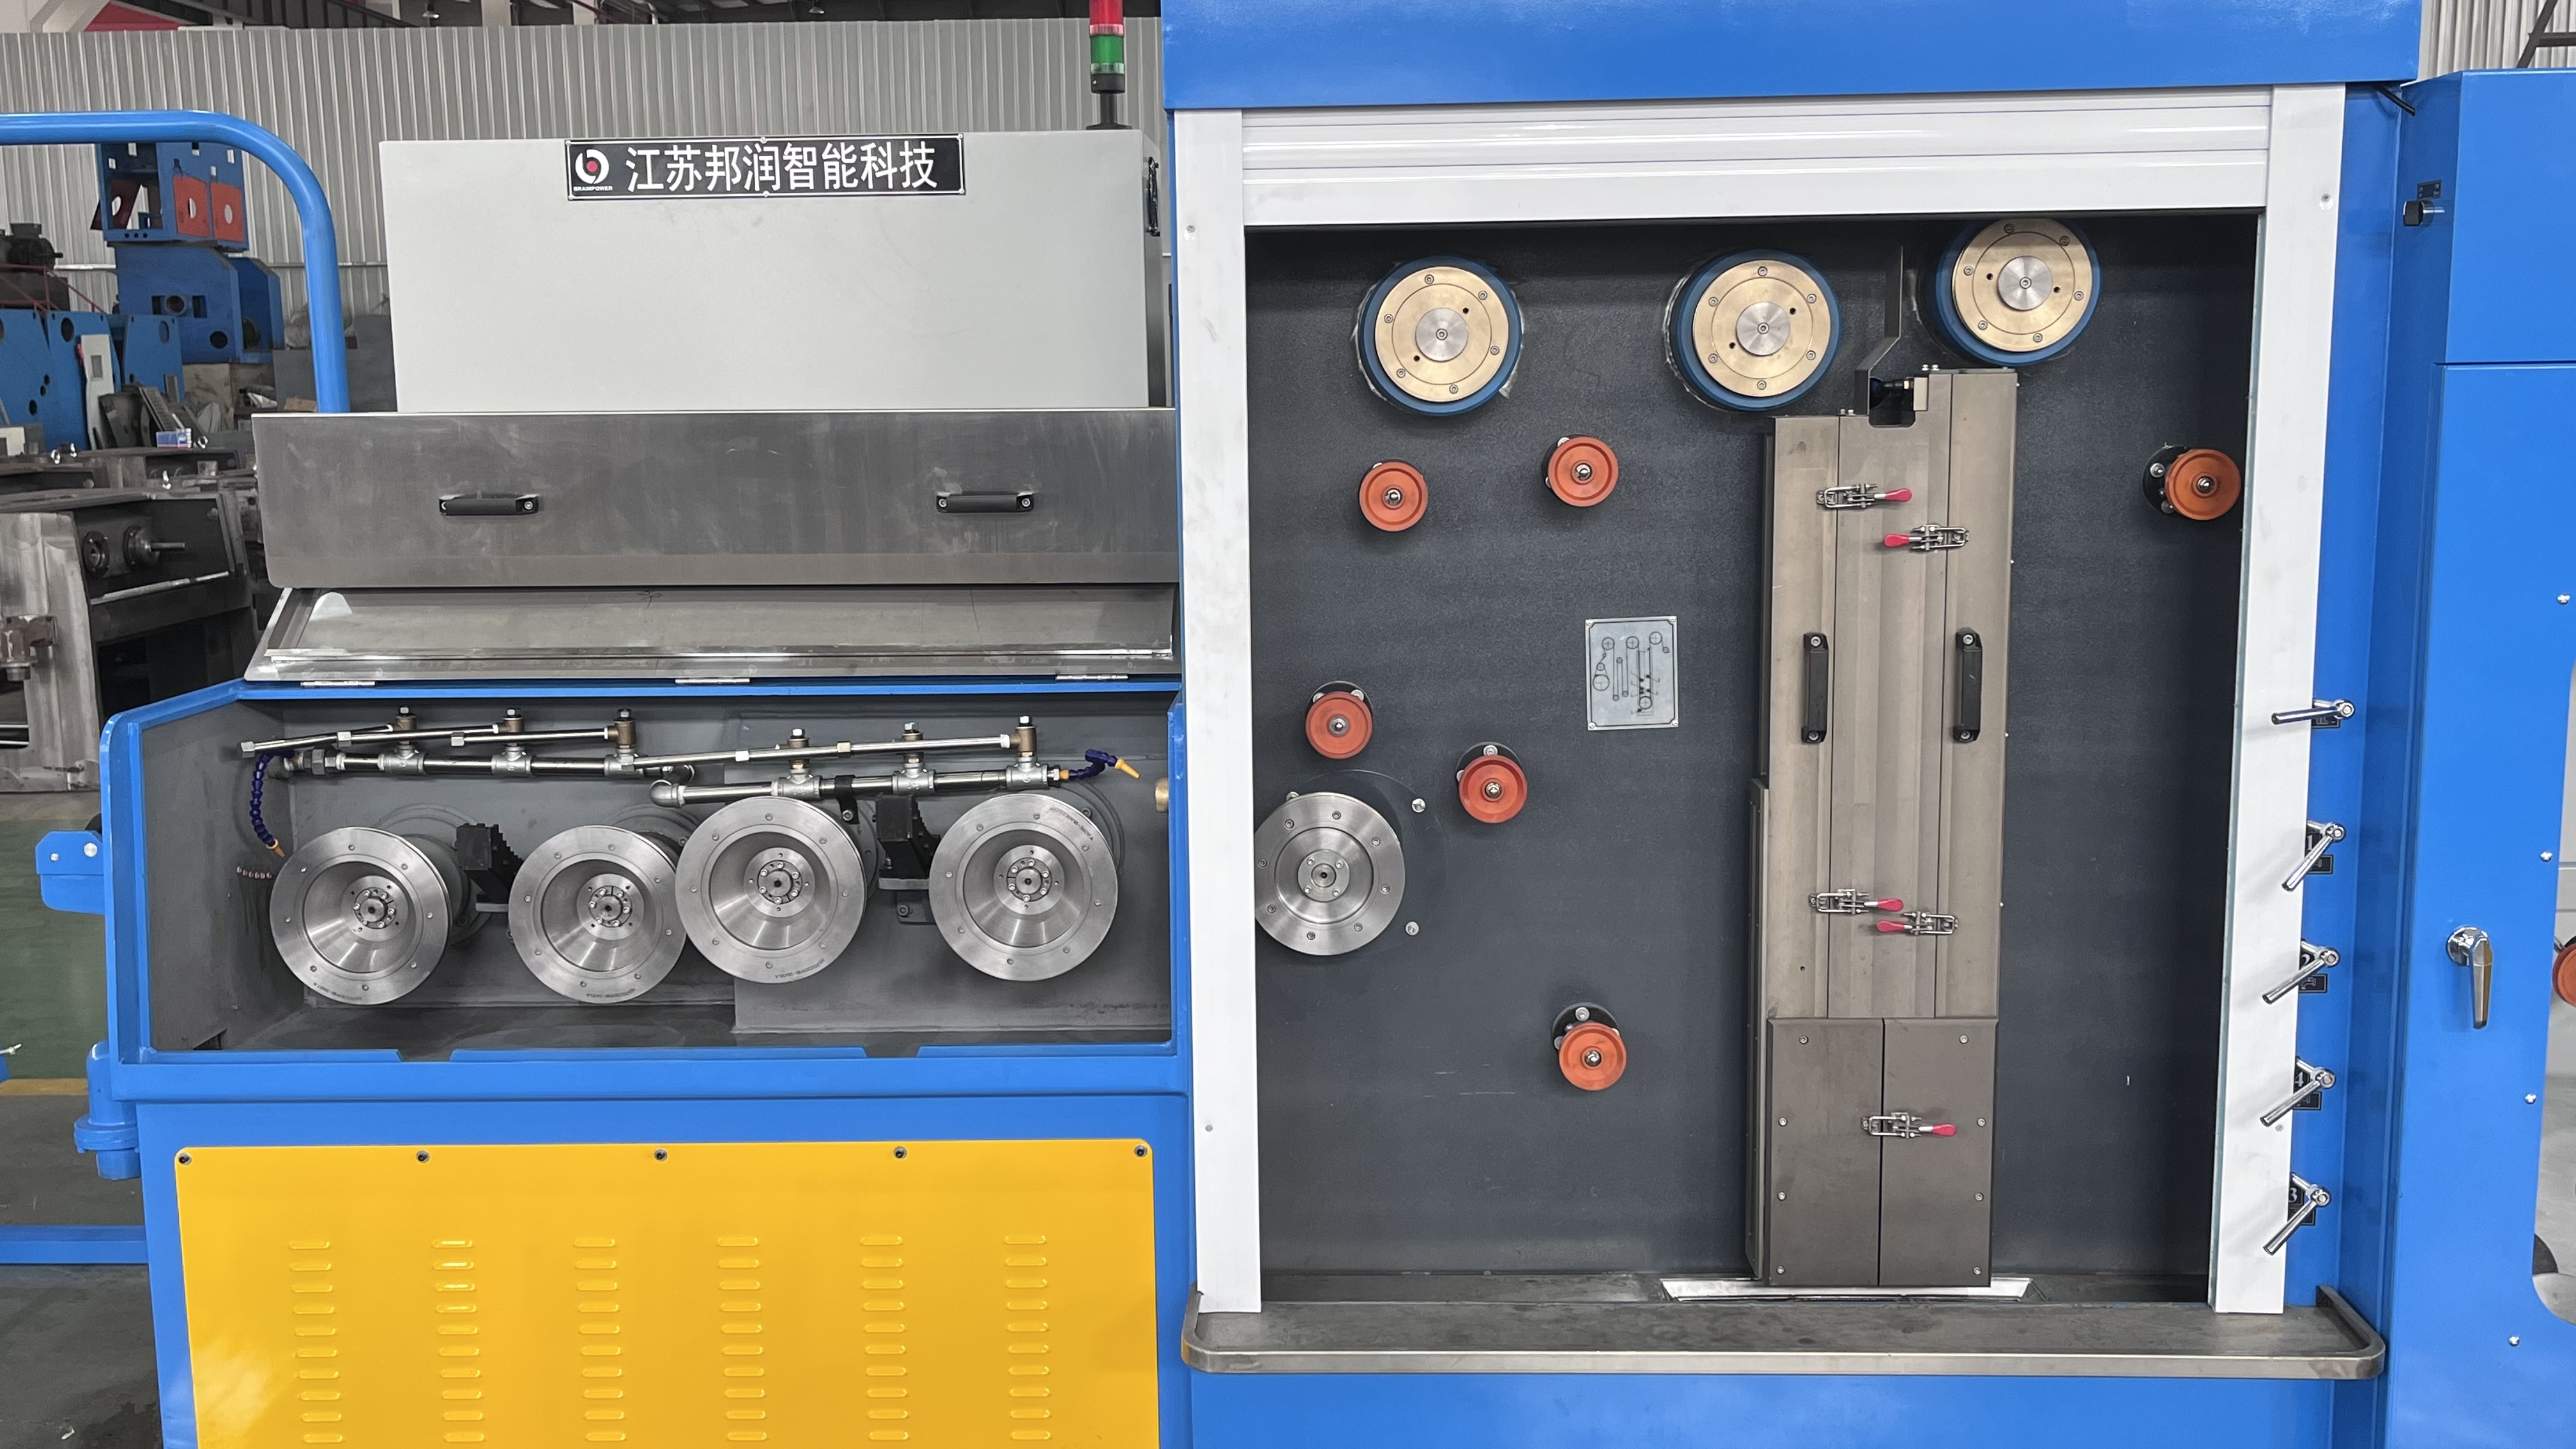
A ruptura do fio durante o processo de laminação representa um dos desafios operacionais mais onerosos na fabricação de fios metálicos. Quando uma máquina de desenho de fios finos enfrenta uma falha inesperada do fio, a produção é interrompida, os equipamentos precisam ser reiniciados e há desperdício de material. Compreender as causas fundamentais da ruptura e implementar estratégias sistemáticas de prevenção impacta diretamente a produtividade da sua instalação, os custos com materiais e a vida útil dos equipamentos. O processo de laminação de fios finos exige uma gestão precisa da tensão, uma lubrificação consistente e relações de redução controladas para manter a integridade do fio em cada estágio.

Moderno máquina de desenho de fios finos equipado com sistemas avançados de controle de precisão oferece a base para reduzir a quebra, mas a ciência dos materiais, a engenharia de processos e a experiência do operador também desempenham papéis essenciais. A trefilação industrial de fios exige o equilíbrio entre velocidade, percentual de redução e propriedades do material para alcançar qualidade consistente sem comprometer a produtividade. Este guia explora técnicas baseadas em evidências que minimizam a quebra de fios, mantendo ao mesmo tempo a precisão dimensional e as propriedades mecânicas essenciais para aplicações posteriores.
Compreendendo as Causas Fundamentais da Quebra na Trefilação de Fios Finos
Fatores Relacionados à Tensão Mecânica e ao Projeto das Matrizes
A ruptura dos fios ocorre, com maior frequência, devido a tensões mecânicas excessivas concentradas em pontos específicos da matriz de estiramento ou da região do cabo. Matrizes com ângulos de entrada inadequados, superfícies ásperas ou trajetórias de fio descentralizadas geram concentrações de tensão que excedem a resistência à tração do material. A qualidade do fio influencia diretamente sua suscetibilidade à ruptura; materiais com defeitos internos, segregação ou danos prévios são muito mais propensos a falhas súbitas durante o processo de estiramento. As matrizes devem ser inspecionadas regularmente quanto a padrões de desgaste, polidas para manter superfícies lisas e substituídas quando o desgaste atingir limites críticos, garantindo assim qualidade consistente do fio ao longo de toda a produção.
Gestão de Tensão e Lubrificação
A má gestão da tensão constitui um dos principais fatores de ruptura nas operações de laminação de fios finos. A tensão excessiva acelera o encruamento e gera microfissuras no fio, enquanto a tensão insuficiente provoca comportamento irregular na laminação e diâmetro inconsistente do fio. O controle preciso eficaz exige ajuste dinâmico da tensão com base em realimentação em tempo real do fio e nas propriedades do material. A qualidade e a aplicação da lubrificação afetam diretamente a integridade superficial e a dissipação térmica; lubrificante inadequado ou degradado aumenta o atrito, eleva as temperaturas de laminação e compromete as propriedades mecânicas do fio. A lubrificação adequada reduz o coeficiente de atrito, dissipa o calor gerado durante a laminação e forma uma película protetora que evita o contato direto entre o metal e o matriz.
Otimização dos Parâmetros de Controle de Precisão
Coordenação entre Razão de Redução e Velocidade de Laminação
A razão de redução — a percentagem da área da seção transversal removida por passagem de estiramento — afeta diretamente a distribuição de tensões e a probabilidade de ruptura. O estiramento de fio fino exige razões de redução cuidadosamente graduadas, que evitem mudanças geométricas bruscas e mantenham taxas de deformação consistentes em cada estágio. A velocidade de estiramento deve ser coordenada com a razão de redução para garantir tempo adequado para alívio de tensões e formação correta do filme lubrificante. Sistemas de controle de precisão que ajustam a velocidade com base no feedback do fio e no desempenho do dado reduzem significativamente as taxas de ruptura em comparação com operações de velocidade fixa. O estiramento em múltiplos estágios com processos de recozimento intermediários permite que o fio encruado sofra recristalização, restaurando sua ductilidade e reduzindo o risco de ruptura subsequente.
Gestão da Temperatura Durante a Tração
A tração gera calor por fricção considerável, o que eleva a temperatura do fio e degrada suas propriedades mecânicas, caso não seja adequadamente gerenciado. O controle da temperatura por meio de sistemas de refrigeração de precisão e lubrificação otimizada correlaciona-se diretamente com os resultados de qualidade do fio. Máquinas de tração de fios finos equipadas com monitoramento térmico detectam anomalias de temperatura antes que causem degradação do material. Manter a temperatura do fio dentro da janela ideal de processamento do material evita tanto a fragilidade causada pelo resfriamento excessivo quanto a perda de resistência provocada pelo superaquecimento. Máquinas avançadas integram sensores de temperatura em tempo real com ajustes automáticos de velocidade e lubrificação para manter condições térmicas consistentes em todas as etapas de tração.
Seleção e Preparação do Material do Fio
Inspeção e Condicionamento do Material de Entrada
A prevenção da ruptura dos fios começa antes de o material entrar na máquina de trefilação fina. A barra de entrada deve ser inspecionada quanto a defeitos superficiais, vazios internos e consistência na composição do material, fatores que poderiam comprometer o desempenho da trefilação. Os processos de recozimento pré-trefilação preparam o material encruado, reduzindo os limites dos grãos e restaurando a ductilidade. A análise da composição química garante que o fio contenha níveis adequados de carbono, elementos de liga e impurezas para a aplicação pretendida. A limpeza da superfície remove a carepa e os contaminantes que poderiam danificar as matrizes ou criar pontos de tensão durante a trefilação. O condicionamento do material na etapa a montante determina diretamente a suscetibilidade à ruptura em todas as operações subsequentes de trefilação fina.
Integração de Controle de Precisão com Propriedades do Material
Materiais diferentes exibem características distintas de encruamento que exigem ajustes precisos no controle durante a laminação de fios finos. Ligas de cobre, aço inoxidável e materiais especiais requerem cada um razões específicas de redução, perfis de tração e estratégias de lubrificação. Os parâmetros da máquina de laminação de fios finos devem ser configurados com base nas propriedades de tração do material, nas características de alongamento e em dados históricos de desempenho. Operadores treinados em ciência dos materiais conseguem antecipar riscos de ruptura e ajustar proativamente as configurações de controle de precisão antes que falhas ocorram. Registros documentados de desempenho do material permitem a otimização sistemática dos parâmetros de laminação para cada combinação de liga e diâmetro.
Perguntas Frequentes
Quais recursos específicos de controle de precisão reduzem a ruptura de forma mais eficaz?
Sistemas dinâmicos de ajuste de tensão que respondem a feedback em tempo real do fio proporcionam a redução mais significativa de rupturas. Mecanismos de controle de precisão que coordenam a velocidade de tração com a relação de redução e monitoram a temperatura do fio evitam concentrações de tensão que causam falhas. Máquinas avançadas de tração de fios finos integram múltiplos sensores de feedback para detectar condições anormais e ajustar automaticamente os parâmetros antes que ocorra qualquer ruptura. Sistemas de controle de fluxo de lubrificante que mantêm espessura constante da película lubrificante ao longo da etapa de tração também reduzem significativamente as taxas de ruptura em comparação com sistemas convencionais.
Com que frequência as matrizes devem ser substituídas para manter a qualidade ideal do fio?
Os cronogramas de substituição dos matrizes dependem do tipo de material, da velocidade de estiramento e da qualidade da lubrificação, mas normalmente ocorrem após o processamento de 50.000 a 200.000 metros de fio. Operações de estiramento de fio fino com requisitos rigorosos de tolerância exigem substituições mais frequentes das matrizes para manter a precisão dimensional e evitar rupturas causadas por defeitos na superfície. A inspeção visual de padrões de desgaste, perda de brilho ou formação de crateras deve orientar as decisões de substituição, em vez de seguir intervalos rígidos baseados apenas no tempo. Uma máquina de estiramento de fio fino equipada com sistemas de monitoramento do estado das matrizes pode alertar os operadores quando o controle de precisão se deteriora, acionando a substituição preventiva antes que a taxa de rupturas aumente.
A recozimento intermediário pode reduzir significativamente a ocorrência de rupturas durante o estiramento?
A recozimento intermediário revela-se altamente eficaz para materiais que exigem uma redução significativa de diâmetro, pois alivia o encruamento acumulado e restaura a ductilidade do fio entre as etapas. A laminação multiestágio de fios finos com ciclos de recozimento reduz a tensão por passo individual, permitindo reduções totais maiores sem exceder os limites do material. Os ciclos de recozimento aumentam o tempo total do processo, mas reduzem drasticamente as taxas de ruptura e melhoram a qualidade final do fio. As máquinas integradas de laminação de fios finos com capacidades de recozimento embutidas proporcionam um controle ótimo dos perfis de temperatura e das taxas de resfriamento, tornando a laminação multiestágio tanto economicamente viável quanto tecnicamente superior.

