 EN



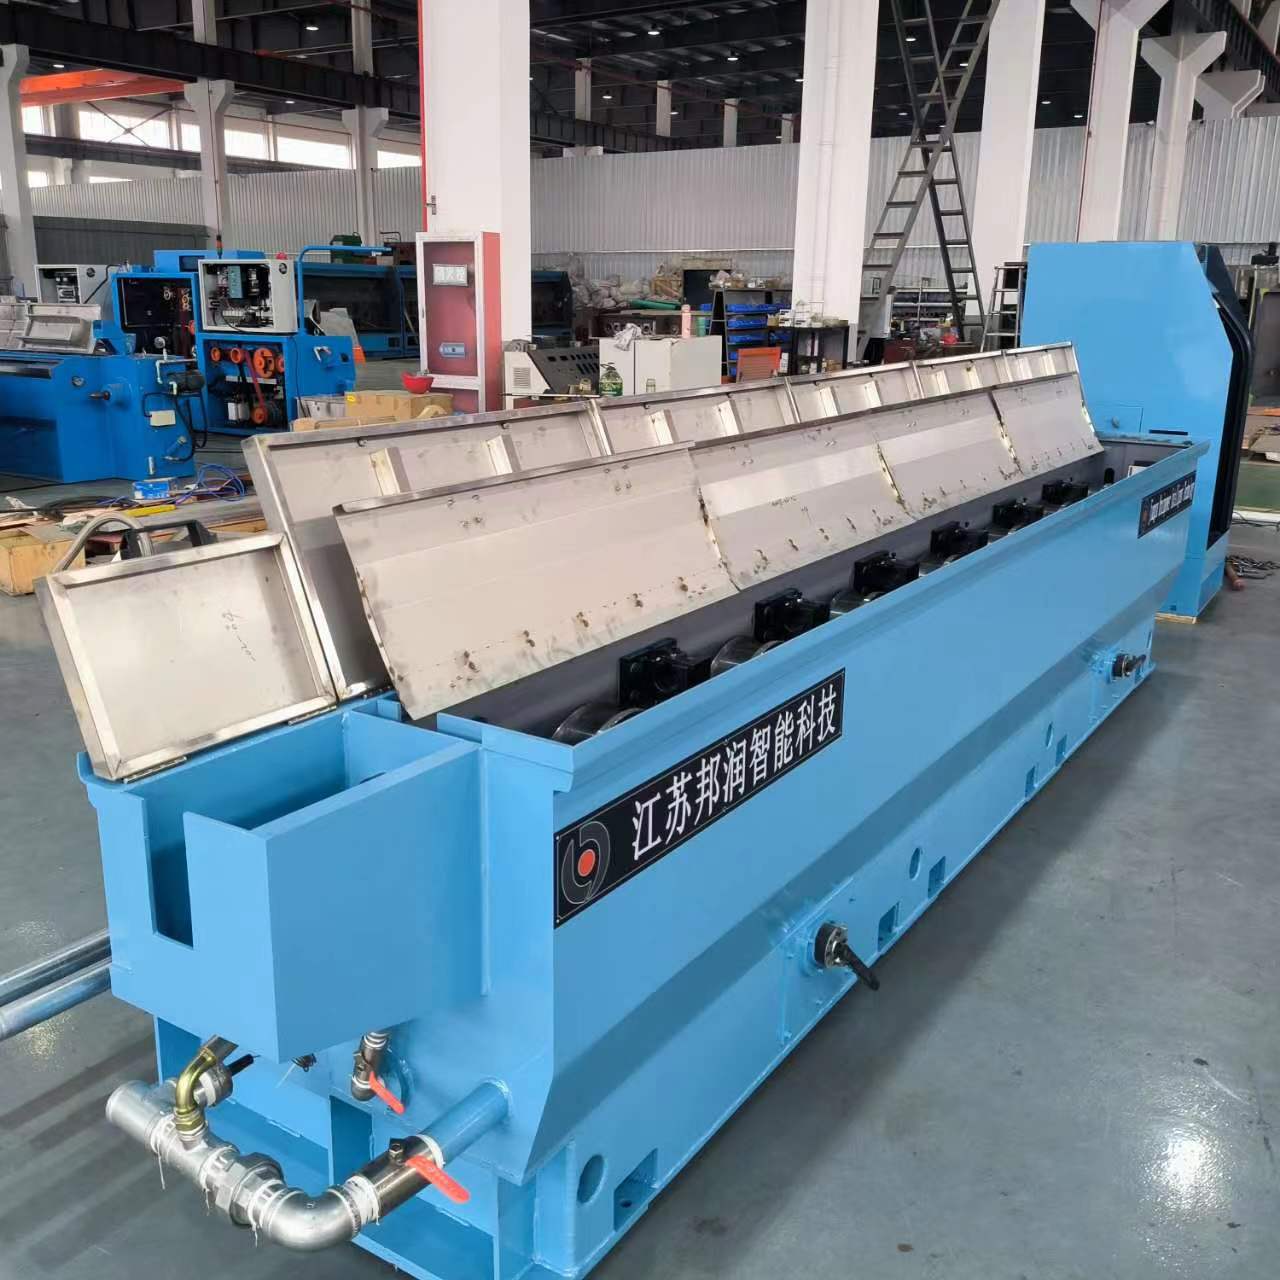
Bitmiş telin kalitesi ürünler tel şekillendirme sürecinin her aşamasının ne kadar iyi kontrol edildiğine temelde bağlıdır. elektrik kablosu üretim makinesi modern endüstriyel kablo üretimi, boyutsal doğruluk, yüzey kalitesi ve mekanik özelliklerin müşteri spesifikasyonlarını karşılamasını sağlamak için hassas mekanik kontrol, tutarlı malzeme beslemesi ve gerçek zamanlı izleme gerektirir. Bu makale, tel şekillendirme kalitesini belirleyen temel mekanizmaları ve ekipman tasarımının nihai ürün performansı üzerindeki doğrudan etkisini incelemektedir.
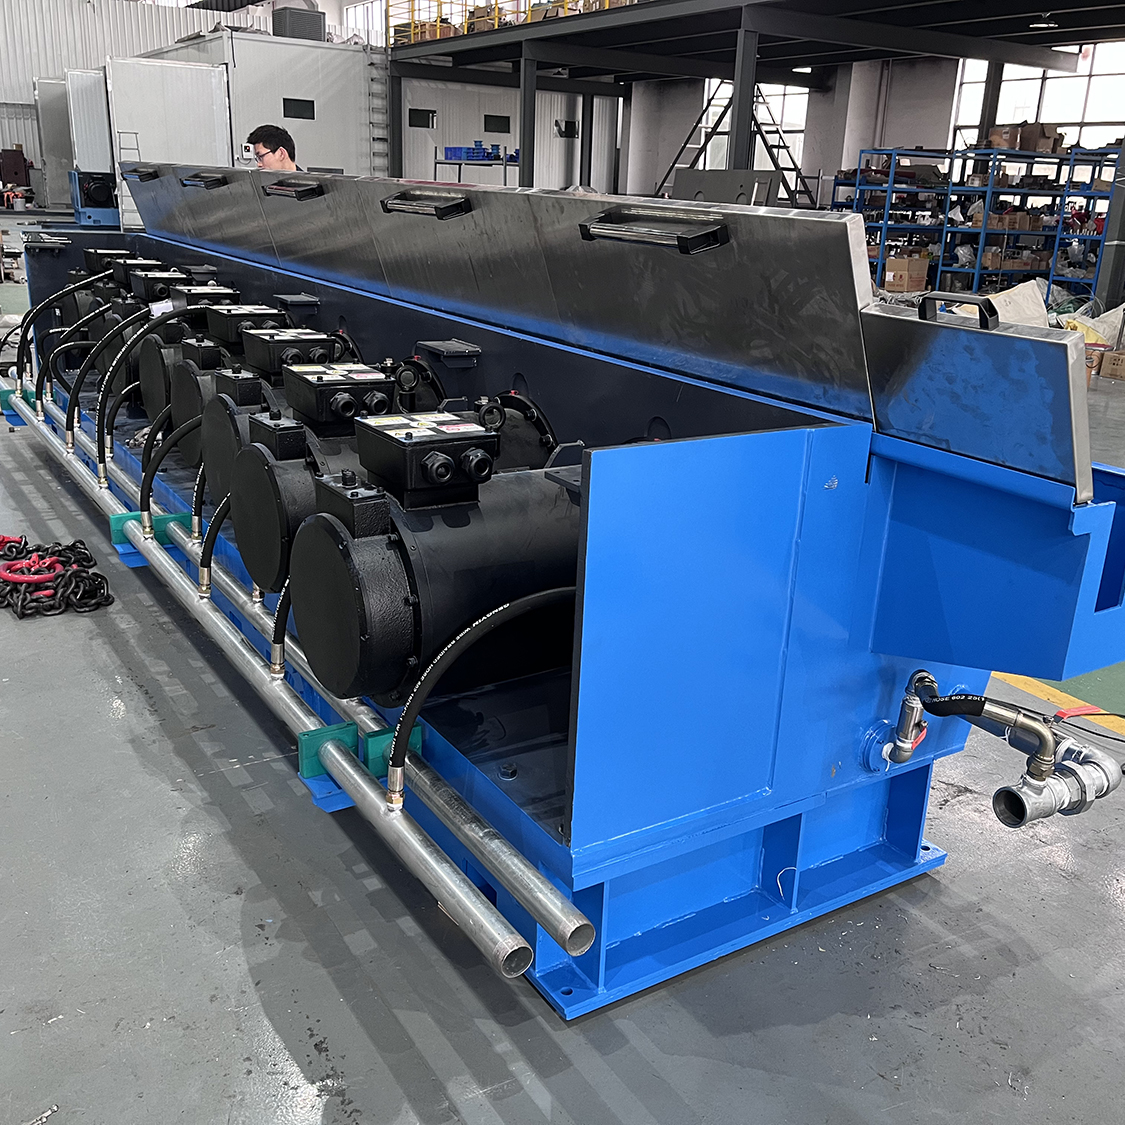
Telden üretim kalitesi, çap tutarlılığını, yuvarlaklığı, yüzey kusurlarını, çekme mukavemetini ve iletkenlik korunumunu kapsar. Üretim süreci, ham madde seçimiyle başlar ve çoklu çekme aşamaları, tavlamalar ve nihai muayene ile devam eder. Her aşama, bitmiş ürün kalitesini düşüren sapma, kirlenme veya mekanik değişim olasılığı sunar. Elektrikli tel üretimi makinesinin bu aşamaların tamamında nasıl bir kontrol sağladığını anlamak, otomotiv, telekomünikasyon, güç dağıtım ve inşaat gibi talepkâr sektörler için güvenilir ve spesifikasyonlara uygun tel sağlamayı hedefleyen üreticiler için hayati öneme sahiptir.
Tel Çekmede Hassas Çap Kontrolü
Tel Çapının Ölçülmesi ve Ayarlanması
Çap kontrolü, kablo şekillendirme sürecinde en kritik işlevlerden birini temsil eder. Bir elektrik teli üretim makinesi, her çekme kalıbından sonra yerleştirilen sürekli kalibre edilmiş ölçüm sensörlerini kullanarak gerçek zamanlı tel çapı verilerini yakalar. Bu sensörler, çapı belirtilen tolerans aralıkları içinde tutmak için kalıp soğutmasını, yağlama akışını ve çekme gerilimini ince ayarlayan otomatik ayarlama sistemlerine geri bildirim sağlar. Modern sistemler, tüm üretim süreçleri boyunca artı veya eksi 0,05 milimetre veya daha iyi çap tutarlılığı sağlar.
Üretim süreci, ham tel çapını kademeli olarak azaltırken yüzey kalitesini iyileştiren çoklu çekme aşamalarını içerir. Aşamalar arasında soğutma ve gerilim kontrolü, iş sertleşmesini ve termal gerilmeyi önler. Kapalı çevrim geri bildirim sistemleriyle donatılmış bir elektrik teli üretim makinesi, malzemenin kabul edilemez sınırlara ulaşmasından önce çap kaymasını algılayıp düzeltir; bu da hurda oranlarını azaltır ve parti tutarlılığını sağlar. Bu otomatik kontrol, operatör yargısına ve periyodik örnekleme yöntemlerine dayanan eski manuel veya yarı otomatik sistemlerden modern kablo şekillendirme ekipmanlarını ayırır.
Malzeme Besleme Hızı Eşzamanlaması
Tutarlı malzeme beslemesi, kablo şekillendirme sırasında düzgün gerilim sağlar ve üretim süreci boyunca tahmin edilebilir çap çıkışını korur. Elektrik teli üretimi yapan makinelerin motorları, çekme kalıbı hızına ve malzeme azaltma oranlarına tam olarak uygun şekilde bobin sökme makarasını çalıştırır. Programlanabilir denetleyiciler, ölçülen çap ve hat hızına göre besleme hızlarını dinamik olarak ayarlar; böylece çapta ani artışlara veya azalmalara neden olan ani besleme değişimlerini önler. Bu eşzamanlılık, aynı zamanda kalıp bileşenlerini aşırı yüklemeden ve erken aşınmadan korur.
Yüzey Kalitesi ve Kusur Önleme
Kablo Şekillendirme İçin Yağlama Yönetimi
Üretim süreci boyunca etkili yağlama, telin görünümünü ve performansını bozan yüzey çiziklerini, yapışmayı ve oksitlenmeyi en aza indirir. Bir elektrik teli üretim makinesi, malzeme türüne, çekme hızına ve kalıp konfigürasyonuna göre yağlayıcı akış hızını, viskozitesini ve kimyasal bileşimini ayarlar. Kirlenmiş veya tükenmiş yağlayıcı, hurda veya yeniden işleme gerektiren yüzey kusurları oluşturur; bu da doğrudan verim oranlarını ve üretim maliyetlerini etkiler. Gelişmiş sistemler, yağlayıcının durumunu izler ve kablo şekillendirme kalitesini etkilemeden önce operatörlere değiştirilmesi gereken durumu bildirir.
Üretim süreci ayrıca, oksitlenmiş malzeme ve yağlayıcı kalıntısının birikmesini önlemek için çekme kalıplarının periyodik olarak temizlenmesini ve koşullandırılmasını içerir. Kalıp yüzeyleri bozulduğunda, elektrik kablosu üretim makinesi bu kusurları bakım yapıldığı ana kadar üretilen her metrekare kablo üzerine aktarır. Üretim hacmi veya zaman aralıklarına göre tetiklenen planlı önleyici bakım pencereleri, kalıp yüzeylerini en iyi durumda tutar ve ardışık üretim partileri boyunca yüzey kalitesinin tutarlı kalmasını sağlar.
Soğutma ve Tav Entegrasyonu
Tel, elektrik teli üretim makinesi tarafından ardışık çekme aşamaları boyunca çapının tekrar tekrar küçültülmesi nedeniyle üretim sürecinde işlenebilirlik kaybına uğrar. Ara tavlama döngüleri, malzemeyi yumuşatır, iç gerilimleri giderir ve kırılma veya çatlama olmadan sonraki çekme işlemlerine hazırlanmasını sağlar. Entegre soğutma sistemleri, mekanik özelliklerin zayıflamasına neden olan yeniden kristalleşme hatalarını önlemek için tavlamayla ilgili sıcaklığı hassas şekilde kontrol eder. Kablo oluşturma ekipmanı, malzeme bileşimi ve birikimsel azaltma yüzdesine göre tav süresini ve sıcaklığını koordine eder.
Mekanik Özellikler ve Dayanım Kontrolü
Üretim Süreci Boyunca Gerilim Yönetimi
Çekme gerilimi, çekme dayanımı ve uzama gibi mekanik özellikleri doğrudan etkiler. Bir elektrik teli imalat makinesi, kırılma veya gerilim yoğunluklarının oluşmasını önleyerek malzemenin deformasyonunu optimize etmek amacıyla her bir çekme aşamasında dikkatle ayarlanmış bir gerilim korur. Gerilim kontrolü, telin kesit alanı boyunca eşit gerilim dağılımını sağlayarak nihai tel yuvarlaklığını ve yüzey kalitesini de etkiler. Üretim süreci, yük hücreleri ve çekme motorundan gelen geri bildirimleri kullanarak gerilimi sürekli izler ve ayarlar; böylece malzeme özelliklerindeki değişimlere ve çekme oranındaki değişikliklere karşı telafi eder.
Aşırı gerilim, kablo üretimi sırasında iç gerilime ve erken malzeme başarısızlığına neden olur; yetersiz gerilim ise tutarsız şekil değişimine ve yüzey düzensizliklerine yol açar. Elektrik teli üretim makinesi, tel çapı, malzeme sınıfı, çekme hızı ve kalıp geometrisi gibi parametrelere dayanarak optimum gerilim değerlerini hesaplar. Gerçek zamanlı izleme, üretim süreci boyunca gerilimin kabul edilebilir aralıkta kalmasını sağlar. Bu hassasiyet, telin çekme dayanımının azalmasını önler ve bitmiş ürünlerin müşteriler ve endüstri standartları tarafından belirlenen minimum çekme dayanımı gereksinimlerini karşılamasını sağlar.
Üretim Hızı Optimizasyonu
Çizme hızı, üretim sürecinde tel kalitesini önemli ölçüde etkiler; daha yüksek hızlar daha fazla ısı üretir ve daha agresif yağlama ile soğutma gerektirir. Bir elektrikli tel imalat makinesi, gerçek zamanlı sensör geri bildirimine dayalı olarak hızı ayarlayarak üretim hızını kalite gereksinimleriyle dengeler. Eğer çap veya yüzey kalitesi ölçütleri tolerans dışına çıkarsa, sistem otomatik olarak hızı azaltarak tam üretim hızına geri dönmeden önce istikrar sağlama imkânı yaratır. Bu dinamik hız ayarı, üretim verimini korurken aynı zamanda kablo şekillendirme kalitesini de korur.
Üretim süreci, kalite sorunlarını öngören ve kusurlar ortaya çıktıktan sonra tepki vermek yerine önleyici ayarlamalar yapan modern makine denetleyicilerinden faydalanır. Gelişmiş elektrikli tel yapma makinesi sistemleri, her malzeme türü ve çap kombinasyonu için optimum hız aralıklarını önermek amacıyla malzeme özelliklerine ilişkin veri tabanları ile geçmiş üretim verilerini içerir. Operatörler, belirtilen kalite hedefleri için ulaşılabilir üretim oranları konusunda net yönergeler alır; bu da çizelgeleme ve kapasite planlamasıyla ilgili bilinçli kararlar alınmasını sağlar.
SSS
Bir elektrikli tel yapma makinesi, üretim sırasında tel çapını nasıl ölçer?
Modern ekipmanlar, her çekme kalıbının hemen sonrasında gerçek zamanlı çap ölçümlerini yakalamak için temas etmeyen lazer veya özdirenç sensörleri kullanır. Bu sensörler, verileri saniyede bir okuma aralığıyla veya daha hızlı olacak şekilde makine denetleyicisine iletir ve böylece çap kaymasının hızlı tespit edilmesini sağlar. Denetleyici, ölçülen değerleri hedef özelliklerle karşılaştırır ve çapı tolerans sınırları içinde tutmak için otomatik olarak kalıp soğutmasını, yağlamayı ve çekme gerilimini ayarlar. Bu sürekli geri bildirim döngüsü, üretim sürecinde tutarlı kablo şekillendirme kalitesi elde etmek için temel bir unsurdur.
Elektrik kablosu üretimi yapan makine, yüzey kusurlarını önlemekte hangi rolü oynar?
Elektrik teli üretim makinesi, yüzey kalitesini hassas yağlama yönetimi, düzenli kalıp temizliği ve koordine edilmiş çekme hızı ayarları aracılığıyla kontrol eder. Kablo şekillendirme sırasında kirlenmiş veya yetersiz yağlama, kusurları doğrudan tel yüzeyine aktarır. Makine, çekme kalıbının durumunu izler ve kalite düşüşü görünür hâle gelmeden önce operatörlere bakım gereksinimleri konusunda uyarı verir. Entegre soğutma sistemleri, yüzeyde mikro çatlaklara neden olan termal gerilimi önler ve böylece süreç, kritik uygulamalar için uygun olan pürüzsüz ve kusursuz tel üretimini sürdürür.
Bir elektrik teli üretim makinesi farklı tel malzemeleri için otomatik olarak ayarlanabilir mi?
Evet, modern elektrik teli üretim makineleri, farklı malzemeler için profilleri kaydeden programlanabilir denetleyicilere sahiptir ve üretim sürecinde malzeme değiştirildiğinde otomatik olarak en uygun parametreleri uygular. Bu profiller, her malzeme için gerilim aralıklarını, çekme hızlarını, yağlama tiplerini, tav sıcaklıklarını ve kalite eşiklerini belirtir. Operatörler, istedikleri malzemeyi makine arayüzünden seçer ve kablo şekillendirme sistemi buna göre kendini yeniden yapılandırır. Bu otomasyon, hazırlık süresini azaltır ve yeni malzeme ile yapılan üretimlerin ilk metrekarelerinden itibaren kalite hedeflerine ulaşmasını sağlar.

