 EN



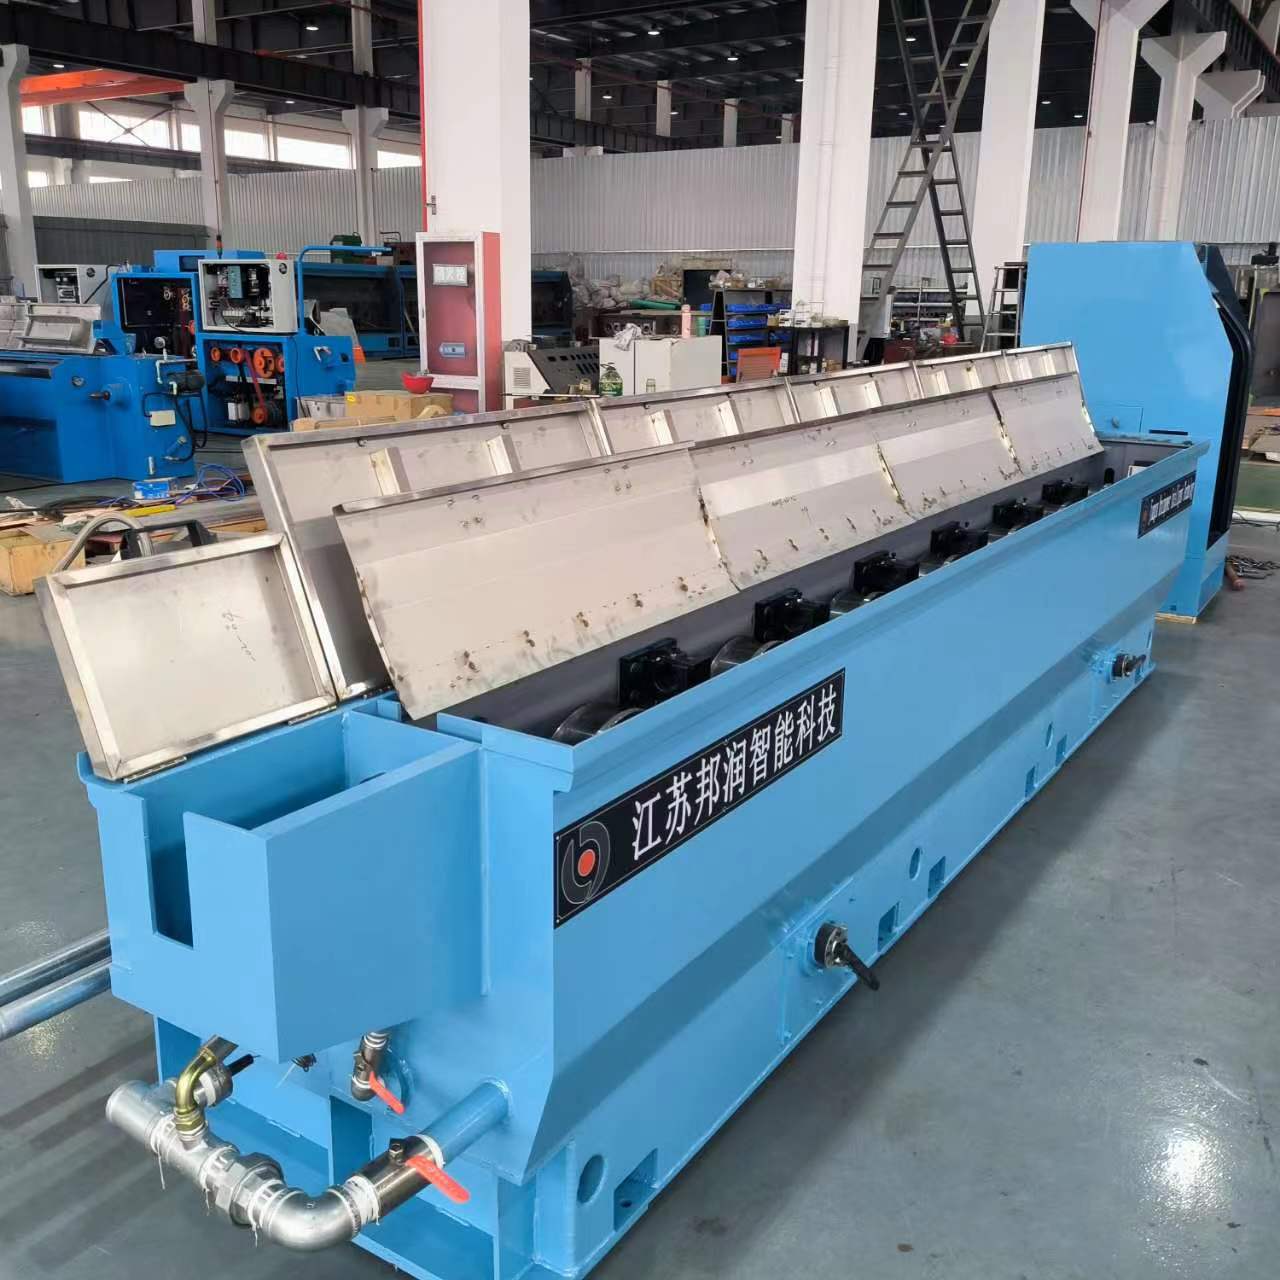
完成電線の品質 製品一覧 は、電線成形の各工程をいかに正確に 電線製造機 制御するかという点に根本的に依存しています。現代の産業用ケーブル生産では、寸法精度、表面仕上げ、機械的特性が顧客仕様を満たすよう、精密な機械制御、安定した材料供給、リアルタイム監視が不可欠です。本稿では、電線成形品質を支配する主要な機構と、設備設計が最終製品の性能に直接及ぼす影響について解説します。
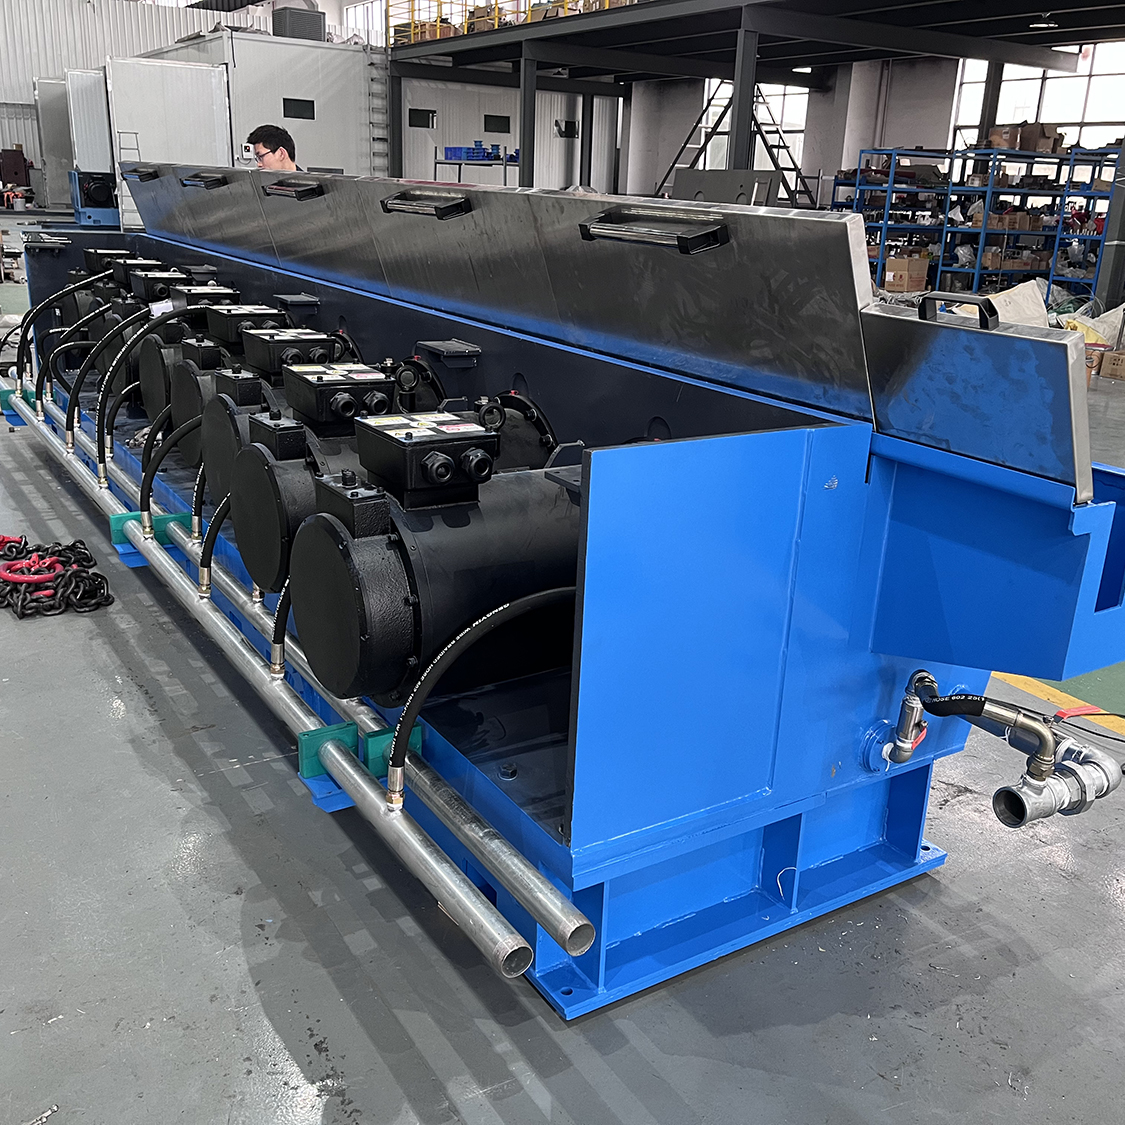
電線の成形品質には、直径の均一性、円形度、表面欠陥、引張強さ、および導電性の保持が含まれます。製造工程は原材料の選定から始まり、複数段階の引抜き、焼鈍処理、最終検査に至るまで続きます。各工程では、仕上がり品の品質を低下させる要因——たとえば寸法のばらつき、異物混入、機械的な変動——が生じる可能性があります。こうした各工程において、電線製造機がいかに精度を保って制御を行うかを理解することは、自動車、通信、送配電、建設など、高品質・高信頼性が求められる産業向けに、仕様どおりの電線を安定供給しようとするメーカーにとって不可欠です。
引抜き工程における精密な直径制御
電線直径の測定と調整
直径制御は、電線成形工程において最も重要な機能の一つです。電線製造機では、各絞りダイの直後に設置された連続校正型測定センサーを用いて、リアルタイムで電線の直径データを取得します。これらのセンサーは、ダイの冷却、潤滑油の流量、引張張力などを自動で微調整する制御システムにフィードバック信号を送信し、直径を所定の公差範囲内に維持します。最新のシステムでは、連続生産全体を通して±0.05ミリメートル以内、あるいはそれより高い精度での直径一貫性を実現しています。
製造工程には複数の引抜き工程が含まれており、各工程で素線の直径を段階的に小さくしながら表面品質を向上させます。工程間では冷却と張力制御を行い、加工硬化や熱応力を防止します。閉ループフィードバックシステムを搭載した電線製造機は、素材の直径変動を検出し、許容限界に達する前に自動的に補正します。これにより不良品率が低減し、ロット間の一貫性が確保されます。このような自動制御機能こそが、現代のケーブル成形装置を、オペレーターの判断や定期的なサンプリングに依存する従来の手動・半自動装置と明確に区別する点です。
材料供給速度の同期
材料の供給が一定であることで、ケーブル成形時の応力が均一になり、製造工程全体で直径のばらつきが少なく、予測可能な出力が得られます。電線製造機のモーターは、引抜きダイスの速度および材料の断面積低減率に正確に同期した速度で巻き出しスポールを駆動します。プログラム制御装置は、実測された直径およびライン速度に基づいて供給速度をリアルタイムで調整し、直径の急激な増加または減少を引き起こすような供給量の急変を防ぎます。この同期制御により、ダイス部品への過負荷や早期摩耗も防止されます。
表面品質と欠陥防止
ケーブル成形における潤滑管理
製造工程中の効果的な潤滑により、電線の外観や性能を損なう表面傷、かじり、酸化などを最小限に抑えます。電線製造機は、材質、引抜速度、ダイス構成に応じて、潤滑剤の供給量、粘度、化学組成を制御します。汚染または劣化した潤滑剤は表面欠陥を引き起こし、不良品の発生や再加工を余儀なくされるため、歩留まり率および生産コストに直接影響します。高度なシステムでは、潤滑剤の状態を常時監視し、ケーブル成形品質への影響が出る前に交換が必要であることをオペレーターに警告します。
製造工程では、酸化物や潤滑剤の残留物が付着するのを防ぐため、引き抜きダイスを定期的に清掃・調整しています。ダイス表面に劣化が生じると、電線製造機はその欠陥を、保守作業が行われるまでの間、製造される電線の全長にわたって転写してしまいます。生産量または時間経過に基づいて実施される予防保全作業により、ダイス表面の状態を最適に保ち、連続する生産ロット間で均一な表面仕上げを維持しています。
冷却および焼鈍の統合
電線製造機械による連続的な引抜加工により、電線の直径が段階的に縮小される過程で、ワイヤーは加工硬化します。中間アニーリング工程では、材料を軟化させ、内部応力を除去し、破断や亀裂を生じさせることなく次の引抜加工に備えます。統合冷却装置により、アニーリング中の温度を精密に制御し、機械的特性を劣化させる再結晶欠陥を防止します。ケーブル成形装置は、材料の組成および累積圧下率に応じて、アニーリング時間と温度を調整します。
機械的特性と強度制御
製造全工程における張力管理
引張張力は、引張強さや延性などの機械的特性に直接影響します。電線製造機では、各引抜工程において厳密に調整された張力を維持し、破断や応力集中を引き起こさずに材料の変形を最適化します。また、張力制御は、導線の断面全体に均一な応力を与えることで、最終的な導線の円形度および表面品質にも影響を与えます。製造工程では、ロードセルおよび引抜モーターからのフィードバックを用いて、張力を継続的に監視・調整し、材料特性のばらつきや引抜比の変化に応じて補正を行います。
過度な張力は、電線成形時に内部応力を生じさせ、材料の早期破損を招きます。一方、張力が不足すると、変形が不均一になり、表面に凹凸が生じます。電線製造機は、電線の直径、材質の等級、引抜速度、ダイスの形状に基づいて、最適な張力パラメーターを自動計算します。リアルタイム監視により、製造工程全体を通じて張力が許容範囲内に保たれます。この高精度制御によって、電線の強度低下が防止され、顧客仕様および業界規格で定められた最低引張強さを満たす完成品が確実に得られます。
生産速度の最適化
引き抜き速度は、製造工程における電線の品質に大きく影響します。速度が速くなると発熱量が増し、より強力な潤滑および冷却が必要になります。電線製造機は、リアルタイムのセンサーフィードバックに基づいて速度を調整することで、生産効率と品質要件のバランスを取っています。直径や表面品質の測定値が許容範囲から外れた場合、システムは自動的に速度を低下させ、安定化を待ってから通常の生産速度に戻ります。この動的な速度制御により、生産性を維持しつつ、ケーブル成形品質を守っています。
生産工程では、品質問題を予測して欠陥発生前に事前調整を行う最新の機械制御装置を活用することで、品質向上と効率化が図られています。高度な電線製造装置システムは、材料特性データベースと過去の生産実績を組み合わせ、材質および線径の組み合わせごとに最適な運転速度範囲を提案します。作業員は、所定の品質目標を達成できる生産速度について明確な指示を受けられるため、生産計画や設備能力の検討に役立つ意思決定が可能になります。
よくある質問
電線製造装置は、生産中に電線の直径をどのように測定しますか?
最新の設備では、各引き抜きダイス直後に非接触式のレーザーまたは渦電流センサーを配置し、直径をリアルタイムで測定します。これらのセンサーは、1秒間に1回以上という間隔で機械の制御装置にデータを送信し、直径のずれを迅速に検出します。制御装置は、実測値と目標仕様を比較し、自動的にダイスの冷却、潤滑および引き抜き張力の調整を行って、直径を許容範囲内に維持します。この連続的なフィードバック制御は、製造工程におけるケーブル成形品質の一貫性を確保する上で不可欠です。
電線製造機は、表面欠陥の発生防止においてどのような役割を果たしますか?
電線製造機は、精密な潤滑管理、ダイスの定期的な清掃、および協調された引抜速度の調整を通じて、表面品質を制御します。ケーブル成形時の汚染または不十分な潤滑は、直接的に電線表面に欠陥を転写します。本機はダイスの状態を監視し、品質劣化が目視できる前に、保守作業の必要性をオペレーターに警告します。統合冷却システムにより、表面に微小亀裂を生じさせる熱応力を防止し、重要用途向けの滑らかで欠陥のない電線を安定して生産できます。
電線製造機は、異なる電線材料に自動で対応して調整できますか?
はい、現代の電線製造機には、異なる材料ごとに設定されたパラメータを記憶するプログラマブル・コントローラが搭載されており、生産中に材料を切り替える際に最適な条件を自動的に適用します。これらの設定(プロファイル)には、各材料に応じた張力範囲、引抜速度、潤滑剤の種類、焼鈍温度、品質基準などが定義されています。オペレーターは機械の操作画面から希望する材料を選択するだけで、ケーブル成形システムが自動的に再構成されます。この自動化により、セットアップ時間が短縮され、新規材料での生産開始直後から、最初の数メートルから品質目標を確実に達成できます。

