 EN



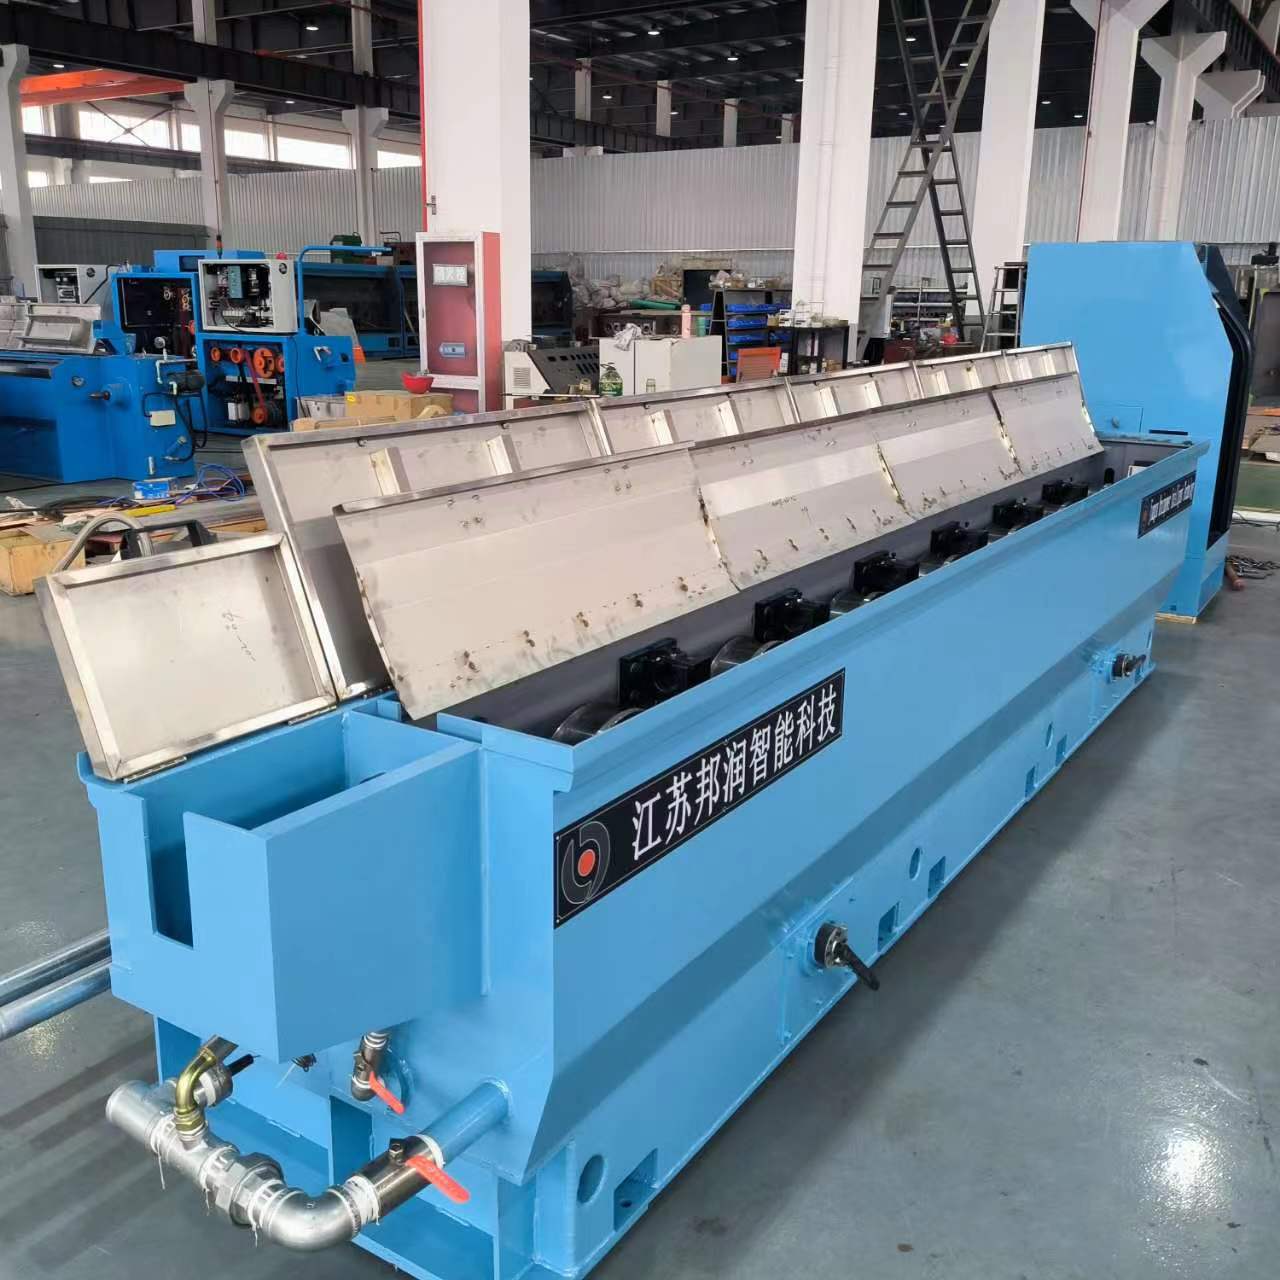
Kualiti wayar siap produk bergantung secara asas kepada sejauh mana suatu mesin pembuat wayar elektrik mengawal setiap peringkat pembentukan wayar. Pengeluaran kabel industri moden memerlukan kawalan mekanikal yang tepat, penyuapan bahan yang konsisten, dan pemantauan masa nyata untuk memastikan ketepatan dimensi, hasil permukaan, dan sifat mekanikal memenuhi spesifikasi pelanggan. Artikel ini meneroka mekanisme utama yang mengatur kualiti pembentukan wayar serta bagaimana rekabentuk peralatan memberi kesan langsung terhadap prestasi produk akhir.
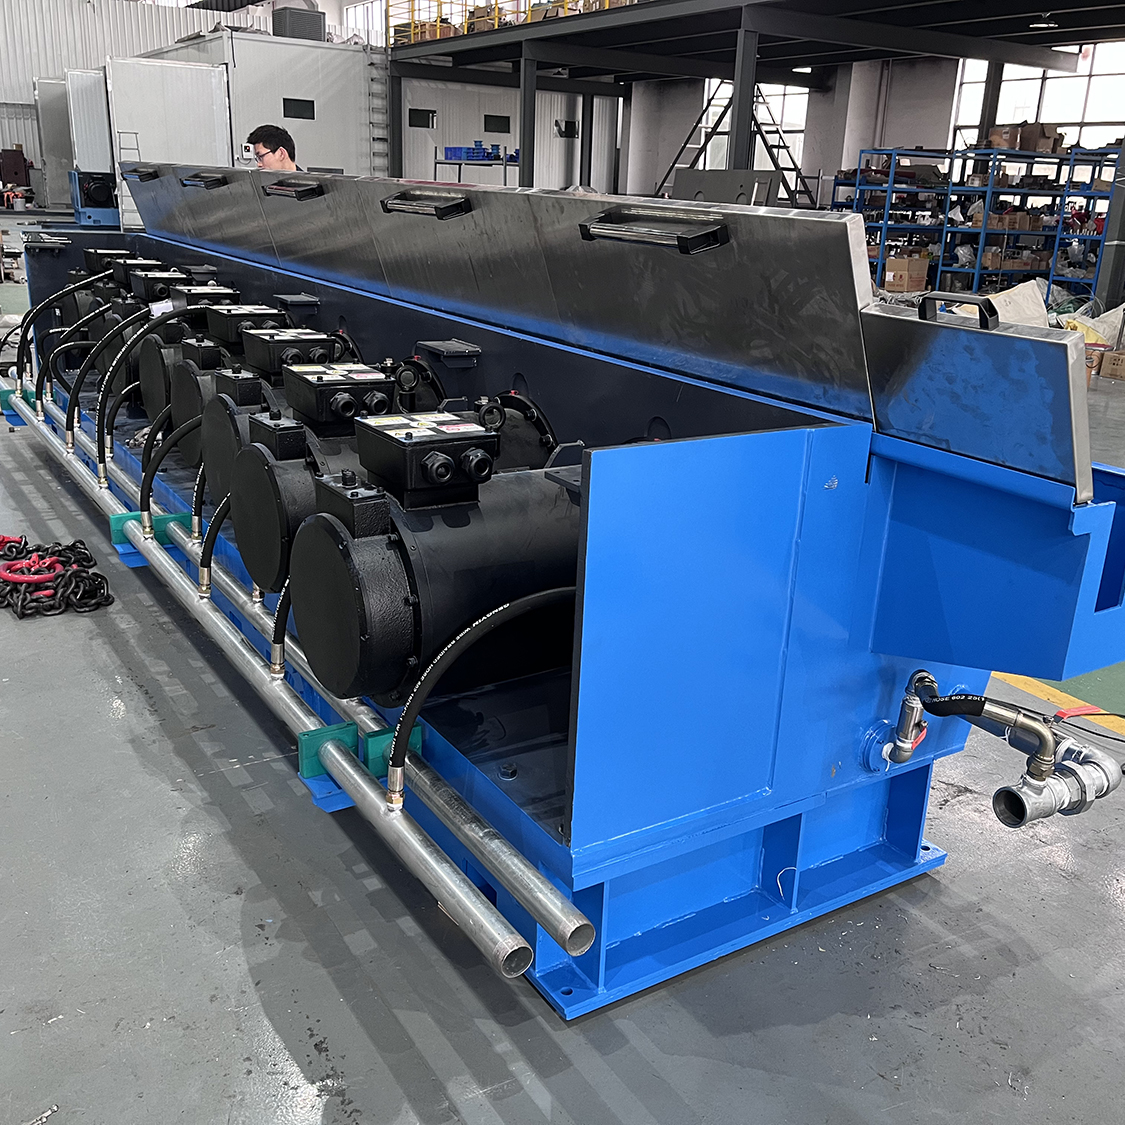
Kualiti pembentukan wayar merangkumi kekonsistenan diameter, kebulatan, cacat permukaan, kekuatan tegangan, dan pengekalan kekonduksian. Proses pengeluaran bermula dengan pemilihan bahan mentah dan berlanjut melalui beberapa peringkat penarikan, operasi pelunakan (annealing), serta pemeriksaan akhir. Setiap peringkat membawa risiko penyimpangan, pencemaran, atau variasi mekanikal yang boleh merosakkan kualiti produk akhir. Memahami cara mesin pembuat wayar elektrik mengekalkan kawalan sepanjang peringkat-peringkat ini adalah penting bagi pengilang yang bertujuan menyampaikan wayar yang boleh dipercayai dan mematuhi spesifikasi kepada industri-industri mencabar seperti automotif, telekomunikasi, pengagihan kuasa, dan pembinaan.
Kawalan Diameter Ketepatan dalam Penarikan Wayar
Mengukur dan Melaras Diameter Wayar
Kawalan diameter mewakili salah satu fungsi paling kritikal dalam proses pembentukan kabel. Mesin pembuat wayar elektrik menggunakan sensor pengukuran yang dikalibrasi secara berterusan dan diletakkan selepas setiap acuan penarikan untuk menangkap data diameter wayar secara masa nyata. Sensor-sensor ini memberikan maklum balas kepada sistem pelarasan automatik yang menyesuaikan secara halus penyejukan acuan, aliran pelincir, dan ketegangan penarikan bagi mengekalkan diameter dalam julat toleransi yang ditetapkan. Sistem moden mencapai kekonsistenan diameter sebanyak tambah atau tolak 0.05 milimeter atau lebih baik sepanjang keseluruhan jangka pengeluaran.
Proses pengeluaran melibatkan beberapa peringkat penarikan, di mana setiap peringkat secara beransur-ansur mengurangkan diameter dawai mentah sambil meningkatkan kualiti permukaan. Di antara peringkat-peringkat tersebut, penyejukan dan kawalan ketegangan mengelakkan pengerasan akibat kerja dan tekanan haba. Sebuah mesin pembuat dawai elektrik yang dilengkapi sistem suap balik gelung tertutup mampu mengesan dan membetulkan penyimpangan diameter sebelum bahan mencapai had yang tidak boleh diterima, seterusnya mengurangkan kadar sisa dan memastikan kekonsistenan kelompok. Kawalan automatik ini membezakan peralatan pembentukan kabel moden daripada sistem lama yang manual atau separa automatik, yang bergantung kepada penilaian operator dan pensampelan berkala.
Penyelarasan Kadar Suapan Bahan
Bahan yang diumpan secara konsisten memastikan tekanan seragam semasa pembentukan kabel dan mengekalkan output diameter yang boleh diramalkan sepanjang proses pengeluaran. Motor mesin pembuat wayar elektrik memacu gulungan pembukaan pada kadar yang tepat sepadan dengan kelajuan acuan penarikan dan peratusan pengurangan bahan. Pengawal boleh atur cara menyesuaikan kadar umpan secara dinamik berdasarkan ukuran diameter dan kelajuan talian yang diukur, mengelakkan perubahan mendadak dalam umpan yang menyebabkan lonjakan atau pengurangan diameter. Penyelarasan ini juga melindungi komponen acuan daripada beban berlebihan dan haus awal.
Kualiti Permukaan dan Pencegahan Kecacatan
Pengurusan Pelincir untuk Pembentukan Kabel
Pelinciran yang berkesan semasa proses pengeluaran mengurangkan kesan calar pada permukaan, kegagalan geseran (galling), dan pengoksidaan yang menjejaskan rupa dan prestasi wayar. Mesin pembuat wayar elektrik mengawal kadar penghantaran pelincir, kelikatan, dan komposisi kimia berdasarkan jenis bahan, kelajuan penarikan, dan konfigurasi acuan. Pelincir yang tercemar atau habis menyebabkan cacat pada permukaan, yang seterusnya memerlukan pembuangan atau kerja semula—secara langsung memberi kesan kepada kadar hasil dan kos pengeluaran. Sistem lanjutan memantau keadaan pelincir dan memberi amaran kepada operator apabila pelincir perlu diganti sebelum kemerosotannya menjejaskan kualiti pembentukan kabel.
Proses pengeluaran ini juga merangkumi pembersihan berkala dan penyesuaian acuan penarikan untuk mengelakkan pengumpulan bahan teroksida dan sisa pelincir. Apabila permukaan acuan menjadi rosak, mesin pembuat wayar elektrik akan memindahkan kecacatan ini ke setiap meter wayar yang dihasilkan sehingga penyelenggaraan dilakukan. Tempoh penyelenggaraan berjadual secara pencegahan—yang dipicu oleh isi padu pengeluaran atau selang masa—menjaga permukaan acuan dalam keadaan optimum dan mengekalkan keseragaman siap permukaan di sepanjang kelompok pengeluaran berturut-turut.
Integrasi Penyejukan dan Pemanasan Semula
Wayar menjadi lebih keras semasa proses pengeluaran apabila mesin pembuat wayar elektrik mengurangkan diameter secara berulang melalui beberapa peringkat penarikan. Kitaran pemanasan sementara (annealing) antara peringkat melembutkan bahan, melepaskan tekanan dalaman, dan menyediakannya untuk penarikan seterusnya tanpa putus atau retak. Sistem penyejukan terpadu mengekalkan kawalan suhu yang tepat semasa proses pemanasan untuk mengelakkan cacat rekristalisasi yang melemahkan sifat mekanikal. Peralatan pembentukan kabel mengkoordinasikan tempoh dan suhu pemanasan berdasarkan komposisi bahan serta peratusan pengurangan kumulatif.
Sifat Mekanikal dan Kawalan Kekuatan
Pengurusan Ketegangan Sepanjang Pengeluaran
Ketegangan semasa penarikan secara langsung mempengaruhi sifat mekanikal seperti kekuatan tegangan dan pemanjangan. Mesin pembuat wayar elektrik mengekalkan ketegangan yang dikalibrasi dengan teliti pada setiap peringkat penarikan untuk mengoptimumkan ubah bentuk bahan tanpa menyebabkan kegagalan atau tumpuan tekanan. Kawalan ketegangan juga mempengaruhi kebulatan akhir dan kualiti permukaan wayar dengan memastikan taburan tekanan yang seragam merentasi keratan rentas wayar. Proses pengeluaran secara berterusan memantau dan melaras ketegangan menggunakan sel beban serta maklum balas daripada motor penarikan, dengan menyesuaikan variasi sifat bahan dan perubahan nisbah penarikan.
Ketegangan berlebihan mencipta tekanan dalaman dan kegagalan bahan awal semasa pembentukan kabel, manakala ketegangan tidak mencukupi membenarkan ubah bentuk tidak konsisten dan ketidakrataan permukaan. Mesin pembuat wayar elektrik mengira parameter ketegangan optimum berdasarkan diameter wayar, gred bahan, kelajuan penarikan, dan geometri acuan. Pemantauan masa nyata memastikan ketegangan kekal dalam julat yang diterima sepanjang proses pengeluaran. Ketepatan ini mengelakkan kemerosotan kekuatan wayar dan menjamin produk siap memenuhi spesifikasi tegangan minimum yang dikehendaki oleh pelanggan dan piawaian industri.
Pengoptimuman Kelajuan Pengeluaran
Kelajuan melukis memberi pengaruh ketara terhadap kualiti wayar dalam proses pengeluaran; kelajuan yang lebih tinggi menghasilkan haba yang lebih tinggi dan memerlukan pelinciran serta penyejukan yang lebih agresif. Mesin pembuat wayar elektrik menyeimbangkan kadar pengeluaran dengan keperluan kualiti dengan menyesuaikan kelajuan berdasarkan maklum balas sensor secara masa nyata. Jika metrik diameter atau kualiti permukaan menyimpang di luar had toleransi, sistem secara automatik mengurangkan kelajuan untuk membolehkan penstabilan sebelum meneruskan pengeluaran pada kadar penuh. Penyesuaian kelajuan dinamik ini mengekalkan kadar aliran sambil melindungi kualiti pembentukan kabel.
Proses pengeluaran mendapat manfaat daripada pengawal mesin moden yang meramalkan isu kualiti dan membuat pelarasan awalan, bukan hanya bertindak balas selepas cacat muncul. Sistem mesin pembuat wayar elektrik lanjutan menggabungkan pangkalan data sifat bahan serta data sejarah pengeluaran untuk mencadangkan julat kelajuan optimum bagi setiap kombinasi jenis bahan dan diameter. Operator menerima panduan jelas mengenai kadar pengeluaran yang boleh dicapai untuk sasaran kualiti tertentu, membolehkan keputusan berinformasi tentang penjadualan dan perancangan kapasiti.
Soalan Lazim
Bagaimanakah mesin pembuat wayar elektrik mengukur diameter wayar semasa pengeluaran?
Peralatan moden menggunakan sensor laser tanpa sentuh atau sensor arus pusar yang diletakkan tepat selepas setiap acuan penarikan untuk menangkap ukuran diameter secara masa nyata. Sensor-sensor ini menghantar data kepada pengawal mesin pada selang satu bacaan sesaat atau lebih laju, membolehkan pengesanan pantas terhadap perubahan diameter. Pengawal membandingkan nilai yang diukur dengan spesifikasi sasaran dan secara automatik melaraskan penyejukan acuan, pelinciran, dan ketegangan penarikan untuk mengekalkan diameter dalam had toleransi. Gelung suap balik berterusan ini merupakan asas untuk mencapai kualiti pembentukan kabel yang konsisten dalam proses pengeluaran.
Apakah peranan mesin pembuat wayar elektrik dalam mencegah kecacatan permukaan?
Mesin membuat wayar elektrik mengawal kualiti permukaan melalui pengurusan pelinciran yang tepat, pembersihan die secara berkala, dan penyesuaian kelajuan penarikan yang selaras. Pelinciran yang tercemar atau tidak mencukupi semasa pembentukan kabel memindahkan kecacatan secara langsung ke permukaan wayar. Mesin ini memantau keadaan die penarikan dan memberi amaran kepada operator mengenai keperluan penyelenggaraan sebelum penurunan kualiti menjadi ketara. Sistem penyejukan bersepadu menghalang tekanan haba yang menyebabkan retakan mikro pada permukaan, memastikan proses pengeluaran menghasilkan wayar yang licin dan bebas kecacatan untuk aplikasi kritikal.
Bolehkah mesin membuat wayar elektrik menyesuaikan secara automatik bagi bahan wayar yang berbeza?
Ya, mesin pembuat wayar elektrik moden dilengkapi pengawal boleh atur cara yang menyimpan profil untuk pelbagai bahan dan secara automatik mengaplikasikan parameter optimum apabila bertukar bahan semasa proses pengeluaran. Profil-profil ini menentukan julat ketegangan, kelajuan penarikan, jenis pelincir, suhu pemanasan semula, dan ambang kualiti yang khusus bagi setiap bahan. Operator hanya perlu memilih bahan yang dikehendaki melalui antara muka mesin, dan sistem pembentukan kabel akan mengkonfigurasikan semula dirinya sendiri secara bersesuaian. Automasi ini mengurangkan masa persediaan dan memastikan keluaran bahan baharu mencapai sasaran kualiti sejak meter pertama dihasilkan.

