 EN



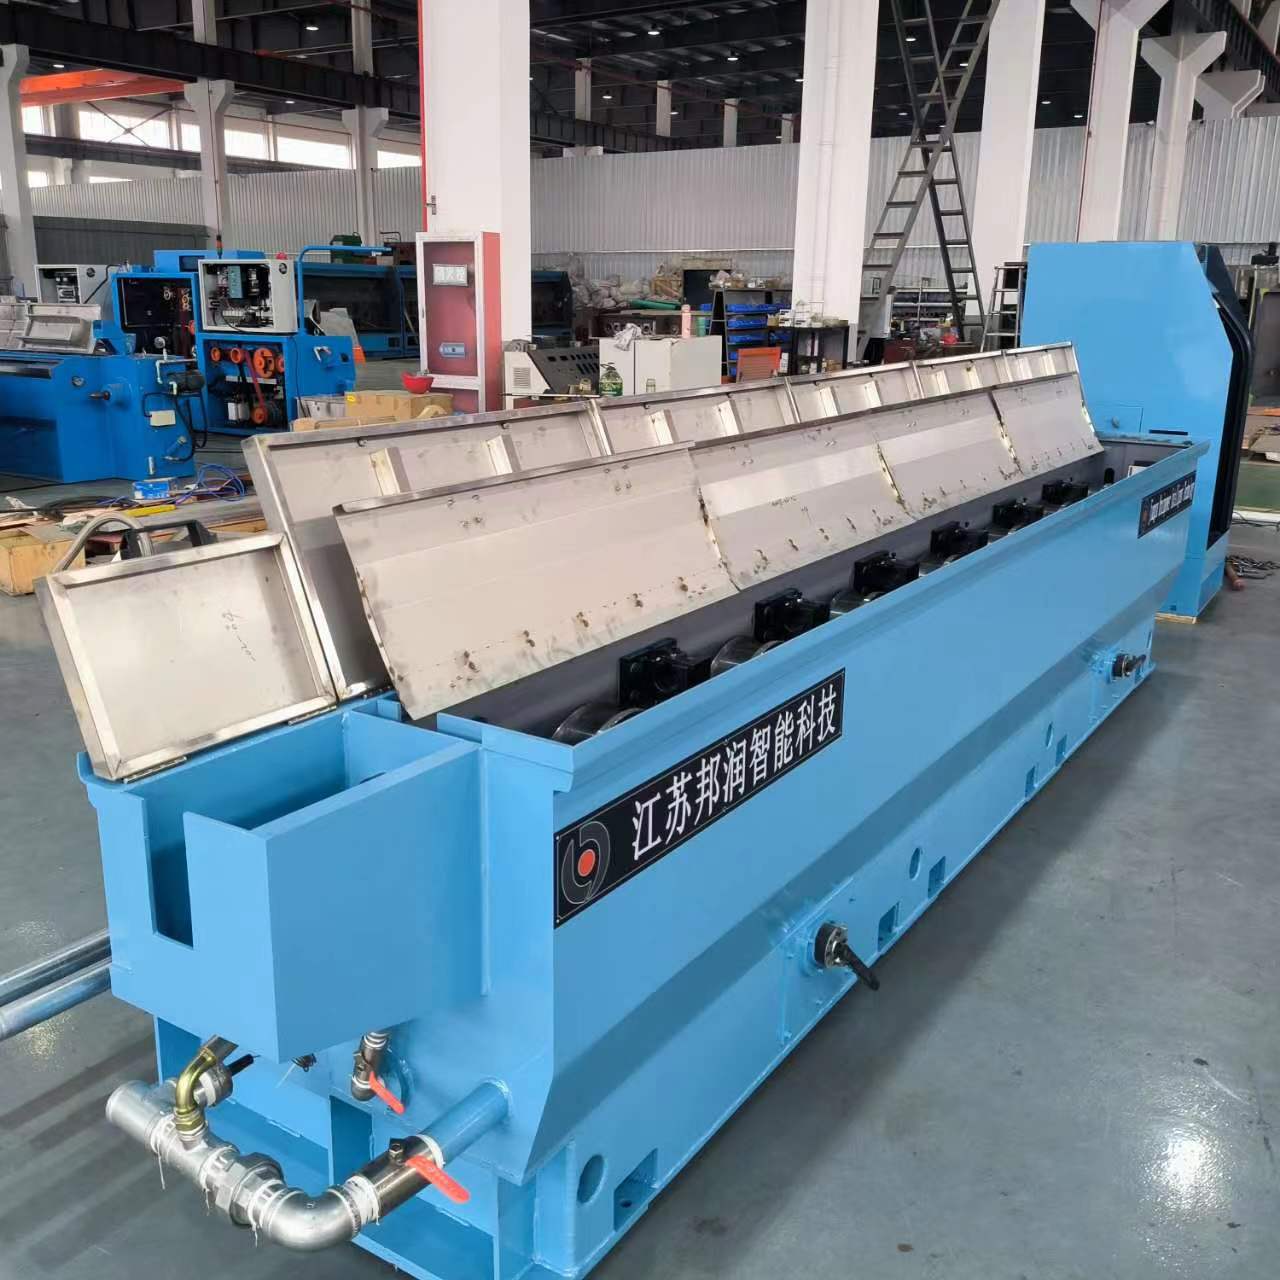
A kész vezeték minősége termékek alapvetően attól függ, hogy egy elektromos vezetékgyártó gép mennyire pontosan szabályozza a vezeték alakításának minden szakaszát. A modern ipari kábelfunkcióhoz pontos mechanikai szabályozás, egyenletes anyagellátás és valós idejű figyelés szükséges ahhoz, hogy a méretbeli pontosság, a felületminőség és a mechanikai tulajdonságok megfeleljenek az ügyfél specifikációinak. Ez a cikk a vezeték alakítás minőségét meghatározó alapvető mechanizmusokat vizsgálja, valamint azt, hogyan befolyásolja a berendezéstervezés közvetlenül a végső termék teljesítményét.
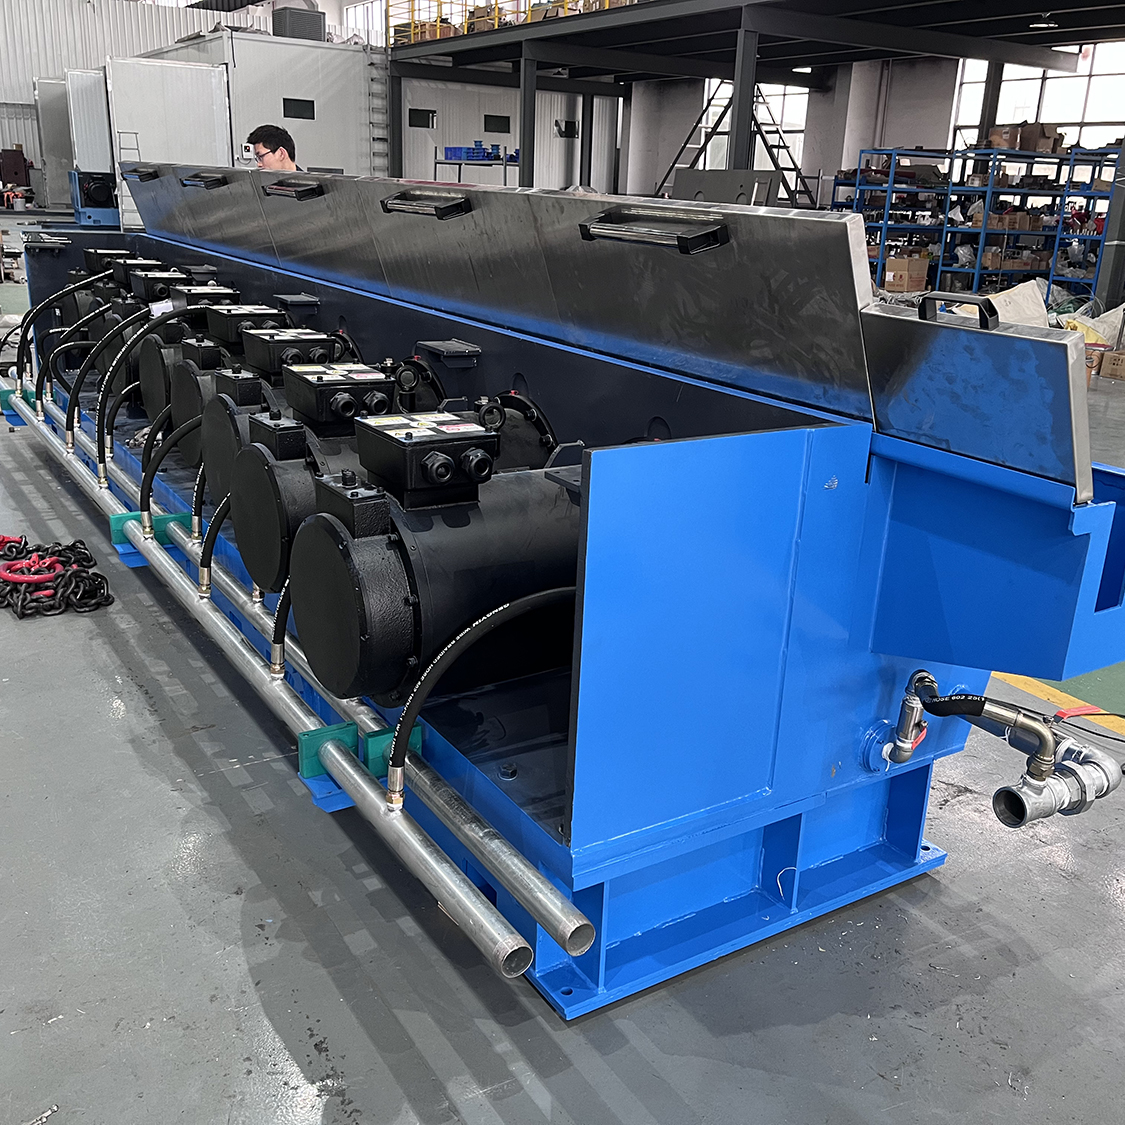
A huzalgyártás minősége a huzálék átmérőjének egyenletességét, kerekességét, felületi hibáit, szakítószilárdságát és vezetőképesség-megőrzését foglalja magában. A gyártási folyamat a nyersanyag-kiválasztással kezdődik, és több húzószakaszon, lágyítási műveleten át halad el a végső ellenőrzésig. Mindegyik szakasz lehetőséget teremt az eltérésre, szennyeződésre vagy mechanikai ingadozásra, amelyek rombolják a késztermék minőségét. Az elektromos huzalgyártó gépnek az egyes szakaszokon való ellenőrzésfenntartási módjának megértése alapvető fontosságú a gyártók számára, akik megbízható, előírásoknak megfelelő huzált kívánnak szállítani igényes iparágakba, például az autóiparba, a távközlésbe, az energiaelosztásba és az építőiparba.
Pontos átmérő-szabályozás huzalhúzás közben
Huzálék átmérőjének mérése és beállítása
Az átmérő-szabályozás a kábelgyártási folyamat egyik legkritikusabb funkciója. Az elektromos vezetékgyártó gépek folyamatosan kalibrált mérőérzékelőket használnak, amelyeket minden húzódoboz után helyeznek el, hogy valós idejű adatokat gyűjtsenek a vezeték átmérőjéről. Ezek az érzékelők visszajelzést adnak az automatizált beállító rendszereknek, amelyek finomhangolják a dobok hűtését, a kenőanyag-áramlást és a húzási feszültséget az átmérő megadott tűréshatárokon belüli tartásához. A modern rendszerek az egész gyártási ciklus során ±0,05 milliméteres vagy annál jobb átmérő-egyezést érnek el.
A gyártási folyamat több húzásos szakaszt foglal magában, amelyek mindegyike fokozatosan csökkenti a nyers vezeték átmérőjét, miközben javítja a felületi minőséget. A szakaszok közötti hűtés és feszültségvezérlés megakadályozza a munkakeményedést és a hőmérsékleti feszültséget. Egy zárt hurkú visszacsatolási rendszerrel felszerelt elektromos vezetékgyártó gép észlelheti és korrigálhatja az átmérő-ingadozást, mielőtt az anyag elérné a elfogadhatatlan határokat, így csökkentve a selejtarányt és biztosítva az adagok egységességét. Ez az automatizált vezérlés különbözteti meg a modern kábelképző berendezéseket a régi, kézi vagy félig automatikus rendszerektől, amelyek az operátor ítéletére és időszakos mintavételezésre támaszkodnak.
Anyagellátási sebesség szinkronizálása
A folyamatos anyagellátás biztosítja a kötélképzés során fellépő egyenletes feszültséget, és fenntartja az átmérő kiszámítható értékét a teljes gyártási folyamat során. Az elektromos vezetékgyártó gépek motorjai a letekercselő orsót olyan sebességgel forgatják, amely pontosan illeszkedik a húzószerszám sebességéhez és az anyagcsökkenés százalékos arányához. A programozható vezérlők a mért átmérő és a vonalsebesség alapján dinamikusan igazítják az ellátási sebességet, megakadályozva a hirtelen ellátásváltozásokat, amelyek átmérő-növekedést vagy -csökkenést okozhatnak. Ez a szinkronizáció egyúttal védi a szerszámalkatrészeket a túlterheléstől és a korai kopástól.
Felületminőség és hibák megelőzése
Kötélképzéshez szükséges kenéskezelés
A hatékony kenés a gyártási folyamat során minimalizálja a felületi karcolásokat, a ragadást és az oxidációt, amelyek rontják a vezeték megjelenését és teljesítményét. Az elektromos vezetékgyártó gép a kenőanyag-adagolás sebességét, viszkozitását és kémiai összetételét az anyagtípus, a húzási sebesség és a szerszámbeállítás alapján szabályozza. A szennyezett vagy kimerült kenőanyag felületi hibákat okoz, amelyek selejtelést vagy újrafeldolgozást tesznek szükségessé, és közvetlenül befolyásolják a kihozatalt és a gyártási költségeket. A fejlett rendszerek figyelik a kenőanyag állapotát, és értesítik a műszaki személyzetet a cserére vonatkozó szükségletéről, mielőtt a minőségromlás negatívan befolyásolná a kábelképzés minőségét.
A gyártási folyamat során rendszeresen tisztítják és karbantartják a húzószerszámokat, hogy megakadályozzák az oxidált anyag és a kenőanyag-maradék lerakódását. Amikor a szerszámfelületek sérülnek, az elektromos vezetékgyártó gép ezeket a hibákat minden egyes méternyi vezetékre átviszi, amíg a karbantartás el nem végződik. A termelési mennyiség vagy az időintervallum alapján aktiválódó ütemezett megelőző karbantartási ablakok biztosítják a szerszámfelületek optimális állapotát, és konzisztens felületi minőséget biztosítanak egymást követő termelési tételsorozatokban.
Hűtés és lágyítás integrációja
A vezeték a gyártási folyamat során keményedik, mivel az elektromos vezetékgyártó gép többszörös húzási fázisokon keresztül fokozatosan csökkenti az átmérőjét. A köztes lágyítási ciklusok enyhítik az anyagot, megszüntetik a belső feszültséget, és felkészítik a következő húzási lépésre anélkül, hogy eltörne vagy repedne. Az integrált hűtőrendszerek pontos hőmérséklet-vezérlést biztosítanak a lágyítás ideje alatt, hogy megelőzzék a kristályosodási hiányosságokat, amelyek gyengítik a mechanikai tulajdonságokat. A kábelképző berendezés a lágyítás időtartamát és hőmérsékletét az anyag összetétele és a kumulatív csökkenési százalék alapján állítja be.
Mechanikai tulajdonságok és szilárdságvezérlés
Feszültség-kezelés a teljes gyártási folyamatban
A húzófeszültség közvetlenül befolyásolja a mechanikai tulajdonságokat, például a szakítószilárdságot és a nyúlást. Az elektromos vezetékgyártó gép gondosan kalibrált feszültséget tart fenn minden egyes húzási szakaszban, hogy optimalizálja az anyag deformációját anélkül, hogy törést vagy feszültségkoncentrációt okozna. A feszültségvezérlés továbbá befolyásolja a kész vezeték kerekességét és felületi minőségét is, mivel biztosítja a feszültség egyenletes eloszlását a vezeték keresztmetszetén. A gyártási folyamat folyamatosan figyeli és korrigálja a feszültséget terhelésérzékelők és a húzómotor visszacsatolásának segítségével, így kompenzálja az anyagtulajdonságok változásait és a húzási arány változásait.
A túlzott feszültség belső feszültséget és a kábelképzés során korai anyaghibát okoz, míg a túl alacsony feszültség egyenetlen deformációt és felületi szabálytalanságokat eredményez. A huzalgyártó gép az optimális feszültségparamétereket a huzál átmérője, az anyag minőségi osztálya, a húzási sebesség és a nyomószerszám geometriája alapján számítja ki. A valós idejű figyelés biztosítja, hogy a feszültség az egész gyártási folyamat során a megengedett határok között maradjon. Ez a pontosság megakadályozza a huzal szilárdságának csökkenését, és biztosítja, hogy a kész termékek megfeleljenek az ügyfelek és az ipari szabványok által előírt minimális húzószilárdsági követelményeknek.
Termelési Sebesség Optimalizálása
A huzalozási sebesség jelentősen befolyásolja a vezeték minőségét a gyártási folyamatban; a nagyobb sebességek magasabb hőfejlesztést eredményeznek, és agresszívebb kenésre és hűtésre van szükség. Egy elektromos huzalgyártó gép a termelési sebességet és a minőségi követelményeket úgy igazítja egymáshoz, hogy a sebességet a valós idejű érzékelővisszajelzések alapján állítja be. Ha az átmérő vagy a felületminőségi mutatók kilépnek a megengedett tűréshatárokon, a rendszer automatikusan csökkenti a sebességet, hogy stabilizálódhasson a folyamat, mielőtt visszatérne a teljes kapacitású gyártásra. Ez a dinamikus sebességmódosítás fenntartja a termelékenységet, miközben védi a kábelformázás minőségét.
A gyártási folyamat a modern gépvezérlőknek köszönhetően profitál, amelyek minőségi problémákat jeleznek előre, és megelőző beállításokat hajtanak végre, ahelyett, hogy hibák megjelenése után reagálnának. A fejlett elektromos vezetékgyártó géprendszerek anyagtulajdonság-adatbázisokat és korábbi gyártási adatokat tartalmaznak, így ajánlásokat tesznek az egyes anyagtípusok és átmérők kombinációjához legmegfelelőbb sebességtartományokról. A működtetők világos útmutatást kapnak arról, hogy milyen gyártási sebességek érhetők el meghatározott minőségi célok elérése mellett, így tájékozott döntéseket hozhatnak a gyártási ütemezésről és kapacitástervezésről.
GYIK
Hogyan méri egy elektromos vezetékgyártó gép a vezeték átmérőjét a gyártás során?
A modern felszerelés érintésmentes lézer- vagy örvényáram-érzékelőket használ, amelyeket közvetlenül minden húzószerszám után helyeznek el a valós idejű átmérőmérések rögzítésére. Ezek az érzékelők másodpercenként egy vagy gyorsabb ütemben továbbítják az adatokat a gépvezérlőhöz, így lehetővé teszik az átmérő-ingadozás gyors észlelését. A vezérlő összehasonlítja a mért értékeket a célspecifikációkkal, és automatikusan beállítja a szerszám hűtését, kenését és a húzófeszültséget az átmérő tűréshatáron belüli tartásához. Ez a folyamatos visszacsatolási hurkot alapvetően fontos a kábelformázás minőségének egyenletességének eléréséhez a gyártási folyamatban.
Milyen szerepet játszik az elektromos vezetékgyártó gép a felületi hibák megelőzésében?
Az elektromos vezetékgyártó gép a felületi minőséget a pontos kenőanyag-kezelés, a szabályos nyomószerszám-tisztítás és az összehangolt húzósebesség-beállítások révén szabályozza. A szennyezett vagy elégtelen kenés a kábelképzés során közvetlenül átviszi a hiányosságokat a vezeték felületére. A gép figyeli a húzónyomó szerszám állapotát, és értesíti a kezelőket a karbantartási szükségletekről, mielőtt a minőségromlás láthatóvá válna. Az integrált hűtőrendszerek megakadályozzák a hőterhelést, amely felületi mikrotöréseket okozhat, így biztosítva, hogy a gyártási folyamat sima, hiánytalan vezetéket állítson elő kritikus alkalmazásokhoz.
Képes-e egy elektromos vezetékgyártó gép automatikusan beállítani magát különböző vezetékanyagokhoz?
Igen, a modern elektromos vezetékgyártó gépek programozható vezérlőkkel vannak felszerelve, amelyek anyagspecifikus profilokat tárolnak, és az anyagváltás során automatikusan alkalmazzák az optimális paramétereket a gyártási folyamatban. Ezek a profilok meghatározzák az egyes anyagokhoz tartozó feszítési tartományokat, húzási sebességeket, kenőanyag-típusokat, lágyítási hőmérsékleteket és minőségi küszöbértékeket. Az üzemeltetők egyszerűen kiválasztják a kívánt anyagot a gép felületéről, és a kábelképző rendszer ennek megfelelően újrakonfigurálja magát. Ez az automatizálás csökkenti a beállítási időt, és biztosítja, hogy az új anyagból készülő gyártási sorozatok már az első méterektől elérjék a minőségi célokat.

