 EN



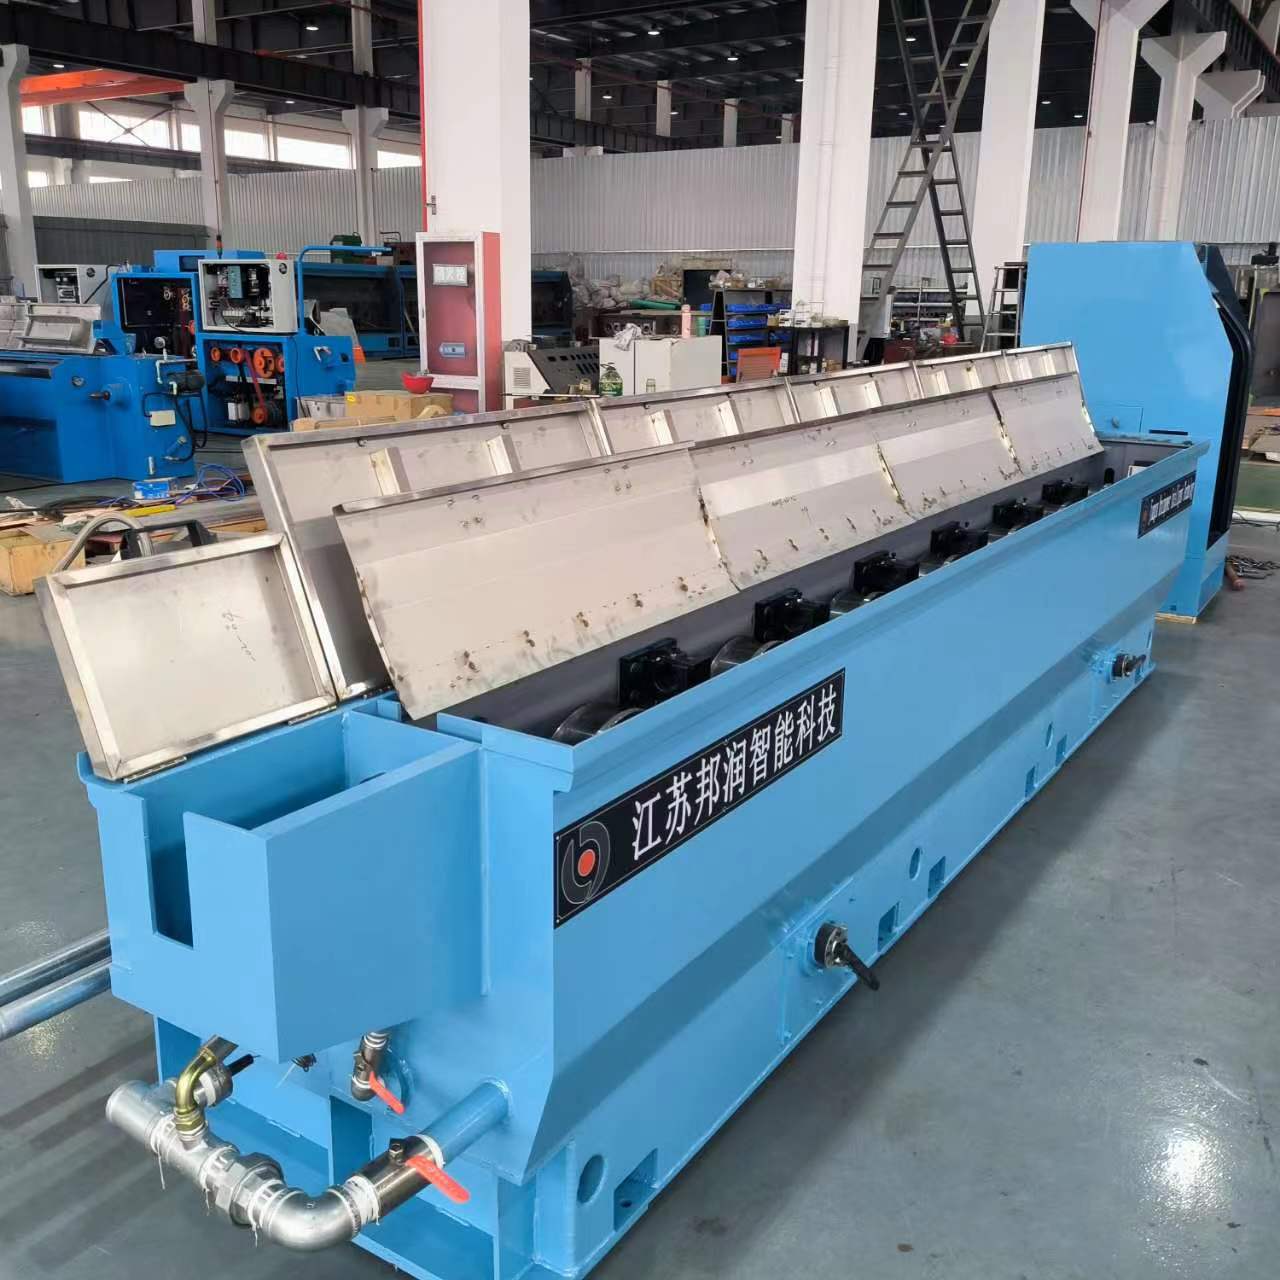
جودة السلك المُنتَج المنتجات تعتمد بشكل أساسي على مدى كفاءة التحكم في كل مرحلة من مراحل تشكيل السلك. آلة تصنيع الأسلاك الكهربائية وتتطلب إنتاج الكابلات الصناعية الحديثة تحكّمًا ميكانيكيًّا دقيقًا، وتغذيةً ثابتةً للمواد، ورصدًا فوريًّا لضمان أن تكون الدقة الأبعادية، ونوعية السطح، والخصائص الميكانيكية متوافقةً مع مواصفات العميل. ويستعرض هذا المقال الآليات الأساسية التي تحكم جودة تشكيل السلك، وكيف يؤثر تصميم المعدات مباشرةً على أداء المنتج النهائي.
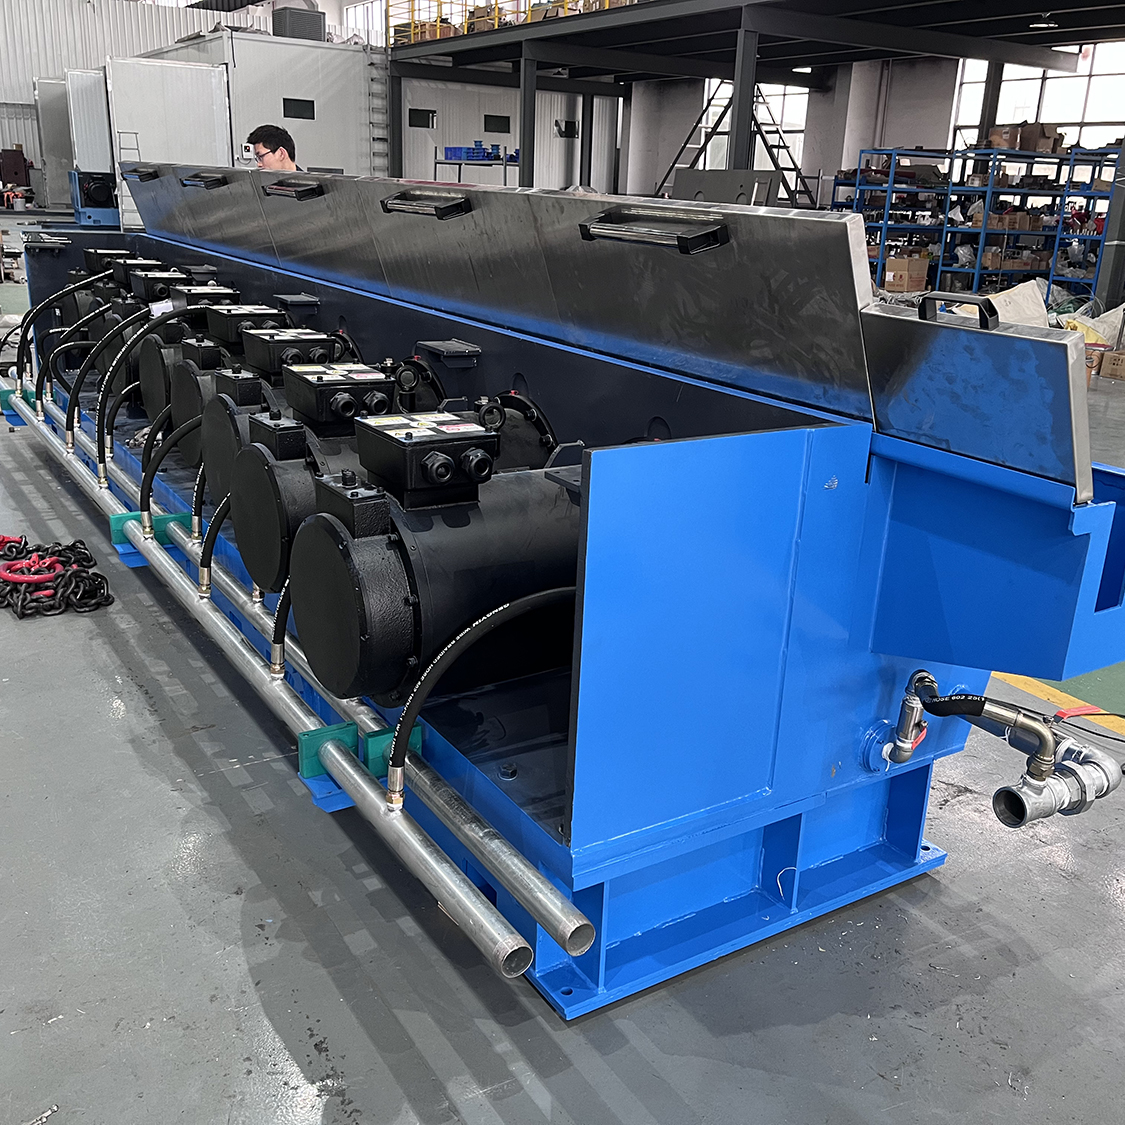
تتضمن جودة تشكيل السلك اتساق القطر، والاستدارة، والعُيوب السطحية، وقوة الشد، والاحتفاظ بالتوصيلية. وتبدأ عملية الإنتاج باختيار المواد الأولية وتستمر عبر مراحل سحب متعددة، وعمليات التلدين، والفحص النهائي. وكل مرحلة من هذه المراحل تتيح فرصاً لحدوث انحراف أو تلوث أو تباين ميكانيكي يؤدي إلى تدنّي جودة المنتج النهائي. ولذلك، فإن فهم الطريقة التي يحافظ بها جهاز تصنيع الأسلاك الكهربائية على التحكم طوال هذه المراحل أمرٌ بالغ الأهمية للمصنّعين الذين يسعون إلى توريد أسلاك موثوقة ومُطابِقة للمواصفات إلى قطاعات صعبة مثل قطاع السيارات، والاتصالات السلكية واللاسلكية، وتوزيع الطاقة، والبناء.
التحكم الدقيق في قطر السلك أثناء عملية السحب
قياس وضبط قطر السلك
تُعَدُّ مراقبة القطر إحدى الوظائف الأهم في عملية تشكيل الكابلات. وتستخدم آلة تصنيع الأسلاك الكهربائية أجهزة استشعار قياسية مُعايرة باستمرار، ومُركَّبة بعد كل قالب سحب، لالتقاط بيانات قطر السلك في الوقت الفعلي. وتوفر هذه الأجهزة معلوماتٍ تغذويةً لأنظمة الضبط الآلية التي تقوم بضبط دقيق لدرجة حرارة التبريد المطبَّقة على القوالب، وتدفُّق مادة التزييت، وشد عملية السحب، وذلك للحفاظ على القطر ضمن الحدود المسموح بها من التفاوت. وبفضل الأنظمة الحديثة، يُحقَّق اتساقٌ في القطر بمقدار زائد أو ناقص ٠٫٠٥ ملم أو أفضل من ذلك طوال دورة الإنتاج بأكملها.
تتضمن عملية الإنتاج مراحل سحب متعددة، تقلل كل منها قطر السلك الخام تدريجيًّا مع تحسين جودة السطح. وبين هذه المراحل، تمنع أنظمة التبريد والتحكم في الشدِّ التصلُّد الناتج عن التشغيل والإجهاد الحراري. ويمكن لآلة تصنيع الأسلاك الكهربائية المزودة بأنظمة تغذية راجعة مغلقة أن تكتشف أي انحراف في القطر وتُصحِّحه قبل أن يصل المادة إلى الحدود غير المقبولة، مما يقلل من نسب الهدر ويضمن اتساق الدفعات. ويميِّز هذا التحكم الآلي معدات تشكيل الكابلات الحديثة عن الأنظمة القديمة اليدوية أو شبه الآلية التي تعتمد على حكم المشغل وأخذ العيّنات الدورية.
مزامنة معدل إدخال المادة
يَضمن تغذية المواد بشكلٍ متسق إجهادًا متجانسًا أثناء تشكيل الكابل، ويحافظ على خرج قطرٍ قابل للتنبؤ به طوال عملية الإنتاج. وتدفع محركات آلة صنع الأسلاك الكهربائية بكرة التفكيك بمعدلاتٍ مُطابَقة بدقةٍ لسرعة قالب السحب ونسبة تخفيض المادة. وتقوم وحدات التحكم القابلة للبرمجة بتعديل معدلات التغذية ديناميكيًّا استنادًا إلى القطر المقاس وسرعة الخط، ما يمنع التغيرات المفاجئة في التغذية التي تؤدي إلى ارتفاع أو انخفاض مفاجئ في القطر. كما أن هذه المزامنة تحمي مكونات القالب من الحمل الزائد والتآكل المبكر.
جودة السطح ومنع العيوب
إدارة التشحيم لتشكيل الكابل
تقلل التزييت الفعّال أثناء عملية الإنتاج من خدوش السطح والالتصاق والتآكل الناتج عن الأكسدة، والتي تُضعف مظهر السلك وأدائه. وتضبط آلة تصنيع الأسلاك الكهربائية معدل توصيل المادة المزلِّقة ولزوجتها وتركيبها الكيميائي وفقًا لنوع المادة وسرعة السحب وتكوين القالب. أما المادة المزلِّقة الملوَّثة أو المستنفدة فتؤدي إلى عيوب سطحية تتطلب التخلّص من المنتج أو إعادة معالجته، ما يؤثر مباشرةً على معدلات العائد وتكاليف الإنتاج. وتراقب الأنظمة المتقدمة حالة المادة المزلِّقة وتُنبِّه المشغّلين عند الحاجة لاستبدالها قبل أن تؤثِّر درجة تدهورها في جودة تشكيل الكابل.
تتضمن عملية الإنتاج أيضًا تنظيف وتجهيز قوالب السحب بشكل دوري لمنع تراكم المواد المؤكسدة وبقايا مادة التزييت. وعندما تتضرر أسطح القوالب، فإن آلة تصنيع الأسلاك الكهربائية تُنقِل هذه العيوب إلى كل متر من السلك المنتج حتى تتم الصيانة. وتُحافظ الفترات المجدولة للصيانة الوقائية — التي تُفعَّل إما حسب حجم الإنتاج أو فترات زمنية محددة — على أسطح القوالب في أفضل حالة ممكنة، وتحافظ على اتساق تشطيب السطح عبر دفعات الإنتاج المتتالية.
دمج التبريد والتلدين
يصبح السلك أكثر صلابةً أثناء عملية الإنتاج، حيث تقلّل آلة تصنيع الأسلاك الكهربائية القطرَ بشكل متكرر عبر مراحل سحب متتالية. وتُنفَّذ دورات التلدين الوسيطة لتليين المادة، وتخفيف الإجهادات الداخلية، واستعدادها للسحب اللاحق دون أن تنكسر أو تتشقّق. وتحافظ أنظمة التبريد المدمجة على تحكّمٍ دقيقٍ في درجة الحرارة أثناء التلدين لمنع عيوب إعادة التبلور التي تُضعف الخصائص الميكانيكية. كما تنسّق معدات تشكيل الكابلات مدة التلدين ودرجة حرارته استناداً إلى تركيب المادة ونسبة التقليل التراكمية.
الخصائص الميكانيكية والتحكم في المتانة
إدارة الشد طوال عملية الإنتاج
تؤثر شدة السحب مباشرةً على الخصائص الميكانيكية مثل مقاومة الشد ومقدار الاستطالة. وتُحافظ آلة تصنيع الأسلاك الكهربائية بدقةٍ على شدة السحب في كل مرحلة من مراحل السحب لتحسين تشوه المادة دون التسبب في الكسر أو تركّز الإجهادات. كما أن التحكم في شدة السحب يؤثر أيضاً على استدارة السلك النهائية وجودة سطحه، وذلك عبر ضمان توزيعٍ متجانسٍ للإجهادات عبر مقطع السلك العرضي. وخلال عملية الإنتاج، تتم مراقبة شدة السحب باستمرار وتعديلها باستخدام خلايا قياس الحمل والتغذية الراجعة من محرك السحب، ما يعوّض التغيرات في خصائص المادة ونسب السحب.
تؤدي التوترات المفرطة إلى إحداث إجهادات داخلية وفشل مبكر في المادة أثناء تشكيل الكابل، بينما يسمح التوتر غير الكافي بتشوه غير منتظم وعيوب سطحية. وتقوم آلة تصنيع الأسلاك الكهربائية بحساب معايير التوتر المثلى استنادًا إلى قطر السلك ودرجة المادة وسرعة السحب وهندسة القالب. ويضمن الرصد الفوري أن يبقى التوتر ضمن الحدود المقبولة طوال عملية الإنتاج. وهذه الدقة تمنع انخفاض مقاومة السلك وتكفل أن تفي المنتجات النهائية بأدنى مواصفات الشد المطلوبة من قِبل العملاء والمعايير الصناعية.
تحسين سرعة الإنتاج
تؤثر سرعة السحب تأثيراً كبيراً على جودة السلك في عملية الإنتاج؛ إذ تُولِّد السرعات الأسرع حرارةً أعلى وتتطلب تشحيمًا وتبريداً أكثر فعالية. وتوازن آلة تصنيع الأسلاك الكهربائية بين معدل الإنتاج ومتطلبات الجودة عبر ضبط السرعة استناداً إلى ملاحظات أجهزة الاستشعار في الوقت الفعلي. فإذا خرجت مقاييس القطر أو جودة السطح عن الحدود المسموح بها، يقلل النظام تلقائياً من السرعة للسماح باستقرار العملية قبل العودة إلى الإنتاج بالسرعة الكاملة. ويضمن هذا الضبط الديناميكي للسرعة الحفاظ على الإنتاجية مع حماية جودة تشكيل الكابل.
تستفيد عملية الإنتاج من وحدات تحكُّم حديثة في الآلات التي تتوقَّع مشاكل الجودة وتُجري تعديلات استباقية بدلًا من الانتظار حتى تظهر العيوب. وتدمج أنظمة آلات صنع الأسلاك الكهربائية المتقدِّمة قواعد بيانات خصائص المواد والبيانات التاريخية للإنتاج لتوصي بمدى السرعات المثلى لكل تركيبة من نوع المادة وقطر السلك. ويحصل المشغِّلون على توجيهاتٍ واضحةٍ بشأن معدلات الإنتاج القابلة للتحقيق لتحقيق أهداف الجودة المحدَّدة، ما يمكِّنهم من اتِّخاذ قراراتٍ مستنيرةٍ بشأن الجدولة وتخطيط الطاقة الإنتاجية.
الأسئلة الشائعة
كيف تقيس آلة صنع الأسلاك الكهربائية قطر السلك أثناء الإنتاج؟
تستخدم المعدات الحديثة أجهزة استشعار غير تلامسية تعمل بالليزر أو بالتيارات الدوامية، وتوضع هذه الأجهزة مباشرةً بعد كل قالب سحب لقياس القطر في الزمن الحقيقي. وترسل هذه الأجهزة البيانات إلى وحدة التحكم في الماكينة بمعدل قراءة واحدة كل ثانية أو أسرع، مما يمكّن من اكتشاف أي انحراف في القطر بسرعةٍ عالية. وتقوم وحدة التحكم بمقارنة القيم المقاسة مع المواصفات المستهدفة، ثم تُجري تعديلات تلقائية على تبريد القوالب، وتزييت السلك، وشد عملية السحب للحفاظ على القطر ضمن الحدود المسموح بها. وتشكّل هذه الحلقة التغذوية المستمرة عنصراً أساسياً لتحقيق جودة متسقة في تشكيل الكابلات خلال عملية الإنتاج.
ما الدور الذي تؤديه ماكينة تصنيع الأسلاك الكهربائية في منع العيوب السطحية؟
تُحكَم جودة السطح في آلة تصنيع الأسلاك الكهربائية من خلال إدارة دقيقة لعملية التزييت، وتنظيف القوالب بانتظام، وضبط سرعة السحب بالتناسق. ويؤدي التزييت الملوث أو غير الكافي أثناء تشكيل الكابل إلى انتقال العيوب مباشرةً إلى سطح السلك. وتراقب الآلة حالة قوالب السحب وتنبّه المشغلين إلى الحاجة إلى الصيانة قبل أن تظهر أي تدهورٍ في الجودة. كما تمنع أنظمة التبريد المدمجة الإجهاد الحراري الذي يتسبب في تشكل شقوق مجهرية على السطح، مما يضمن أن تبقى عملية الإنتاج تُنتج سلكًا أملسًا خاليًا من العيوب، ومناسبًا للتطبيقات الحساسة.
هل يمكن لآلة تصنيع الأسلاك الكهربائية أن تُكيّف إعداداتها تلقائيًّا حسب أنواع مختلفة من مواد الأسلاك؟
نعم، تتميز آلات صنع الأسلاك الكهربائية الحديثة بوحدات تحكم قابلة للبرمجة تخزن ملفات تعريفية لمختلف المواد وتُطبِّق تلقائيًّا المعايير المثلى عند التبديل بين المواد أثناء عملية الإنتاج. وتحدد هذه الملفات التعريفية نطاقات الشد، وسرعات السحب، وأنواع التشحيم، ودرجات حرارة التلدين، والمعايير النوعية الخاصة بكل مادة. ويكتفي المشغلون باختيار المادة المطلوبة من واجهة الجهاز، فيعيد نظام تشكيل الكابلات تهيئة نفسه تلقائيًّا وفقًا لذلك. وتقلِّل هذه الأتمتة من وقت الإعداد، وتضمن تحقيق أهداف الجودة منذ الأمتار الأولى لإنتاج المادة الجديدة.

