 EN



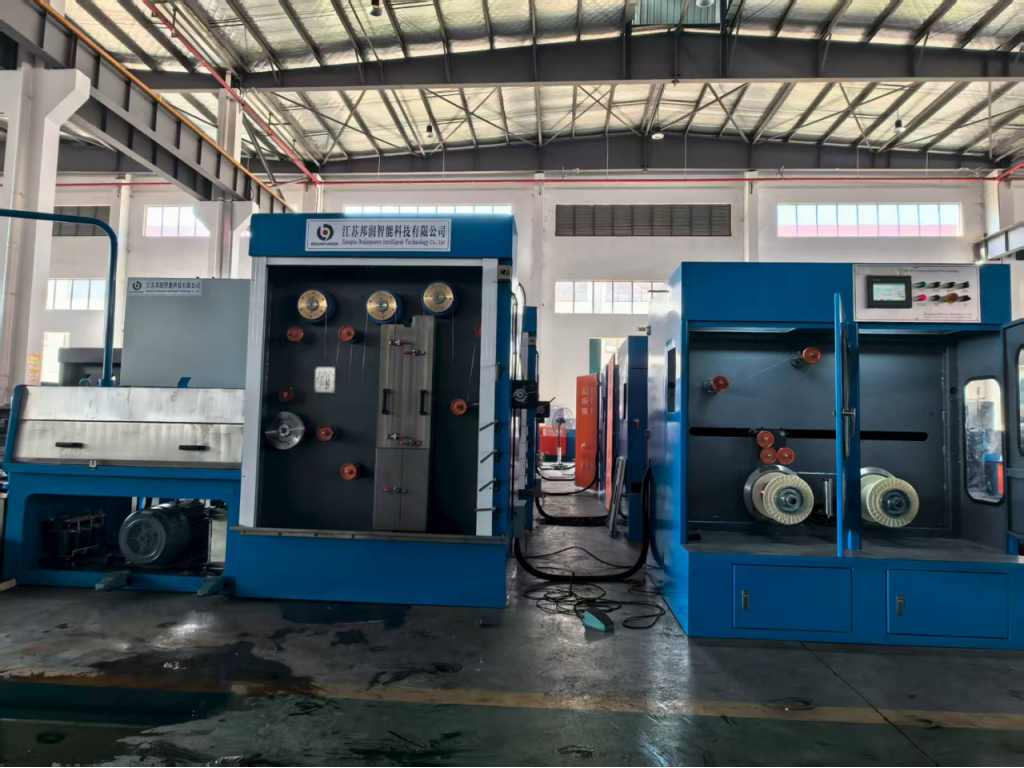
Tavlama sıcaklığı ile nihai tel çıkışı arasındaki ilişki, modern tel üretiminin başarısını belirleyen en kritik faktörlerden biridir. Operatörler tavlama sıcaklığını tam olarak kontrol edemeyince, aşağı akıştaki uygulamaları tehlikeye atan, makine arızalarını artıran ve malzeme kaybını artırarak düşük kaliteli tel üretme riskiyle karşılaşırlar. Bir tavlama ünitesi ile birlikte tel çekme makinesi üreticilerin bu parametreyi doğrudan yönetmesine olanak tanır ve tutarlı tel kalitesi ile operasyonel verimlilik sağlar.

Tavlama sıcaklığının tel çekme sonuçları üzerindeki etkisini anlamak, üretim yöneticilerinin makine ayarlarını optimize etmelerine, malzeme kayıplarını azaltmalarına ve rekabetçi kalite standartlarını korumalarına olanak tanır. Tavlama sıcaklığı kontrolünün bilimsel temeli basit olmakla birlikte oldukça güçlüdür. Tel, çekme işlemi sırasında önemli ölçüde iş sertleşmesi yaşar; bu da kırılganlık oluşturur ve daha fazla indirgeme oranlarını sınırlandırır. Isıl tavlama, iç gerilimi giderir ve sünekliği geri kazandırır; ancak yalnızca sıcaklık doğru şekilde kalibre edildiğinde etkilidir. Sıcaklık çok düşükse metal sert kalır ve kırılmaya eğilimlidir; çok yüksekse tane büyümesi gerçekleşir ve nihai ürün zayıflar. Bu makale, tavlama sıcaklığının tel kalitesi üzerindeki doğrudan etkisini ve entegre tavlama sistemlerinin makine performansını nasıl optimize ettiğini ele alır.
Tavlama Sıcaklığının Tel Mukavemeti ve Sünekliğini Nasıl Kontrol Ettiği
Isıl İşlemin Tel Özelliklerindeki Rolü
Tavlama sıcaklığı, çekilen telin metalurjik yapısını temelden yeniden şekillendirir. Metal, kalıplar arasından çekilirken dislokasyonlar birikir ve kristalin kafesi bozulur; bu da malzemenin sertleşmesine ancak aynı zamanda kırılganlaşmasına neden olur. Isı uygulaması, atomların hareket etmesine izin vererek dislokasyonların hareket etmesini ve birbirlerini yok etmelerini sağlar; böylece malzeme daha yumuşak ve işlenebilir bir duruma geri döner. Belirli bir tavlama sıcaklığı, ne kadar gerilme giderilmesi gerçekleşeceğini ve tane yapısının ne ölçüde gelişeceğini belirler. Endüstriyel tel çekme işlemi, giderek daha küçük çaplı kalıplar arasından birden fazla geçiş gerektirir ve bu geçişler arasında tavlama işlemi zorunludur. Tavlama ünitesiyle donatılmış bir tel çekme makinesi, bu döngüyü otomatik olarak gerçekleştirir ve üretim süreci boyunca hassas sıcaklık kontrolünü sağlar.
Sıcaklık Pencereleri ve Malzeme Özellikleri
Farklı tel malzemeleri, farklı tav sıcaklığı profilleri gerektirir. Bakır tel genellikle çekme şiddeti ve istenen nihai özelliklere bağlı olarak 200 ila 400 derece Celsius arasında bir sıcaklıkta tavlanmalıdır. Paslanmaz çelik ve yüksek karbonlu çelik daha yüksek sıcaklıklar ister; bu sıcaklıklar genellikle 600 ila 900 derece Celsius arasındadır. Optimal aralığın altında çalışmak, kalıcı sertlik bırakarak sonraki çekme işlemlerinin daha fazla çaba harcamasına neden olur ve kırılma oranlarını artırır. Aralığın üstünde çalışmak ise aşırı yumuşamaya yol açar; bu da teli belirtildiği gibi dayanımdan aşağıya düşürür ve hurda oranlarını artırır. Tav sıcaklığının hassas kontrolü, üretim partileri boyunca tel kalitesinin tutarlı kalmasını sağlar ve elle yapılan termal yönetim sistemlerinde yaygın olan tahmin işlerini ortadan kaldırır.
Tav Sıcaklığının Üretim Verimliliği Üzerindeki Etkisi
Makine Duruş Süresi ve Kırılma Azaltımı
Çekme sırasında tel kırılması, üretim tesislerinde üretim kaybına neden olan en büyük kaynaklardan biridir. Tavlama sıcaklığı yanlış ayarlandığında kırılma oranı büyük ölçüde artar; bu da makine operatörlerini üretimi durdurmak, tıkanıklıkları gidermek, kalıpları sıfırlamak ve döngüleri yeniden başlatmak zorunda bırakır. Her bir kırılma olayı, 15 ila 45 dakika arasında üretim kaybına neden olur ve ayrıca hurda malzeme maliyetlerini de içerir. Doğru kalibre edilmiş bir tel çekme makinesi ile entegre tavlama ünitesi, tellerin her çekme aşamasına tutarlı mekanik özelliklerle girmesini sağlayarak kırılma olaylarını %60 ila %80 oranında azaltır. Operatörler, tavlama sıcaklığını dar toleranslar içinde tutulduğunda daha sorunsuz üretim süreçleri, daha az müdahale ve daha yüksek verimlilik bildirirler. Bu durum doğrudan birim başına düşük maliyet ve daha hızlı teslimat programlarına dönüşür.
Enerji Verimliliği ve Isıl Kontrol
Entegre tav sistemleri, ısıtmanın yalnızca gerektiğinde ve yalnızca gerekli ölçüde uygulanmasıyla enerji tüketimini optimize eder. Bağımsız tav fırınları, tel özelliklerine bakılmaksızın genellikle maksimum sıcaklığa kadar ısıtılır; bu da enerji israfına ve ekipmana gereksiz termal stres oluşumuna neden olur. Modern tel çekme makineleriyle entegre edilen tav odaları, kapalı döngü sıcaklık geribildirimi kullanır ve belirlenen sıcaklık değerini korumak için ısı çıkışını gerçek zamanlı olarak ayarlar. Bu yaklaşım, geleneksel partili tav yöntemlerine kıyasla enerji tüketimini %25 ila %35 oranında azaltır. Ayrıca, kontrollü tav sıcaklığı, aşırı sıcaklıklarda meydana gelen yüzey oksidasyonunu ve dekarbonizasyonu önler; bu durumlar ekstra pas alma adımları gerektirir. Enerji tasarrufu, binlerce tel çekme döngüsü boyunca birikir ve tel üretimi operasyonlarının işletme marjını önemli ölçüde artırır.
Tav Sıcaklığının Etkilediği Tel Kalite Metrikleri
Çekme Dayanımı ve Uzama Özellikleri
Tavlama sıcaklığı, çekilen telin nihai çekme dayanımı ve uzama özelliklerini doğrudan belirler. Tel kalitesi spesifikasyonları, özellikle sarılma, bükülme veya yüksek gerilim altında kullanılma gerektiren uygulamalar için belirli minimum uzama değerlerini sıklıkla talep eder. Tavlama sıcaklığı yetersizse uzama değeri spesifikasyonun altına düşer; bu durumda tel çekme testlerinde başarısız olur ve garanti taleplerine ya da müşteri reddine neden olur. Sıcaklık optimal aralığın üzerine çıkarsa tane irileşmesi meydana gelir ve bu durum hem çekme dayanımını hem de uzamayı aynı anda azaltır. Doğru pirometrelerle ve geri bildirim kontrolleriyle donatılmış bir tel çekme makinesiyle tavlama sıcaklığı, artı eksi 5 santigrat derece aralığında tutulur; böylece tel kalitesi, spesifikasyonların minimum değerlerinin sürekli olarak üzerinde kalır. Bu hassasiyet, parti reddini önler ve ürünün güvenilirliği konusundaki müşteri güvenini korur.
Yüzey Kalitesi ve Çekme Performansı
Tavlama sıcaklığı, sonraki çekme geçişleri sırasında yüzey oksitlenmesini, kül tabakası oluşumunu ve yağlayıcı etkileşimini etkiler. Optimum tavlama sıcaklığında üretilen tel, minimum oksit tabakasına sahip olarak çıkar; bu da kalıp içindeki sürtünmeyi azaltır ve çekme hızını artırır. Aşırı tavlama sıcaklığı, kalıp aşınmasını ve sürtünmeyi artıran kalın bir oksit kül tabakası oluşturur; bu da üretimi yavaşlatır ve görünür yüzey kusurları yaratır. Yetersiz tavlama sıcaklıklarında üretilen tel çok sert kalır; bu da daha yüksek çekme kuvvetleri gerektirir, kalıbın aşınmasını hızlandırır ve sürtünmeye bağlı ısınmayı artırır. Modern entegre tavlama sistemleri kullanan operatörler, üretim sürecinin tamamı boyunca daha pürüzsüz tel yüzeyleri, daha az çekme izi ve daha iyi yağlayıcı performansı bildirir. Yüzey kalitesindeki bu iyileşmenin birikimli etkisi, asitleme veya parlatma gibi çekmeden sonraki işlemlerin gereksinimini azaltır ve böylece üretim maliyetlerini daha da düşürür.
SSS
Tavlama sıcaklığı çok düşükse ne olur?
Telin tav sıcaklığı, malzeme spesifikasyonunun altına düştüğünde telde kalıcı sertlik ve iç gerilme oluşur. Bu durum, sonraki çekme işlemlerinde kırılma oranını artırır, kalıp aşınmasını hızlandırır ve nihai ürünün mekanik özelliklerini olumsuz etkiler. Tel, elle tutulduğunda, sarıldığında veya kullanım sırasında kırılgan hale gelir ve kırılmaya eğilimlidir; bu da müşteri şikayetlerine ve ürün iadelerine neden olur. Operatörler, bu durumu telafi etmek için ya çekme kuvvetini artırır (bu da ekipman hasarına yol açabilir) ya da tav çevrimini yeniden başlatır (bu da zaman ve enerji kaybına neden olur).
Aşırı tav sıcaklığı teli nasıl etkiler?
Isıl işlem sıcaklığı optimal aralığı aşarsa tane büyümesi hızlanır ve aşırı yumuşama meydana gelir; bu da çekme dayanımı ile uzama özelliklerinin her ikisini de azaltır. Tel kalitesi ölçütleri spesifikasyonların altına düşer ve parti reddedilir. Ayrıca tel yüzeyinde kalın oksit tabakası oluşur; bu da matris sürtünmesini artırır, üretim hızını yavaşlatır ve matris ömrünü kısaltır. Kötü mekanik özellikler ile yüzey kusurlarının birleşimi, teli çoğu endüstriyel uygulama için uygun olmaktan çıkarır.
Isıl işlem ünitesiyle donatılmış bir tel çekme makinesi nasıl tutarlı bir ısıl işlem sıcaklığı sağlar?
Entegre tavlama odaları, telin sıcaklığını sürekli izlemek için piyrometreler veya termokupllerle çalışan kapalı döngülü geri bildirim sistemleri kullanır. Sistem, genellikle artı eksi 5 derece Celsius gibi dar toleranslar içinde ayar sıcaklığını korumak amacıyla ısıtma elemanlarını otomatik olarak ayarlar. Bu hassasiyet, parti tavlama sistemlerinde meydana gelen sıcaklık kaymalarını önler ve üretim süreci boyunca her metre telin aynı termal işlem görmesini ve tel kalitesinin tutarlı olmasını sağlar.

