 EN



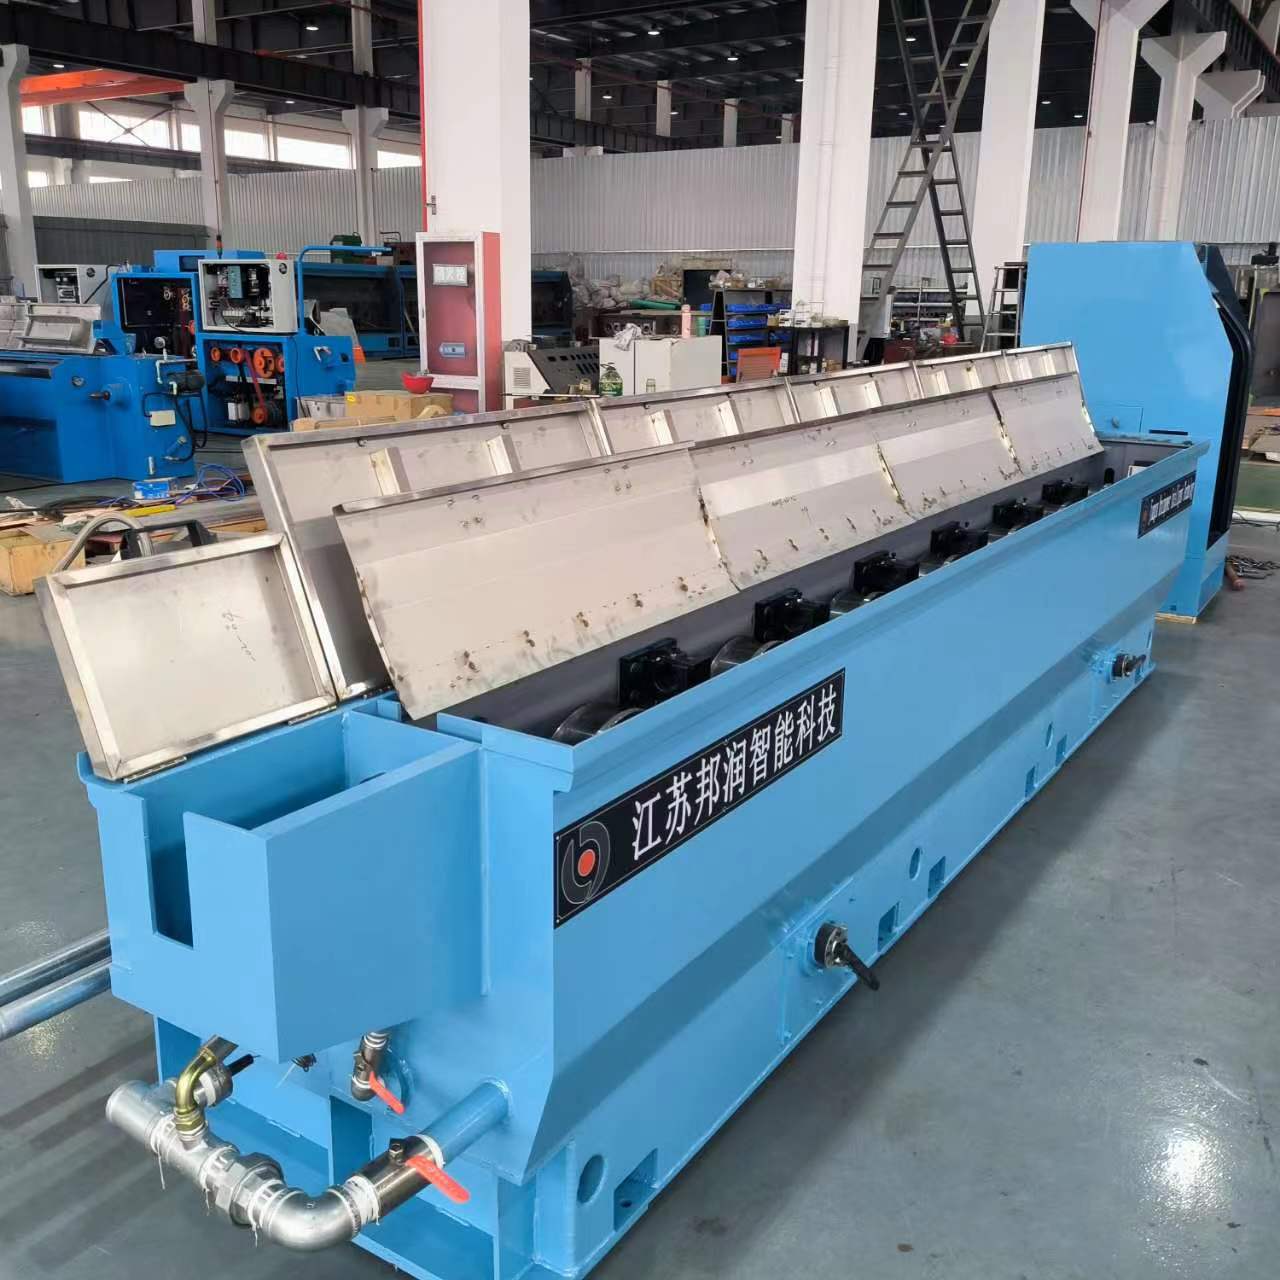
Качество готового провода продукты в фундаментальной степени зависит от того, насколько хорошо машина для производства электрических проводов контролирует каждый этап формирования провода. Современное промышленное производство кабелей требует точного механического контроля, стабильной подачи материала и мониторинга в реальном времени, чтобы гарантировать соответствие размерных параметров, качества поверхности и механических свойств техническим требованиям заказчика. В этой статье рассматриваются основные механизмы, определяющие качество формирования провода, а также то, как конструкция оборудования напрямую влияет на эксплуатационные характеристики конечного продукта.
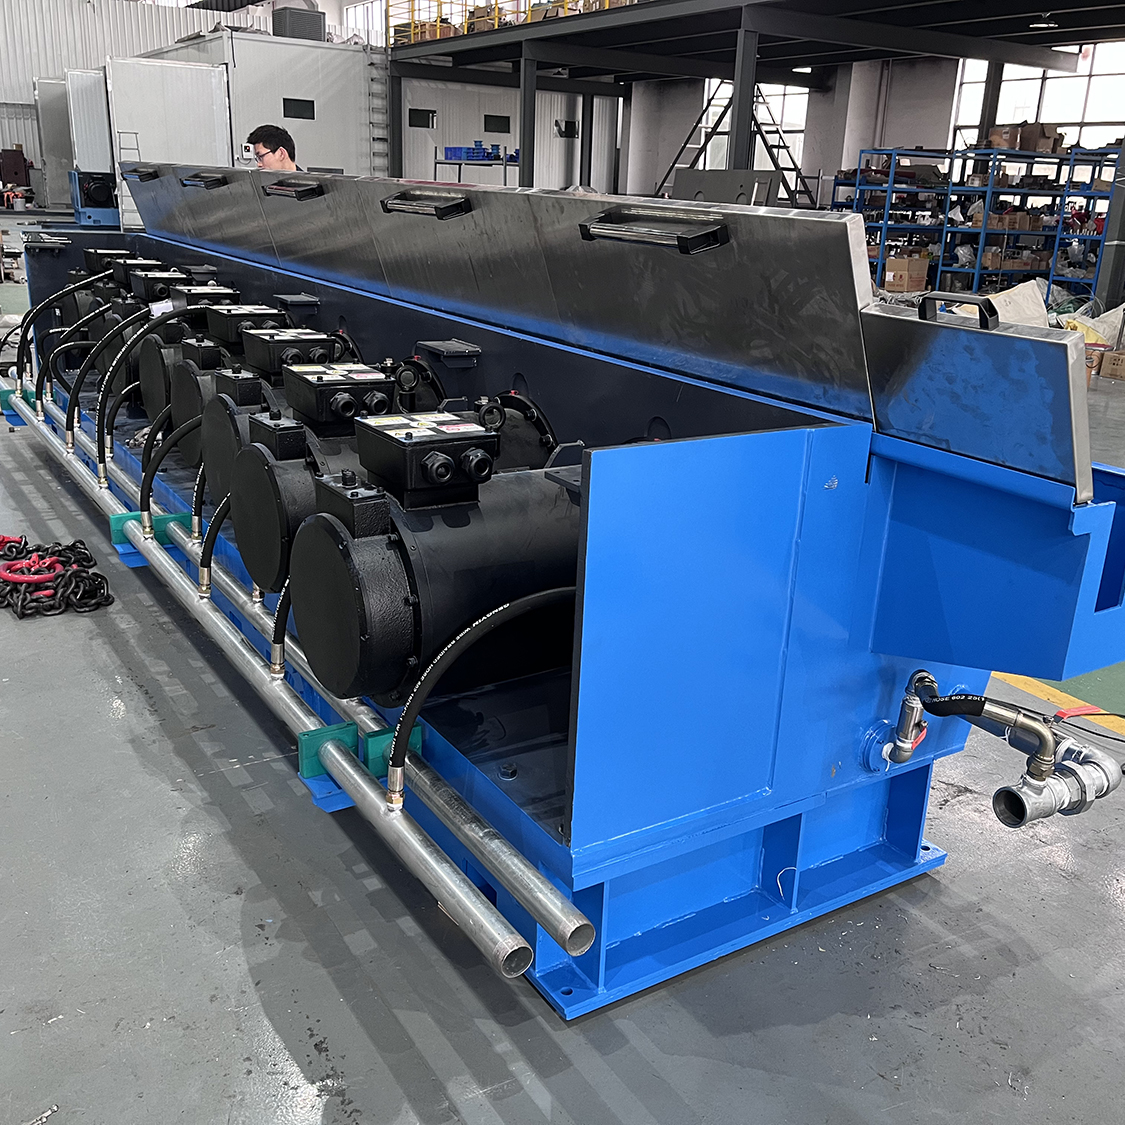
Качество формовки проволоки включает в себя согласованность диаметра, круглость, поверхностные дефекты, прочность на разрыв и сохранение электропроводности. Производственный процесс начинается с выбора исходного материала и охватывает несколько стадий волочения, операций отжига и окончательного контроля. На каждой стадии возможны отклонения, загрязнения или механические вариации, ухудшающие качество готовой продукции. Понимание того, как станок для производства электрической проволоки обеспечивает контроль на всех этих этапах, имеет решающее значение для производителей, стремящихся поставлять надёжную проволоку, соответствующую техническим требованиям, в demanding отрасли, включая автомобилестроение, телекоммуникации, распределение электроэнергии и строительство.
Точное управление диаметром при волочении проволоки
Измерение и регулировка диаметра проволоки
Контроль диаметра представляет собой одну из наиболее важных функций в процессе формовки кабеля. В станке для производства электрического провода используются непрерывно калибруемые измерительные датчики, расположенные сразу после каждой волочильной матрицы, чтобы фиксировать данные о диаметре провода в реальном времени. Эти датчики передают обратную связь автоматизированным системам регулирования, которые тонко настраивают охлаждение матриц, подачу смазки и силу волочения, обеспечивая соблюдение заданных допусков по диаметру. Современные системы обеспечивают стабильность диаметра с отклонением не более ±0,05 мм или лучше на протяжении всей производственной партии.
Производственный процесс включает несколько этапов волочения, на каждом из которых диаметр исходной проволоки последовательно уменьшается, а качество поверхности улучшается. Между этапами осуществляется охлаждение и контроль натяжения, что предотвращает упрочнение при деформации и термические напряжения. Станок для производства электрических проводов, оснащённый системами обратной связи замкнутого типа, способен обнаруживать отклонения диаметра и корректировать их до того, как материал достигнет недопустимых пределов, снижая объём брака и обеспечивая однородность каждой партии. Такой автоматизированный контроль отличает современное оборудование для формирования кабелей от устаревших ручных или полуавтоматических систем, основанных на субъективной оценке оператора и периодическом отборе проб.
Синхронизация скорости подачи материала
Постоянная подача материала обеспечивает равномерное напряжение при формовке кабеля и поддерживает предсказуемый диаметр готового изделия на всех этапах производства. Двигатели станка для изготовления электрического провода вращают разматывающую катушку со скоростями, точно согласованными со скоростью прохождения проволоки через волочильную матрицу и процентом уменьшения сечения материала. Программируемые контроллеры динамически корректируют скорость подачи на основе измеренных значений диаметра и скорости линии, предотвращая резкие изменения подачи, которые вызывают скачки или снижение диаметра. Такая синхронизация также защищает компоненты матрицы от перегрузки и преждевременного износа.
Качество поверхности и предотвращение дефектов
Управление смазкой при формовке кабеля
Эффективная смазка в процессе производства минимизирует царапины на поверхности, заедание и окисление, которые ухудшают внешний вид и эксплуатационные характеристики провода. Станок для производства электрических проводов регулирует скорость подачи смазки, её вязкость и химический состав в зависимости от типа материала, скорости протяжки и конфигурации фильеры. Загрязнённая или исчерпавшая свой ресурс смазка вызывает дефекты поверхности, что требует списания продукции или переделки, непосредственно снижая коэффициент выхода годной продукции и увеличивая производственные затраты. Современные системы контролируют состояние смазки и оповещают операторов о необходимости её замены до того, как деградация повлияет на качество формовки кабеля.
Процесс производства также включает периодическую очистку и подготовку матриц для волочения с целью предотвращения образования окисленных отложений и остатков смазки. Когда поверхность матриц ухудшается, станок для производства электрического провода переносит эти дефекты на каждый метр выпускаемого провода до проведения технического обслуживания. Запланированные окна профилактического обслуживания, запускаемые по достижении определённого объёма производства или по истечении заданных временных интервалов, обеспечивают оптимальное состояние поверхностей матриц и стабильное качество поверхности провода в последовательных производственных партиях.
Интеграция охлаждения и отжига
Проволока упрочняется при производстве, поскольку машина для изготовления электрической проволоки многократно уменьшает её диаметр на последовательных этапах волочения. Промежуточные циклы отжига смягчают материал, снимают внутренние напряжения и готовят его к последующим операциям волочения без разрыва или растрескивания. Встроенные системы охлаждения обеспечивают точный контроль температуры во время отжига, предотвращая дефекты рекристаллизации, которые ослабляют механические свойства. Оборудование для формирования кабеля координирует продолжительность и температуру отжига в зависимости от химического состава материала и совокупного процента уменьшения поперечного сечения.
Механические свойства и контроль прочности
Управление натяжением на всех стадиях производства
Уровень растягивающего усилия напрямую влияет на механические свойства, такие как предел прочности при растяжении и относительное удлинение. Электрическая волочильная машина поддерживает тщательно откалиброванное усилие на каждом этапе волочения, чтобы оптимизировать деформацию материала без возникновения разрушений или концентрации напряжений. Контроль усилия также влияет на окончательную круглость провода и качество его поверхности, обеспечивая равномерное распределение напряжений по поперечному сечению провода. В ходе производственного процесса усилие непрерывно контролируется и корректируется с помощью датчиков нагрузки и обратной связи от двигателя волочильной машины, что позволяет компенсировать изменения свойств материала и колебания коэффициента вытяжки.
Избыточное натяжение создаёт внутренние напряжения и приводит к преждевременному разрушению материала в процессе формовки кабеля, тогда как недостаточное натяжение вызывает неравномерную деформацию и поверхностные неоднородности. Электрическая машина для производства проводов рассчитывает оптимальные параметры натяжения на основе диаметра провода, марки материала, скорости протяжки и геометрии фильеры. Контроль в реальном времени гарантирует, что натяжение остаётся в допустимых пределах на всём протяжении производственного процесса. Такая точность предотвращает снижение прочности провода и обеспечивает соответствие готовой продукции минимальным требованиям к разрывному усилию, установленным заказчиками и отраслевыми стандартами.
Оптимизация скорости производства
Скорость волочения существенно влияет на качество проволоки в процессе производства: более высокие скорости приводят к большему нагреву и требуют более интенсивной смазки и охлаждения. Электрический станок для производства проволоки балансирует темпы производства и требования к качеству, регулируя скорость на основе обратной связи от датчиков в реальном времени. Если показатели диаметра или качества поверхности выходят за пределы допустимых отклонений, система автоматически снижает скорость, чтобы обеспечить стабилизацию, после чего возобновляется производство с полной скоростью. Такая динамическая регулировка скорости поддерживает высокую производительность при одновременной защите качества формирования кабеля.
Производственный процесс выигрывает от использования современных систем управления станками, которые прогнозируют проблемы с качеством и вносят профилактические корректировки, а не реагируют только после появления дефектов. Современные системы электрических волочильных станков включают базы данных физико-механических свойств материалов и исторические данные производства, чтобы рекомендовать оптимальные диапазоны скорости для каждой комбинации типа материала и диаметра. Операторы получают чёткие рекомендации по достижимым темпам производства при заданных целевых показателях качества, что позволяет принимать обоснованные решения по планированию графиков и производственных мощностей.
ЧаВО
Как электрический волочильный станок измеряет диаметр провода в процессе производства?
Современное оборудование использует бесконтактные лазерные или вихретоковые датчики, расположенные непосредственно за каждым волочильным фильером, для получения измерений диаметра в реальном времени. Эти датчики передают данные в контроллер станка с частотой не реже одного измерения в секунду, что обеспечивает быстрое обнаружение отклонений диаметра. Контроллер сравнивает измеренные значения с заданными параметрами и автоматически корректирует охлаждение фильер, смазку и натяжение при волочении, чтобы поддерживать диаметр в пределах допуска. Такой непрерывный контур обратной связи является основой достижения стабильного качества формовки кабеля в производственном процессе.
Какую роль играет станок для производства электрического провода в предотвращении поверхностных дефектов?
Машина для производства электрического провода контролирует качество поверхности за счёт точного управления смазкой, регулярной очистки фильер и согласованных корректировок скорости протяжки. Загрязнённая или недостаточная смазка в процессе формирования кабеля напрямую передаёт дефекты на поверхность провода. Машина отслеживает состояние фильер и оповещает операторов о необходимости технического обслуживания до того, как ухудшение качества станет заметным. Встроенные системы охлаждения предотвращают термические напряжения, вызывающие микротрещины на поверхности, обеспечивая стабильное производство гладкого, бездефектного провода, пригодного для критически важных применений.
Может ли машина для производства электрического провода автоматически адаптироваться под различные материалы провода?
Да, современные станки для производства электрического провода оснащены программируемыми контроллерами, которые хранят профили для различных материалов и автоматически применяют оптимальные параметры при смене материала в процессе производства. Эти профили задают диапазоны натяжения, скорости протяжки, типы смазки, температуры отжига и пороговые значения качества, специфичные для каждого материала. Оператору достаточно выбрать нужный материал через интерфейс станка, и система формовки кабеля автоматически перенастраивается соответствующим образом. Такая автоматизация сокращает время на подготовку и гарантирует достижение целевых показателей качества уже с первых метров выпускаемой продукции.
Содержание
- Точное управление диаметром при волочении проволоки
- Качество поверхности и предотвращение дефектов
- Механические свойства и контроль прочности
-
ЧаВО
- Как электрический волочильный станок измеряет диаметр провода в процессе производства?
- Какую роль играет станок для производства электрического провода в предотвращении поверхностных дефектов?
- Может ли машина для производства электрического провода автоматически адаптироваться под различные материалы провода?

